G91 증분 프로그래밍으로 CNC 밀링 마스터: 실전 4축 연습
이 CNC 밀 프로그래밍 연습은 도면 이해와 각 도면 점의 정확한 좌표 찾기에 도움이 됩니다.
완전히 G91 증분 치수 시스템 기반으로, CNC 프로그래머/작업자가 G91 증분 프로그래밍 작동 원리를 학습할 수 있습니다.
이 프로그램은 C축(로터리 테이블)을 사용하는 4축 CNC 밀용으로 작성되었습니다.
3축 CNC 밀에서도 N15 블록만 제거하면 실행 가능합니다.
CNC 밀 프로그래밍 연습
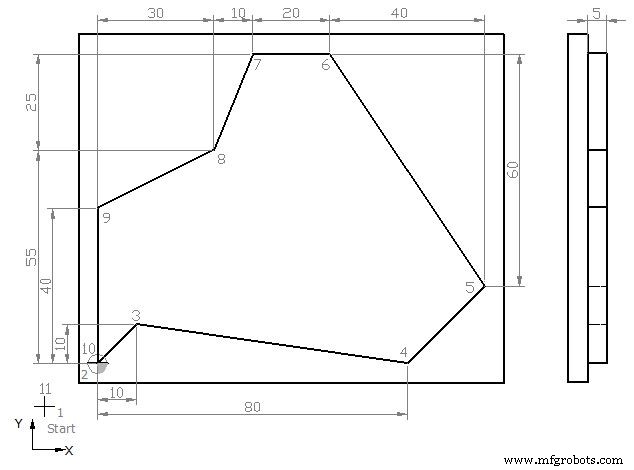
G91 증분 프로그래밍 CNC 밀 연습
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50 ;Point 1 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G42 G91 X20 Y20 ;Point 2 N40 X10 Y10 ;Point 3 N45 X70 Y-10 ;Point 4 N50 X20 Y20 ;Point 5 N55 X-40 Y60 ;Point 6 N60 X-20 ;Point 7 N65 X-10 Y-25 ;Point 8 N70 X-30 Y-15 ;Point 9 N80 X0 Y-40 ;Point 10 N85 G40 G90 X-20 Y-20 ;Point 11 N90 G00 Z50 N95 Y100 N100 M30
완성 부품
가공 완료 후 3D 뷰에서 부품은 다음과 같습니다.
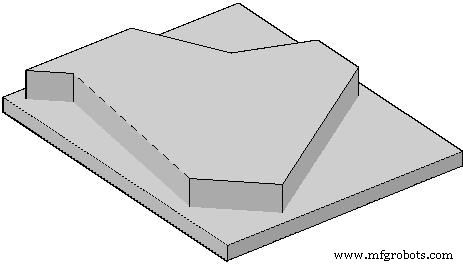
완성 가공 부품 3D 뷰
CNC G-코드 설명
G00 : 급속 이송.
G54 : 작업 좌표계 1.
G64 : 연속 경로 모드.
G90 : 절대 치수 시스템.
G91 : 증분 치수 시스템.
G17 : X-Y 평면 선택.
G42 : 커터 반경 보상 활성화 (우측 이동)
G40 : 커터 반경 보상 비활성화
S : 스핀들 속도
F : 축 이송 속도
M : 커터 회전 (3=시계방향, 4=반시계방향)
D : 공구 번호



