CNC 밀링 프로그램: G41 좌측 공구 반경 보정 실전 예제
도면과 함께 제공되는 CNC 밀링 프로그래밍 예제 코드로, G41 공구 반경 보정 좌측(Left)이 CNC 밀 프로그램에서 어떻게 사용되는지 보여줍니다.
CNC 밀 프로그램 (G41 공구 반경 보정 좌측)
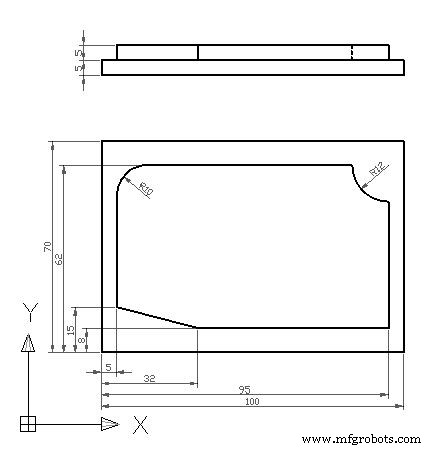
G41 공구 반경 보정 좌측 적용 CNC 밀 프로그램
N10 T2 M3 S447 F80 N20 G0 X112 Y-2 N30 Z-5 N40 G41 N50 G1 X95 Y8 M8 N60 X32 N70 X5 Y15 N80 Y52 N90 G2 X15 Y62 I10 J0 N100 G1 X83 N110 G3 X95 Y50 I12 J0 N120 G1 Y-12 N130 G40 N140 G0 Z100 M9 N150 X150 Y150 N160 M30
프로그램 구조 분석
| 블록 | 내용 | 설명 |
|---|
| N10 | T2 M3 S447 F80 | 2번 공구, 주축 정회전 447 RPM, 이송 80mm/min |
| N20 | G0 X112 Y-2 | 급속 이동으로 가공 시작점 접근 |
| N30 | Z-5 | Z축 절삭 깊이 -5mm |
| N40 | G41 | 공구 반경 보정 좌측 ON (D번호 생략 시 활성 오프셋 사용) |
| N50 | G1 X95 Y8 M8 | 직선 보간, 쿨런트 ON |
| N60-N80 | 직선 경로 | X32 → X5 Y15 → Y52 |
| N90 | G2 X15 Y62 I10 J0 | 시계 방향 원호 보간, 중심점 상대 좌표 I10 J0 |
| N100 | G1 X83 | 직선 보간 |
| N110 | G3 X95 Y50 I12 J0 | 반시계 방향 원호 보간, 중심점 상대 좌표 I12 J0 |
| N120 | G1 Y-12 | 직선 보간 |
| N130 | G40 | 공구 반경 보정 해제 |
| N140 | G0 Z100 M9 | Z축 상승, 쿨런트 OFF |
| N150 | X150 Y150 | 공구 교환 위치 이동 |
| N160 | M30 | 프로그램 종료 및 리셋 |
I/J/K vs R 지정 원호 보간 비교
이 예제는 I/J 중심점 상대 좌표 방식을 사용합니다.
- I/J/K: 원호 시작점에서 중심점까지의 벡터(상대 거리) 지정 - Fanuc 표준
- R: 반지름 직접 지정 - 단순 원호에 편리하나 180° 초과 원호 시 부호 주의 필요
N90(G2 I10 J0): 시작점에서 X+10 방향에 중심점 → 90° 시계 방향 원호
N110(G3 I12 J0): 시작점에서 X+12 방향에 중심점 → 90° 반시계 방향 원호
실무 팁
- G41/G42 활성화 전후 최소 1블록 이상의 직선 이동 필요(진입/이탈)
- 공구 직경 오프셋(D번호)은 공구 측정 후 정확히 입력
- 시뮬레이션으로 공구 경로 검증 필수 - 과절삭/미가공 방지



