CNC 선반 프로그래밍 튜토리얼: 고정 사이클 없이 내경/외경 터닝 & 보링
CNC 선반 공작기계 조작자를 위한 내경/외경(터닝/보링 작업) 전체 CNC 프로그래밍 예제입니다. CNC 프로그래밍을 배우는 분들이 반드시 학습/연습해야 할 필수 예제입니다.
이 프로그래밍 예제의 추가 이점은 어떤 CNC 선반 고정 사이클도 사용하지 않았다는 점입니다. 기본 G01/G02/G03만으로 모든 형상 가공.
CNC 선반 기본 프로그래밍 예제 (터닝/보링 작업)
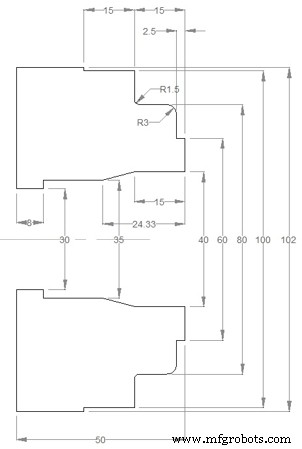
CNC 선반 예제 터닝 보링 도면
O0000 N10 (ø30 DRILL) G50 T0200 G97 S250 M03 G00 X0 Z5.0 T0202 M08 G01 Z-5.0 F0.07 W1.0 Z-40.0 F0.25 G00 Z5.0 Z-39.0 G01 Z-60.0 G00 Z10.0 X200.0 Z200.0 T0200 M01 N20 (Outside diameter stock removal) G50 S1500 T0100 G96 S180 M03 G00 X94.0 Z5.0 T0101 M08 G01 Z-14.8 F0.27 G00 U2.0 Z0.5 G01 X28.0 F0.23 G00 X87.0 W1.0 G01 Z-14.8 F0.27 G00 U2.0 Z1.0 X80.5 G01 Z-14.1 G02 X81.9 Z-14.8 R0.7 G00 X100.5 W1.0 G01 Z-29.8 G00 U2.0 Z-1.0 G01 X60.5 F0.23 G00 X82.0 W1.0 Z-2.4 G01 X60.5 X72.9 G03 X80.5 Z-6.2 R3.8 G00 U2.0 Z5.0 X200.0 Z200.0 T0100 M01 N30 (Inside diameter stock removal) G50 S1500 T0400 G96 S180 M03 G00 X34.5 Z3.0 T0404 M08 G01 Z-41.8 F0.27 G00 U-0.5 Z1.0 X39.5 G01 Z-15.0 X34.5 Z-24.3 G00 Z10.0 X200.0 Z200.0 T0400 M01 N40 (Out diameter finishing) G50 S1800 T0500 G96 S200 M03 G00 X63.0 Z5.0 T0505 M08 Z0 G01 X38.0 F0.2 G00 X60.0 Z3.0 G42 Z1.0 G01 Z-2.5 F0.2 X74.0 G03 X80.0 Z-5.5 R3.0 G01 Z-13.5 G02 X83.0 Z-15.0 R1.5 G01 X100.0 Z-30.0 X102.0 G40 G00 U2.0 W1.0 G00 Z10.0 X200.0 Z200.0 T0500 M01 N50 (Inside diameter finishing) G50 S1800 T0600 G96 S200 M03 G00 X40.0 Z5.0 T0606 M08 G41 Z1.0 G01 Z-15.0 F0.2 X35.0 Z-24.33 Z-42.0 X29.0 G40 G00 Z10.0 X200.0 Z200.0 T0600 M09 M30
프로그램 구조 분석 (5개 공정)
| 공정 | 블록 | 작업 | 공구 | 주요 특징 |
|---|
| N10 | ø30 드릴 | 센터 드릴링/보링 준비 | T02 (드릴) | G97 고정 RPM, G01 직선 보링, W로 테이퍼 |
| N20 | 외경 황삭 | 외경 여유재 제거 | T01 (터닝 홀더) | G96 일정 표면 속도, G71 없이 G01/G02/G03만으로 형상 가공 |
| N30 | 내경 황삭 | 내경 여유재 제거 | T04 (보링 바) | U- 음수 방향, G41 보정, 복잡한 내경 형상 |
| N40 | 외경 정삭 | 외경 마무리 치수 | T05 (정삭 공구) | G42 우측 보정, R지정 원호, 코너 R 정밀 가공 |
| N50 | 내경 정삭 | 내경 마무리 치수 | T06 (정삭 바) | G41 좌측 보정, 깊은 내경 정삭 |
고정 사이클 없이 프로그래밍하는 장점
- 기초 이해: G01/G02/G03만으로 모든 형상 구현 원리 체득
- 유연성: 고정 사이클로 불가능한 특수 형상/진입/이탈 경로 자유 설계
- 디버깅 용이: 블록 단위 실행/검증 시 공구 경로 직관적 파악
- 컨트롤러 독립성: Fanuc/Siemens/Heidenhain 등 대부분 컨트롤러에서 동일 작동
학습 포인트
- 좌표계: X=직경 값(지름), Z=축 방향 - 선반 표준
- U/W: X/Z 증분 이동량 (G91 모달 불필요, 단독 사용)
- G96/G97: 일정 표면 속도/고정 RPM 전환 - 직경 변화 시 자동 RPM 조절
- G50 Sxxxx: 최대 주축 속도 제한 (안전)
- 공구 코너 R 보정: G41/G42 + R값으로 코너 라운딩 자동 계산
| M01 선택 정지: | 공정 간 확인 포인트 - 작업자 검사 후 재시작 |
실무 적용 조언
- 초보자는 고정 사이클(G71/G70 등) 배우기 전, 이처럼 기본 보간만으로 형상 가공하는 연습 필수
- 실제 양산에서는 고정 사이클 활용으로 프로그래밍 시간 단축, 가독성 향상
- 복잡 형상/특수 진입각/트러블슈팅 시 기본 보간 방식으로 세밀 제어 필요
이 예제는 선반 프로그래밍 기초 실력을 다지는 최고의 교재입니다. 블록별로 시뮬레이션하며 공구 경로 시각화해보세요.



