하스(Haas) G72 타입 I 황삭 & G70 정삭 엔드밀 사이클 프로그램 완전 가이드 (화낙 호환)
하스 선반 프로그래밍 예제로 하스 G72 타입 I 황삭 엔드밀 사이클 / G70 정삭 사이클의 사용법과 프로그래밍을 보여줍니다.
위 코드는 화낙 CNC 컨트롤러가 장착된 CNC 선반에서도 약간의 수정 또는 수정 없이 작동합니다.
이 하스 선반 프로그래밍 예제에서 사용된 모든 G코드/M코드는 아래에 설명과 함께 나열되어 있습니다.
하스 G72 타입 I 황삭 G70 정삭 엔드밀 사이클 프로그램 예제
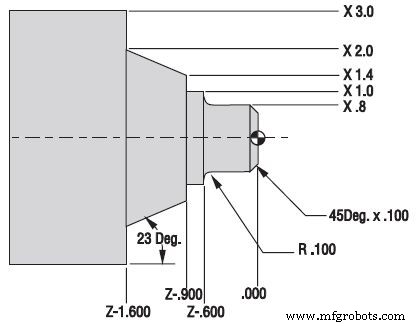
하스 G72 타입 I 황삭 및 G70 정삭 엔드밀 프로그램 예제
O00096 N1 (G72 ROUGHING FACE) N2 G53 G00 X0. Z0. T0 (공구 교환을 위해 홈으로) N3 T101 (O.D. TOOL x .031 TNR) (공구 1 오프셋 1 선택) N4 G50 S3000 N5 G97 S450 M03 N6 G54 G00 X3.1 Z0.1 M08 (공작물 재료 위 시작점으로 급속) N7 G96 S370 N8 G72 P9 Q18 U0.01 W0.01 D0.06 F0.012 (TNC 포함 G72 황삭 엔드밀 사이클) N9 G41 G00 Z-1.6 (G72/G70에서 P8로 정의된 시작 시퀀스 번호) N10 G01 X2. F0.008 N11 X1.4 Z-0.9 N12 X1. N13 Z-0.6 N14 G03 X0.8 Z-0.5 R0.1 N15 G01 Z-0.1 N16 X0.6 Z0. N17 X-0.062 N18 G40 G00 Z0.1 (G72/G70에서 P17로 정의된 형상 끝) N19 G97 S450 M09 N20 G53 G00 X0. Z0. T0 (공구 교환을 위해 홈으로) N21 M01 (선택 정지) N22 (G70 FINISHING FACE) N23 G53 G00 X0. Z0. T0 (공구 교환을 위해 홈으로) N24 T202 (O.D. TOOL x .015 TNR) (공구 2 오프셋 2 선택) N25 G50 S3000 N26 G97 S450 M03 N27 G54 G00 X3.1 Z0.1 M08 (급속 시작점) N28 G96 S420 N29 G70 P9 Q18 (G70 정삭 사이클로 정삭 엔드밀) N30 G97 S450 M09 N31 G53 G00 X0. Z0. T0 (공구 교환을 위해 홈으로) N32 M30 (프로그램 끝 및 리셋)
G코드 해설
| 코드 | 기능 |
|---|
| G00 | 급속 이송 |
| G01 | 직선 보간 |
| G03 | 원호 보간 반시계 방향 |
| G41 | 공구 코너 반경 보정 좌측 (프로그래밍 경로 왼쪽) |
| G40 | 공구 코너 반경 보정 해제 |
| G50 | 최대 주축 RPM 제한 |
| G53 | 기계 좌표계 위치 지정 (작업 오프셋 무시) |
| G54 | 작업 오프셋 좌표계 1번 (Setting 56) |
| G72 | 엔드밀 재료 제거 사이클 (페이싱 황삭) |
| G70 | 정삭 사이클 |
| G96 | 일정 표면 속도 ON |
| G97 | 일정 표면 속도 해제 (고정 RPM) |
M코드 해설
| 코드 | 기능 |
|---|
| M01 | 선택적 프로그램 정지 |
| M03 | 주축 정회전 시작 |
| M30 | 프로그램 끝 및 처음으로 리셋 |
G72 타입 I 황삭 엔드밀 사이클 상세 (Fanuc/Haas)
G72 P_ Q_ U_ W_ D_ F_ S_ T_
- P/Q: 형상 정의 블록 시작/끝 시퀀스 번호 (예: P9 Q18 → N9~N18)
- U: X축 방향 여유량 (직경 값, 부호로 방향 결정)
- W: Z축 방향 여유량
- D: 절삭 깊이 (한 번 패스당 X축 방향 절입량)
- F: 이송 속도
- 타입 I vs II: 타입 I = 형상이 Z축 단조 감소/증가 (한 번 패스로 완료), 타입 II = 복잡한 형상 (다중 패스)
G70 정삭 사이클
G70 P_ Q_
- 황삭(G71/G72/G73)과 동일한 P/Q 블록 참조하여 정삭 패스 실행
- 별도 정삭 공구(T202) 사용, 정삭용 이송/속도 적용
- 공구 코너 반경 보정(G41/G42) 형상 블록 내 포함
하스 vs 화낙 차이점
| 항목 | 하스(Haas) | 화낙(Fanuc) |
|---|
| G72 문법 | G72 P Q U W D F | G72 P Q U W D F (동일) |
| G50 | 최대 RPM 제한 | 최대 RPM 제한 (동일) |
| G53 | 기계 좌표계 이동 | 기계 좌표계 이동 (동일) |
| 공구 호출 | T101 (공구+오프셋 동시) | T0101 또는 T01 M06 |
| 소수점 | 필수 (X3.1) | 선택적 (X3.1 또는 X3100) |
이 예제는 하스/화낙 호환 선반 프로그래밍의 교과서적 사례입니다. G72 엔드밀 황삭 → 공구 교환 → G70 정삭 순서로 실무에서 가장 많이 쓰는 패턴입니다.



