
산업 제조
산업용 사물 인터넷 | 산업자재 | 장비 유지 보수 및 수리 | 산업 프로그래밍 |
home  MfgRobots >> 산업 제조 >  >> Manufacturing Equipment >> CNC 기계

G81 CNC 사이클로 효율적인 2단 블록 드릴링 구현

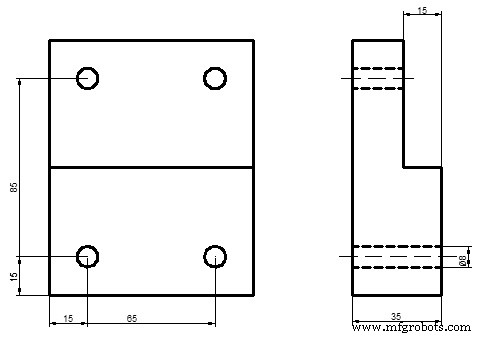
2단 블록을 경제적으로 드릴링하는 방법을 보여주는 G81 드릴링 사이클 프로그램 예제입니다.
CNC 프로그램 코드는 자명하며 복잡한 기법은 사용되지 않았습니다.

G81 드릴링 2단 블록

G81 CNC 사이클로 효율적인 2단 블록 드릴링 구현

G81 드릴링 2단 블록 도면

N10 T4 M6 (TWIST DRILL 8”) N15 G90 G54 G00 X15 Y15 N20 S1000 M3 F100 N25 G43 H01 Z2 M8 N30 G81 R2 Z-42 N35 X65 N40 Y85 R-13 N45 X15 N50 G80 Z50 M5 N55 M30

프로그램 상세 해설

블록코드설명
N10T4 M64번 공구(트위스트 드릴 8mm) 교환
N15G90 G54 G00 X15 Y15절대 좌표, 작업 좌표계 1, 첫 홀 위치 급속 이동
N20S1000 M3 F100주축 1000 RPM 정회전, 이송 100mm/min
N25G43 H01 Z2 M8공구 길이 보정 1번 적용, Z2 안전 높이, 쿨런트 ON
N30G81 R2 Z-42G81 드릴 사이클: R평면 Z2, 홀 바닥 Z-42 (깊이 44mm)
N35X65X65 위치로 이동 → 동일 사이클로 2번째 홀 가공
N40Y85 R-13Y85 이동, R평면 Z-13으로 변경 (2단 블록 상면 높이에 맞춤)
N45X15X15 이동 → 3번째 홀 가공 (R-13 적용)
N50G80 Z50 M5고정 사이클 취소, Z50 상승, 주축 정지
N55M30프로그램 종료

G81 드릴 사이클 핵심 (Fanuc 표준)

G81 X_ Y_ Z_ R_ F_ K_

2단 블록 드릴링 핵심 기법: R평면 동적 변경

이 예제의 핵심은 N40에서 R값을 -13으로 변경한 것입니다.

경제성 포인트

  1. 공통 사이클: G81 한 번 정의로 다수 홀 가공 (모달 유지)
  2. R평면 최적화: 각 홀 상면 높이에 맞춰 R값 변경 → 공구 이동 거리 최소화
  3. 급속 이동 최소화: X/Y만 이동하며 연속 드릴링
  4. 사이클 취소: G80으로 모달 해제 후 안전 높이 이동

확장: 다른 드릴 사이클

코드기능용도
G81단순 드릴링관통 홀, 얕은 홀
G82드웰 포함 드릴링바닥 면조도 향상, 카운터보어
G83펙 드릴링 (Peck)깊은 홀, 칩 배출
G73하이속 펙 드릴링고속 깊은 홀
G84탭핑 사이클나사 가공
G85보링 사이클정밀 홀 확대

G81은 가장 기본적인 드릴 사이클로, R평면 활용법을 익히면 다단 높이 공작물 드릴링을 매우 효율적으로 프로그래밍할 수 있습니다.

CNC 기계

  1. Fanuc CNC 선반에서 G74 펙 드릴링 사이클로 효율적인 펙 드릴링 구현하기
  2. Fanuc G76 CNC 선반에서 테이퍼 나사 가공 마스터하기
  3. CNC 프로그래밍에서 G74 펙 드릴링 사이클로 페이스 그루빙하기
  4. G92를 활용한 효율적인 테이퍼 나사 가공: 완벽한 CNC 가이드
  5. G91 증분 모드로 G81 드릴링 사이클 마스터하기: 실전 반복 드릴링 예제
  6. ECS G83/r 깊은 구멍 드릴링 사이클 – 칩 브레이킹용 드웰 포함
  7. ECS G83 깊은 구멍 드릴링 & 클리어링 사이클: 정밀하고 효율적인 홀 드릴링
  8. ECS G82 칩 브레이킹용 드웰 드릴링 사이클
  9. ECS G81/3: 3-레이어 드릴링 사이클 – 효율적인 다중 영역 홀 드릴링
  10. ECS G81 표준 드릴링 사이클: 정밀 데이터 입력 및 파라미터 설정