


산업용 장비

산업 제조
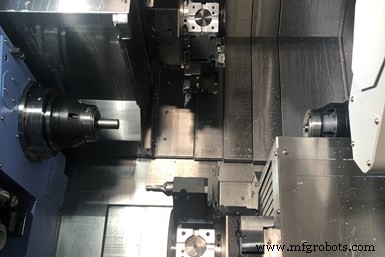
Diversified Fittings의 두 트윈-스핀들/트윈-터렛 선반은 업체에서 가장 생산적인 기계로, 가장 높은 스핀들 활용률을 제공합니다.
일부 업체들은 자신들이 하는 일을 매우 정확하게 설명하는 이름을 가집니다. 오하이오 주 Perry의 Diversified Fittings가 그 하나입니다.
유압 산업에서 평생을 보낸 Craig Cogar가 1997년 Diversified Fittings를 설립했습니다. 이 업체는 모든 유형의 복잡한 유압 피팅과 어댑터 가공을 전문으로 하며, 8,000개까지의 적당한 배치 크기에 집중합니다. CNC 기술의 조기 도입자로, 업체 15대의 양산 가공 장비 중 거의 절반이 처커 선반입니다. 하지만 이들로는 일반적으로 op.10과 op.20 작업을 수행하는 두 기계에서 작업을 실행해야 합니다. 이는 부품을 완성하기 위해 여러 기계와 셋업이 필요할 뿐만 아니라, 부품을 로드/언로드하기 위해 여러 오퍼레이터가 필요하고, 공작기계 현장 곳곳에 2차 작업을 기다리는 재공품이 있게 됨을 의미합니다.
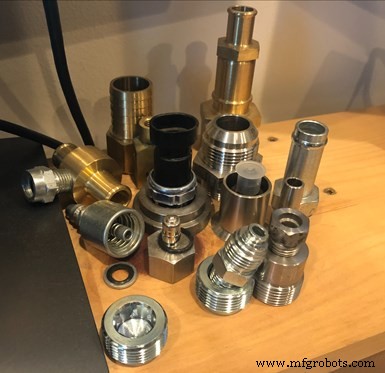
사장 Craig Cogar의 지휘 아래, 업체는 냉간 인발 강철, 스테인리스강, 황동을 주소재로 유압 피팅과 어댑터를 전문 가공합니다.
수년간 Diversified Fittings는 바-피드 선반(스위스형 포함)과 일체형 갠트리 스타일 자동화 선반을 사용해 이 문제 일부를 완화했습니다. 업체에는 로봇 부품 로딩 및 핸들링 유닛도 있어 CNC 처커 중 하나를 관리할 수 있지만, 배치 크기가 작고 사이클 타임이 빠를 때는 오퍼레이터가 기계를 로드하는 것이 전체 공정을 더 빠르게 만들 수 있습니다.
수년간 Cogar는 바-피드, 트윈-스핀들/트윈-터렛 장비를 눈여겨보고 있었는데, 주로 무인 생산의 긴 구간을 제공할 잠재력을 인식했기 때문입니다. 그는 그런 기계의 가격대가 표준 터닝 센터(여러 표준 터닝 센터와 동등)보다 높은 것이 초기 걸림돌이었다고 인정합니다.
하지만 2020년 말, Cogar는 업체의 첫 트윈-스핀들/트윈-터렛 기계를 구매했고, 불과 몇 달 후(그 이점을 본 후) 두 번째를 추가했습니다. 이 기계들은 업체에서 가장 생산적인 기계 중 하나가 되었을 뿐만 아니라, 일부 작업의 사이클 타임을 30~50% 단축하여 전체 비용을 낮추면서 훨씬 적은 오퍼레이터 감독을 필요로 하게 했습니다.
사실 그들의 높은 생산성과 스핀들 가동률은 업체가 모든 CNC 기계에 추가한 클라우드 기반 기계 모니터링 시스템으로 검증됩니다. 이 시스템은 기계가 절삭 중이어서 수익을 내고 있을 때와 유휴 상태일 때를 식별하고 추적합니다. 이는 스핀들 전류 소모를 모니터링함으로써 비교적 쉽게 수행됩니다.
대량 피팅 제조업체와 달리, Diversified Fittings는 12명 규모의 잡 샵으로 냉간 인발 강철, 스테인리스강, 황동으로 흔히 제작되는 부품의 작은 배치 크기에 집중합니다. 업체가 추가한 두 트윈-스핀들/트윈-터렛 기계는 Ellison Technologies Ohio를 통해 구매한 Doosan Puma TT1800SY 모델입니다. Cogar는 수년간 Ellison Technologies Ohio 사장 Matt Bujoll과 협력해 왔습니다. Cogar와 Diversified Fittings를 잘 아는 Bujoll은 이 기계들이 업체의 효율성과 수익에 큰 영향을 미칠 것임을 알았습니다. 비용에도 불구하고 투자 수익이 빠르게 올 것임을 알았습니다.
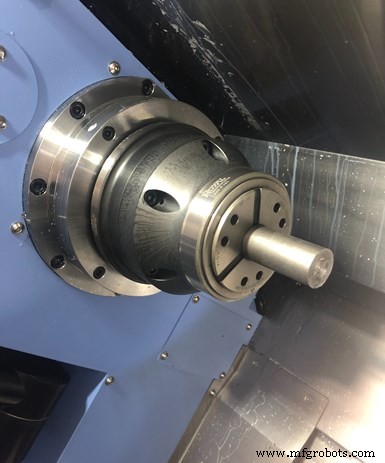
각 트윈-스핀들/트윈-터렛 기계에는 셋업 가속화를 위한 퀵-체인지 콜렛 시스템이 있습니다.
이 기계들은 각각 30마력, 5,000rpm 주/서브 스핀들과 7.5마력, 5,000rpm 터렛 모터를 갖추고 있습니다. 2.6인치 바 스톡 용량은 업체가 생산하는 대부분의 부품 크기와 일치합니다. Diversified Fittings는 이 기계들에 4피트 LNS Alpha SL65 S 바 피더를 장착하기로 했는데, 짧은 바가 더 다루기 쉽고 더 긴 바보다 주 스핀들에 덜 스트레스를 준다고 느꼈기 때문입니다.
또한 각 기계의 두 터렛에는 각각 12개 공구 스테이션이 있습니다. 이를 통해 업체는 다양한 작업/부품 패밀리를 수용하기 위해 다양한 공구를 기계에 장착해 둔 채로 체인지오버를 가속화하거나, 장시간 작업의 경우 중복 툴링을 유지하여 공구 마모로 인한 수동 교체로 생산이 중단되지 않게 할 수 있습니다.
각 기계가 Royal Products의 퀵-체인지 콜렛을 사용하기 때문에 셋업 시간이 더욱 단축됩니다. 이 콜렛으로 바 스톡 그립 범위는 0.0625인치입니다(Cogar는 주어진 콜렛 크기에 세 가지 다른 크기의 육각 봉을 맞출 수 있다고 말합니다). 콜렛 교체는 단 10초면 된다고 합니다.
각 기계는 완성된 부품을 제거하는 두 가지 방법을 제공합니다. 하나는 기계 전면의 파트 캐처지만, 업체는 바 스톡 잔재 수집용으로만 사용합니다. 대신 완성된 부품은 기계 측면의 컨베이어를 통해 배출되는데, 이는 표준 기계 기능입니다.
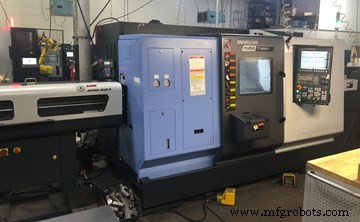
업체는 더 쉬운 바 스톡 핸들링과 더 긴 봉재 대비 주 스핀들 스트레스 감소를 위해 4피트 바 피더를 선택했습니다.
이 새로운 유형의 기계 프로그래밍 측면에서, Cogar는 CAD 모델 생성용 SolidWorks와 오프라인 머신 프로그래밍용 SolidCAM을 보유한 것이 도움이 되었다고 말합니다. 다른 이점 중에서도, 그는 SolidCAM이 주어진 터렛에 대해 음수 X값을 입력해야 할 때 양수 X값을 수동으로 입력하는 등의 인적 오류 위험을 최소화한다고 말합니다.
Diversified Fittings는 Ellison Technologies Ohio의 애플리케이션 엔지니어들이 직원을 기계에 대해 교육하고 초기 몇 개 작업을 프로그래밍한 것에서도 혜택을 보았습니다. 업체는 또한 장기 작업의 기존 부품 프로그램을 검토하여 사이클 타임을 추가로 단축할 방법을 찾기 위해 회사 엔지니어들을 초빙했습니다. 대량 배치 크기에서 부품 생산당 10~20초를 깎아내는 것이 큰 차이를 만들 수 있다고 Cogar는 말합니다.
트윈-스핀들/트윈-터렛 기계는 생산 가속화를 위해 도입되었습니다. 내가 최근 본 것처럼 이 기계들을 작동하는 것을 보면 이것이 입증되는 듯하지만, 기본 기계 모니터링 기술이 이를 측정하고 증명합니다.

기계 모니터링 기술로 Diversified Fittings는 실제 일일 생산량을 예상 생산량과 비교(여기에 표시)하고 개별 기계 가동률을 추적할 수 있습니다.
2018년, 업체는 Machine Tracking의 기계 모니터링 기술을 설치하여 업체 모든 CNC 장비의 스핀들 인-컷 타임을 추적하기 시작했습니다. 이 기술은 Machine Tracking이 MUT(Machine Utilization Sensors)라고 부르는 센서를 사용하며, 이는 기계 전기 인클로저 내 전원 다리 주변에 설치됩니다. 이 센서들은 기계 스핀들이 전류를 소모하는지(스핀들이 절삭 중임을 의미) 아니면 아닌지(스핀들이 유휴 상태임을 의미)를 판단합니다. 그 데이터는 클라우드로 전송되어 처리되고, 컴퓨터, 스마트폰, 태블릿 등 다양한 기기로 접근 가능한 기계 모니터링 대시보드에서 업체가 확인할 수 있습니다.
초기에 이는 각 기계가 매일 달성하는 실제 생산 시간(예: 인-컷 타임)의 기준선을 제공했습니다. 다음으로, 업체는 각 기계의 가동률을 높이기 위한 최적의 다음 단계를 결정할 수 있었습니다. Cogar는 하루 90시간 기계 절삭 시간 달성을 목표로 한다고 말합니다. 대부분의 작업에서 트윈-스핀들/트윈-터렛 기계는 95% 가동률을 달성한다고 그는 말합니다. 하지만 기계 모니터링 시스템은 생산 이상 징후 식별에도 도움이 됩니다. 예를 들어, 1시간 걸릴 것으로 예상된 셋업이 3시간 걸리면, 이 문제가 반복되지 않도록 원인을 조사할 수 있습니다.
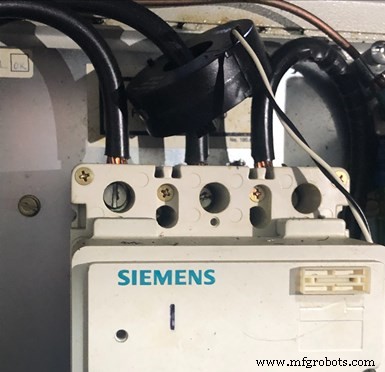
제어판 내 센서가 전기 전류를 읽어 기계 스핀들이 전류를 소모하는지(절삭 중) 아닌지(유휴)를 판단합니다. 사진 제공: Machine Tracking
Diversified Fittings는 또한 7대의 CNC 처커에 사용할 기술의 초기 구현 단계에 있습니다. 이 기술은 공작기계 현장의 대형 모니터에 각 기계의 현재 사이클 남은 시간을 표시합니다. 이 기술은 스핀들 시작과 정지 시 출력을 보내는 가공 프로그램의 코드를 사용합니다. 이렇게 하면 공작기계 현장 어디에서든 오퍼레이터가 한눈에 부품이 기계에서 곧 완료되어 언로딩 준비가 되었는지, 다음 사이클용 소재 로딩 준비가 되었는지 알 수 있습니다. 목표는 완성된 부품을 언로드하고 다음 사이클용 소재를 로드하기 위해 처커가 기다리는 시간을 최소화하는 것입니다. 게다가 공작기계 현장 대부분이 다양한 유형의 장비를 다룰 수 있으므로, 한 오퍼레이터가 어떤 이유로 기계에서 자리를 비운 것을 디스플레이가 기계가 유휴 상태임을 보여주면 커버할 수 있습니다.
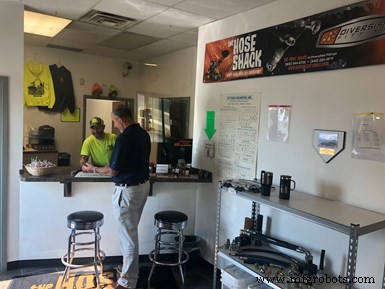
몇 년 전, Diversified Fittings의 공작기계 중 하나에 유압 호스가 파열되었습니다. 업체 누군가가 서쪽 클리블랜드까지 40마일 정도 운전해 가서 10만 달러짜리 양산 장비를 다시 가동시키기 위해 30달러짜리 교체 호스를 구해야 했습니다. 업체는 주변 비즈니스(예: 콤바인 같은 고가 장비를 가진 농장)도 빠른 수리를 위해 그런 소모품이 필요할 때 비슷한 문제에 직면함을 알았습니다. 따라서 Diversified Fittings는 주로 Gates 산업용 벨트와 호스, 10,000개 이상의 피팅과 어댑터 재고를 갖춘 Hose Shack 워크인 비즈니스를 열었습니다.
산업용 장비
화학 가공(Chemical Machining)이란? 화학 가공은 금속 특성이나 무결성 변경 없이 포토케미컬 공정으로 지정된 영역에서 금속을 깨끗하게 제거하는 방법. 주로 복잡한 설계의 소형 박판 금속 부품을 번이나 응력 없이 제작하는 데 사용. 공정은 금속 표면 먼지·기름 세척으로 시작. 포토레지스트 도포·베이킹으로 균일 도포 보장. 아트워크(마스크)를 준비된 금속판 위에 놓고 자외선 노출로 원하는 해상도·에칭 사양 확보. 아트워크 제거 후 레지스트 현상/제거. 이후 금속판을 화학 용액에 담가 부품에 필수적이지 않은 모든 재료 용해
제조 공정 중 소재는 최종 제품이 생산될 때까지 일련의 절삭 공정을 거칩니다. 일부 부품은 소재에 구멍이 필요할 수 있습니다. 공작물에 구멍을 내는 일반적인 기술은 보링 가공(Boring Machining)입니다. 드릴링 같은 다른 작업도 공작물에 구멍을 만들 수 있지만, CNC 보링은 높은 치수 정밀도로 대구경 구멍을 만드는 데 가장 적합합니다. 이 글에서는 보링 가공을 광범위하게 다루고 유사한 산업 절삭 공정과 비교합니다. 제조에서 보링(Boring)이란? 보링은 미리 드릴링되거나 주조된 구멍을 확대하고 치수 정밀도를