작동하지 않는 CNC 턴밀 트러블슈팅: 왜 멈췄나, 어떻게 고칠까
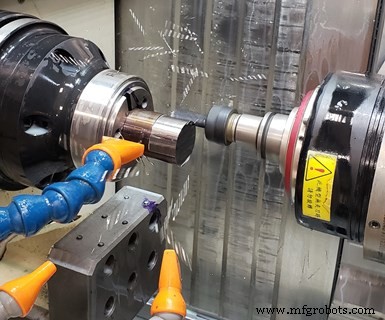
MoManTech가 구매한 두 번째 B축 턴밀은 현재 터닝 작업은 전혀 하지 않고, 봉재에서 다양한 복잡한 프리즘 의료 부품을 생산합니다. (모든 사진 제공: MoManTech)
나는 한적한 곳에 위치한 매우 진보된 가공 비즈니스들을 여러 곳 방문했습니다. 코로나 여행 제한으로 이 기사에 소개된 정밀 기계 가공 업체 MoManTech(몬태나주 셰리던 소재)를 방문하지 못했습니다. 하지만 '한적한 곳'은 주인 Kirt Johnston이 자기 사업장 위치를 정확히 표현하는 말입니다.
그와 가족이 거기 정착하기까지는 신앙의 도약이 필요했습니다. 원래 인디애나 출신으로 바르샤바 의료 기기 제조사에서 관리직으로 승진했습니다. 2003년 31세에 회사 인수 계획을 세웠습니다. 업무 스트레스로 입원하면서 계획이 변경되었습니다.
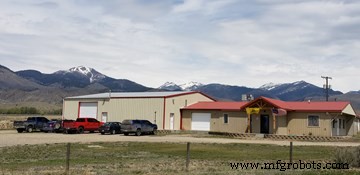
Kirt Johnston은 인디애나를 떠나 몬태나로 가족과 이주, 작은 기계 가공 업체 인수. 4,000평방피트 증축과 다양한 첨단 CNC 장비 추가. 사진 제공: MoManTech
우연히 700명 인구 몬태나 마을에 건강 문제로 은퇴를 고려하던 소유주가 매물로 내놓은 작은 기계 가공 업체를 알게 되었습니다. 1,800평방피트 숍에 니 머신 2대와 엔진 선반 3대뿐이었지만 3에이커 땅에 환상적 뷰가 있었습니다. 긴 이야기 짧게, 그 숍을 사서 가족과 이사했고, 기존 고용 안정성을 미지의 새 경험으로 맞바꿨습니다.
내가 '거기'로 가족과 이사했다고 했을 때, 정말로 그랬습니다. 몇 년간 아내이자 비즈니스 파트너 Michelle, 당시 2세와 5세 두 아들과 800평방피트 숍 부속 아파트에서 살았습니다.
상황은 지금 많이 다릅니다. 2004년 7월 이사 후 숍을 4,000평방피트 확장하고 직원 채용과 밀링기, 터닝 센터, 스위스형 선반, 와이어 EDM, B축 턴밀 등 더 첨단 CNC 장비 추가를 시작했습니다.
MoManTech 첫 B축 턴밀(2012년 구매)로 더 복잡한 의료 작업 수주 가능해졌습니다. 두 번째도 마찬가지였습니다. 후자는 Absolute Machine Tools에서 공급한 QuickTech 9축 S42ATM 턴밀 기계(서브 스핀들 포함)로 지난 7월 설치되었습니다. 이 기계는 터닝과 밀링 모두 가능하지만 밀링 전용으로 사용되는 점이 가장 흥미롭습니다. "터닝 툴을 단 한 번도 장착한 적 없습니다." Johnston은 말합니다. 이 기계로 100개 부품 번호 두 부품군의 빠른 교체 가능하며, 향후 봉재에서 가공되는 추가 프리즘 작업 옵션도 열어둡니다.
터닝으로 돌아가지 않음
ISO 13485 인증 MoManTech는 척추, 외상, 대관절, 치과용 수술 기구 및 임플란트 전문입니다. 다양한 가공 능력으로 의료 고객 니즈에 대한 원스톱 숍 역할을 합니다. 다양한 가공 능력 외에 레이저 에칭/마킹, 초음파 세척, 시트르산 패시베이션 같은 사내 2차 공정도 보유. 플라스틱/금속 3D 프린터로 주로 숍에서 쓰는 픽스처 제작(사이드바 참조).
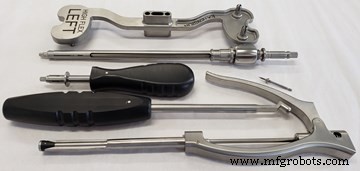
MoManTech가 가공하는 의료 기기 및 임플란트용 부품들.
QuickTech S42ATM이 최신 설비 투자였습니다. Johnston은 가격과 콤팩트한 크기를 큰 선택 이유로 듭니다. 또한 백워킹용 공작물 클램핑 장치 대신 완전한 C축 서브 스핀들을 가진 점, 3축 서브 스핀들 이동(X축 상하 이동으로 B축 밀링 스핀들에 부품 접근성 향상)도 기계 소형화에 기여한다고 평가합니다. B축은 10,000rpm, 3hp 모터, 작업 범위 190°(수직 기준 ±95°)입니다.
기계는 30mm 바 용량입니다. 바피더 대신 바 풀러로 3피트(약 91cm) 길이로 톱질한 소재를 작업 구역으로 가져옵니다. 이는 기계 필요 바닥 면적을 더 줄여줍니다.
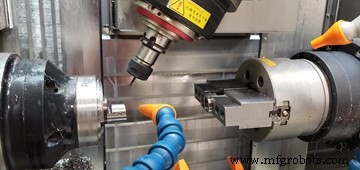
백워킹용 파트 클램핑 장치 대신 완전한 C축 서브 스핀들을 탑재했습니다.
메인 스핀들과 서브 스핀들 모두 6,000rpm, 5hp 직접 구동 모터입니다. 백워킹 작업을 위한 정확한 부품 이송을 위해 동기화됩니다. 자동 툴 체인저(ATC)는 24스테이션으로 HSK-40T 툴홀더 수용.
MoManTech는 현재 이 기계에서 두 부품군을 가동합니다. 하나는 티타늄 임플란트군, 다른 하나는 스테인리스 의료 기기군. 모든 부품은 5축 가공(포지셔닝, 완전 윤곽 아님)과 백워킹 필요. 일반적인 배치 크기 5~25개. 원통형 봉재에서 프리즘 부품 생산으로 기존 밀링기에서 특수 픽스처 필요 대비 셋업이 쉽습니다.
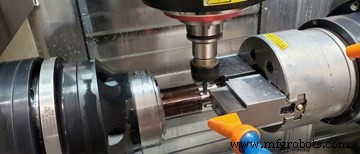
바닥 면적 최소화를 위해 이 B축 턴밀은 바피더가 없습니다. 대신 봉재를 3피트 길이로 톱질해 작업 구역으로 당겨옵니다.
Johnston은 ATC 용량을 활용해 대부분 작업에 쓰이는 표준 툴들을 많이 장착해둡니다. 이렇게 하면 흔히 쓰이는 툴 터치오프 불필요해져 신규 작업 교체 시간 단축. 교체 시 보통 바재 끝단 터치오프로 작업 위치 설정과 신규 작업용 새 툴 터치오프만 필요. Absolute Machine Tools가 메인 스핀들 워크 오프셋을 서브 스핀들로 이월하는 커스텀 매크로도 제작. 따라서 툴 터치오프는 메인 스핀들에서만 필요.
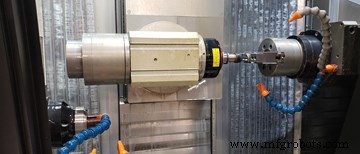
커스텀 매크로로 메인 스핀들 워크 오프셋을 서브 스핀들에 적용. 따라서 툴 터치오프는 메인 스핀들에서만 필요.
봉재에서 프리즘 부품 효과적 가공은 블록 형상 부품이 원통형 봉재 부피 내에서 어떻게 '방향' 잡힐지 고민 필요. Johnston은 스핀들 측에서 대부분 가공하고 서브 스핀들이 백워킹으로 잡기 쉬운 형상 남기려 합니다. 이는 스페셜 그리퍼 대신 서브 스핀들 죠 포켓 가공만으로 해결될 수 있습니다. 대부분 부품 완전 가공 후 서브 스핀들에서 이젝트되어 수집 장치로 들어갑니다.
빅 스카이 지평선에 더 많은 작업?
5월 초 Johnston과 대화했을 때, 비즈니스가 코로나19로 부정적 영향 받지 않았다고 했습니다. 이상하게도 직원 추가 기회가 되었습니다. 여름 일자리 잃은 대학생들로부터 정규직 1명, 파트타임 2명 채용. 선택적 수술 재개로 관련 작업 증가 가능성, 추가 기계 구매로 이어질 수도. 그리고 누가 알까요, 새 턴밀이 실제로 터닝 필요한 작업을 돌릴지도.
기계 가공 숍에서의 3D 프린팅
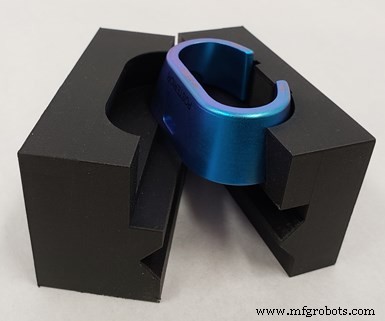
MoManTech가 프린트한 유리섬유 강화 플라스틱 픽스처, 5축 선삭 가공 부품 고정용.
MoManTech는 Markforged 3D 프린터 두 대(플라스틱, 금속 각 1대) 보유. 융합 필라멘트 제작(FFF) 공정 사용. 플라스틱 프린팅은 열가소성 소재를 녹는점 근처로 가열해 노즐로 압출, X/Y 방향으로 이동하며 레이어 적층. Markforged Onyx 기본 소재(나일론+잘게 썬 탄소섬유)는 ABS보다 1.4배 강함. 유리섬유, 케블라, 탄소섬유 레이어 추가로 용도에 따라 더 강한 특성 구현 가능. 금속 나사 인서트 추가도 가능(프린트 중 적정 시점 정지, 인서트 삽입, 계속 프린트하여 캡슐화). 숍은 이 프린터로 플라스틱 픽스처 장치 흔히 제작. MoManTech 레이저 마킹 기계용 픽스처 거의 모두 Onyx 소재로 3D 프린트.
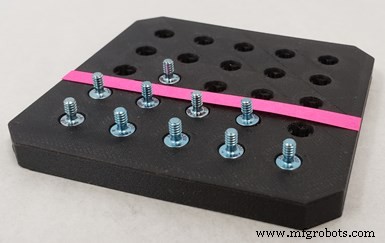
숍 레이저 마커용 프린트 플라스틱 픽스처, 올바른 부품 방향 보장 키 포함.
Metal X 장치는 밀링 기계에서 복잡한 부품 홀딩용 17-4 스테인리스 강 커스텀 하드 픽스처 프린팅에 사용. Johnston은 하드 픽스처 프린팅이 생산 머시닝 센터에서 사람 빼서 픽스처 가공할 필요 없어 도움이 된다고 말합니다. 픽스처 설계 후 프린트(필요시 야간)하면 다음 날 사용 가능. 그리고 그런 픽스처가 잡아야 할 부품 형상이 복잡해 가공으로 만들기 어렵거나 불가능한 경우도 많다고 Johnston은 지적합니다.
이 프린터는 두 스풀 소재 사용: 하나는 금속 분말+바인더가 플라스틱 캡슐 내에, 다른 하나는 세라믹 분말이 플라스틱 내에. 스풀 히터 블록 통과하며 플라스틱 녹여 압출 노즐로 공급. 먼저 세라믹 소재 레이어로 일회용 프린트 시트(진공으로 베드 고정)에서 부품 이탈용, 필요시 금속 서포트 구조용으로 깔림. 스테인리스 스풀 프린트 완료 후 신터링으로 금속 분말 융합해 솔리드 금속 만듦.



