턴-밀 제조: 원 셋업으로 5면 가공
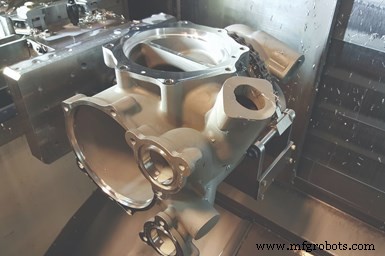
LeanWerks는 절삭 공구, 워크홀딩, 부품 프로빙 기술을 결합한 공정을 개발하여 턴-밀로 이 인베스트먼트 주조 부품의 5면을 원 셋업으로 가공할 수 있게 했습니다. 사진 제공: LeanWerks
몇 년 전, 위축되는 오일필드 비즈니스 여건이 유타 주 Ogden의 LeanWerks로 하여금 항공우주와 고속 자동화 등 다른 산업에서의 작업을 추구하게 하여 더 균형 잡힌 고객 기반과 안정된 워크플로를 구축하게 했습니다. 현재 AS9100C 항공우주 표준에 등록된 이 계약 업체는 새로운 산업에서 마주칠 가공 작업에 더 잘 맞도록 기존 가공 용량 일부를 조정하기 시작했습니다.
사장 겸 공동 설립자 Reid Leland는 한 가지 예를 듭니다: 제트 엔진 연료 필터 하우징용 알루미늄 인베스트먼트 주조품. LeanWerks가 이 작업을 소개받을 때쯤, 항공우주 주조 고객은 내부 가공 공정, 즉 생산 속도가 느려 거의 1년 뒤처져 있었습니다. 결과적으로 이 하우징이 설치되는 제트 엔진 OEM의 인내심이 바닥나고 있었고, 이 작업 지연으로 인한 백로그는 다른 고객들을 실망시키고 있었습니다. 따라서 내부 가공 자원의 일부 부담을 덜어주기 위해 주조업체가 LeanWerks에 해당 주조품의 가공 수주를 제안했습니다.
많은 엔지니어가 다른 주조 공정에 비해 좋은 치수 정밀도로 형상 복잡성을 제공하기 때문에 인베스트먼트 주조를 부품 설계에 지정하지만, 그런 구성품은 여전히 고성능 어셈블리에서 정확한 핏과 기능을 달성하기 위해 가공이 필요합니다. 그러나 이러한 유형의 주조품 자체의 가변성과 관련된 까다로운 워크홀딩 요구사항 때문에 일부 업체는 이런 유형의 가공 작업을 수주하기를 꺼립니다.
예를 들어, 연료 필터 하우징은 딥-홀 밀링, 보링, 페이싱, 드릴링, 태핑, 내경 그루빙, 3D 윤곽 가공을 포함한 다중 가공 작업이 필요합니다. 원래 LeanWerks는 3축 밀에서 여러 셋업과 터닝 센터에서 한 셋업으로 작업을 완료할 수 있을 것으로 생각했습니다. 하지만 부품의 복잡한 데이텀 구조와 엄격한 위치 공차로 인해 여러 셋업으로는 달성할 수 없다고 판단하여 이 전략이 최선이 아님을 결정했습니다.
대신 LeanWerks는 Mazak Integrex i200S 턴-밀의 밀링 역량을 활용하여 가공 중 부품이 접촉되는 횟수를 최소화하는 방법을 고려했습니다. 이 업체는 주로 이 기계를 오일 및 가스 산업의 고압 펌핑 작업용 테이퍼 플러그 밸브 인서트 생산에 사용했는데, 유압 파쇄와 코일 튜빙 애플리케이션에 필요한 것들입니다. Integrex는 부품의 테이퍼 외경을 터닝하고 내부 크로스-축 유로 보어를 밀링할 수 있어 밸브 인서트 부품에 적합했습니다. 이 기계는 보어의 관련 O-링도 밀링할 수 있었는데, 보어의 원뿔 표면 때문에 5축 윤곽 가공이 필요했습니다.
그렇다 해도 터닝이 필요 없는 연료 필터 하우징 부품을 턴-밀로 가공하는 것은 다양한 도전을 제시했습니다. 예를 들어, A356.0 항공기급 주조 알루미늄은 높은 실리카 함량으로 절삭 공구에 가혹할 수 있습니다. 또한 부품 지오메트리는 모든 면에 여러 각도의 다중 특징(13인치 깊이 주조품 바닥 안쪽의 중요한 피팅 포함)과 얇은 벽 영역을 가지고 있어 가공 중 진동 문제를 만듭니다. 게다가 복잡한 데이텀 구조를 가진 부품은 일부 널리 떨어진 특징에서 0.25mm 진위치 공차, 다른 덜 떨어진 특징에서 ±0.01mm 크기 공차와 0.05mm 진위치 공차 등 엄격한 공차를 요구합니다.
결과적으로 LeanWerks는 턴-밀로 인베스트먼트 주조품의 5면을 원 셋업으로 효과적으로 가공할 수 있게 하는 세 가지 단계를 본질적으로 취했습니다. 첫 번째 단계는 주조품을 고정하여 5면에서 가공을 수행할 수 있게 하는 지그를 설계하는 것이었습니다. 이 지그 설계의 핵심 구성 요소는 주조품 본체를 결합하면서 크레들 다리 사이와 옆의 특징에 접근을 제공하는 크레들입니다. 주조품을 크레들에 고정하기 위해 크레들 다리 사이에 체인과 풀리 메커니즘을 설치하여 균일하게 분산된 클램핑 힘을 제공했습니다.
턴-밀이 모든 특징에 도달할 만큼 충분한 Y축 이동을 제공하지 않았기 때문에, 지그에 Setco 도브테일 슬라이드를 통합하여 크레들과 부품을 완전히 재지그하지 않고도 접근 가능한 위치로 슬라이드 및 재클램핑할 수 있게 했습니다. 강성을 보장하기 위해 크레들을 다웰 핀과 용접으로 강철 베이스플레이트에 장착하고 보강했습니다. 그 베이스플레이트는 도브테일 슬라이드 새들에 마운트되고, 슬라이드 베이스는 기계의 기존 3-조 척 마스터 죠에 마운트됩니다.
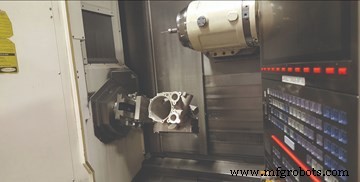
이 공작물 크기 때문에 턴-밀의 Y축 이동으로는 스핀들이 가공할 부품의 모든 영역에 도달할 수 없습니다. 이를 완화하기 위해 LeanWerks가 개발한 지그는 도브테일 슬라이드를 사용하여 지그 고정된 부품을 슬라이드 및 재클램핑하여 접근 가능한 위치로 만듭니다. 후속 프로빙 루틴이 재위치된 부품의 진위치를 결정합니다.
다음으로, 업체는 터치-트리거 프로빙 시스템을 통합했습니다. 각 주조품의 형상이 약간씩 다르고, Y축 이동 문제를 완화하는 데 사용된 슬라이딩 지그가 부품 위치를 변경하기 때문에 터치 프로빙이 필요했습니다. 프로빙으로 이동 후 부품의 새 위치가 정밀하게 정의되고, 후속 공구 경로가 실제 부품 위치에 최적 피팅될 수 있었습니다.
사실, 업체는 부품 깊숙한 곳에 위치한 특징에 접근하기 위해 표준 길이 프로브와 연장 리치 프로브가 모두 필요함을 깨달았습니다. 턴-밀에 프로빙 채널이 하나만 있었기 때문에, LeanWerks는 Renishaw RMI-Q 라디오 수신기를 기계에 개조하고 메인 기계 제어판에 PLC 카드를 설치하여 두 번째 프로브 신호를 처리했습니다. 짧은 프로브는 25mm 스타일러스를 사용하고, 긴 프로브는 200mm 연장봉에 장착된 50mm 스타일러스를 사용합니다. 둘 다 Renishaw RMP-60 프로브 바디를 사용합니다.
프로빙 루틴은 Renishaw의 Inspection Plus 소프트웨어로 프로그래밍되었고, 결과 코드가 기계 프로그램의 적절한 위치에 추가되었습니다. 초기 프로빙 루틴은 하우징 내부 바닥 포트와 하우징 전면 개구부의 포인트를 측정하여 부품의 중심축을 정의합니다. 프로빙되는 다른 특징들로는 회전 방향을 정의하기 위한 면 근처의 작은 포트 중 하나와 부품의 Z축 위치를 정의하기 위한 메인 사이드 플랜지 내부 벽이 있습니다. Mazak의 작업 위치 오차 보정(WPEC) 소프트웨어 모듈은 초기 프로빙 루틴에서 파생된 진위치 계산으로 감지된 편차가 스핀들 인덱싱 움직임을 통해 부품과 함께 이동하도록 합니다. 초기 프로빙 루틴 후, 관련 특징과 가공 후 표면의 위치를 확인하기 위해 추가 프로빙이 수행됩니다.
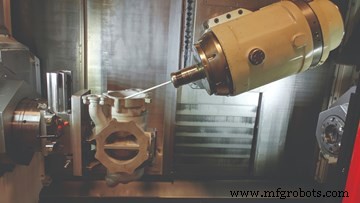
하우징 내부 깊숙한 특징을 프로빙하기 위해 LeanWerks는 200mm 연장봉에 장착된 50mm 스타일러스를 사용합니다.
마지막으로, 이 부품에 필요한 깊은 가공 작업과 마모성 알루미늄 소재로 인해 업체는 첨단 절삭 공구 기술을 채택했습니다. 이 작업에는 Rego-Fix powRgrip 툴홀딩 시스템을 사용합니다. 수축 피트의 대안인 powRgrip은 툴홀더, 정밀 콜렛, 컴팩트한 벤치탑 유압 클램핑 유닛으로 구성된 기계식 프레스-핏 시스템으로 콜렛과 공구를 홀더에 삽입하는 데 사용됩니다. Rego-Fix에 따르면 이 시스템은 총지시값 0.0001인치 미만을 유지하면서 높은 클램핑 힘을 생성할 수 있습니다. 이 시스템의 강성은 공구 수명과 절삭 정밀도를 향상시킵니다.
이 작업에 사용되는 절삭 공구는 양의 높은 레이크 앵글을 가져야 하며 매우 높은 속도로 가벼운 절삭 깊이로 운전해야 합니다. Garr Alumistar 엔드밀과 무코팅, 고광택, 고양성 인서트가 장착된 소형 페이스 밀을 사용합니다.
LeanWerks는 이 작업의 공구를 Big Kaiser에서 구매 가능한 Speroni STP Magis 400 프리세터로 프리셋합니다. 프리세터는 공구의 외부 설정뿐만 아니라, 더 중요하게는 절삭날 검사, 성형 공구 형상 검증, 런아웃 측정을 용이하게 하여 자격 검증과 트러블슈팅을 돕습니다.
전환점
LeanWerks가 턴-밀로 이 인베스트먼트 주조 작업을 가공하기 위해 개발한 공정은 생산률을 부품당 10시간에서 2시간 미만으로 개선했습니다. 결과적으로 업체는 다양한 새로운 산업에서 작업을 추구하면서 기존 용량의 역량을 유사한 방식으로 극대화할 다른 방법을 계속 모색하고 있습니다.



