금속 절삭 공정별 최적 절삭유 선정 가이드
금속 절삭유는 절삭유로 줄여 부르며, 절삭 과정에서의 윤활 효과로 경사면과 칩 사이, 플랭크면과 가공면 사이의 마찰을 줄이고 윤활막 일부를 형성해 절삭력, 마찰, 동력 소비를 감소시킵니다. 또한 공구와 공작물 블랭크 사이 마찰부의 표면 온도와 공구 마모를 줄여 공작물 재료의 절삭 성능을 향상시킵니다.
절삭 공정마다 절삭유에 대한 요구사항이 다릅니다. 적절한 절삭유를 올바르게 선택하는 것은 공작물 품질에 매우 중요합니다.
황삭 선삭(Rough Turning)
황삭 선삭 시 가공 여유량이 커서 절삭 깊이와 이송이 크고, 절삭 저항이 크며 대량의 절삭열이 발생하고 공구 마모도 심각합니다. 주로 냉각 위주로 하되 일정 세정성, 윤활성, 방청성을 갖춘 절삭유를 사용해야 합니다. 효과적인 수용성 절삭유로 절삭열을 적시에 제거해 절삭 온도를 낮추고 공구 내구성을 향상시킵니다. 일반적으로 극압 에멀젼 사용이 적절합니다. 극압 에멀젼은 우수한 냉각 성능 외에 극압 윤활성도 좋습니다. 수용성 절삭유 사용 시 공작기계 가이드 레일 면 관리에 주의해야 합니다. 작업대 위 절삭유를 닦아내고 퇴근 전 윤활제를 발라야 합니다.
정삭 선삭(Finishing Turning)
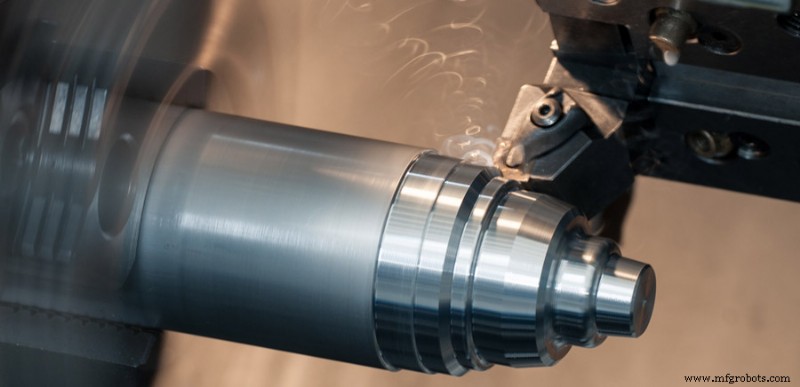 정삭 선삭 시 가공 여유량이 작고, 절삭 깊이는 보통 0.05~0.8mm, 이송률도 작습니다. 공작물의 정밀도와 표면 거칠기를 보장해야 합니다. 정삭 시 절삭력과 온도가 낮으므로 마찰 계수가 낮고 윤활 성능이 좋은 절삭유를 사용해야 합니다. 일반적으로 고농도(질량 분율 10% 이상) 에멀젼과 유성 첨가제가 포함된 절삭유를 사용합니다. 미세 나사 가공 등 고정밀 선삭에는 유채유, 대두유 등을 윤활유로 사용해 정밀도 요구를 충족해야 합니다. 식물성 오일은 안정성이 나쁘고 산화되기 쉬운 단점이 있어, 일부 공장에서는 (질량 분율) JQ-1 정밀 절삭 윤활유 15%와 L-AN32 총손실 계통유 85%를 혼합한 정밀 절삭유를 사용해 좋은 효과를 보고 있습니다.
보링(Boring)
보링 메커니즘은 선삭과 동일하지만 내부 구멍 가공으로, 절삭량과 절삭 속도는 크지 않으나 열 방출 조건이 나쁩니다. 에멀젼을 절삭유로 사용하며, 필요시 절삭유 유량과 압력을 적절히 높여야 합니다.
밀링(Milling)
밀링은 단속 절삭입니다. 각 치아의 절삭 깊이가 수시로 변해 진동과 충격이 발생하기 쉬우므로 밀링 조건이 선삭보다 나쁩니다. 고속도강 공구로 고속 평면 밀링이나 고속 엔드 밀링 시 냉각성이 좋고 일정 윤활성이 있는 절삭유가 필요합니다. 극압 에멀젼 등이 적합합니다. 저속 밀링 시에는 윤활성이 좋은 절삭유, 즉 정밀 절삭유나 비활성 극압 절삭유가 필요합니다. 스테인리스강과 내열 합금강에는 황과 염소 극압 첨가제가 포함된 절삭유를 사용할 수 있습니다.
리밍(Reaming)
리밍은 구멍 마무리로 고정밀이 요구됩니다. 저속·소이송 절삭으로, 공구와 구멍 벽이 짜임과 절삭 상태로, 칩 조각이 홈에 머물거나 날 가장자리에 달라붙어 랜드의 짜임 효과를 파괴합니다. 가공 정밀도와 표면 거칠기를 저하시키고 절삭 토크를 증가시키며, 빌트업 에지 형성과 공구 마모 증가도 초래합니다. 리밍은 기본적으로 경계 윤활 상태에 속합니다. 일반적으로 고농도 극압 에멀젼이나 윤활성이 좋고 일정 유동성이 있는 극압 절삭유를 사용해 좋은 결과를 얻습니다. 스테인리스강과 내열강에는 고극압 복합 절삭유를 사용할 수 있습니다. 깊은 구멍 리밍에는 윤활 성능이 좋은 깊은 구멍 드릴링 절삭유로 공정 요구를 충족할 수 있습니다.
브로칭(Broaching)
브로치는 칼날 치아에 따라 축 방향으로 다수 치아가 배열된 가공 공구입니다. 브로칭 특징은 복잡한 형상의 공작물을 고정밀로 가공할 수 있다는 점입니다. 브로치는 고가 공구이므로 공구 내구성이 생산 원가에 큰 영향을 미칩니다. 또한 브로칭은 정삭으로 공작물 표면 거칠기 요구가 엄격합니다. 브로칭 시 절삭 저항이 크고, 배출이 어렵고, 냉각 조건이 나쁘며, 공작물 표면이 쉽게 긁히므로 절삭유의 윤활성과 배출 성능이 요구됩니다. 국내에는 황 극압 첨가제를 함유한 전용 브로칭 오일이 있습니다.
스테인리스강과 내열 합금 브로칭에는 다음 배합(질량 분율)을 사용할 수 있습니다: JQ-2 극압 윤활유 20%, 염화파라핀 15%, 벤젠 80 1%, L-ANN22 총손실 계통유 64%.
드릴링(Drilling)
일반 트위스트 드릴로 드릴링하는 것은 황삭 가공입니다. 드릴링 시 배출이 어렵고 절삭열이 빠져나가기 어려워 날 어닐링이 자주 발생해 드릴 수명과 가공 효율에 영향을 줍니다. 성능 좋은 절삭유 선택으로 드릴 수명을 수 배 이상 연장할 수 있고 생산 효율도 크게 향상됩니다. 일반적으로 극압 에멀젼이나 극압 합성 절삭유를 사용합니다. 극압 합성 절삭유는 표면 장력이 낮고 침투성이 좋아 드릴을 적시에 냉각해 공구 수명 연장과 가공 효율 향상에 매우 효과적입니다. 스테인리스강, 내열 합금 등 난삭재에는 저점도 극압 절삭유를 사용할 수 있습니다.
나사 가공(Thread Machining)
나사 절삭 시 공구가 쐐기 모양으로 피삭재와 접촉하며, 절삭날이 세 면에서 피삭재에 둘러싸입니다. 절삭 토크가 크고 배출이 어렵습니다. 열이 칩에 의해 적시에 제거되지 않아 공구 마모가 쉽고, 절삭 찌꺼기 끼임과 진동이 발생하기 쉽습니다. 특히 나사 깎기와 탭핑 시 절삭 조건이 더 까다로워지며, 때로는 치핑과 탭 파손이 발생하기도 합니다.
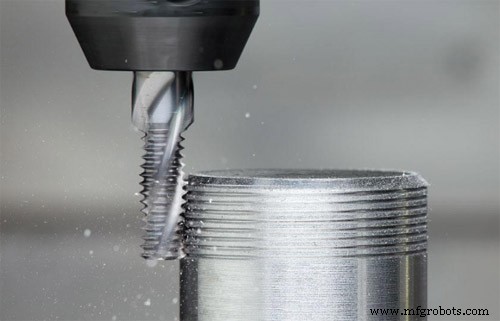
절삭유는 낮은 마찰 계수와 높은 극압성을 동시에 가져야 공구의 마찰 저항을 줄이고 공구 수명을 연장할 수 있습니다. 일반적으로 유성제와 극압제를 모두 함유한 복합 절삭유를 선택해야 합니다. 또한 탭핑 시 절삭유의 침투성이 매우 중요합니다. 절삭유가 제때 절삭날에 침투할 수 있는지가 탭 내구성에 큰 영향을 미칩니다. 절삭유 침투성은 점도와 관련이 있습니다. 저점도 오일이 침투성이 더 좋습니다. 필요시 경유나 등유를 소량 첨가해 침투성을 개선할 수 있습니다. 어떤 경우엔 막힌 구멍 탭핑 시 절삭유가 구멍에 들어가기 어려운데, 이때는 고점도 강접착 절삭유가 더 효과적입니다.
탭핑용 절삭유 몇 가지 배합(질량 분율)을 소개합니다:
- 황산화 지방유 10%, 염화파라핀 10%, 지방유 8%, L-AN15 총손실유 72% — 강 및 합금강 탭핑용
- JQ-2 극압 윤활유 20%, JQ-1 정밀 절삭 윤활유 10%, L-AN15 총손실 계통유 70% — 강 및 합금강 탭핑용
- JQ-2 극압 윤활유 15%, 디젤유 20%, L-AN15 총손실 계통유 65% — 알루미늄 및 알루미늄 합금 탭핑용
- JQ-2 극압 윤활유 30%, 염화파라핀 10%, 지방유 10%, L-AN32 총손실 계통유 50% — 스테인리스강 및 막힌 구멍 탭핑용
- 극압 에멀젼유 20% + 물 80% — 강 표준 부품 나사 가공용
연삭(Grinding)
연삭 가공은 높은 치수 정밀도와 낮은 표면 거칠기를 얻을 수 있습니다. 연삭 시 연삭 속도가 높고 발열량이 커서 연삭 온도가 800~1000℃ 또는 그 이상에 달할 수 있습니다. 공작물 표면 화상, 열응력으로 인한 표면 균열과 부품 변형이 발생하기 쉽습니다. 숫돌 마모 마모와 연마입자 탈락, 연마 찌꺼기와 숫돌 가루가 튀어 부품 표면에 붙으면 가공 정밀도와 표면 거칠기에 영향을 줍니다. 질기고 소성 있는 재료 가공 시 연삭 찌꺼기가 숫돌 작업면 틈에 끼거나 가공 금속과 융착해 숫돌이 연삭 능력을 잃게 됩니다. 따라서 연삭 온도를 낮추고, 연삭 찌꺼기와 숫돌 가루를 씻어내며, 연삭비와 공작물 표면 품질을 개선하기 위해 냉각 성능과 세정 성능이 좋고 일정 윤활성과 방청성을 가진 절삭유를 사용해야 합니다.
1. 일반 연삭
방청 에멀젼이나 소다수, 합성 절삭유(질량 분율)를 사용할 수 있습니다. 예: 방청 에멀젼 2%, 아질산나트륨 0.5%, 탄산나트륨 0.2%, 물 97.3%; 아질산나트륨 0.8%, 탄산나트륨 0.3%, 글리세린 0.5%, 물 98.6%; 직접 3~4% 방청 에멀젼이나 화학 합성액 사용.
고정밀 요구 정밀 연삭에는 H-1 미세 연삭유 사용 시 공작물 가공 정밀도와 연삭 효율을 크게 향상시킬 수 있으며, 사용 농도는 4~5%입니다.
2. 고속 연삭
숫돌 속도 50m/s 초과 연삭을 일반적으로 고속 연삭이라 합니다. 숫돌 선속이 증가하면 연삭 온도가 현저히 상승합니다. 시험에 따르면 숫돌 선속 60m/s 시 연삭 온도(공작물 평균 온도)가 30m/s 대비 약 50~70% 높고, 80m/s 시 60m/s 대비 15~20% 더 높습니다. 숫돌 선속 증가로 단위 시간당 연삭에 참여하는 연마입자 수가 늘고 마찰이 심화되며 에너지 소비도 증가해 공작물 표면 온도 상승, 화상과 균열 가능성 증가시킵니다. 우수한 냉각 성능의 냉각제로 해결해야 합니다. 따라서 고속 연삭에는 일반 연삭유를 쓸 수 없고, 침투성과 냉각 성능이 좋은 고속 연삭유를 사용해야 합니다. 예: GMY 고속 연삭유는 선속 60m/s 고속 연삭 공정에 적용 가능합니다.
3. 강력 연삭
첨단 고효율 연삭 공정입니다. 예: 플런지 강속 강력 연삭에서 선속 60m/s 숫돌을 3.5~6mm/min 이송 속도로 방사 방향으로 절입합니다. 이송률은 20~40mm³/mm·s까지 높습니다. 이때 숫돌 연마입자와 공작물 마찰이 매우 심합니다. 고압 대유량 냉각 조건에서도 공작물 표면층 마찰대 온도 범위가 700~1000℃입니다. 이 냉각 없이는 연삭 공정이 불가능합니다. 플런지 강력 연삭에서 에멀젼 대비 총 연삭량 35% 증가, 연삭비 30~50% 증가, 정상 연삭 시간 약 40% 연장, 동력 손실 약 40% 감소. 따라서 강력 연삭 시 냉각제 성능이 연삭 효과에 큰 영향을 미칩니다. 현재 국내 생산 강력 연삭유로는 QM 고속 강력 연삭유와 HM 저속 이송 강력 연삭유가 있습니다.
4. 다이아몬드 숫돌 연삭
초경합금, 세라믹, 유리 등 고경도 재료 연삭에 사용됩니다. 황삭과 정삭 모두 가능합니다. 연삭 표면은 일반적으로 균열이나 틈 없이 낮은 표면 거칠기를 달성할 수 있습니다. 연삭 중 과열 방지와 숫돌 조기 마모 예방, 낮은 표면 거칠기 달성을 위해 지속적이고 충분한 냉각이 필요합니다. 공작물 경도가 높으므로 절삭유는 주로 냉각과 세정 성능을 가져야 숫돌 예리함을 유지합니다. 절삭유 마찰 계수가 너무 낮으면 연삭 효율 저하와 표면 화상 초래. 무기염 기반 화학 합성액을 연삭유로 사용합니다. 정삭 시 소량 폴리에틸렌글리콜을 윤활제로 첨가하면 공작물 표면 가공 품질 향상. 고정밀 부품에는 윤활성이 좋은 저점도 유성 연삭유 사용 가능.
5. 나사, 기어, 나사산 연삭
이 유형 연삭은 연삭 후 가공면 품질과 치수 정밀도에 특별히 주의합니다. 일반적으로 극압 첨가제 함유 연삭유 사용이 적절합니다. 이 유성 연삭유는 우수한 윤활 성능으로 연삭열을 줄이고, 극압 첨가제가 공작물 재료와 반응해 낮은 전단 강도의 황화철막과 염화철막을 생성해 연마입자 절삭날 마모를 줄여 연삭을 원활하게 합니다. 더 나은 냉각과 세정 성능, 방화를 위해 저점도 고인화점 연삭유를 선택해야 합니다.



