허드슨 프로덕츠: 60년 이상 이어온 파이버글라스 팬의 혁신
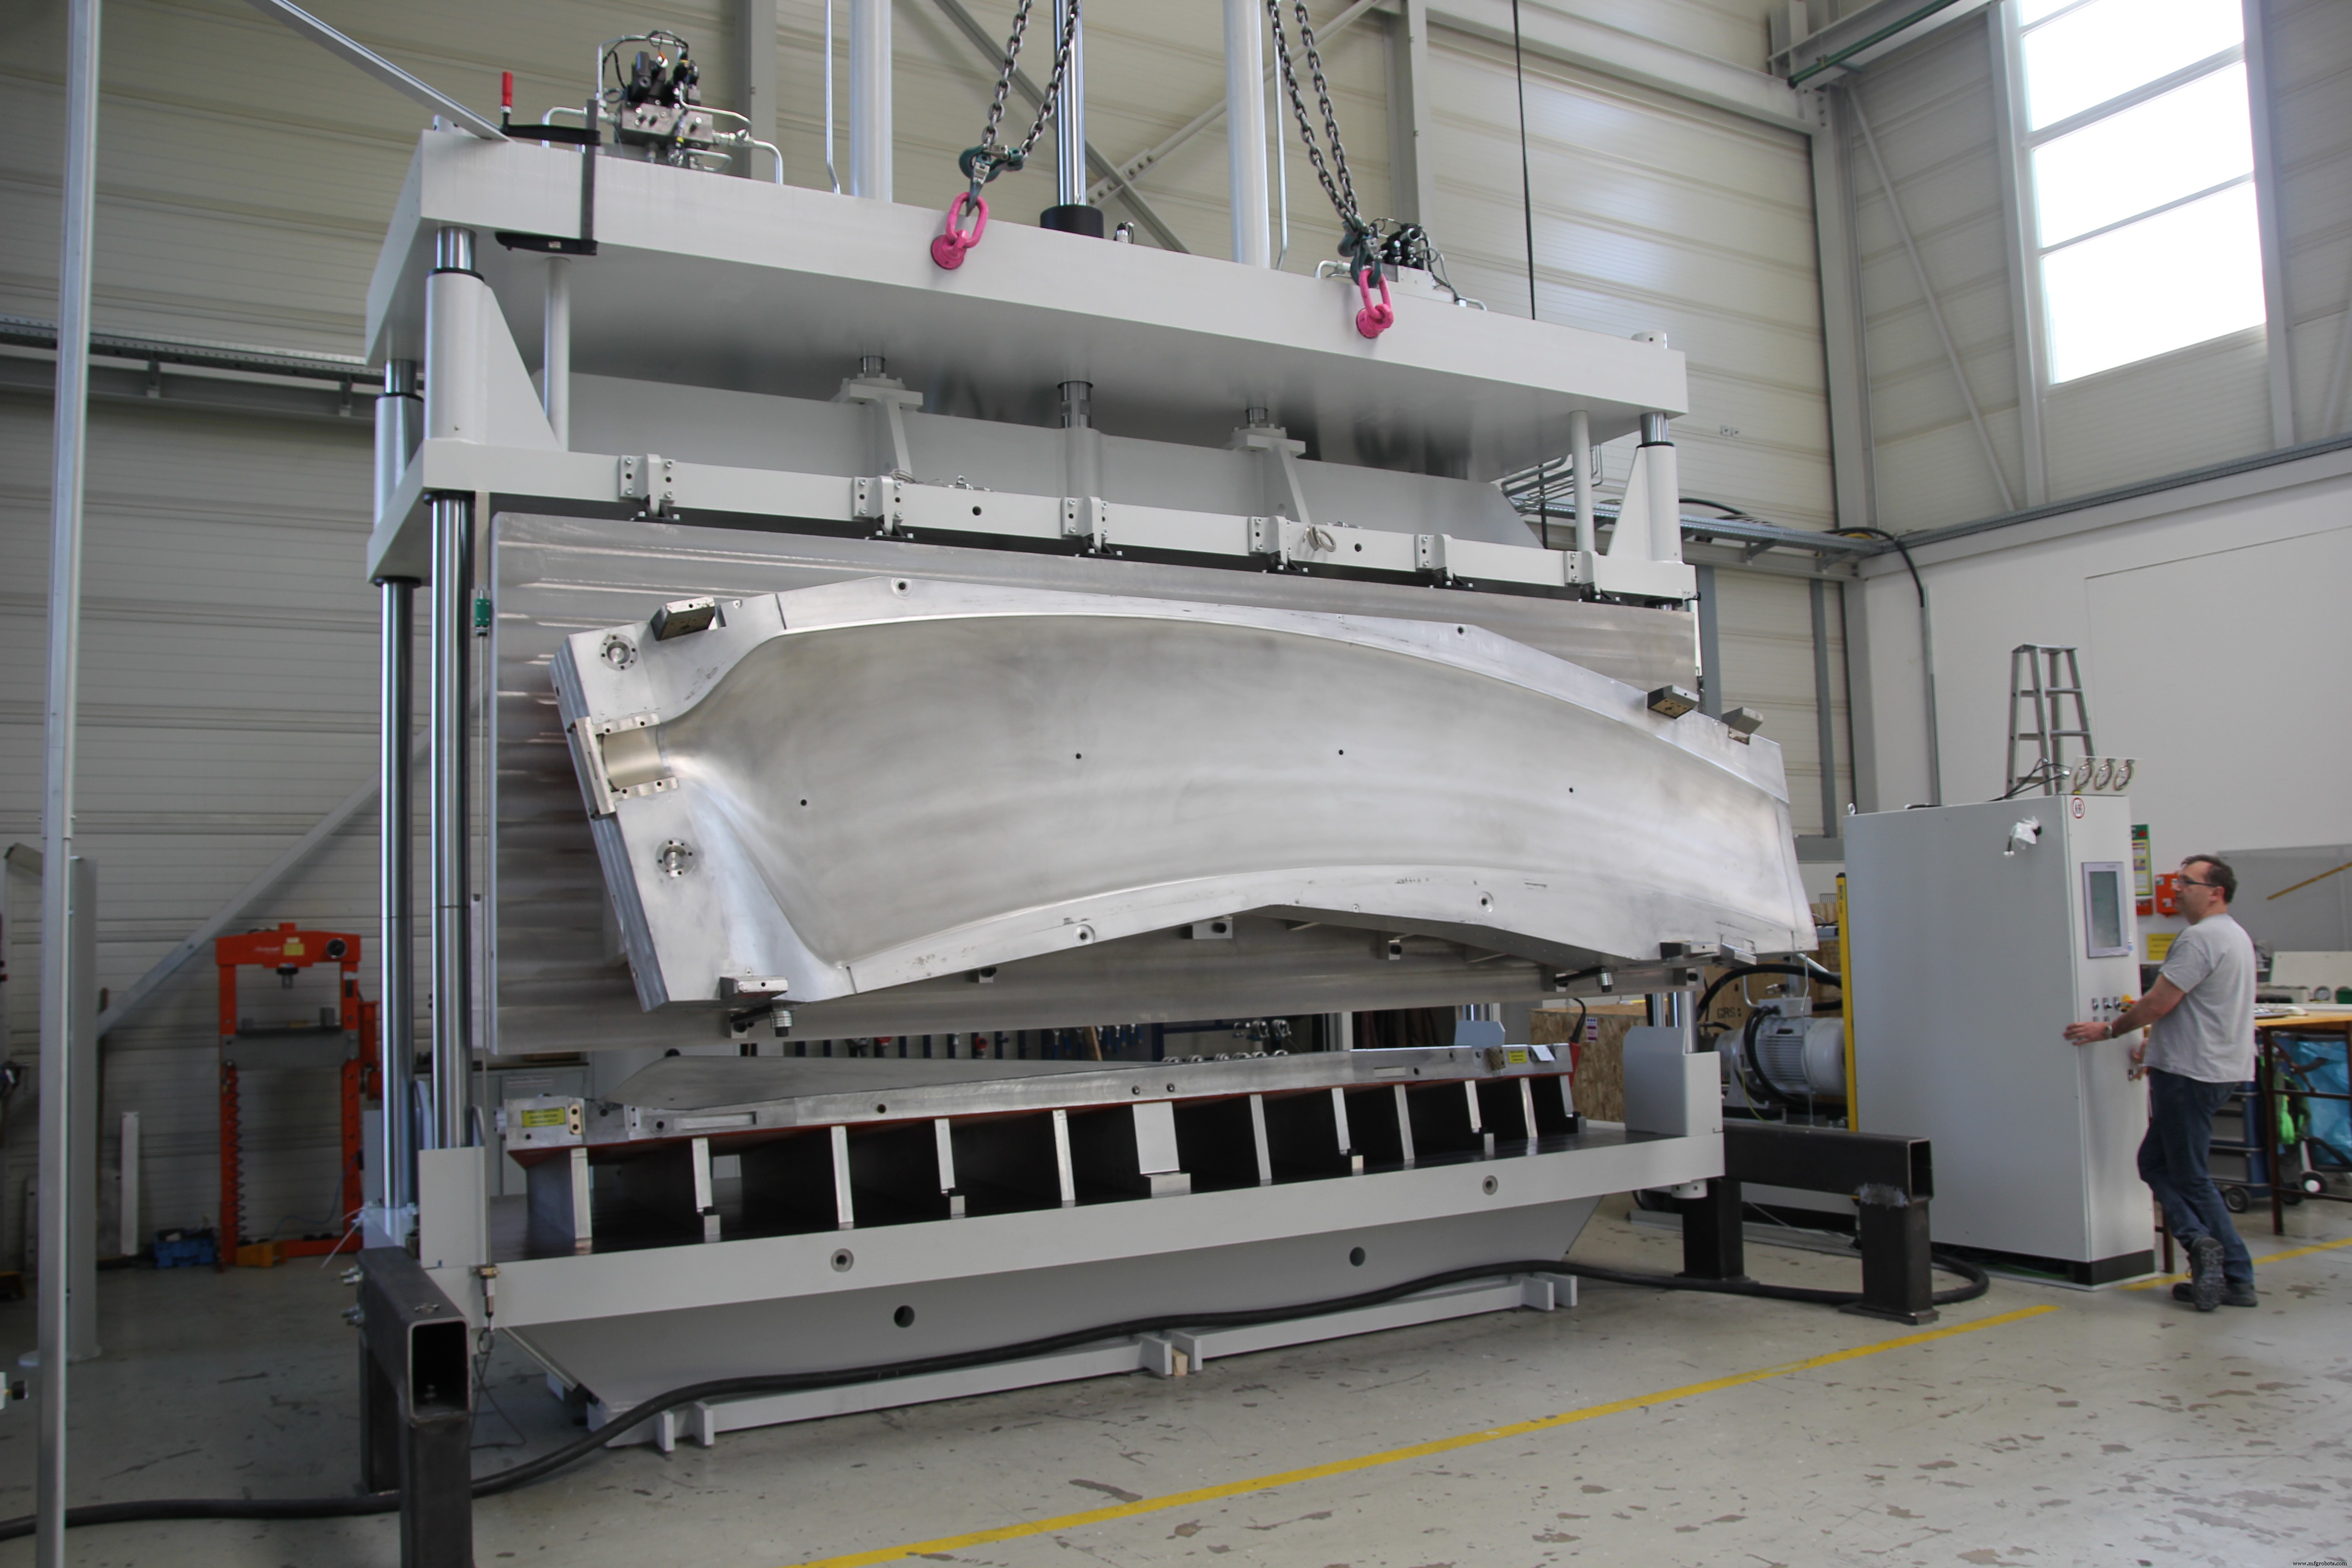
허드슨 프로덕츠는 기존 프레스와 유사하지만 업데이트된 제어 시스템과 더 높은 기능성 및 제어도를 갖춘 프레스를 위커트 하이드롤릭 프레스로부터 도입했습니다. 출처 | 위커트 하이드롤릭 프레스
허드슨 프로덕츠(허드슨, 텍사스주 비즐리, 미국)는 공랭식 열교환기와 축류 팬의 선도적 제조업체입니다. 회사의 파이버글라스 터프-라이트(Tuf-Lite) 축류 팬은 60년 이상 생산되어 왔으며 산업용 애플리케이션에서 선호되고 있습니다. 현재 전 세계적으로 25만 대 이상의 터프-라이트 팬이 사용 중입니다.
터프-라이트 팬 시리즈는 1955년 유리섬유 강화 복합소재 블레이드를 특징으로 하는 터프-라이트 I로 시작되었습니다. 출시 이후 팬은 몇 차례의 개선을 거쳤습니다. 초기 팬은 중공 부품으로 성형된 모놀리식 원피스 에어포일로 제조되었습니다. 터프-라이트 II는 1984년 팬 부품의 제조 용이성을 높이기 위해 도입되었습니다. 허드슨 프로덕츠 운영 매니저 닉 리조에 따르면, 원래 모놀리식 에어포일의 프로파일을 유지하면서 부품 요건을 충족하는 것이 어려웠습니다. 에어포일과 홀더(넥)로 구성된 블레이드를 특징으로 하는 새로운 투피스 설계가 고안되었습니다. 센터 허브도 변경되었습니다. 터프-라이트 I 설계에서 모놀리식 블레이드의 성형된 넥이 허브의 소켓에 끼워지는 방식이었다면, 터프-라이트 II 설계에서는 블레이드의 원통형 넥이 상하 허브 플레이트 사이에 샌드위치된 두 개의 클램프 반쪽으로 고정되는 방식이었습니다. 터프-라이트 III는 2004년 도입되어 모놀리식 블레이드 설계로 회귀했지만 클램핑 방식을 유지했습니다.
허드슨의 터프-라이트 II와 터프-라이트 III 팬 설계는 수지 전이 몰딩(RTM) 제조 공정에서 독자적인 비닐 에스테르 수지를 사용합니다. 독자적인 선단 보호 시스템도 내장되어 있으며, 블레이드 외부에 자외선 방지 코팅이 적용됩니다. 팬은 내식성을 가지도록 설계되었으며 강도-중량 비율을 극대화합니다. 팬 블레이드는 공기역학적 트위스트와 테이퍼를 적용하여 균일한 기류 분포와 에너지 효율을 제공하면서 진동을 최소화하도록 설계되었습니다.
허드슨은 대구경 저소음 팬에 대한 시장 니즈를 인지하고 터프-라이트 시리즈의 또 다른 개선 기회를 포착했습니다. 터프-라이트 IV에는 전산 유체 역학(CFD) 기술을 적용하여 소음 감소와 효율적인 기류에 초점을 맞춘 설계가 적용되었습니다.
"터프-라이트 IV의 설계 개념은 기존 설계만큼 효율적으로 작동하면서 더 낮은 작동 속도로 블레이드를 운용할 수 있게 하는 것이었습니다."라고 리조는 설명합니다.
결과적으로 터프-라이트 IV 설계는 터프-라이트 III를 모델로 하지만 약 20% 더 큽니다. 팬 크기가 커짐에 따라 새로운 설계는 허드슨의 기존 제조 장비와 호환되지 않았습니다.
"이것은 우리가 모놀리식 스타일로 성형했던 것보다 훨씬 더 큰 블레이드입니다."라고 리조는 말합니다. "현(코드 폭)이 훨씬 넓고, 길이가 현저히 길며 에어포일 형상에 뚜렷한 스윕 또는 곡선이 있습니다."
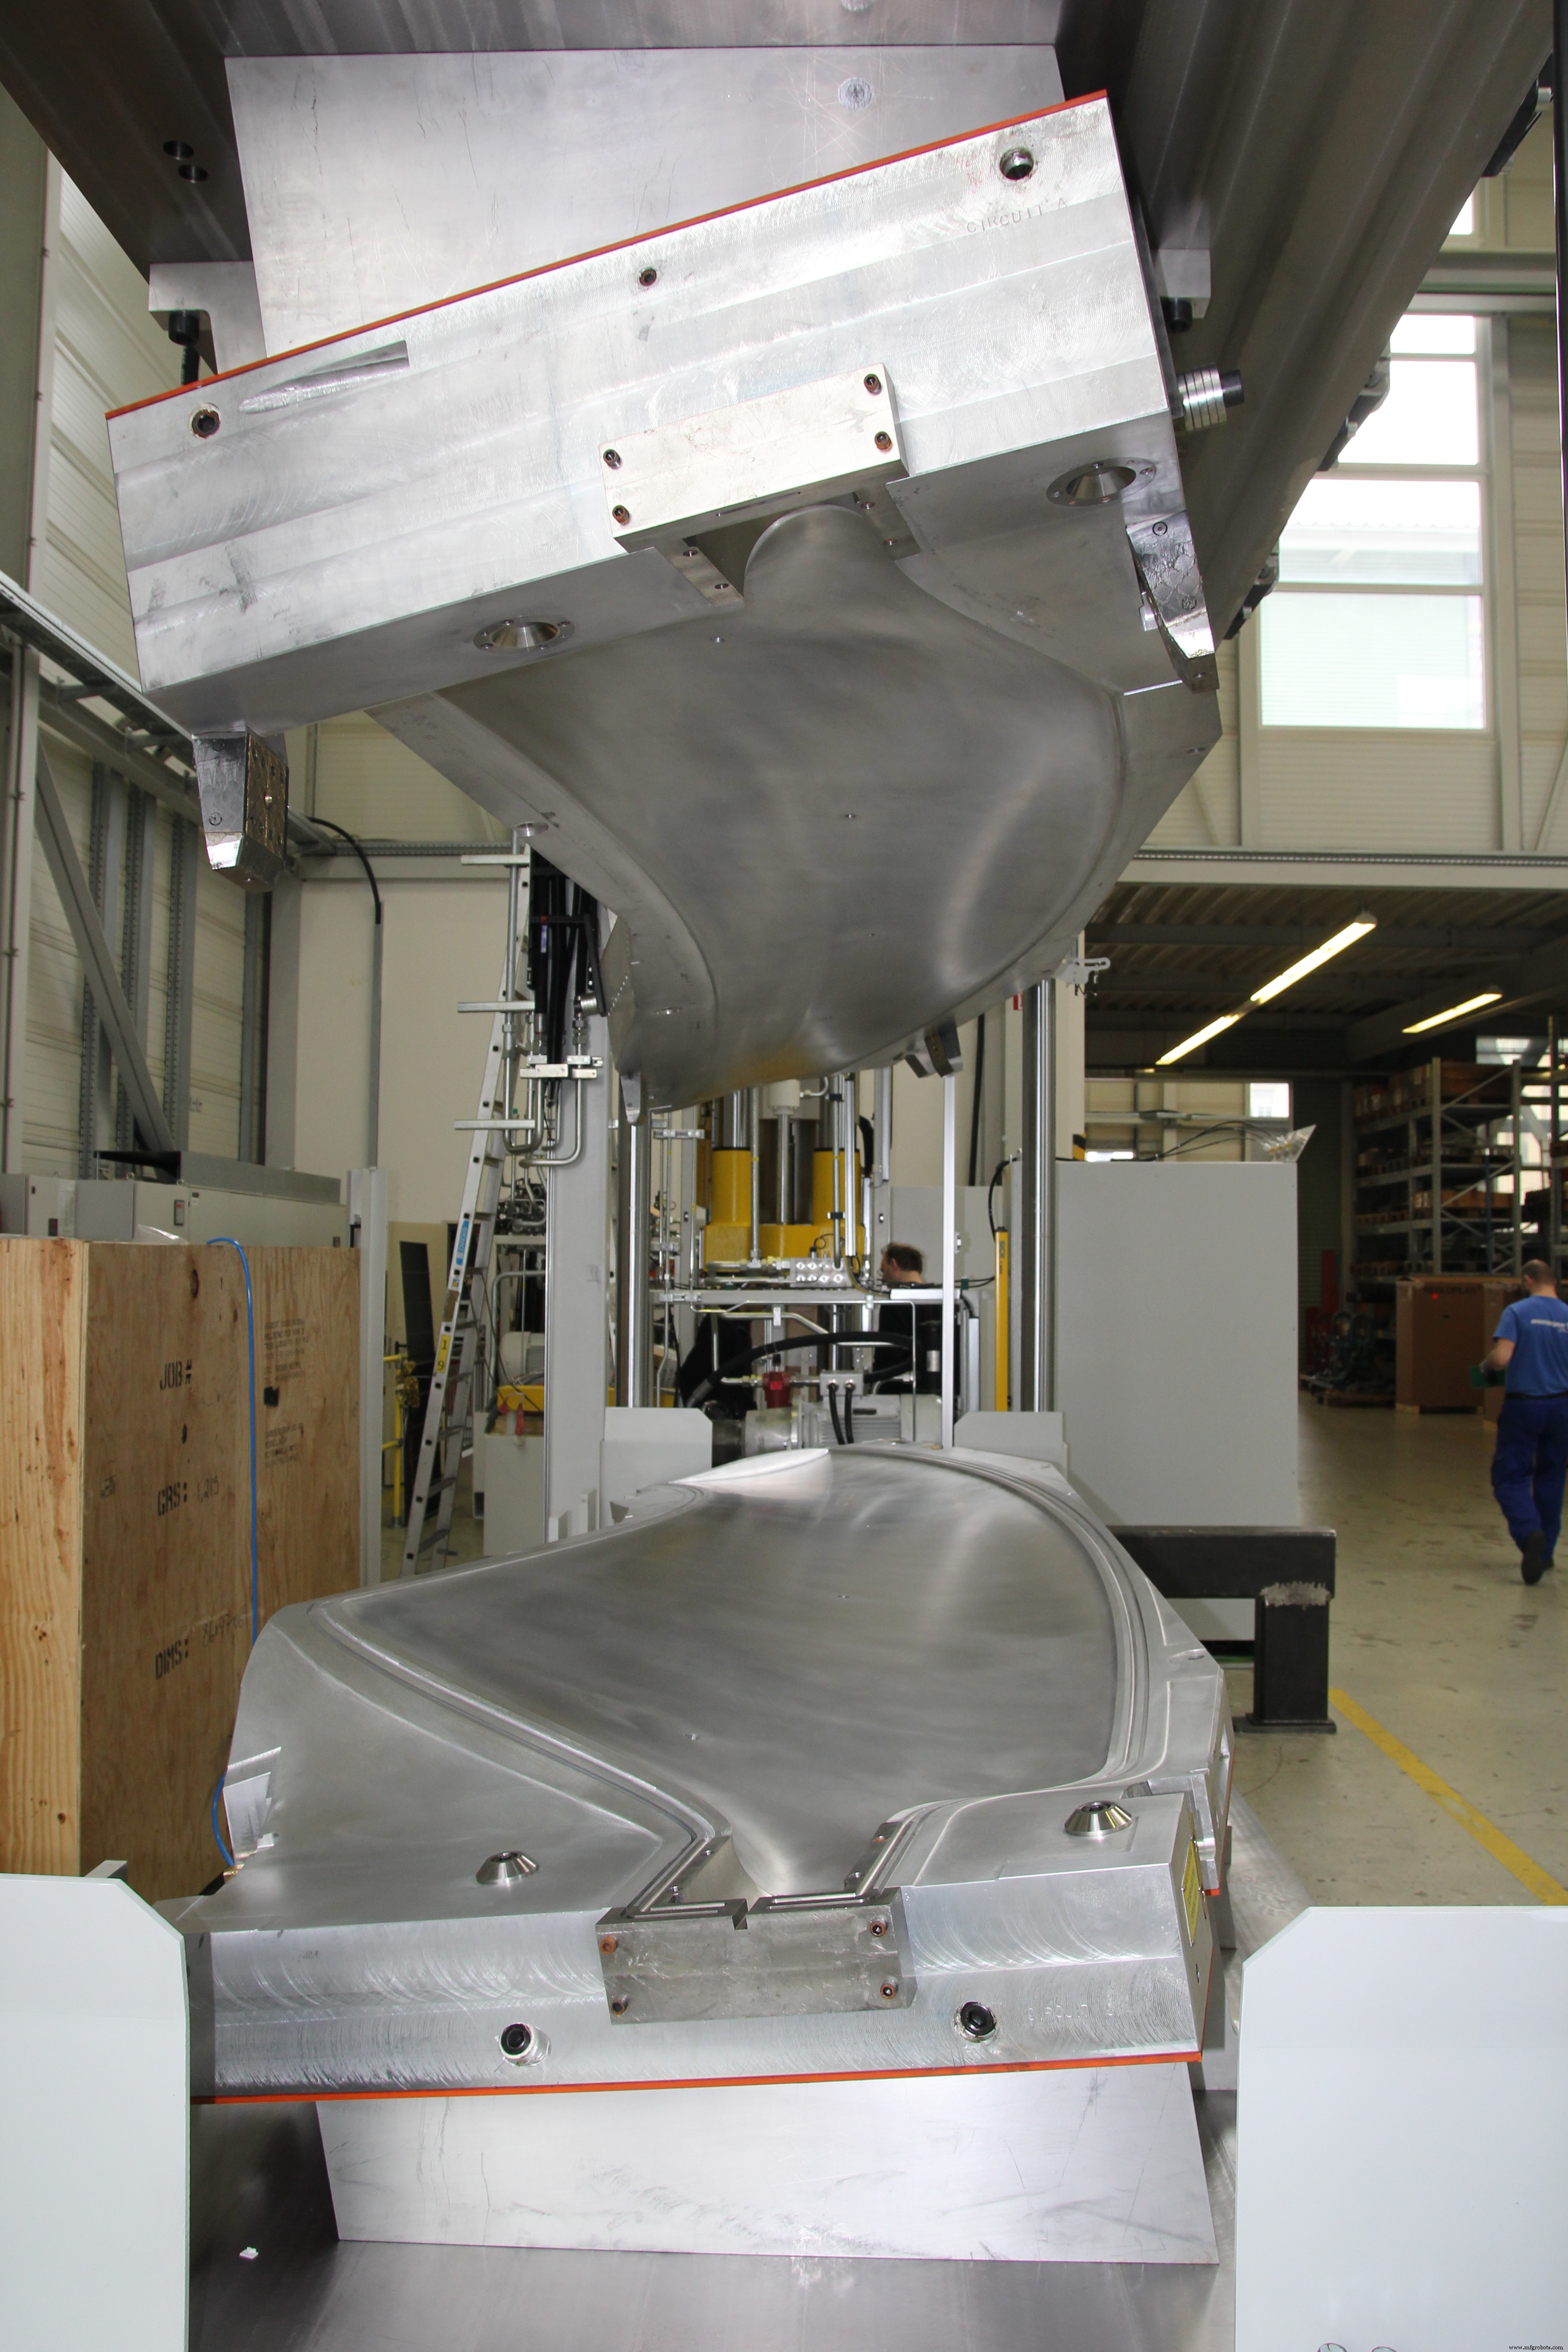
허드슨 프로덕츠는 터프-라이트 IV 팬 블레이드 성형에 필요한 5m x 1m 툴을 처리할 수 있는 프레스가 필요했습니다. 출처 | 위커트 하이드롤릭 프레스
허드슨은 부품을 성형하기 위해 5x1미터 툴을 처리할 수 있는 프레스가 필요했습니다. 허드슨의 복합소재 프레스는 이전에 사내에서 개발 및 제작되었지만, 새로운 팬 설계를 위해 위커트 하이드롤릭 프레스(미국 켄터키주 헤브론, 독일 란다우)에 맞춤형 신규 프레스를 의뢰했습니다. 크기 증가 외에도 새로운 블레이드 설계는 여러 생산 과제를 제시했습니다. 여기에는 레이업 순서 변경, 유리섬유 유형, 소재 구성, 레이어 수, 수지 주입 지점 및 벤트 라인 위치 변경이 포함되었습니다. 설계 단계에서 새로운 에폭시 기반 수지 시스템도 고려되었으나, 개발 과정에서 허드슨은 이전 버전에서 사용해 온 비닐 에스테르로 회귀했습니다.
"그들의 몰드에 특화된 여러 맞춤 옵션이 프레스에 포함되었습니다."라고 위커트의 지역 영업 엔지니어 토니 아커만은 말합니다. "우리는 허드슨의 몰드 벤더와 협력하여 설계를 진행했습니다."
"수지 전선이 몰드 캐비티 내에서 부품 위로 어떻게 흐를지 정확히 알 수 없었습니다."라고 리조는 설명합니다. "그 수지 전선의 수렴 지점도 우려 사항이었습니다. 기존 설계가 RTM 애플리케이션이므로, 닫힌 몰드에 벤트를 설치하여 수지를 부품 위로 주입할 때 공기가 벤트 라인을 통해 빠져나가게 합니다. 부품이 완전히 젖으면 수지가 벤트 라인을 통해 배출되도록 하는 것이 아이디어입니다. 따라서 수지 전선이 부품 위로 흐르면서 수렴하는 지점에 벤트 라인을 배치하는 것이 몰드 툴에서 매우 중요합니다."
위커트는 허드슨과 프레스의 제어 시스템에도 협력하여 특정 시퀀스, 알람 시스템, 수지 펌프 시스템과의 통합을 설정했습니다. 자동 사이클은 주입 타이밍, 압력, 가열 및 냉각을 최적화하도록 설계되었습니다. 중공 팬 블레이드에 캐비티를 생성하기 위해 에어 블래더가 사용되므로, 위커트는 사이클의 특정 시점에 에어 블래더가 팽창하도록 에어 작동 제어장치를 설치했습니다.
"기존 기계에는 제조 사이클의 일부로 자동화 수준이 있어 운영자가 수지 주입, 젖음 사이클, 가열 경화 사이클, 냉각 사이클을 개시할 수 있습니다."라고 리조는 말합니다. "[위커트]는 이러한 모든 요구사항을 충족하는 프레스를 제공했습니다. 우리는 기존 프레스와 유사하게 작동하는 자동 운영자 사이클을 프로그래밍할 수 있었으며, 업데이트된 제어 시스템과 구형 기계보다 더 높은 기능성과 제어도를 갖추게 되었습니다."
또한 위커트는 프레스를 탑-액팅 유압 기계로 설계하여 낮은 작업 높이를 구현, 운영자가 쉽게 접근할 수 있도록 했습니다.
"프레스의 맞춤 기능 중 하나는 상부 가열 플래튼이 회전하여 운영자에게 청소와 육안 검사를 위해 자신을 제시할 수 있다는 점입니다."라고 아커만은 덧붙입니다.
프레스 자동화는 여전히 마무리 중이며 일부 소프트웨어 조정도 진행 중이지만, 허드슨은 이미 터프-라이트 IV 팬 생산을 시작하여 출하하고 있습니다.
"더 넓은 현 폭과 스윕 프로파일 덕분에 블레이드는 더 낮은 RPM에서 향상된 효율로 작동하여 전체 소음 출력을 낮출 수 있습니다."라고 리조는 새로운 블레이드에 대해 말합니다. "또한 기존 설계보다 현저히 적은 블레이드로 이러한 요건을 충족할 수 있었습니다."
블레이드 수 감소는 소재 절감을 의미하며, 이는 터프-라이트 IV를 더 가볍고 저렴하게 생산할 수 있게 합니다.



