비정질 산화규소에 매립된 실리콘 양자점(Si-QD)을 석영 기판 위 p-i-n 태양전지의 광생성 층으로 사용했습니다. n형 층에서 Si-QD 광생성 층으로의 인(P) 확산을 억제하기 위해 니오븀 도핑 산화티타늄(TiOx:Nb)을 채택했습니다. 일부 시료에 불산 처리를 수행해 TiOx:Nb/n형 계면의 열산화막을 제거했습니다. 열산화막은 광생성 캐리어 차단층 역할을 합니다. 열산화막 없는 10nm 두께 TiOx:Nb 사용 시 태양전지 특성이 향상되어 단락 전류 밀도(JSC)가 1.89 mA/cm2까지 개선되었습니다. 광생성 캐리어는 양자 구속 효과를 가진 Si-QD에서 발생합니다. 열산화막이 있는 10nm TiOx:Nb는 P 차단 효과가 우수하나, 열산화막 없는 10nm TiOx:Nb만으로는 P 확산이 완전히 억제되지 않습니다. 이는 TiOx:Nb와 열산화막의 총 두께가 P 차단 효과에 영향을 미침을 시사합니다. Si-QD 태양전지 추가 향상을 위해 10nm 이상 두께의 TiOx:Nb가 필요합니다.
서론
실리콘 양자점(Si-QD)은 40% 이상 효율 태양전지 구현을 위해 연구되어 왔습니다 [1-4]. 단일 접합 Si 태양전지가 최근 26% 초과 효율 달성 [5], 이론적 한계 ~30%에 근접 [6]. 추가 효율 향상을 위해 다른 접근 필요. 탠덤 구조는 여러 밴드갭을 가진 다중 접합으로 한계 극복 방안 중 하나 [7-9]. Si-QD는 양자 구속 효과로 크기에 따라 밴드갭 조절 가능해 탠덤 태양전지 상부 셀 후보 [10-14]. 또한 원소 특성상 풍부, 무독성, 산업 적용 용이 등의 장점. 본 연구에서는 Si-QD 다층 구조(Si-QDML)를 사용해 Si-QD를 제조했습니다(넓은 밴드갭 물질에 Si-QD 매립) [15-17].
이산화규소(SiO2) 매트릭스의 Si-QDML을 사용한 p-i-n 태양전지 구조를 제작해 전류 밀도-전압(J-V) 특성 측정 [18, 19]. SiO2 매트릭스는 Si-QD 표면 댕글링 본드 감소로 높은 수준의 표면 패시베이션 효과 [20]. 한 구조에서 높은 개방 회로 전압(VOC) 492 mV 달성. 그러나 결정질 Si와 SiO2의 큰 밴드 오프셋으로 광생성 캐리어의 낮은 터널링 확률로 단락 전류 밀도(JSC)가 매우 낮음 [1, 8]. 또한 고농도 n형 Si-QDML의 높은 시트 저항으로 인한 큰 직렬 저항 관찰. 이 문제 해결을 위해 산소 결핍 비정질 산화규소 매트릭스의 Si-QDML 사용 제안 [21], 광생성 캐리어 터널링 확률 증가로 JSC 향상. 또한 고도핑 n형 다결정 실리콘(n++-poly-Si)을 전도층으로 채택해 저항 감소, JSC와 충전율(FF) 크게 향상. 한편 n형 층에서 Si-QDML로의 P 확산은 박막 품질 저하 유발. 전기적, 광학적 특성 저하 없이 P 차단층 필요.
니오븀 도핑 산화티타늄(TiOx:Nb)은 P 차단층 유망 소재 중 하나. TiOx:Nb은 결정질 실리콘용 전자 선택 접촉 소재 중 하나로 고온 어닐링 후에도 낮은 저항률 유지 [22]. 본 연구진은 Si-QD 태양전지 응용 연구 [11, 16, 23-27] 수행해 2nm 두께 TiOx:Nb 사용 시 높은 VOC 529 mV 달성 [28]. 그러나 P 확산 억제가 Si-QD 태양전지 고성능화에 필수적이나, P 확산이 Si-QD 태양전지에 미치는 영향은 충분히 이해되지 않았습니다.
본 논문에서는 TiOx:Nb 두께가 P 확산에 미치는 영향과 산화규소 매트릭스 Si-QDML 사용 태양전지 특성을 조사했습니다. 또한 제조 공정 중 n++-poly-Si에 형성된 열산화막이 P 확산과 태양전지 특성에 미치는 영향도 논의했습니다.
실험 방법
P 깊이 프로파일 분석을 위해 석영 기판 위에 Si-QDML/TiOx:Nb/n++-poly-Si 구조를 제작했습니다. 고농도 P 도핑 수소화 비정질 실리콘(n++-a-Si:H) 층 증착 전, 석영 기판을 유기 용매 함유 초음파 세척기에서 세척. n++-a-Si:H 박막은 27.12 MHz 플라즈마 강화 화학 기상 증착(PECVD, ULVAC CME-200 J)으로 증착. 층 두께 ~500 nm. 증착 온도 195°C, 챔버 압력 25 Pa, RF 전력 32.5 mW/cm2. 형성 가스 분위기에서 900°C 30분 어닐링해 램프 퍼니스(ADVANCE RIKO MILA-5050)로 n++-poly-Si 형성. 어닐링 중 n++-poly-Si에 열산화막이 자발 형성. 한 시료는 5% HF 용액에 1분 담가 초박막 열산화막 제거. HF 처리 직후 RF 마그네트론 스퍼터링으로 2 또는 10nm 두께 TiOx:Nb 증착. 증착 온도 상온, Ar 유량 50 sccm, 압력 0.2 Pa, RF 전력 137 mW/cm2. 이후 a-SiOx:H와 a-SiOy:H를 PECVD로 번갈아 증착해 Si 풍부 층과 장벽 층 형성. Si 풍부 층과 O 풍부 층의 SiH4/CO2 비율은 각각 1.0, 0.16으로 y > x. 적층 주기 30회. 증착 조건은 n++-a-Si:H와 동일. 900°C 30분 형성 가스 어닐링으로 Si 풍부 층에 Si-QD 형성.
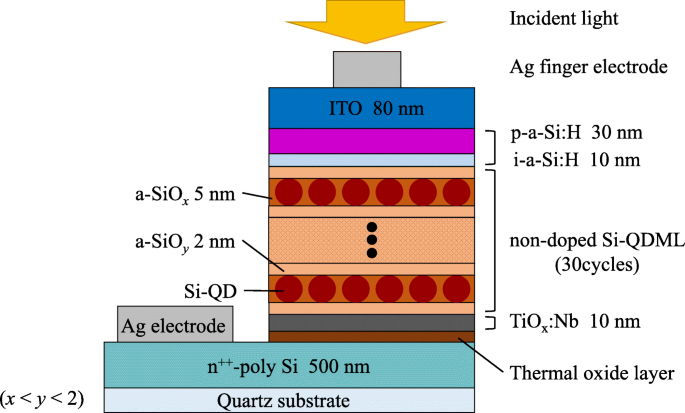
p-i-n 태양전지도 석영 기판에 제작. 그림 1은 태양전지 구조 개략도. 기판 세척부터 a-SiOx:H/a-SiOy:H 이중층 어닐링까지 과정은 P 깊이 분석용 시료와 동일. TiOx:Nb, a-SiOx:H, a-SiOy:H 두께는 각각 10, 5, 2 nm로 고정. 수소 플라즈마 처리(60 MHz, KATAGIRI)로 Si-QDML 댕글링 본드 감소. 공정 온도 225°C, 압력 600 Pa, 시간 60분. 10nm 비도핑 수소화 비정질 실리콘(i-a-Si:H)과 30nm 붕소 도핑 수소화 비정질 실리콘(p-a-Si:H) 이중층을 PECVD로 증착. 인듐 주석 산화물(ITO) 층을 RF 스퍼터링으로 증착, 마지막으로 Ag 전극 증착.
Si-QD 태양전지 구조 개략 단면도(비율 무시). 일부 시료는 열산화막 제거
Si-QDML/TiOx:Nb/n++-poly-Si를 고분해능 투과전자현미경(HRTEM, JEOL JEM-ARM200F)으로 직접 관찰. 가속 전압 200 kV. P 깊이 프로파일은 비행시간형 이차 이온 질량 분석(TOF-SIMS)과 이차 이온 질량 분석(SIMS)으로 분석. 스퍼터링은 TOF-SIMS에서 Bi3+ 30 kV, SIMS에서 Cs+ 5 kV로 수행. J-V 측정은 태양 시뮬레이터 조명(AM1.5G, 100 mW/cm2, 실온) 하에서 수행. 외부 양자 효율(EQE)도 실온에서 일정 광자 조사 하에서 측정. EQE와 태양전지 반사율로부터 내부 양자 효율(IQE) 계산:
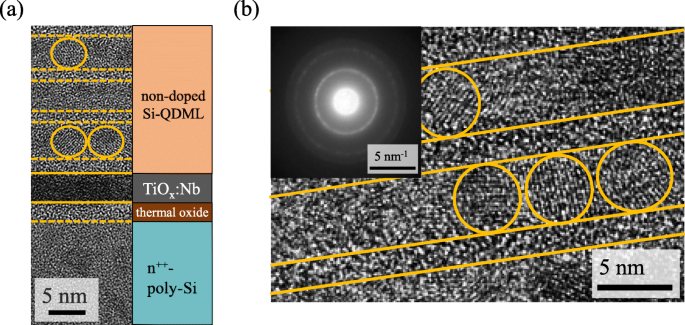
그림 2a는 Si-QDML/TiOx:Nb/n++-poly-Si 구조 HRTEM 이미지. 이 시료는 TiOx:Nb 증착 전 HF 처리 안 함. TiOx:Nb와 n++-poly-Si 사이에 더 밝은 층이 보여 어닐링 중 열산화막 형성됨. 그림 2b는 Si-QDML 단면 HRTEM 확대 이미지. 인셋은 Si-QDML 전자 회절 패턴. 다층 구조 성공적 제조 확인. Si-QD 결정상에서 유래한 프린지가 Si 풍부 층에서만 형성. 회절 패턴에서 격자 상수 5.40 Å 계산, 결정질 Si 5.43 Å와 잘 일치. Si-QD 크기가 Si 풍부 층 두께(~5 nm)와 거의 같아 크기 제어 성공.
단면 HRTEM 이미지: a Si-QDML/TiOx:Nb/열산화막/n++-poly-Si 구조, b Si-QDML. (b) 인셋은 전자 회절 패턴
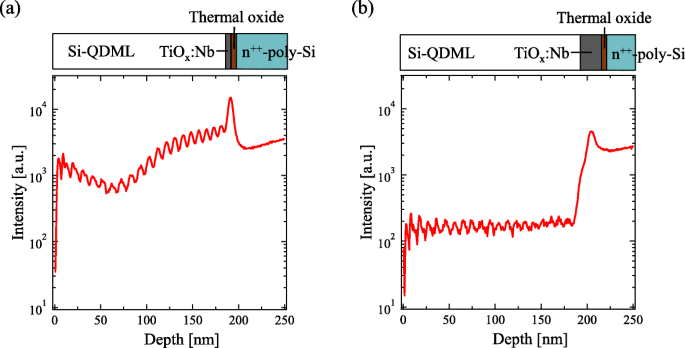
그림 3은 (a) 2nm, (b) 10nm 두께 TiOx:Nb 사용한 Si-QDML/TiOx:Nb/열산화막/n++-poly-Si 구조의 P 깊이 프로파일. Si-QDML은 10nm Si 풍부 층과 1nm 장벽 층 20주기. Si-QDML 영역의 파동형 주기적 강도는 매트릭스 효과로 다층 구조 반영. 매립 매트릭스에 따른 이온화율 차이로 검출 감도 변화해 다층 구조에서 강도 기복 관찰 [29]. 2nm TiOx:Nb 시료에서 Si-QDML과 n++-poly-Si 사이 P 이온 강도 감소 없음 → P 확산 발생. 반면 10nm TiOx:Nb 시료에서 Si-QDML 내 P 이온 강도가 n++-poly-Si 대비 1자릿수 억제. 두꺼운 TiOx:Nb가 P 간확산 차단에 효과적임 시사.
Si-QDML/TiOx:Nb/열산화막/n++-poly-Si 구조에서 인 원자 깊이 프로파일: a 2nm TiOx:Nb, b 10nm TiOx:Nb
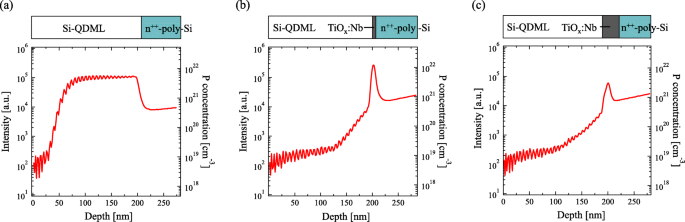
그림 4는 (a) Si-QDML/n++-poly-Si 및 Si-QDML/TiOx:Nb/n++-poly-Si 구조에서 (b) 2nm, (c) 10nm TiOx:Nb 사용 시 P 강도 및 농도 깊이 프로파일. Si-QDML은 5nm Si 풍부 층과 2nm 장벽 층 30주기. 이 시료들은 TiOx:Nb 증착 전 HF 처리 수행해 열산화막 제거. (그림 4a) Si-QDML 영역에서 P 강도 감소 없음. Si-QDML 내 P 강도가 n++-poly-Si보다 높음 (그림 4a). (그림 3a)와 유사 경향. Si-QDML 결함이 P 게터링 사이트 역할 가능성 [30]. 반면 2nm, 10nm TiOx:Nb 층 있는 시료에서 Si-QDML 내 P 강도가 n++-poly-Si 대비 2자릿수 낮음 (그림 4b, c). 열산화막 없는 10nm TiOx:Nb만으로는 P 간확산 완전 차단 못 함. (그림 4c) 확산 P 원자 농도 < 3×1020 cm−3, 확산 길이 ~100 nm. 그러나 TiOx:Nb와 열산화막 없는 경우(그림 4a) 확산 P 농도 ~5×1021 cm−3, 확산 길이 >150 nm로 10nm TiOx:Nb가 P 차단 효과에 영향 미치나 불충분. 10nm TiOx:Nb 시료 P 강도 프로파일은 2nm TiOx:Nb 시료와 거의 동일 → n++-poly-Si 상 열산화막도 P 차단에 기여 [31]. TiOx:Nb 층 삽입으로 P 차단 가능하므로 10nm TiOx:Nb를 태양전지 구조에 적용 시도.
인 원자 깊이 프로파일: a Si-QDML/n++-poly-Si, b 2nm TiOx:Nb, c 10nm TiOx:Nb 사용한 Si-QDML/TiOx:Nb/n++-poly-Si 구조
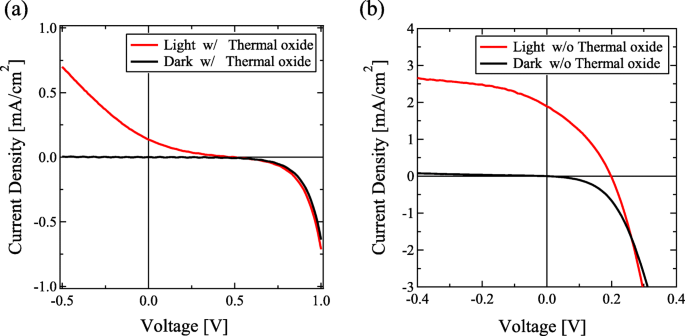
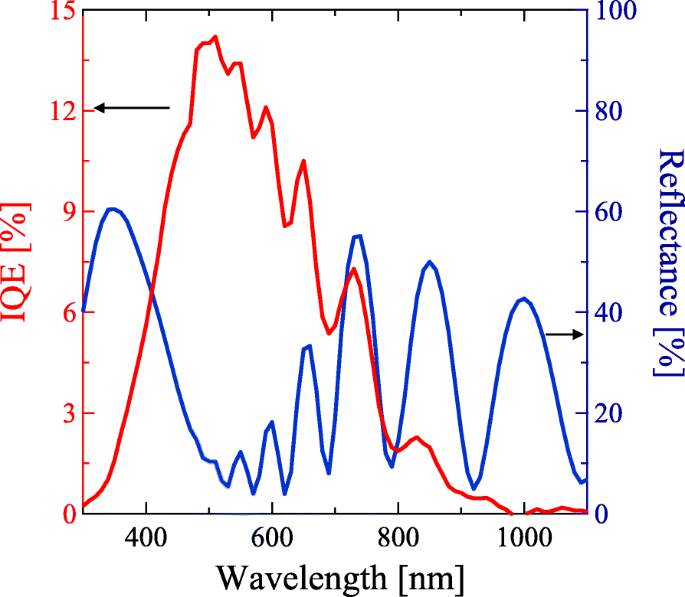
그림 5는 열산화막 (a) 있음, (b) 없음 시료의 Si-QDML 태양전지 J-V 특성. JSC, VOC, FF, 변환 효율은 표 1 요약. 본 연구는 인터디퓨전 공정 미사용. 따라서 이전 Si-QD 태양전지 구조 문제 중 하나인 도펀트 인터디퓨전으로 인한 결함 효과 배제 가능. (그림 5a) 열산화막 있는 시료에서 순방향 바이어스 조건 S자형 곡선 관찰. 반면 열산화막 없는 태양전지 J-V 곡선은 정류 특성 보임 (그림 5b). 이를 고려할 때 열산화막이 광생성 캐리어 차단, 열산화막 제거로 캐리어 효율적 수집 → S자형 다이오드 곡선 개선. JSC가 0.137에서 1.89 mA/cm2로 급증. 조명 하 직렬 저항도 11 kΩ·cm2에서 59 Ω·cm2로 크게 감소. 반면 HF 처리 시료에서 VOC 감소 관찰, 그림 3, 4와 같이 P 확산 증가 때문 가능성. a-Si 박막 태양전지 경우 도핑 a-Si 층 결함 밀도 높아 pn 접합서 광생성 캐리어 즉시 재결합, 광전 효과 부족. 이를 피하기 위해 비도핑 a-Si 층 삽입. 본 Si-QDML 태양전지도 p-i-n 구조. 의도치 않게 열산화막 없는 경우 비도핑 Si-QDML이 P 도핑 Si-QDML로 변화. P 도핑 Si-QDML은 비정질 상 포함해 비도핑 대비 결함 밀도 높을 것. p-a-Si:H/P 도핑 Si-QDML 계면서 캐리어 재결합 누설 전류로 VOC 저하. 열산화막 있는 10nm TiOx:Nb는 P 확산 성공적 억제로 높은 VOC 502 mV 달성. 반면 열산화막 없는 10nm TiOx:Nb만으로는 P 확산 완전 차단 못 함(그림 4c) → VOC 저하 발생. 태양전지 특성 추가 향상을 위해 더 두꺼운 TiOx:Nb 증착 필요. 위 결과에서 TiOx:Nb와 열산화막 총 두께가 P 확산 영향. 더 두꺼운 TiOx:Nb(10nm 초과)가 태양전지 특성 향상 기대. 그림 6은 열산화막 없는 Si-QD 태양전지 IQE. 태양전지 반사율 스펙트럼도 표시. IQE에서 주기적 강도 변화는 평평한 기판 사용으로 태양전지 구조 간섭 영향으로 추정. 박막 태양전지 영역(주로 n++-poly-Si/석영 기판 반사)에서 간섭 발생. Si 굴절률 ~3.4, 석영 ~1.5로 큰 차이 [32, 33]. 반사파가 입사광과 상호작용해 파동적 반사율 관찰. 수백 nm 두께 실리콘 박막에서 유사한 반사율 스펙트럼 보고 [34, 35]. 텍스처 기판 사용 시 이런 상호작용 사라질 것. 이전 연구에서 거친 표면 기판 사용 시 간섭 없는 IQE 스펙트럼 보고 [28]. IQE 스펙트럼 에지 ~1000 nm(1.24 eV), PL 피크와 일치(참조 [21]). IQE 에지가 일반 벌크 Si, 비정질 Si 흡수 에지와 불일치 → 캐리어 생성이 양자 구속 효과 가진 실리콘 나노결정에서 발생함 나타냄.
태양전지 구조 J-V 특성: a 열산화막 있음, b 열산화막 없음. 10nm TiOx:Nb 증착열산화막 없는 제작 태양전지의 내부 양자 효율 및 반사율 vs 파장. IQE(빨강), 반사율(파랑). TiOx:Nb 두께 10nm
결론
Si-QD 태양전지에 TiOx:Nb 층을 P 차단층으로 채택. TiOx:Nb 두께 의존성과 n형 층 열산화막 존재 여부 조사, 태양전지 특성 평가. Si-QDML로의 P 원자 확산은 10nm TiOx:Nb와 초박막 열산화막 중간층으로 억제됨. 열산화막 없는 10nm TiOx:Nb에서 확산 P 원자 농도 ~3×1020 cm−3으로 TiOx:Nb와 열산화막 모두 없는 경우보다 1자릿수 이상 낮음. 확산 길이도 150→100 nm 감소. 이 감소들은 10nm TiOx:Nb가 P 차단 효과에 영향 미치나 P 확산 완전 차단은 아님 시사. 10nm TiOx:Nb 태양전지 특성 측정. 열산화막 있는 태양전지 J-V 곡선 S자형, 없는 경우 개선 특히 JSC (0.137→1.89 mA/cm2). 열산화막이 전자 n++-poly-Si 이동 차단, 캐리어 차단 열산화막 제거로 캐리어 수집 개선 결과. 또한 IQE 측정, 스펙트럼 에지 ~1000 nm로 획득 JSC가 Si-QD 유래임 확인.