열가소성 복합재 용접 기술의 진보: 연구에서 상용화까지
이 블로그는 2018년 9월 특집 '열가소성 복합재 용접'을 보완한다. 지면 기사에 담지 못한 이미지와 세부 사항을 모은 것으로, 유도 용접 개발 타임라인, 미래 상용 항공기 인증 관련 세부 사항, 수리, 자동차 분야 개발, 열경화성-열가소성(TS-TP) 용접 단락 포함.
에어버스 A320 후방 압력 격벽의 두 이미지를 비교해 용접 열가소성 복합재(TPC) 조립체가 항공우주와 자동차 경량 구조에 왜 매력적인지 재확인해보자. 위 이미지는 현재 알루미늄 버전으로 수많은 리벳이 보인다. 아래는 2018년 베를린 ILA 에어쇼에서 프리미엄 에어로텍(Premium Aerotec)이 선보인 용접 TPC 시연기. 리벳이 없다. 복합재의 경우 패스너의 중량, 시간, 비용뿐 아니라 홀 위치 결정, 드릴링, 세척, 검사 시간과 비용도 제거된다. 하중 지지 섬유를 자르는 컷을 보완하기 위한 라미네이트 패드업(pad-ups)도 불필요해 훨씬 가벼운 구조가 된다.
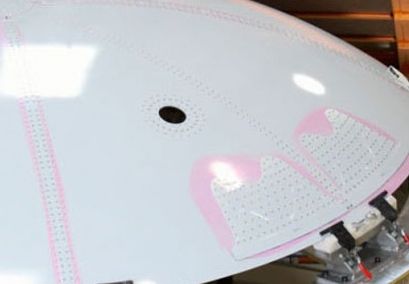
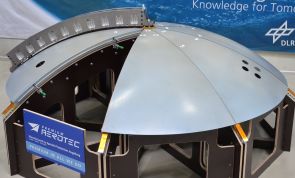
용접 열가소성 복합재 A320 후방 압력 격벽(하단)이 리벳 없는 솔루션 제공 vs 현재 알루미늄 구조(상단).
출처: RUAG(상단) 및 프리미엄 에어로텍(하단), DLR 경량 생산 기술 센터(아우크스부르크, 독일)
"용접 구조물 검사가 접착 본딩 조립체보다 쉽다는 것도 이점입니다."라고 TPC 소재 공급업체 텐케이트-토레이 그룹(TenCate-Toray Group)의 열가소성 복합재 R&D 및 제품 개발 디렉터 한스 루잉 박사(Dr. Hans Luinge)는 말한다. "C-스캔이 잘 작동해 라미네이트에 기공이 없으면 용접이 양호함을 보여줍니다. 접착 본딩 구조에서는 키싱 본드(kissing bond)나 오염물질이 탐지하기 어렵습니다." 텐케이트-토레이는 용접 기술을 직접 개발하진 않지만 다양한 산업 및 고객 프로젝트를 지원한다. "필요에 따라 소재를 최적화하고, TAPAS 같은 장기 참여와 KVE 컴포지츠, TPRC, 1차 공급사, OEM 등 파트너와의 협력을 바탕으로 개발 방향을 올바르게 유도하려 합니다."라고 루잉은 덧붙인다.
유도 용접 개발
KVE 컴포지츠(KVE Composites)는 2001년부터 TPC용 유도 용접을 개발해왔다. 초기 응용은 탄소섬유 직물/PPS 라미네이트로 걸프스트림 G650과 다쏘 팰콘 5X 비즈니스 제트기의 엘리베이터와 러더에 적용.
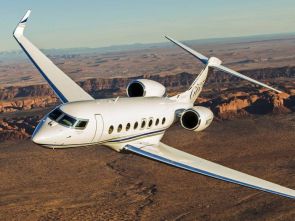
KVE 컴포지츠가 GKN 포커(GKN Fokker)의 유도 용접 엘리베이터와 러더(좌) 생산 개발 지원, 걸프스트림 G650(우) 및 다쏘 팰콘 5X 항공기 적용.
출처: KVE 컴포지츠, GKN 포커(좌) 및 걸프스트림(우).
다른 유도 용접 TPC 응용으로는 AVIACOMP S.A.S.(프랑스 라우나게, 현재 소그클레어 그룹(Sogeclair Group) 소속)가 에어버스 A220 날개(구 봄바디어 C시리즈)용 연료 탱크 접근 도어 생산. (아비아콤은 2017 파리 에어쇼에서 전시된 스텔리아(STELIA)의 용접 TPC 동체 스트링거도 생산.)
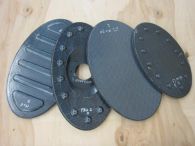
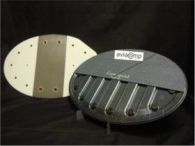
아비아콤이 KVE 컴포지츠 개발 유도 용접 기술로 에어버스 A220 내로바디 항공기용 TPC 연료 탱크 접근 도어 생산.
출처: 아비아콤, 소그클레어 그룹 소속.
이 일반적인 접근 도어 카테고리는 TPC 용접으로 비용 절감 기회다. KVE 컴포지츠가 완료한 설계·제조 연구에서 입증됐다. 소형 항공기도 최대 60개까지 다양한 형상의 접근 패널을 가지며, 통상 가공 허니컴 코어를 사용한 복합재 샌드위치 구조로 제작된다. "용접 열가소성 조립을 사용하면 항공기의 모든 다양한 접근 패널을 단 10만 달러 툴링 비용으로 제작할 수 있어 엄청난 절감 효과가 있습니다."라고 KVE 컴포지츠 매니징 디렉터 하름 반 엔겔렌(Harm van Engelen)은 말한다. "코어 가공 불필요, '레고 같은' 구성요소(평판과 스탬핑된 보강재)를 용접해 다양한 형상 형성. 우리 툴링은 용접 지그와 비슷해 현재 사용하는 것에 비해 상대적 저비용. 항공기 모든 접근 패널을 단일 용접 셀에서 제작 가능."
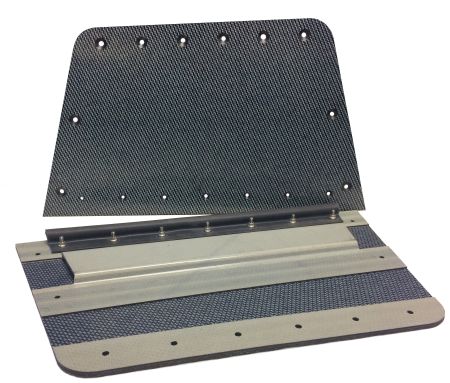
용접 열가소성 조립으로 항공기 오버행 패널 제작 가능, 자동 성형 및 용접 셀로 10만 달러 툴링 비용 절감. 출처: KVE 컴포지츠.
KVE 컴포지츠는 아래 타임라인에서 보듯 TPC 용접 기술 개발을 지속 중. 2019년 하단에 표시된 생산 셀은 보익온(Boikon, 네덜란드 레크)이 생산한 팔코 ATL(자동 테이프 레이잉) 머신으로, GKN 포커가 개발한 초음파 용접 엔드 이펙터를 장착했다. "이 로봇 셀은 현재 사용되는 픽앤플레이스 방식 대비 차세대 양산 TPC 부품 생산을 위한 더 효율적인 공정과 제어 시스템을 가능케 합니다."라고 KVE 컴포지츠 R&D 책임자 마르텐 라보르두스(Maarten Labordus)는 설명한다. "예를 들어 지역 제트기 제어면(약 60mm×3m) 스킨과 리브 라미네이트를 완전 자동 레이업하고, 오토클레이브 외 성형·성형 단계를 거친 뒤 인접 용접 셀에서 조립 완료할 수 있습니다." 팔코 ATL 머신은 GKN 포커가 이미 개발한 초음파 용접 폐루프 제어도 시연한다. "머신이 소재 유형, 두께, 형상에 따라 필요 에너지 레벨을 제어할 수 있으나, 평판 프리폼의 완전 용융 통합은 완성 TPC 부품 성형 시 후속적으로 필요합니다."라고 GKN 포커 항공구조 R&T 책임자 아르노트 오프링가(Arnt Offringa)는 설명한다.
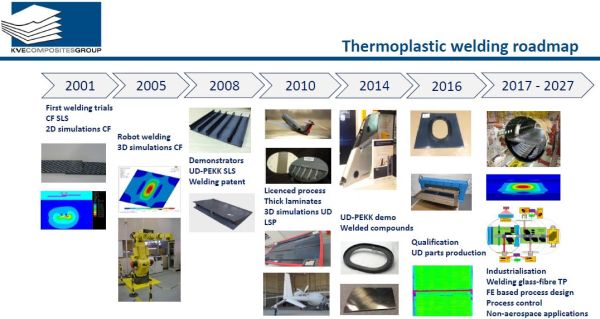
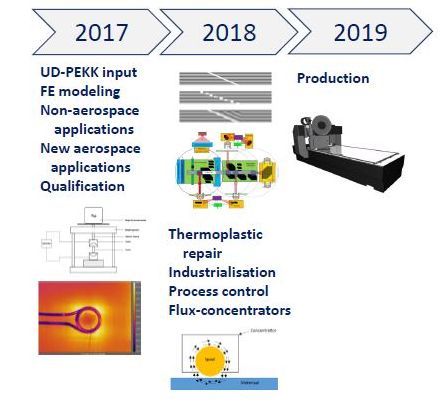
출처: KVE 컴포지츠
인증(Qualification)
2017년 핵심 개발 이니셔티브로 표시된 인증은 TPC 항공 구조물용 유도 용접 공정 인증의 지속적 우선순위다. KVE 컴포지츠의 제4회 열가소성 복합재 국제 컨퍼런스 및 전시회(ITHEC, 2018년 10월 30~31일, 독일 브레멘) 발표 초록에 따르면, 최근 몇 년간 TPC 용접은 PPS, PEI 같은 폴리머에서 PEEK, PEKK, 저융점 PAEK(LM PAEK, 내 블로그 'PEEK vs PEKK vs PAEK...' 참조) 등 고성능 폴리머로, 자동 배치 UD 테이프와 고하중 구조용 두꺼운 라미네이트로 이동 중. 이에 대응해 KVE 컴포지츠는 툴링과 장비 표준화, FEA 기반 시뮬레이션 모델 개선·표준화 추구.
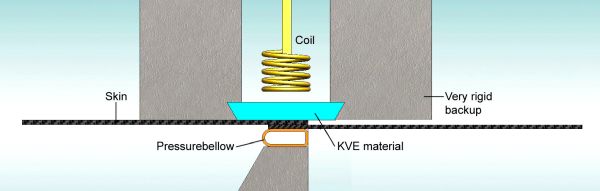
유도 용접 신소재 인증용 표준 셋업.
출처: KVE 컴포지츠
신규 복합재 라미네이트로 유도 용접 공정 성숙화와 인증을 지원하기 위해 KVE 컴포지츠는 단일 랩 전단 및 L-풀오프, T-풀오프 테스트 쿠폰 용접용 표준 셋업을 개발했다. 이 셋업 포함 사항:
- 용접 중 라미네이트에 가해지는 압력 하중을 견딜 강성 프레임
- 프레임 아래 위치해 표준 패널 재현 용접 가능한 하부 툴 블록
- 한 방향으로만 팽창해 용접 중인 라미네이트를 특수 히트싱크('KVE 소재'라 표시)에 압착해 열을 용접 인터페이스에 국한시키는 팽창식 맨드릴(위 그림의 압력 벨로우즈)
하부 툴 블록 교체로 다양한 표준 쿠폰 용접 후 초음파 검사, 이후 소형 쿠폰 절단해 기계적 테스트 가능. 이 표준 셋업은 이미 다음 기관에 설치됨:
- 열가소성 복합재 연구 센터(TPRC, 네덜란드 엔스헤데)
- 사우스캐롤라이나 대학교 맥네어 센터(McNair Center at the University of South Carolina, 미국 콜럼버스, SC)
- 네덜란드 항공우주 센터(NLR, 네덜란드 마르크네세)
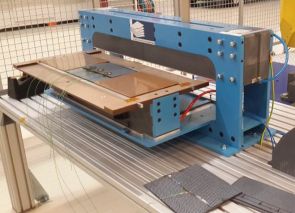
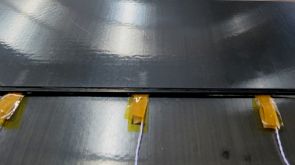
KVE 표준 유도 용접 셋업(좌) 및 열전대 부착으로 용접선 온도 기록한 용접 UD 탄소섬유/PEKK 샘플(우).
출처: KVE 컴포지츠.
수리(Repair)
또 다른 핵심 개발 영역은 TPC 항공 구조물 수리 방법이다. "우선 자격 취득해 비행 중인 CF 직물/PPS 구조물에 집중합니다."라고 라보르두스는 말한다. "공정은 기본적으로 열경화성 복합재 수리와 같습니다: 손상 소재 제거, 해당 부위 테이퍼 스카프(taper scarf) 준비, 프리프레그 수리 패치 본딩. 라보르두스는 실온에서 열가소성 프리프레그가 보드처럼 딱딱하고 달라붙지 않아 '기하형상 매칭이 어렵다'고 지적한다. 하지만 에어버스, 루프트한자 등이 개발 중인 로봇 수리 시스템이 해결책이 될 거라 믿는다.
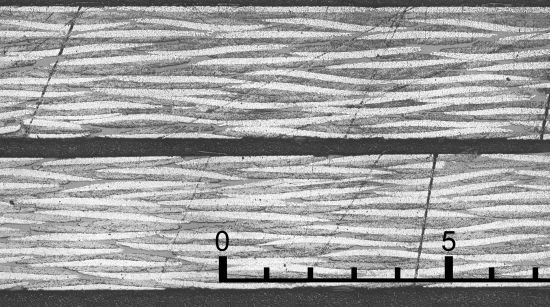
KVE 컴포지츠가 용접 구조 열가소성 복합재 수리 지속 개발 일환으로 CF 직물/PPS 라미네이트에서 균일한 두께의 유도 용접 2D 선형 테이퍼 조인트 달성, 모재 물성 90% 구현.
출처: KVE 컴포지츠.
이런 시스템은 계측을 사용해 로봇 가공된 테이퍼 스카프를 정밀 측정하고, 로봇으로 테이퍼 가공돼 매칭되는 기성 패치를 본딩한다. "열가소성 패치를 원 구조물에 유도 용접으로 용접하고 싶습니다."라고 라보르두스는 말하지만 아직 해결할 이슈가 있다. "부품과 패치 형상에 따라 에디 전류가 모든 곳에 형성되지 않아 냉각 과열 영역 발생 가능. KVE 컴포지츠가 이를 극복해 CF 직물/PPS 라미네이트에서 균일한 두께와 완벽한 용접의 2D 선형 테이퍼 조인트 달성. '모재 물성 10% 이내였습니다.'라고 라보르두스는 말한다.
다음 단계는 스카프 에지가 있는 두 직사각형 부품 용접, 그리고 테이퍼 스카프가 있는 원형/타원형 홀에 테이퍼 패치 용접으로, 이는 기본적으로 열경화성 복합재 수리 방법과 같다. "그게 되면 UD 라미네이트(PEEK, PEKK)로 이동할 것입니다."라고 라보르두스는 말한다. 현장 수리용 유도 코일 시스템은 아직 시연되지 않았지만 '랩에서는 가능'하다고 덧붙인다. 또 다른 이슈는 수리 패치와 테이퍼 면 간 충분히 밀착된 접촉을 위한 압력 가하는 방법이다. "현재 랩 툴에서 사용하는 압력은 5바. 진공 백만으로 충분한지 불확실하지만, 더 평평한 UD 소재라면 진공 백만으로 1바도 괜찮을 수 있습니다."
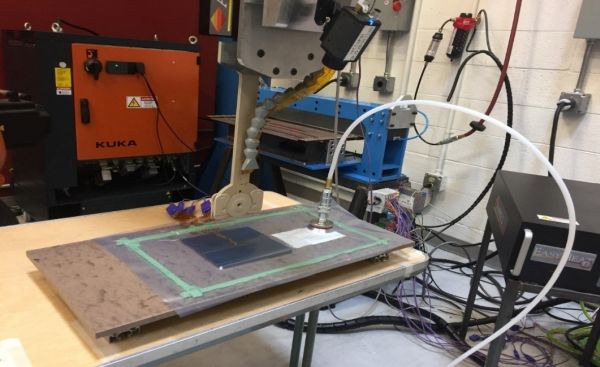
미셸 반 토렌(Michel van Tooren)과 사우스캐롤라이나 대학교 맥네어 센터 팀이 진공 백 하 유도 용접 개발 중 - 미래 현장 열가소성 복합재 수리 가능 인에이블러. 출처: 미셸 반 토렌.
KVE 컴포지츠의 이 작업은 사우스캐롤라이나 대학교(콜롬비아, SC) 맥네어 센터 산하 다기능 소재 및 구조 스마트스테이트 센터(SmartState Center for Multifunctional Materials and Structures) 디렉터 미셸 반 토렌에 의해 확장되고 있다. "진공 백 하에서 열가소성 복합재를 유도 용접하는데, 이는 오늘날 핫 본더와 열담요로 현장 복합재 수리하는 방식과 매우 유사합니다."라고 그는 설명한다. "진공 백이 용접되는 두 부품 압축을 위한 소프트 툴링처럼 행동합니다. 유도 전류를 가해 용융 수리 달성. 공정 경계와 파라미터만 정의하면 됩니다. 어떤 면에선 열경화성 수리보다 쉽습니다. 필요시 언제든 수리 부위를 재용융할 수 있어, 지구 반대편이나 20년 운용 후에도 가능. 결과가 접착 본딩이 아닌 응집력 있는 하나의 부품이므로 열경화성 수리에서 본딩 품질 판단 이슈 모두 제거됩니다." 그 역시 현재 개발 중인 자동 로봇 수리 기술로 '유도 용접 수리가 상대적으로 간단해질 것'이라 믿는다.
열경화성-열가소성 용접(TS-TP Welding)
반 토렌은 열경화성과 열가소성 복합재 접합을 위한 유도 용접도 개발 중이다. "열경화성 복합재에 열가소성을 도입하되, 용접 원하는 부위에만 도입합니다."라고 그는 설명한다. "나노입자를 그라프팅하고 약간의 교차 중합을 수행. 결과적으로 열가소성 '아일랜드'가 열경화성 복합재 내에 이식되고 화학적으로 공동 용융됩니다. 그러면 그 열가소성 아일랜드 위에 용접할 수 있습니다." 다시 한번, 구멍 드릴링과 기존 접착 본딩 관련 이슈를 피하는 복합재 접합·조립 대안 방법이 비전이다.
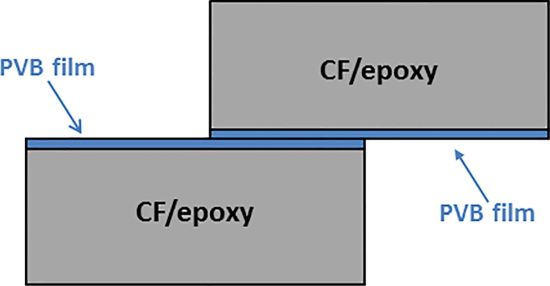
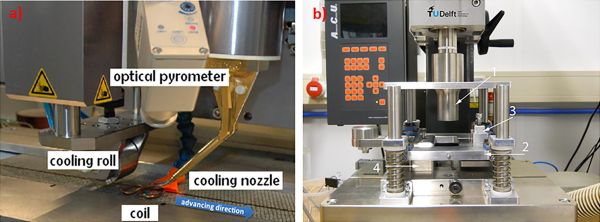
용접 전 PVB 열가소성 커플링 레이어를 통한 TSC-TSC 조인트 개요도(상단). 유도 용접(좌) 및 초음파 용접(우) 셋업(하단).
출처: "CF/에폭시 기반 복합재의 하이브리드 용접".
열경화성 복합재(TSC) 라미네이트와 TPC 라미네이트 접합(TS-TP 용접)은 다수 연구 기관에서 추진 중. 인쇄 기사에서 TPC 연속 초음파 용접 개발 리더로 언급된 TU 델프트(TU Delft)의 아이린 페르난데스 빌레가스(Irene Fernandez Villegas)가 2017년 논문 '탄소섬유 강화 에폭시 기반 복합재의 하이브리드 용접'을 프란체스카 리오네토(Francesca Lionetto, 이탈리아 레체 살렌토 대학교), 실비오 파파다(Silvio Pappadà, 이탈리아 브란디시 CETMA 컴포지츠) 등과 공동 저술. 기본 원리는 다음과 같다:
- 폴리비닐부티랄(PVB)은 150~170°C 융점의 반결정성 저가 열가소성 폴리머로 우수한 바인딩, 필름 형성 능력, 다양한 표면 접착력 특징.
- PVB(모위탈(Mowital), 쿠라레이(Kurakay) 공급)를 커플링 레이어로 사용, 14플라이 탄소섬유 직물/에폭시 TSC 라미네이트(헥셀 3501-6 프리프레그, 섬유 부피 함량 58%, 180°C 경화)에 공동 경화해 추가.
- PVB 커플링 레이어와 CF/에폭시 복합재 간 거시적 기계적 인터로킹은 공동 경화 중 PVB 수지가 TSC 첫 번째 레이어에 부분 침투(통상 10~수백 마이크론 두께)하고 에폭시 모노머가 PVB 열가소성 필름으로 확산되어 달성.
- 유도 용접과 초음파 용접 공정으로 충분히 강한 용접 조인트 결과, PVB 커플링 레이어를 통해 용접된 CF/에폭시-투-CF/에폭시 조인트 랩 전단 강도 ≈25 MPa로 CF/에폭시 접착 본딩 조인트 일반 강도 범위 내.
자동차(Automotive)
열가소성 용접 인쇄 기사 포함 거의 모든 기업이 항공우주뿐 아니라 자동차 응용 분야도 검토 중. "용접이 복합재를 알루미늄 대비 경쟁력 있게 만듭니다."라고 GKN 포커의 오프링가는 말한다. "자동차도 접착 대체 고속 공정으로 용접 검토 중. 여러 자동차 기업과 복합재 고속 가공 논의했습니다." 그는 탄소섬유 복합재 차체가 대부분 열경화성으로 지정된 두께의 접착제로 본딩됨을 지적한다. "이 부품들을 열가소성 복합재로 만들고 컴포넌트 간 간극을 용접 조립으로 제거하면 더 강성 높은 차체 구조 구현 가능, 중량·비용·성능 이점 가져옵니다."
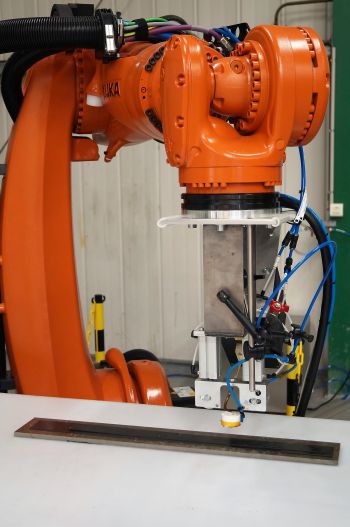
컴포지트 인테그리티(Composite Integrity)의 동적 유도 용접 공정 셋업.
출처: 컴포지트 인테그리티.
제롬 레이나(Jérôme Raynal), 컴포지트 인테그리티 비즈니스 개발 매니저도 잠재력 본다. 그의 회사는 스텔리아 에어로스페이스(STELIA Aerospace)와 협력해 2017 파리 에어쇼에서 공개된 TP 시연기의 CF/PEKK UD 테이프 스트링거와 동체 스킨 접합에 쓰인 동적 유도 용접 공정 개발. "자동차용 저항 용접을 폴리아미드[PA, 나일론]와 폴리프로필렌[PP] 복합재 모두에 개발했습니다."라고 레이날은 말한다. "다양한 기술 보유. 예: 한 부품에 금속 와이어 임베드해 다른 부품과 접촉시키고 전류 주입. 또는 용접 인터페이스에 탄소섬유 저항 패치 배치해 필요 용접 열 발생. 한 개발에서 CF/PA 두 부품을 동일 폴리머와 유리섬유 플리스로 전기 절연된 인접 라미네이트에 에너지 집중시키는 특수 설계 저항 패치로 용접. 자동차 부품에서 흔한 금속 인서트는? '저항 용접에선 금속 인서트 문제없고, 유도 용접에선 특수 설계 코일 쓰거나 전자기장과 전류를 다른 방식으로 수정하면 됩니다.'라고 레이날 답변. '개발 필요하지만 이미 항공 구조물 자동 생산 시연된 것과 유사합니다.'"
추가 개발 및 기타 프로젝트
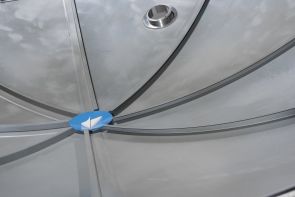
첫 이미지 관련 한 가지 메모. DLR 경량 생산 기술 센터(DLR ZLP, 아우크스부르크, 독일)가 개발한 자동화 공정의 CAD 렌더링으로, 쿠카 콴텍(KUKA Quantec) KR210 산업용 로봇에 초음파 용접 헤드 장착해 8개 TPC 섹션을 A320형 항공기용 후방 압력 격벽(RPB)으로 접합하는 모습. 동반 인쇄 기사에서 DLR ZLP의 저항 용접 방법 개발 논의했는데, 2018 베를린 ILA 에어쇼 전시된 프리미엄 에어로텍 A320 RPB 시연기에 사용됨. DLR ZLP 조립·접합 기술 그룹 매니저 라르스 라르센(Lars Larsen)에 따르면, "'용접 브리지'를 사용한 저항 용접 공정과 병행해 로봇 구동 초음파 용접 헤드도 개발했습니다. 관련 용접 공정 파라미터 결정 위한 예비 테스트 완료, 향후 몇 달 내 해당 초음파 용접 엔드 이펙터의 로봇 통합 정교화 예정. 목표: 열가소성 복합재로 만든 항공기 동체 스트링거와 후방 압력 격벽 모두 용접 가능한 단일 산업 공정 개발."
이번엔 다루지 못한 다른 프로젝트로는 에어컴포지츠(EireComposites)의 이브리디오(Ybridio)와 이노바(Innova) 프로젝트 참여, 용접으로 비용 절감과 자동화 증대 추구. CF/PEEK, CF/PEKK, GF/PP 복합재에 유도 용접과 저항 용접 능력 보유, 열가소성 용접이 봄바디어 C시리즈(현 에어버스 A220) 날개에 평가됐다고 보고.
토드 에어로스페이스(Tods Aerospace, 현재 유나이티드 에어로스페이스(Unitech Aerospace) 소속)가 롤스로이스 후원 국가 항공우주 기술 활용 프로그램(NATEP) 참여, 금속 임플란트 없는 저항 용접 기술 개발 검토. 텐케이트-토레이와 영국 국립 복합재 센터(NCC, 브리스톨)도 파트너.
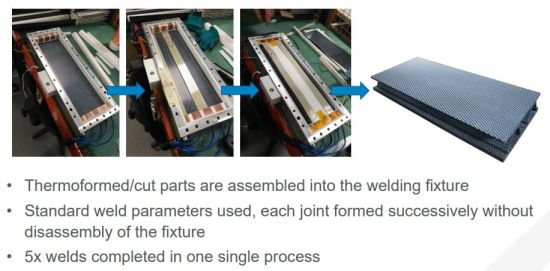
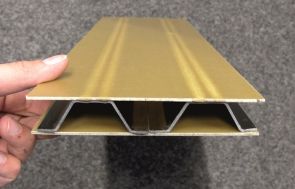
이 공정 시연체는 모자 형상 TPC 구조물 제조 방법 탐구.
출처: 유나이티드 에어로스페이스(섹션 6, p.39부터 시작)
향후 레이저 젠트룸 하노버(LZH, Laser Zentrum Hannover)의 열가소성 복합재 레이저 용접 개발도 다룰 예정.
출처: LZH 레이저 젠트룸 하노버 e.V.



