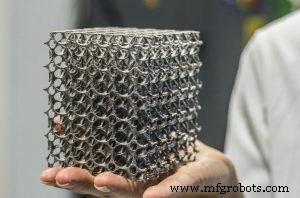
"전통적 주조 부품과 비교해 프린팅 부품은 우수한 강도, 연성, 파단 저항을 가지며 재료 특성의 변동성이 더 낮습니다."
Elon Musk
지난 10년간 금속 3D 프린팅은 틈새 프로토타이핑에서 주류 생산으로 이동했습니다. 금속 파우더와 레이저 기술의 최근 발전으로 제조사는 기존 CNC 가공 부품과 동등하거나 우수한 기계적 성능을 가진 기능성 금속 부품을 생산할 수 있게 되었으며, 재료 폐기물과 리드 타임을 줄였습니다. 이 가이드는 직접 금속 레이저 신터링(DMLS)의 필수 사항과 항공우주, 자동차, 의료, 주얼리 산업 전반의 실용적 응용을 다룹니다.
직접 금속 레이저 신터링이란?
DMLS는 고에너지 레이저로 금속 파우더를 층별로 융합하는 적층 제조 공정입니다. 파우더 베드를 반복 스캔하여 목표 영역만 녹이고, 나머지 파우더가 다음 층이 적용될 때까지 구조를 지지합니다. 빌드 후 부품은 기존 가공, 연마, 용접으로 마무리하여 전통 제조 부품과 비교 가능한 표면 품질을 달성할 수 있습니다.
왜 DMLS를 선택하는가?
최소 수축과 변형으로 일관된 부품 품질.
가공 부품을 종종 초과하는 기계적 특성.
감산 방식 대비 최대 90% 재료 폐기물 감소.
빌드 후 유연성: CNC 가공, 용접, 세밀 조각 모두 가능.
복잡한 형상의 신속 생산 - 소량 생산과 저용량 생산에 이상적.
장점에도 불구하고 DMLS는 여전히 비교적 정교한 기술입니다. 현재 프린터의 높은 초기 비용과 제한된 빌드 볼륨을 설계 복잡성과 성능이 상쇄하는 산업 응용에 가장 적합합니다.
DMLS용 사용 가능 자재
프린팅 가능한 금속 파우더 목록은 빠르게 확장 중입니다. 현재 DMLS용으로 상용화된 파우더는 다음과 같습니다:
스테인리스강
니켈강
스터링 실버
금
티타늄
청동
구리
황동
알루미늄
코발트 크롬
인코넬
하이브리드 금속 폴리머(금속 입자가 주입된 폴리머)도 제공되어 더 낮은 공정 온도에서 금속적 외관을 구현합니다. 자재 선택 시 인장 강도(MPa), 굴곡 탄성률(GPa), 파단 신율(%), 경도(로크웰 B 등), 최소 벽 두께, 달성 가능한 정밀도(µm) 같은 주요 데이터의 사양서를 검토하세요.
후처리 고려사항
빌드 후 단계는 DMLS 부품의 잠재력을 완전히 여는 데 필수적입니다:
서포트 제거: 기계적 또는 공압 도구로 서포트를 분리하며, 추가 노동과 시간을 계획해야 합니다.
표면 마감: 부품은 거친 입자 질감을 보입니다. 매끄럽고 심미적인 표면을 위해 연마(수동 또는 기계)가 필요합니다. 전기연마는 비기계적 대안으로 마감을 개선하고 표면 오염을 줄여 섬세하거나 주조용 부품에 이상적입니다.
열처리: 특정 파우더는 프린팅 후 어닐링이나 템퍼링으로 기계적 특성이 향상됩니다. 권장 프로토콜은 자재 데이터시트를 참조하세요.
볼륨 패킹과 오리엔테이션
효율적인 빌드 계획은 비용 효율적 DMLS의 핵심입니다. 여러 부품을 동시 출력할 수 있지만 오리엔테이션이 핵심입니다. 금속 부품은 과도한 자재 사용을 피하고 치수 정밀도를 보존하기 위해 신중한 서포트 배치가 필요합니다. 자재 비용, 부품 품질, 빌드 시간의 균형을 위해 설계 초기 단계에 부품 배치와 오리엔테이션을 최적화하세요.
이 원칙들 - 자재 선택, 후처리, 빌드 전략 - 을 마스터함으로써 엔지니어와 설계자는 DMLS를 완전히 활용해 전통 제조보다 빠르고 지속 가능하게 고성능 금속 부품을 제공할 수 있습니다.