Markforged Mechanical Features #1: 3D 프린트 리빙 힌지 마스터하기
업데이트: 플렉슈럴 요소와 리빙 힌지 설계 웨비나 시청으로 플렉슈럴 설계를 더 깊이 파고드세요.
원본 포스트: Markforged Mechanical Features(MMF)는 Markforged 프린터로 복합 강화 3D 프린팅을 위한 일반적인 엔지니어링 파트와 기계적 특징 설계 모범 사례를 공유하는 심층 포스트 시리즈입니다.
Markforged Mechanical Features 첫 번째 에디션에 오신 것을 환영합니다! 고객들은 익숙한 기계적 특징을 Markforged 소재의 기능적 강도를 온전히 활용하는 3D 프린트 파트로 어떻게 변환하는지 정기적으로 묻습니다. 이 지식을 공유하기 위해 단일 엔지니어링 특징에 대한 정기 기사로 실용적인 팁과 트릭을 게시할 예정입니다.
오늘 우리는 리빙 힌지를 탐구합니다. 본질적으로 리빙 힌지는 단일 축을 중심으로 회전을 제공하기 위해 구부러지는 얇은 일체형 파트입니다. 치실 통 뚜껑부터 샴푸 병 캡까지 일상 용품에서 보셨을 겁니다. 내구성과 제조 용이성으로 사출 성형 포장의 필수품이 되었으며, Markforged로 산업용 등급 강도로 설계에 임베딩할 수 있습니다.
기술 용어 – 이미 리빙 힌지에 익숙하다면 이 섹션 건너뛰기
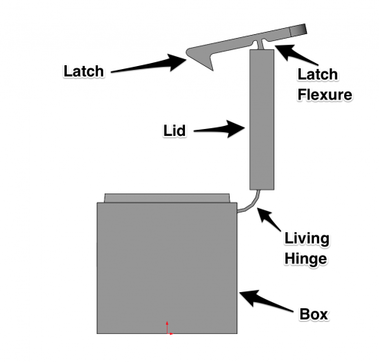
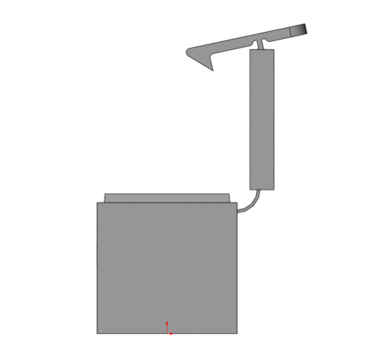
기초부터 시작하겠습니다. 아래는 논의할 샘플 리빙 힌지 파트의 레이블된 다이어그램입니다.
이미지는 두 유연한 특징을 강조합니다: 리빙 힌지와 래치 플렉슈어. 둘 다 단일 축 회전을 허용하지만 서로 다른 기능을 수행하며 이는 지오메트리에 반영됩니다.
3D 프린트 리빙 힌지를 설명하기 위해 Markforged의 선임 기계 엔지니어 Bennett와 협력했습니다. Bennett는 주요 의료 로봇 기업에서 3년간 전기기계 시스템과 사출 성형 케이싱을 설계했고, SolidWorks 달인이며 엄격한 기계 설계를 3D 프린팅에 가져오는 열정이 있습니다. 최근 사무실에서 리빙 힌지를 제작해 왔습니다.
Bennett: 형이 엔지니어인 Bay Area 엔지니어가 Mark Two로 설계 프로토타입을 요청하며 리빙 힌지 프린팅을 시작했습니다. 그의 소비자 전자 작업은 스냅과 힌지에 크게 의존합니다. SLA 프로토타입은 폼과 핏 시각화에 훌륭하지만 부서지기 쉽고 단일 사용 후 실패해 기능 테스트에 부적합합니다. 전통적인 사출 성형 프로토타입은 비용이 많이 들고 느려 빠른 반복을 방해합니다. 형이 STL 파일을 보냈고, 당일 Mark Two에서 프린트하도록 Eiger에서 설정했습니다.
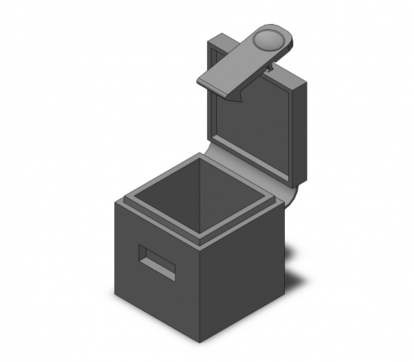
그의 파트 작업은 Mark Two 리빙 힌지 설계 파라미터 실험에 대한 관심을 자극했습니다. 아래 박스는 그 협업 중 개발한 가이드라인을 포함하는 단순화된 모델을 보여줍니다.
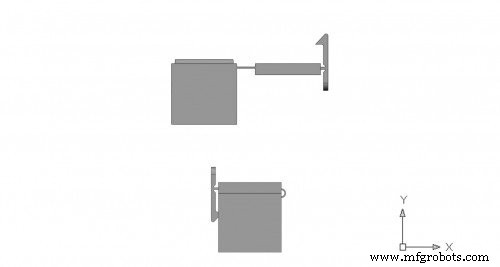
Nick: 성공적인 리빙 힌지 프린트의 열쇠 중 하나는 Eiger에서 적절한 파트 방향입니다. 순수 나일론(유연성용)이나 케블라 강화 나일론(더 높은 하중 지지 강성용)을 사용하든, 힌지의 측면 프로파일은 Z축과 정렬되어야 합니다. 즉, 전체 측면 프로파일이 XY 평면에 평평하게 놓여야 합니다.
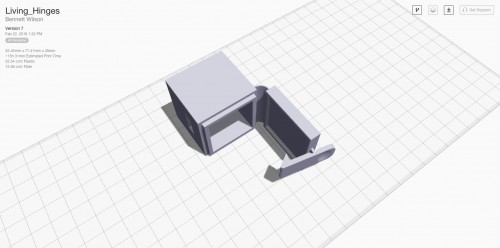
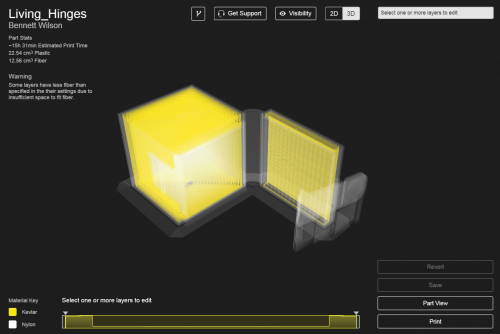
적절한 방향이 중요한 이유는 1) 섬유는 XY 평면에만 놓일 수 있어 힌지를 정렬하면 케블라가 길이 방향을 따라 달리게 되고, 2) 층 내 나일론 인장 강도가 층간 접착력을 훨씬 초과하기 때문입니다. 이 요소들은 아래 Eiger 스크린샷에 표시된 방향을 필요로 합니다.
신규 사용자의 빈번한 과제는 3D 프린트 파트의 이방성을 파악하는 것입니다.
기술 용어
소재 이방성은 방향 의존적 기계적 특성을 의미합니다. 예를 들어 나무는 결 방향으로는 쉽게 갈라지지만 가로로는 자르기 어렵습니다. 많은 금속 같은 등방성 소재는 방향에 관계없이 균일한 특성을 보입니다.
/기술 용어
Bennett: Nick이 지적한 대로 FFF는 XY 평면에서 최고 강도를 줍니다. 나일론의 피로 저항성은 힌지 내구성을 추가로 향상시킵니다. 따라서 최적의 힌지 단면은 수평 XY 평면에 있습니다. 더 두꺼운 힌지는 강성을 증가시킵니다. 이 예시에서 뚜껑 힌지는 최대 180° 동작이 필요하고, 래치 힌지는 회전은 덜 필요하지만 뚜껑을 안정적으로 닫아야 합니다. 뚜껑 힌지는 최대한 얇게, 래치 힌지는 강성을 위해 더 두껍게 설계했으며, 뚜껑을 90° 열린 중립 상태, 래치는 약간 닫힌 상태로 모델링해 스냅인을 도왔습니다. 3D 프린트 유연 파트는 상당한 소성 변형을 겪지 않는 한 프린트된 상태로 돌아가려는 경향이 있음을 명심하세요.
다음으로 파트를 Eiger로 임포트해 올바른 방향으로 회전시키고 섬유를 활성화했습니다. 동심원 충전을 사용해 섬유를 완전히 임베딩하고 전체 파트에 설정을 적용했습니다. Eiger는 힌지 치수로 인해 섬유 공간이 부족하다고 표시했지만, Mark Two의 더 큰 노즐이 베이스와 뚜껑 모두에 섬유를 수용했습니다. Mark One으로는 이 크기로 달성 못했습니다. 또한 초기 층 동안 높고 얇은 섹션을 지지하기 위해 브림 설정을 활성화했습니다.