3D 프린팅 사출 금형: 전문 소재 비교(Digital ABS Plus vs Somos PerFORM)
소개
3D 프린팅 공정으로 최종 사용 툴링을 제작하는 사례가 기술 발전과 함께 늘고 있다.
본문은 특정 툴링 애플리케이션인 소량 사출 성형(Low-run Injection Molding)에 초점을 맞춘다. 이 분야 3D 프린팅 적용 사례 종합 리뷰는 여기 참조. 여기선 현재 산업에서 사출 금형 제작에 쓰이는 두 인기 소재를 비교한다.
사출 성형은 3D 프린팅 소재에 매우 까다로운 애플리케이션이다. 금형은 고온에서 사출 압력을 견디며 여러 회차에 걸쳐 치수 정확도를 유지해야 한다. 3D 프린팅 사출 금형은 다음 경우에 가장 적합하다:
✅ 빠른 납기(1~2주 vs 기존 5~7주)
✅ 생산 수량 적음(50~100개)
✅ 금형 설계 변경·반복 가능성 높음
✅ 비교적 작은 부품(150mm 미만)
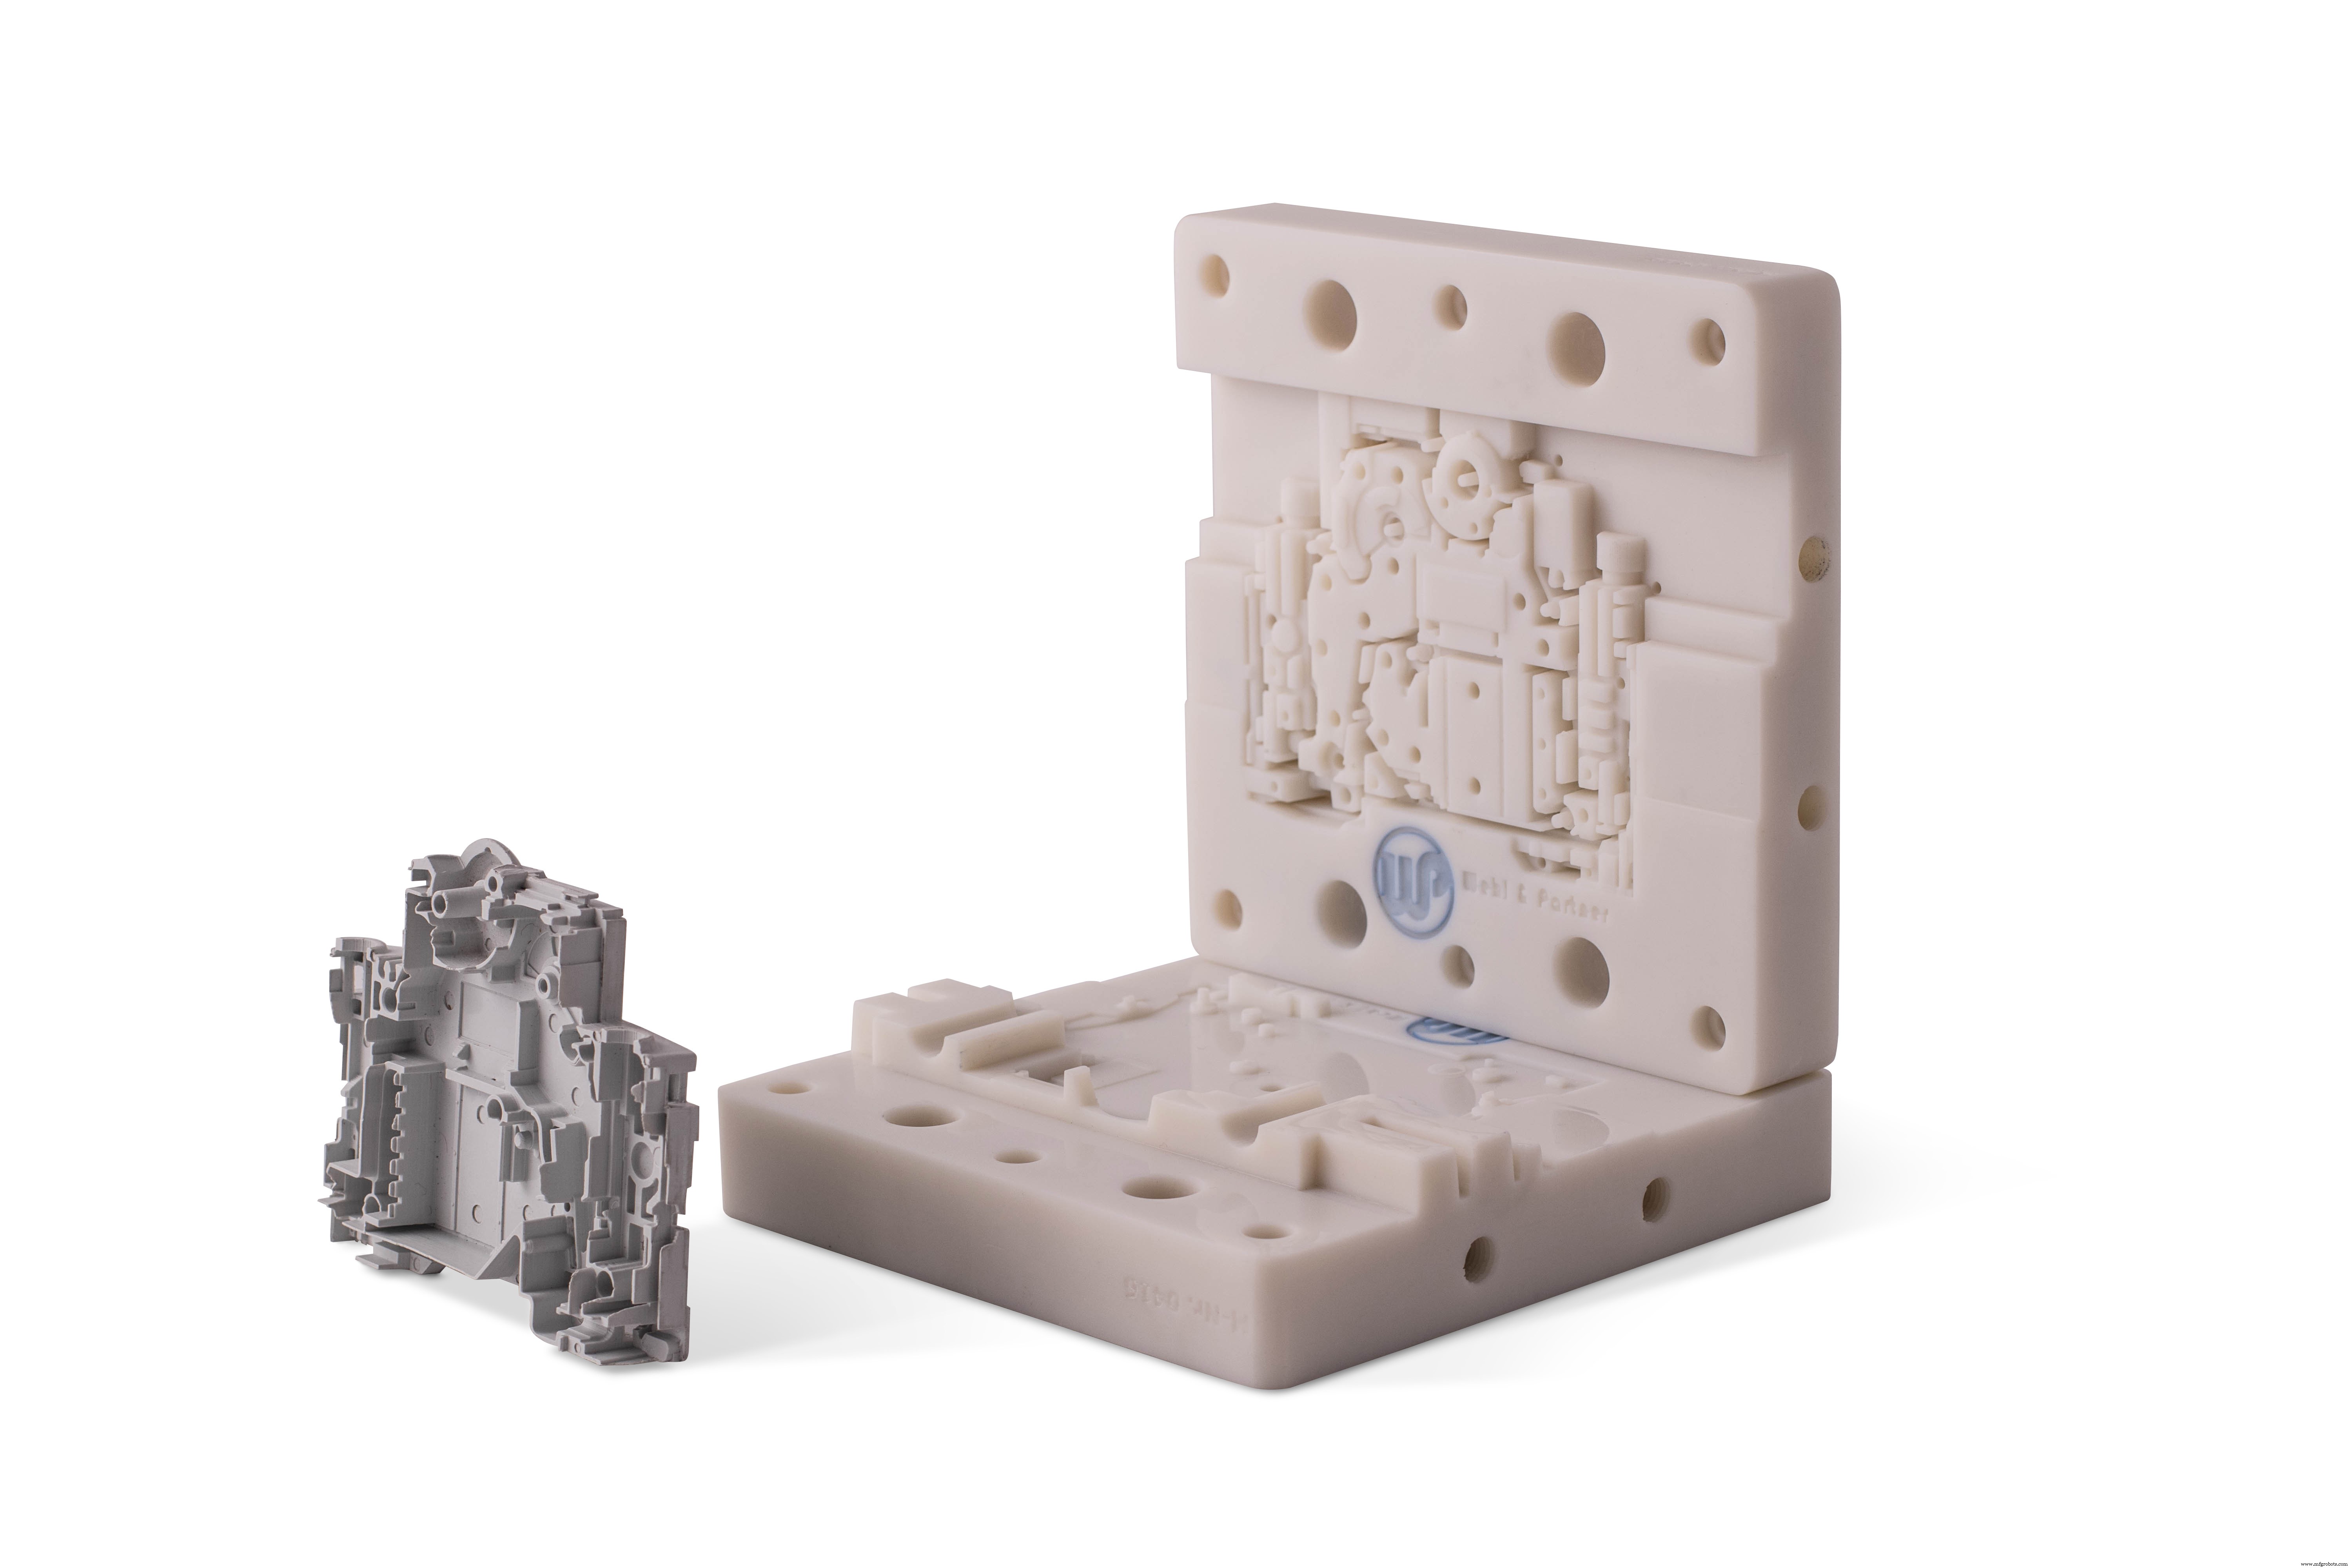
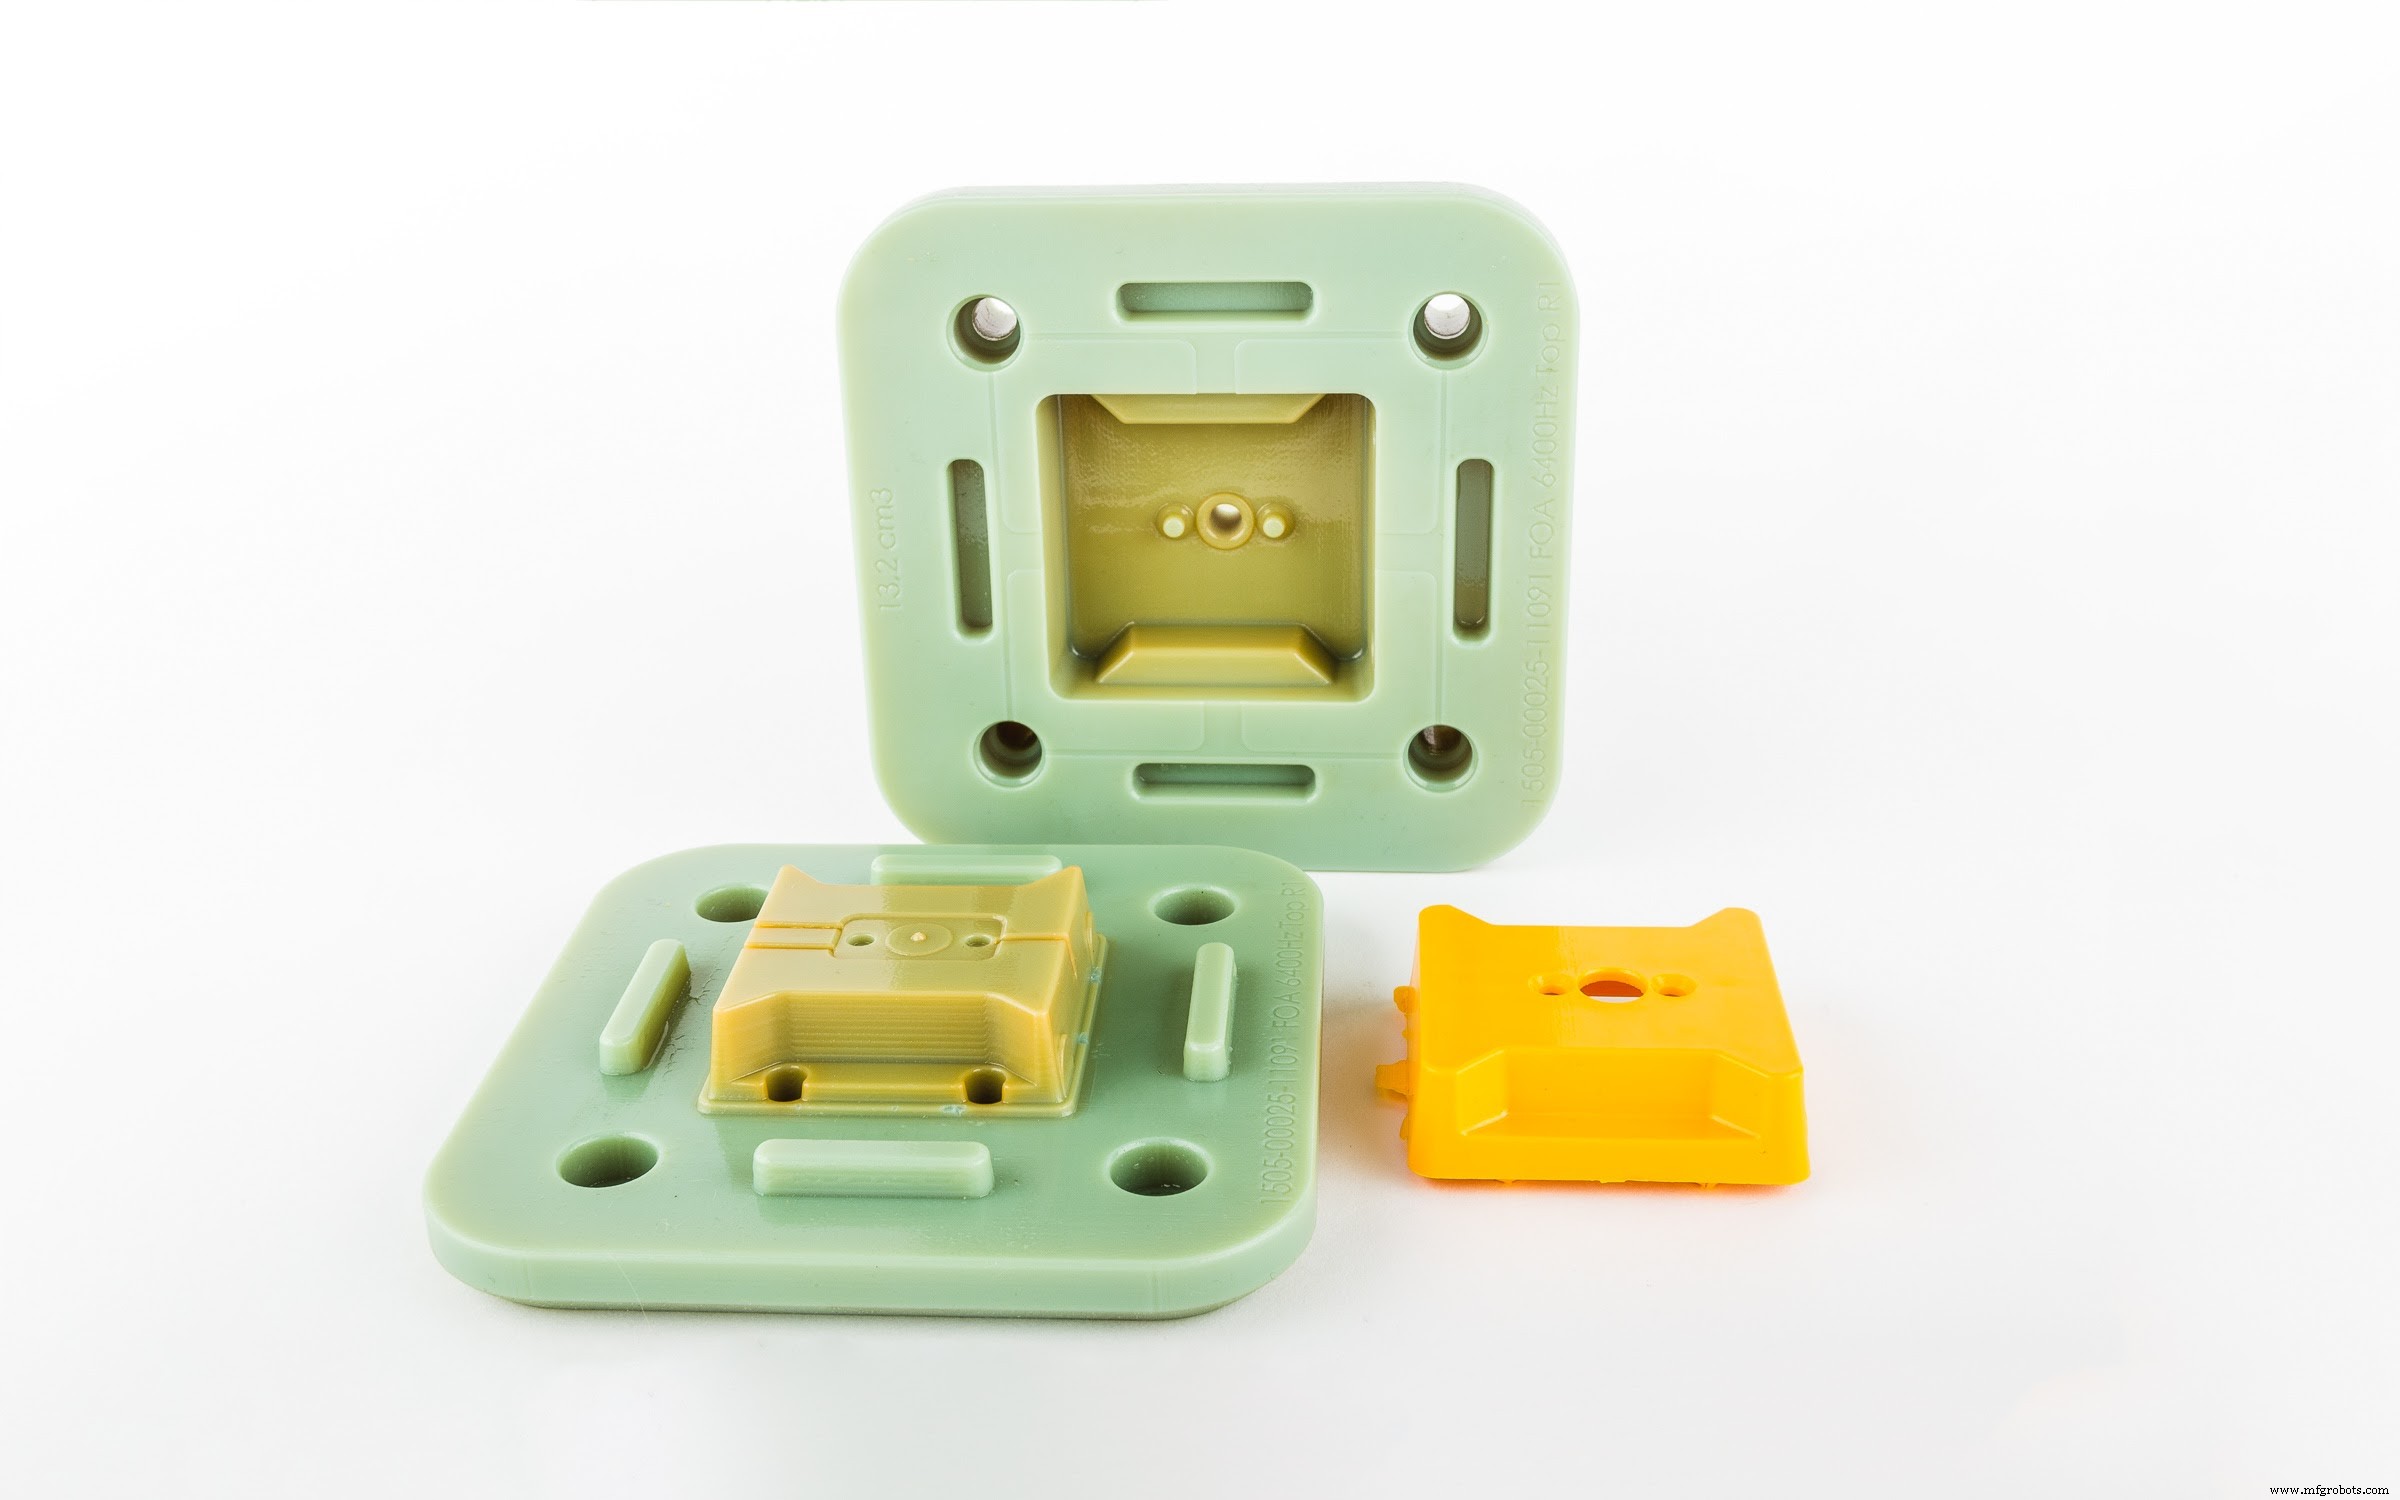
3D 프린팅으로 제작된 사출 금형
금형 제작용 소재 요구사항
사출 금형 제작에 적합한 3D 프린팅 소재는 다음을 갖춰야 한다:
높은 강성: 여러 사출 회차에서 치수 정확도 유지, 사출 시 고압에도 변형 없이 버팀.
높은 내열성: 높은 열변형 온도(HDT)는 금형이 사출 중 파손되지 않게 할 뿐 아니라 공정 제어 정밀도도 높여줌.
높은 디테일 수준: 금형은 높은 치수 정확도와 매끄러운 표면 필요. 정확한 금형이 정확한 부품을 만듦.
높은 정확도와 매끄러운 표면을 후처리 없이 구현할 수 있는 3D 프린팅 공정은 머티리얼 젯팅(Material Jetting)과 스테레오리소그래피(SLA)다. MJ는 산업용 전용이지만 SLA는 데스크톱과 산업용 모두 존재. 다만 데스크톱 SLA의 소재와 생산 능력은 고급 생산엔 부적합해 여기선 제외.
본문에서는 산업 환경에서 소량 사출 금형 제작에 검증된 두 소재, 스트라타시스(Stratasys)의 머티리얼 젯팅용 Digital ABS Plus와 DSM의 SLA용 Somos PerFORM을 비교한다.
면책: 아래 소재 물성은 제조사 제공값으로, 최적 열 후경화 공정을 거친 부품 기준임.
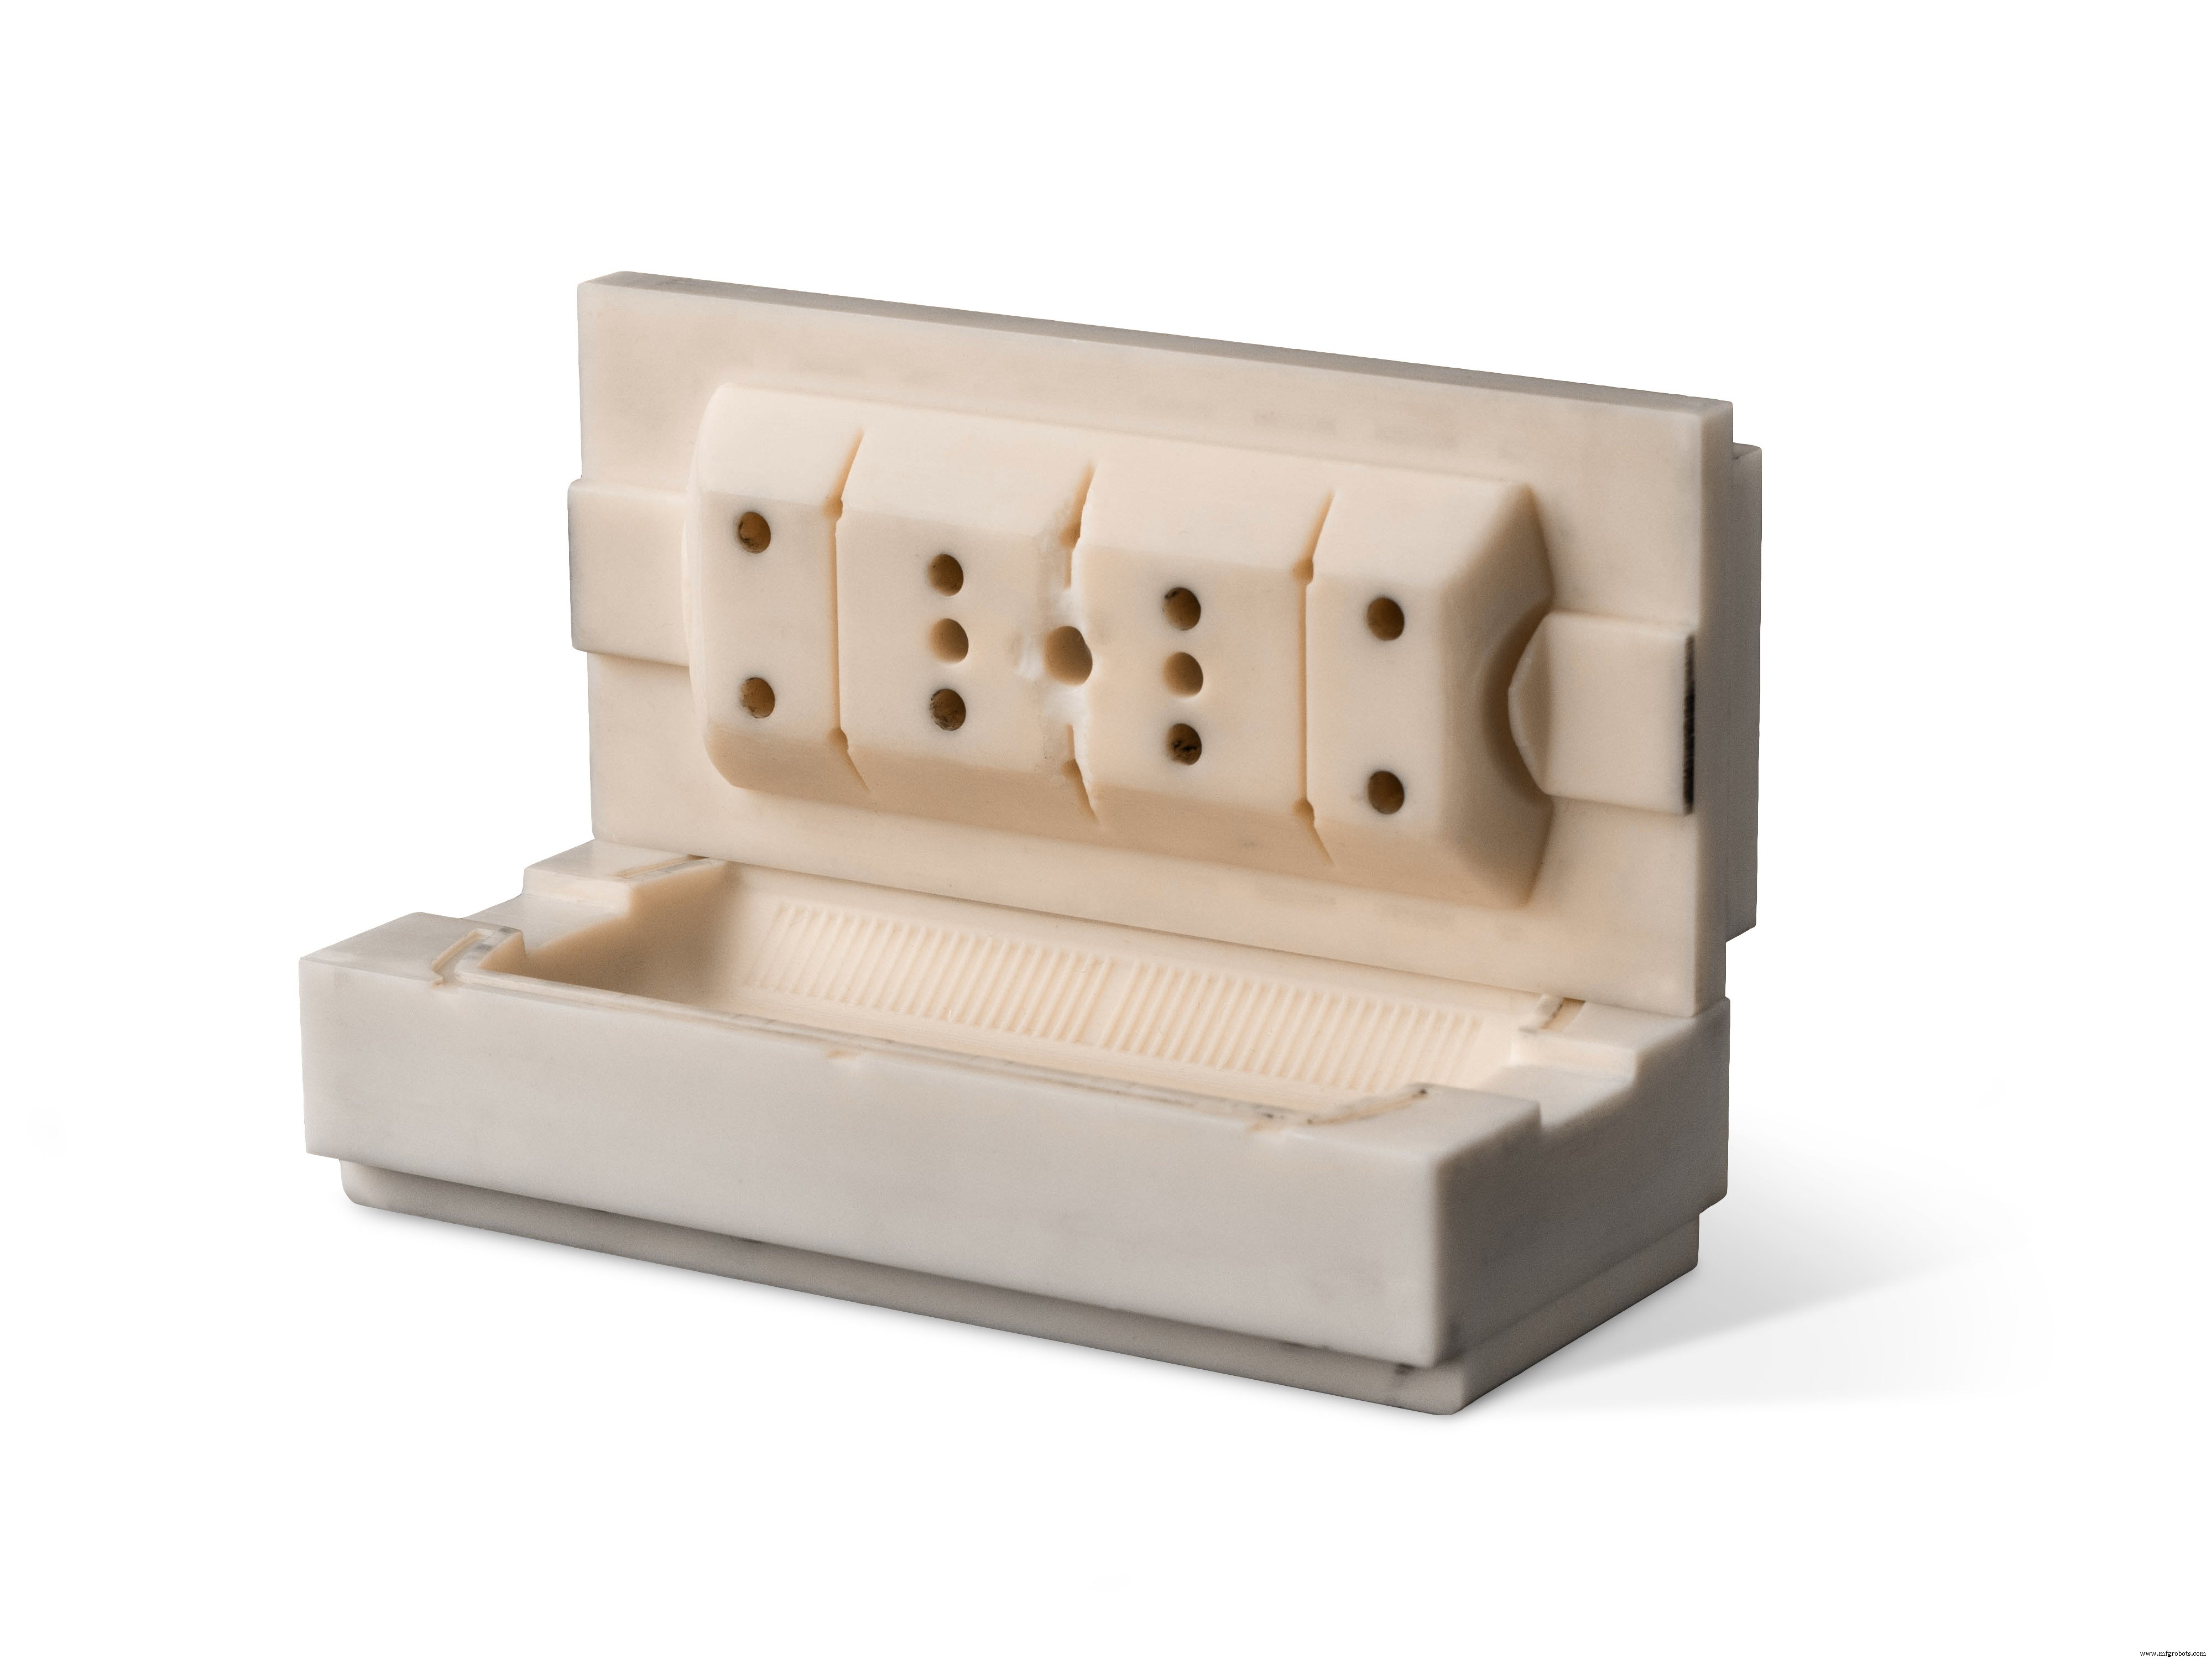
Digital ABS Plus vs Somos PerFORM 테스트 금형
소재 비교
기계적 특성 - 강성
Somos PerFORM은 Digital ABS 대비뿐 아니라 모든 산업용 3D 프린팅 소재(SLS 나일론 등) 중에서도 매우 높은 인장·굴곡 강도를 보인다. 다만 더 취성(낮은 파단 신율)이고 충격 강도는 낮다. 금형 제작엔 높은 강성과 강도가 주 요구사항이므로 Somos PerFORM의 기계적 특성이 더 유리하다.
Digital ABS Plus
Somos PerFORM
인장 강도
55~60 MPa
80 MPa
인장 탄성률
2600~3000 MPa
9800 MPa
파단 신율
25~40%
1.2%
굴곡 강도
65~75 MPa
146 MPa
굴곡 탄성률
1700~2200 MPa
9030 MPa
아이조드 충격(노치)
90~115 J/m
20 J/m
경도(쇼어 D)
85~87
93
열적 특성 - 내열성
열변형 온도(HDT)는 특정 하중에서 폴리머가 변형되기 시작하는 온도. 유리전이온도(Tg)는 열경화성 소재가 단단한 '유리상'에서 더 유연한 '고무상'으로 전이되는 온도 영역. 사출 성형 애플리케이션에선 HDT와 Tg 모두 높은 게 유리하므로 Somos PerFORM이 Digital ABS를 다시 앞선다.
Digital ABS Plus
Somos PerFORM
HDT (@0.46 MPa)*
92~95°C
268°C
유리전이온도 (Tg)
47~53°C
81°C
* 열 후처리 후
3D 프린팅 공정 - 디테일 수준
Digital ABS와 Somos PerFORM은 서로 다른 3D 프린팅 공정에서 쓰인다. 일반적인 머티리얼 젯팅과 산업용 SLA 시스템의 능력은 아래 표와 같다. 두 기술 모두 후처리 거의 없이 매우 매끄럽고 복잡한 디테일 구현 가능. Digital ABS가 디테일 면에서 약간 우위인데, MJ가 전체 3D 프린팅 기술 중 최고 치수 정확도(SLA가 근소한 차이 2위)를 가지기 때문.
Digital ABS Plus
Somos PerFORM
공정
Material Jetting
산업용 SLA
일반적 치수 정확도
±0.1%(하한 ±0.05mm)
±0.15%(하한 ±0.05mm)
최소 피처 크기
0.05mm
0.10mm
최소 벽 두께
0.6mm
0.8mm
최소 층 높이
14~16마이크론
25~50마이크론
생산 능력
두 소재 모두 산업 현장에서 소량 사출 금형 제작에 쓰여왔다. 아래 표는 '성형 쉬운' 소재(PP)와 '성형 어려운' 소재(유리섬유 충전 PA)로 단일 금형이 생산 가능한 부품 수를 요약한다.
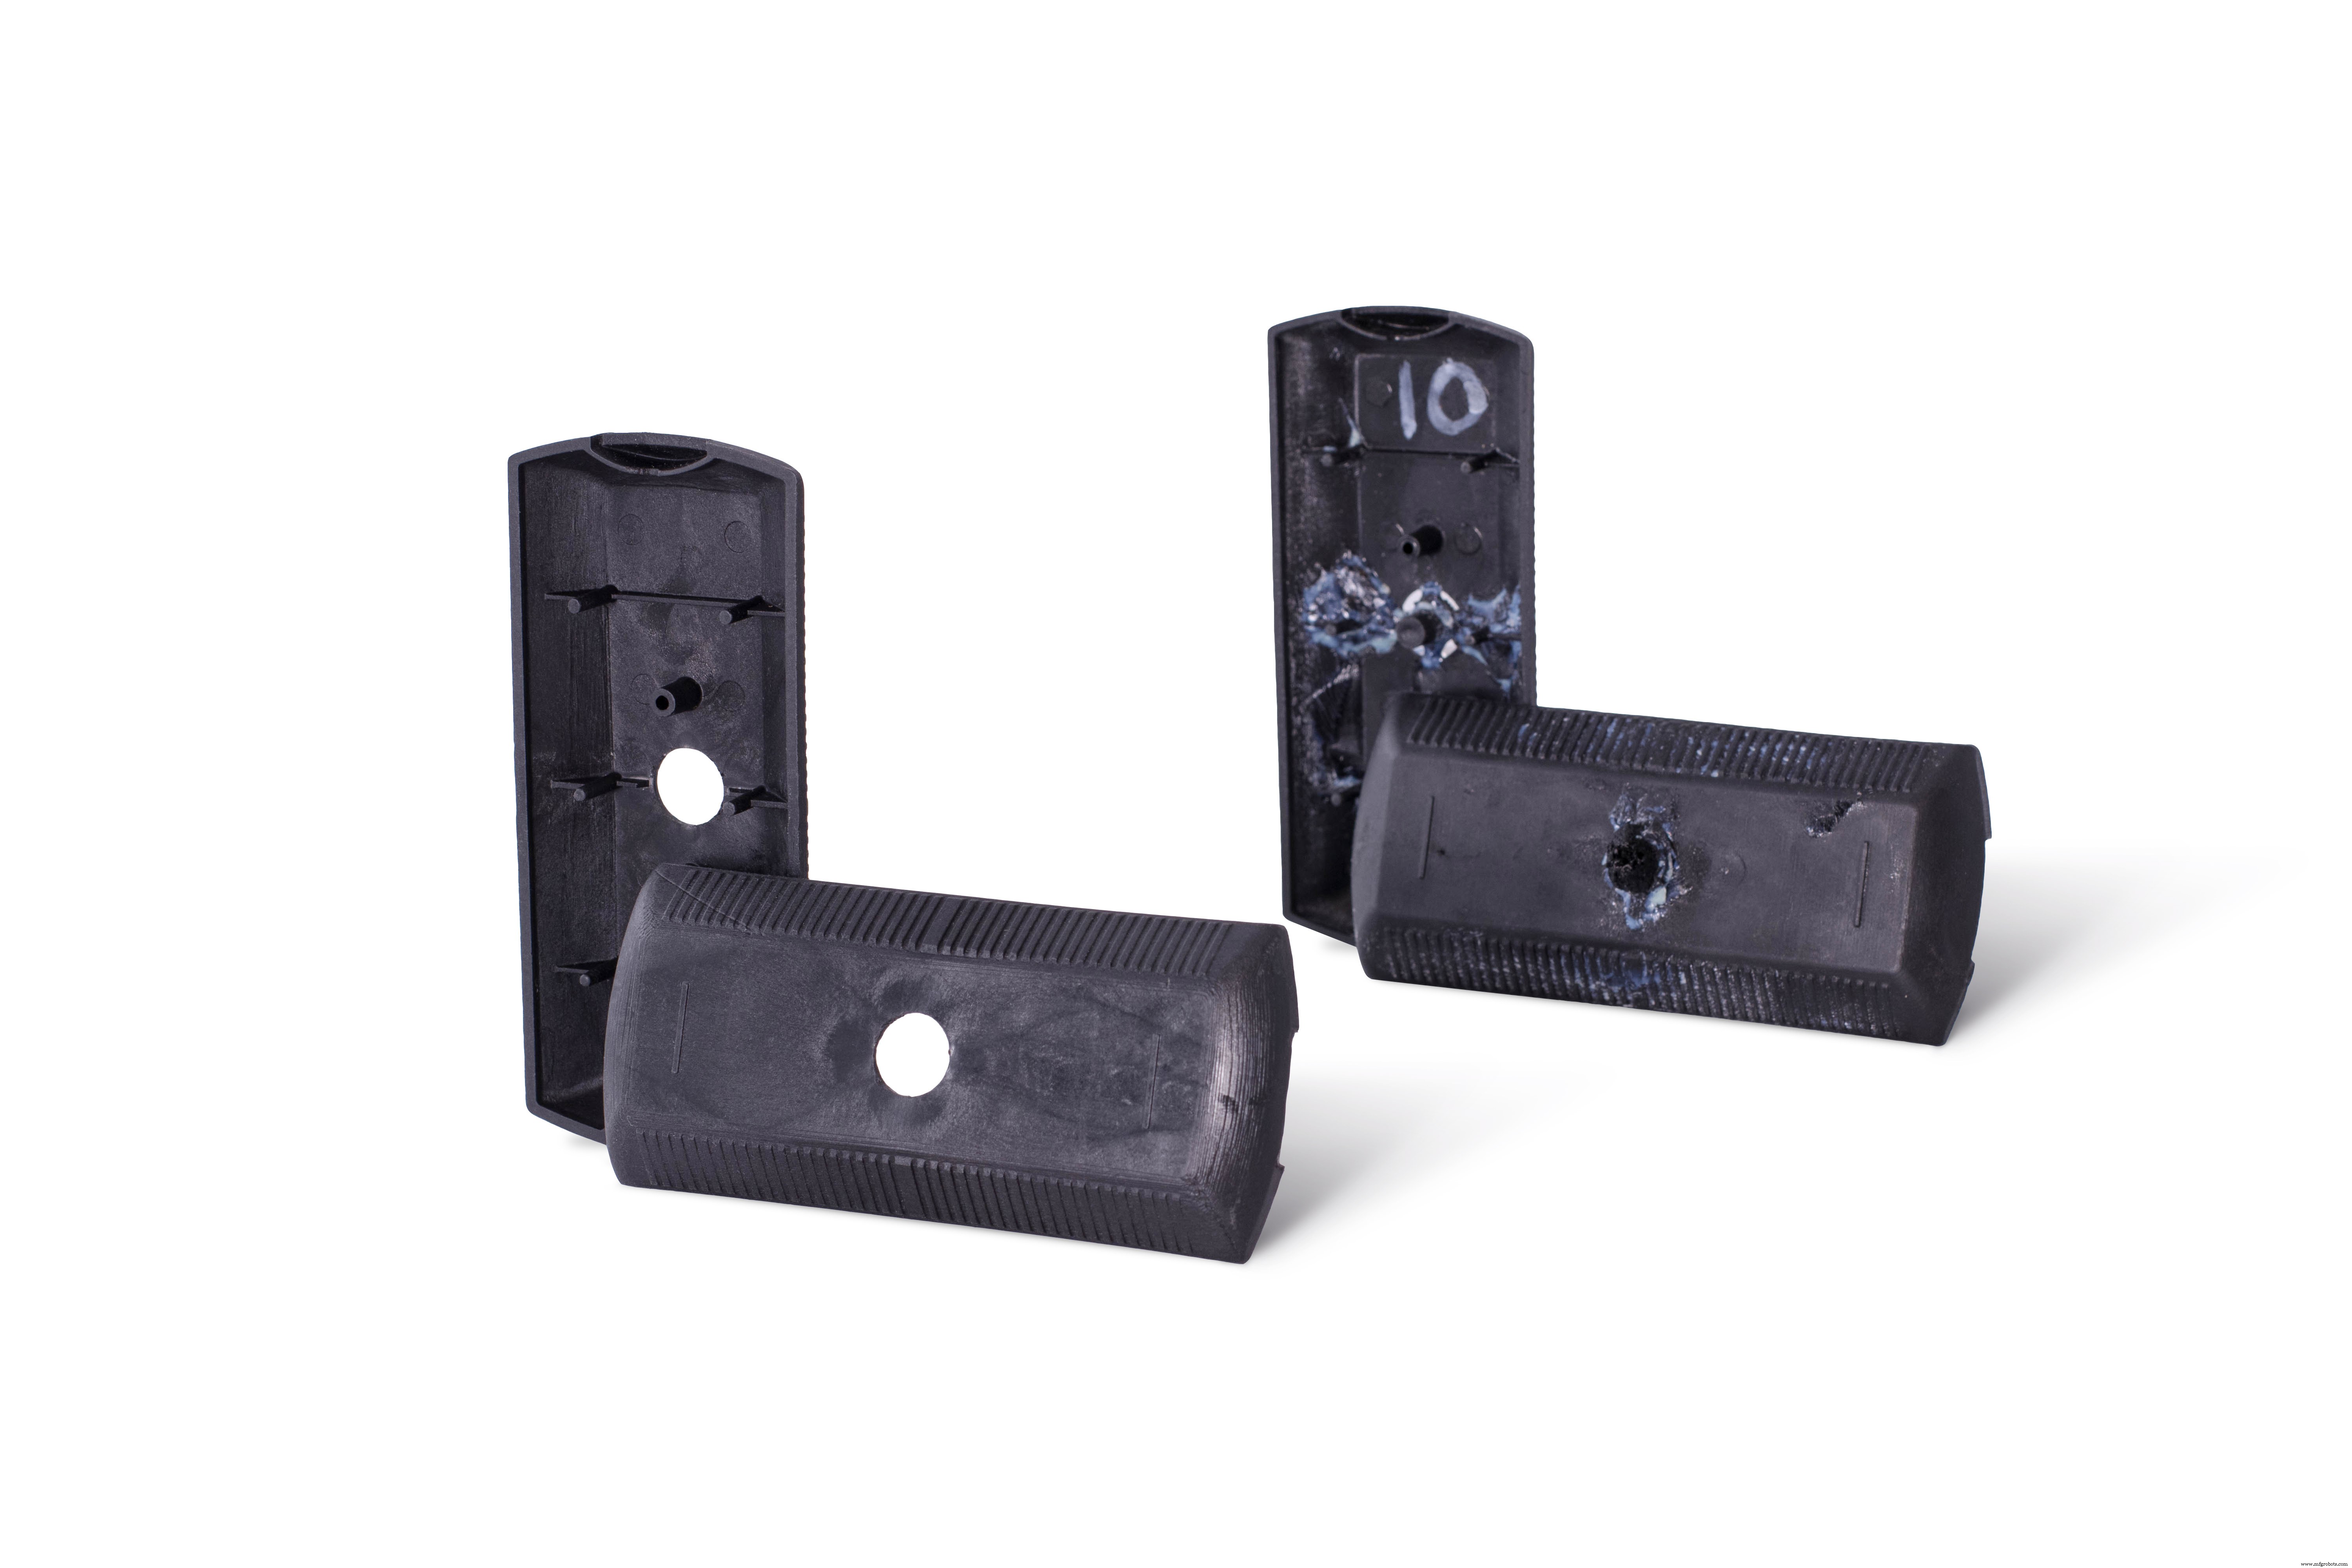
두 소재의 기계·열적 특성 차이는 금형이 생산할 총 부품 수에 영향을 준다. 정상 운전 조건(처음 3~4회차 후) 금형 온도는 용융 수지에 의해 약 120°C까지 상승. 우수한 열 안정성은 금형 열화 최소화에 필수. 아래 이미지의 PA GF 테스트 샘플은 동일한 금형 설계를 두 소재로 출력해 10회차 사출 후 모습. Digital ABS 금형은 과열·열화로 부품 품질이 크게 떨어진 반면, Somos PerFORM 금형은 여전히 안정적.