


산업기술

산업 제조
지금까지 조합 논리에 집중했는데, 출력이 현재 입력에만 의존합니다. 많은 실전 애플리케이션에서 회로는 과거 입력 기억 유지하고 그에 따라 출력 조정해야 합니다. 이런 회로를 순차 회로라 부릅니다.
이 글은 순차 회로 설계의 엔드-투-엔드 과정을 실전 예제로 안내: 사용자 버튼 누를 때마다 단일 클럭 사이클 HIGH 펄스 생성해야 하는 디지털 퀴즈 게임.
일반 언어로 원하는 동작 기술:
"버튼 눌릴 때 한 클럭 사이클 동안 HIGH 펄스 내보내고, 버튼 떼고 다시 누를 때까지 추가 누름 무시하는 보조 회로 필요."
상태 다이어그램 머신 동작 시각화. 각 원은 상태, 화살표는 매 클럭 사이클 입력에 의해 트리거되는 전이 나타냄. 아래 다이어그램은 무어 유한 상태 머신, 출력이 현재 상태에만 의존.
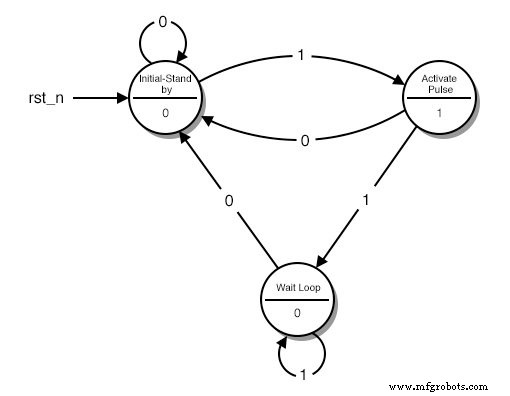
상태 설명:
화살표엔 전이 트리거하는 입력 값 레이블. 예: 대기 상태에서 '1' 입력이면 펄스 활성화로 이동, '0'이면 대기 유지.
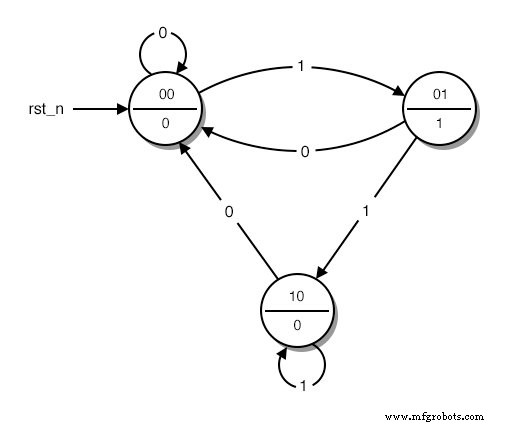
각 상태에 이진 코드 할당, 초기 상태 0부터 시작. 아래 인코딩 두 비트 사용, 세 상태 충분.
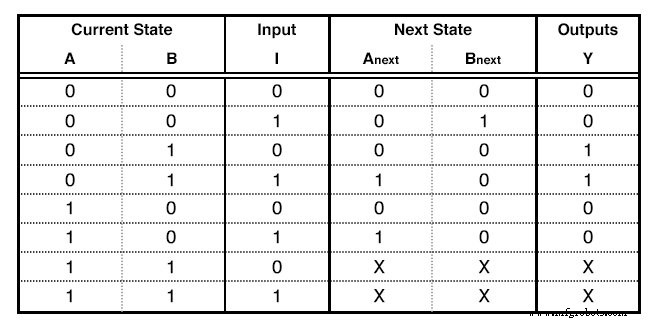
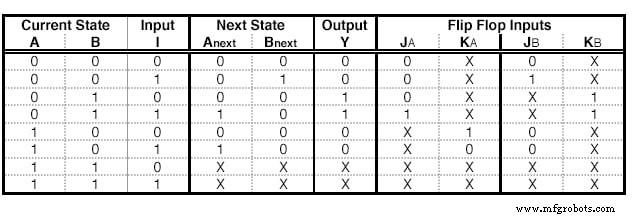
상태표는 현재 상태와 입력 모든 조합, 다음 상태, 출력 나열. 열은 현재 상태 비트, 입력 비트, 다음 상태 비트, 출력 비트 대응. 예제 표 아래와 같음.
핵심 포인트:
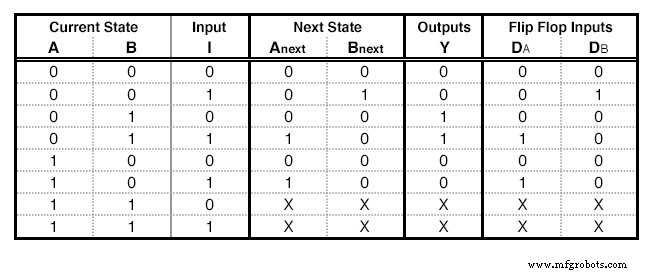
머신 구현 위해 보통 플립플롭 사용. D-플립플롭 경우 다음 상태 도달 위해 필요한 입력이 다음 상태 값 자체. 상태표에 각 D 입력용 열 확장.
JK-플립플롭 선택 시 플립플롭당 두 열(J, K) 추가. 값은 JK 여기표에서 유도:
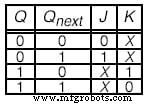
예 매핑: 0→1 전이 위해 J=1, K=X(돈-케어) 설정.
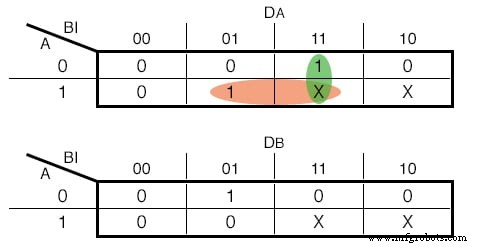
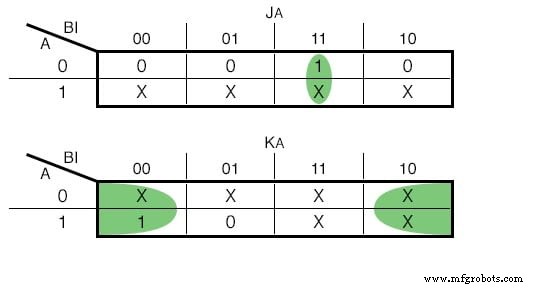
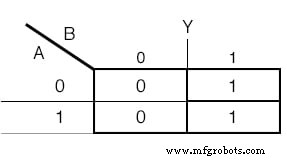
카르노 맵 사용해 각 플립플롭 입력과 출력 식 단순화. 아래 맵들 D, JK 구현 둘 다 과정 예시.
D-플립플롭 입력:
JK-플립플롭 입력:
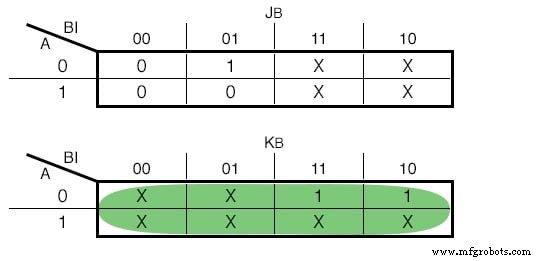
출력 함수:

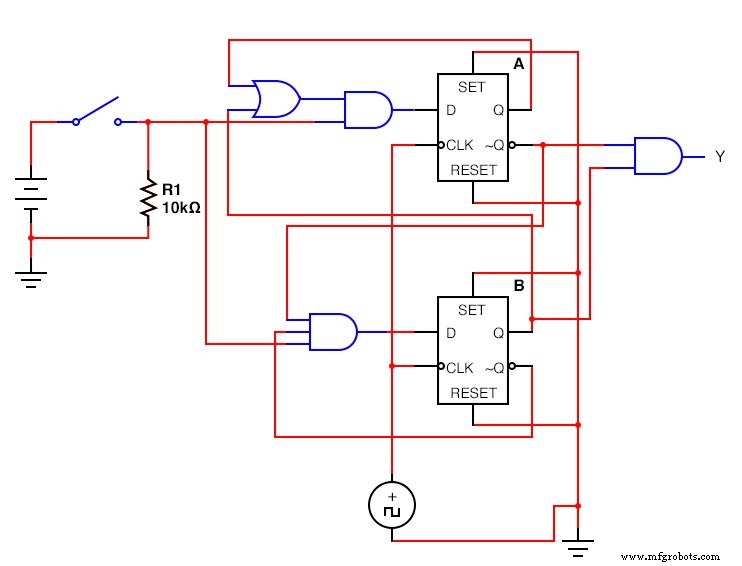
불 방정식 확보 후 플립플롭과 논리 게이트로 회로 조립. 모든 플립플롭에 클럭 연결 잊지 마세요. 완성된 D-플립플롭 설계 아래와 같음.
JK-플립플롭 버전:
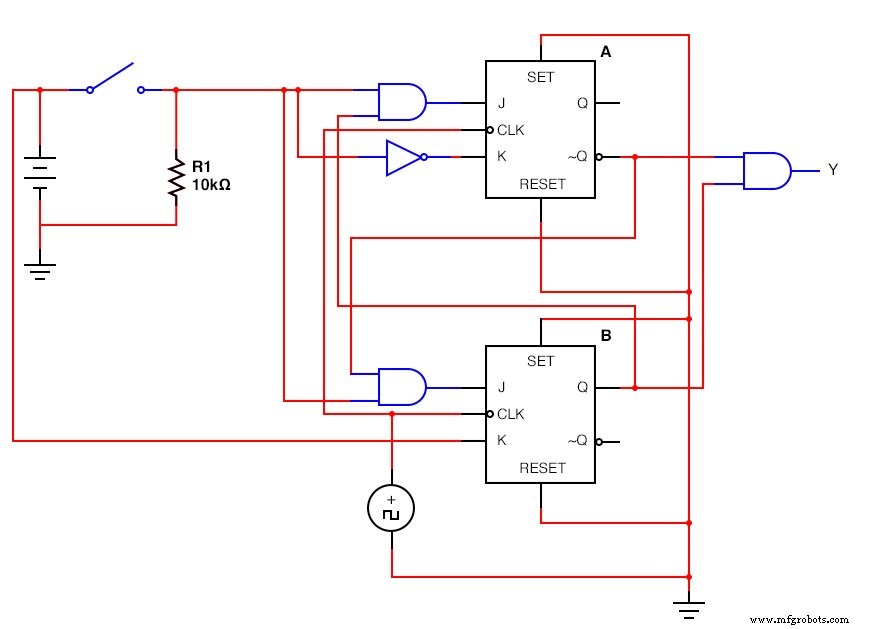
조립 후 회로는 버튼 얼마나 오래 눌리든 각 누름마다 깔끔한 한-클럭-사이클 HIGH 펄스 생성.
산업기술
제조업체로부터 정밀 가공 부품을 조달하려면 부품이 특정 요구사항에 맞게 제작되도록 다양한 공정을 거쳐야 합니다. 이를 위해 제조업체는 CNC 기계를 사용합니다. 이 자동화된 기계는 프로그램 제어 시스템을 사용하며, 작업자가 기계가 소재를 어떻게 제거해 지정된 부품을 만들지 지시하는 데이터를 입력합니다. 정밀 가공 제조 공정을 찾을 때 여러 유형의 CNC 기계가 사용됩니다. 고객 프로젝트에 선택될 기계 유형은 사용 소재, 달성해야 할 치수 공차, 최종 적용 분야에서 부품이 어떻게 기능할지에 따라 결정됩니다. CNC 밀링 머신 CNC
CNC 가공(Computer Numerical Control machining의 약자)은 컴퓨터 수치 제어를 이용해 부품 생산 작업을 자동화하는 절삭 제조 공정을 말합니다. 이 공정은 금속, 플라스틱, 복합재, 유리, 목재, 폼 등 다양한 소재로 산업 및 상업용 애플리케이션에 쓰이는 광범위한 부품과 제품을 만드는 데 사용됩니다. CNC 가공 작업에 사용되는 다양한 장비를 CNC 머신이라고 합니다. 하지만 CNC 머신이라는 용어는 가공 작업을 수행하든 안 하든, 컴퓨터 수치 제어에 의존하여 움직임을 제어하는 모든 제조