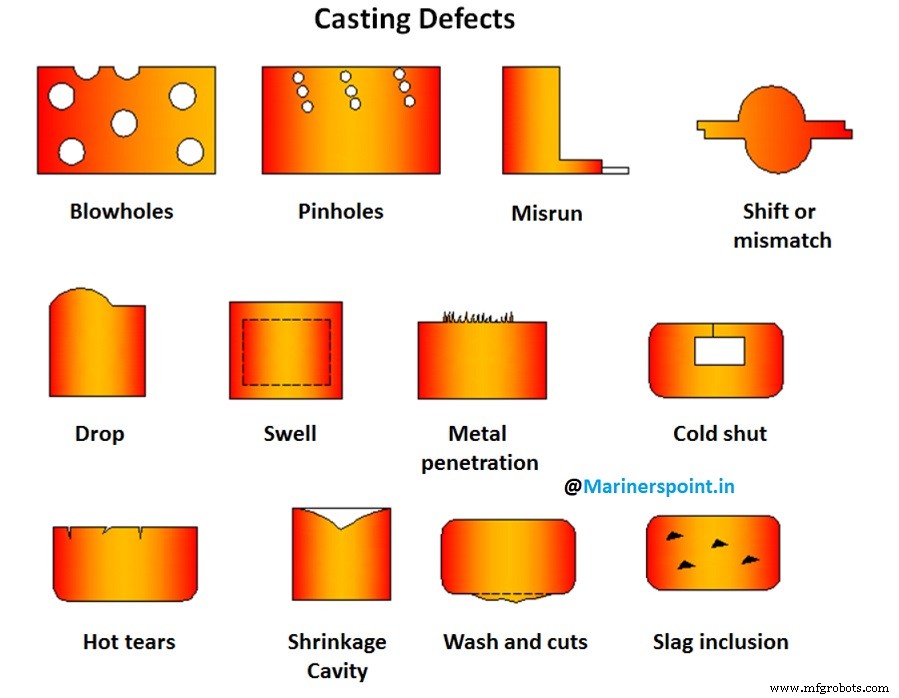
이 글에서는 주조 결함(Casting Defects)과 주조 결함의 종류에 대해 알아보겠습니다.
주조 결함이란?
주조 결함: 금속 주조 공정 중 주물에 나타나는 바람직하지 않은 불규칙성입니다. 주조 금속의 결함은 다양한 이유나 출처에서 발생할 수 있습니다. 이 글에서는 주요 주조 결함 형태를 모두 다룹니다. 일부 결함은 간과하거나 용인될 수 있지만, 다른 결함은 용납될 수 없으며 부품이 제대로 작동하려면 반드시 수정해야 합니다.
주조 결함의 종류
모래 주조는 특히 잘 설계된 주조에서도 적절한 주조 기술로 제어 가능하지만 완전히 예방할 수는 없는 특정 결함이 발생하기 쉽습니다. 그러나 일반적인 주조 결함 종류, 원인, 대책을 아래에 설명합니다.
1. 시프트(Shift) / 치우침
코어 위치 오류나 주물 상하부(일반적으로 분할선에서)의 부적합으로 인한 외부 주조 결함입니다. 플라스크 정렬 불량도 시프트의 또 다른 원인입니다.
이러한 주조 결함은 패턴 또는 다이 부품의 적절한 정렬, 몰딩 박스, 패턴 플레이트상의 정확한 패턴 장착, 사용 전 플라스크, 로케이팅 핀 등 점검으로 예방할 수 있습니다.
2. 휨(Warpage)
휨은 응고 중 또는 후에 주물에서 발생하는 의도하지 않은 바람직하지 않은 변형입니다. 주물의 서로 다른 부분이 다른 속도로 응고되어 인접 벽에 응력이 생기고 이 영역에서 휨이 발생합니다. 크고 평평한 단면이나 리브 같은 교차 단면이 특히 휨에 취약합니다.
대책은 넓은 영역을 물결형, 골판형 구조로 만들거나 충분한 리브나 리브형 형상을 추가하여 모든 영역에서 균등한 냉각 속도를 확보하는 것입니다. 적절한 주조 설계는 주물 휨 감소에 큰 도움이 됩니다.
3. 핀(Fin) / 바리
주물의 의도된 부분이 아닌 얇은 금속 돌출부를 핀이라 합니다. 핀은 보통 몰드나 코어 분할선에서 발생합니다. 몰드와 코어가 잘못 조립되면 핀이 생깁니다. 몰드에 충분한 웨이트를 주지 않거나 플라스크를 부적절하게 클램핑해도 핀이 생깁니다.
대책은 몰드 상부에 충분한 무게를 주어 두 부분이 단단히 맞물리게 하고, 몰드와 코어를 올바르게 조립하는 것입니다.
4. 스웰(Swell) / 팽창
스웰은 금속 압력에 의한 몰드 캐비티 확장으로, 주물의 국부적 또는 전체적 확대를 초래합니다. 이는 몰드 다짐이 부적절하거나 불량하여 발생합니다. 스웰 방지를 위해 모래를 적절하고 균일하게 다져야 합니다.
5. 블로우홀(Blowholes) / 기공
블로우홀은 주물 표면 아래 다수의 작은 구멍이 뭉쳐 있는 형태로 나타나는 매끄러운 원형 구멍들입니다. 매끄러운 벽을 가진 포집된 가스 기포입니다. 블로우홀은 모래 수분 과다, 투과도 낮음, 모래 입자가 너무 고움, 모래를 너무 세게 다짐, 벤팅 부족 시 발생합니다.
블로우홀 방지를 위해 모래 수분 함량을 적절히 조절하고, 적절한 입자 크기의 모래를 사용하며, 다짐을 너무 세게 하지 않고, 벤팅을 충분히 해야 합니다.
6. 드롭(Drop) / 낙하
드롭은 몰드 상부 표면이 갈라지고 모래 조각이 용융 금속 속으로 떨어질 때 발생합니다. 이는 모래 강도 부족과 약한 다짐, 용융 금속 플럭싱 부족, 코프 내 모래 돌출부 보강 부족이 원인입니다. 위 요인들을 제거하면 드롭을 방지할 수 있습니다.
7. 더트(Dirt) / 이물질
어떤 경우 주물 표면에 이물질과 모래 입자가 박혀 있습니다. 이는 부적절한 취급으로 인한 몰드 파손, 모래 씻김, 용융 금속 내 슬래그 입자 존재가 원인입니다.
적절한 플럭싱과 더트 트랩 사용으로 이물질이 몰드 캐비티에 들어가는 것을 방지할 수 있습니다.
8. 허니컴빙 또는 스펀지(Honeycombing or Sponginess)
이들은 근접한 다수의 작은 공동으로 구성된 외부 주조 결함입니다. 허니컴빙은 용융 금속에 기계적으로 현탁된 이물질 또는 '스커프(scurf)'로 인해 발생하며, 레이들에서의 불완전한 스키밍이 원인입니다.
대책은 모래 씻김 방지와 레이들에서 적절한 스키밍으로 용융 금속 내 슬래그 입자 제거입니다.
9. 금속 침투 및 거친 표면 (Metal Penetration and Rough Surface)
이 주조 결함은 주물 외부 표면이 고르지 않고 거칠게 나타납니다. 모래 입자 사이로 금속이 침투하여 발생하며, 원인은 낮은 강도, 큰 입자 크기, 높은 투과도, 약한 모래 다짐입니다. 위에서 언급한 원인 제거가 대책입니다.
10. 샌드 홀(Sand Holes) / 모래 구멍
샌드 홀은 주물 외부 표면이나 내부에서 발견됩니다. 느슨한 모래가 몰드 캐비티로 씻겨 들어가 주물 내부에 융합되거나 용융 금속 급속 주입이 원인입니다. 몰드 적절한 청소와 용융 금속 신중한 주입으로 샌드 홀을 방지할 수 있습니다.
11. 핀 홀(Pin Holes) / 미세 기공
핀 홀은 쇼트 블라스팅으로 세정한 주물 표면에서 보이는 보통 2mm 미만의 수많은 작은 구멍입니다. 이 주조 결함은 수분 함량 높은 모래, 수소 또는 일산화탄소 가스 흡수, 젖은 레이들에서 강철 주입 또는 충분한 가스 제거 안 될 때 발생합니다.
이 주조 결함은 좋은 용해 및 플럭싱 관행, 몰딩 모래 수분 함량 감소 및 투과도 향상, 빠른 응고 속도 촉진으로 최소화할 수 있습니다.
12. 스캡(Scabs) / 딱지
스캡은 몰드나 코어 표면 층이 들뜨고 그 아래에 금속이 얇은 층으로 들어갈 때 발생하는 주물 돌출부입니다. 즉, 액체 금속이 모래 표면 층 뒤로 침투합니다. 스캡은 내장된 모래를 포함하는 거칠고 불규칙한 표면 돌출부로 식별할 수 있습니다.
이 주조 결함은 너무 고운 모래, 낮은 투과도와 수분 함량의 모래, 고르지 않은 몰드 다짐 또는 용융 금속이 모래 표면 위를 간헐적/느리게 흐르며 국부적 과열을 일으킬 때 발생합니다.
목분, 해탄, 덱스트린 같은 첨가제를 모래에 혼합하는 것이 이러한 주조 결함 제거의 한 단계입니다.
13. 수축 공동 (Shrinkage Cavity)
수축 공동은 금속의 제어되지 않고 무질서한 응고 또는 주입 온도 과다로 인해 주물에 생기는 빈 공간이나 우울부입니다.
이 주조 결함은 몰드 설계에 방향성 응고 원칙 적용과 칠(chill), 패딩(padding) 등의 적절한 사용으로 제거할 수 있습니다.
14. 핫 티어(Hot Tears) / 열열
금속이 응고된 직후 발생하는 내부 또는 외부 균열로, 가장자리가 거칠습니다. 주조 설계가 불량하고 급격한 단면 변화가 있거나 적절한 필렛과 코너 반경이 없고 칠이 잘못 배치되면 핫 티어가 발생할 수 있습니다. 잘못된 주입 온도, 게이트 및 라이저 부적절 배치, 과도한 다짐도 핫 티어 원인입니다.
설계 개선, 적절한 방향성 응고, 균등한 냉각 속도, 올바른 주입 온도, 몰드 경도 제어로 핫 티어를 제거할 수 있습니다.
15. 콜드 셧과 미스런 (Cold Shut and Misrun)
콜드 셧은 몰드 캐비티 내 두 금속 유동의 불완전한 융합이나 불균등한 단면의 패턴 조립으로 인한 외부 주조 결함입니다. 이 결함은 둥근 모서리를 가진 크랙이나 심(seam)처럼 보일 수 있습니다. 미스런 주물은 금속이 몰드 캐비티를 채우지 못해 불완전한 주물입니다.
콜드 셧이나 미스런 원인은 너무 얇은 단면과 벽 두께, 부적절한 게이팅 시스템, 손상된 패턴, 느리고 간헐적인 주입, 낮은 주입 온도로 인한 금속 유동성 불량, 부적절한 합금 조성 등입니다. 더 뜨거운 금속 사용, 패턴과 코어 박스 빈번한 점검 및 교체, 게이팅 기본 원칙을 고려한 적절한 주조 설계 등이 콜드 셧과 미스런 결함 제거에 사용할 수 있는 조치들입니다.
16. 쇼트 포어드 (Poured Short) / 주입 부족
한 번 주입으로 금속 캐비티가 완전히 채워지지 않으면 '쇼트 포어드' 결함이라 합니다. 적절한 온도의 충분한 금속을 레이들에 두면 이 주조 결함을 없앨 수 있습니다.
17. 내부 기포 (Internal Air Pocket)
주물 내부에 작은 구멍으로 나타나며, 끓는 금속 주입이나 몰드 내 용융 금속 급속 주입이 원인입니다. 불량하고 품질 낮은 금속, 과도하게 젖은 모래도 기포를 만듭니다. 용융 금속 적절한 주입 온도, 올바른 금속 품질, 건조 모래로 이 결함을 크게 줄일 수 있습니다.
결론
금속 주조 공정 중 주물에 나타나는 바람직하지 않은 불규칙성인 주조 결함에 대해 논의했습니다. 적절한 주의와 예방 조치를 취하면 주조 결함을 최소화할 수 있습니다. 주조 결함은 전체 생산에 부정적 영향을 미치므로 주조 결함 종류에 대한 올바른 지식을 가지고 최소화해야 합니다.