


산업기술

산업 제조
우리의 머시닝 기초 시리즈는 기계숍에서 일하거나 이제 막 시작한 분 모두 CAM 지식을 다지는 데 도움을 드리기 위해 만들어졌습니다. 각 에피소드는 사내 기계공이 진행하며 공구/공정에 대한 상세한 개요를 제공합니다. 지난 편에서는 밀링 기계를 다뤘습니다. 여기서는 밀링 공구 소개를 통해 밀링에 사용되는 다양한 절삭 공구 유형, 각 공구를 언제 사용하는 것이 최적인지, Fusion 360에서 어떻게 사용하는지 알아봅니다.
이 영상에서는 가장 일반적으로 사용되는 두 가지 밀링 공구인 플랫 엔드밀(Flat End Mill)과 볼 노즈 밀(Ball Nose Mill)을 보여드립니다. 플랫 엔드밀은 바닥이 완전히 평평하고 측면이 90도로 만나는 형태에서 이름이 유래했습니다. 볼 노즈 밀은 반구, 즉 공의 절반인 반경이 있어 둥근 끝을 가집니다.
이 두 가지 사이에 위치한 공구 유형도 있는데, 불 노즈 밀(Bull Nose Mill) 또는 팁 레디우스 엔드밀(Tip Radius End Mill)이라고 하며, 바닥이 부분적으로 평평하고 가장자리 주위에만 반경이 있습니다. 단순화를 위해 이번 영상에서는 플랫 엔드밀과 볼 노즈 밀에 집중하겠습니다.
그렇다면 왜 한 공구 유형을 다른 것보다 선택할까요? 가공하려는 지오메트리의 유형과 공정의 단계가 복합적으로 작용합니다.
플랫 엔드밀을 보면, 이 공구로 재료를 깎아내면 공구의 지오메트리와 일치하는 평평한 바닥과 직선 벽면을 가진 소재가 남습니다. 가공하려는 지오메트리가 평평한 바닥과 직선 벽면을 가진다면 완벽합니다. 이 경우 플랫 엔드밀로 부품을 최종 형상으로 피니싱할 수 있습니다.
하지만 많은 부품은 더 복잡한 곡면을 가집니다. 이런 경우 플랫 엔드밀은 이상적이지 않습니다. 여기서 볼 노즈 밀이 등장합니다. 이 공구로 재료를 자르면 역시 공구의 지오메트리인 끝단의 반구 형태가 소재에 남습니다.
보시다시피 볼 노즈 밀로 여러 패스를 수행하면 패스 사이에 남는 재료가 생기는데, 이를 커스프(cusp)라고 합니다.
스텝오버(step over)나 패스 간격을 줄이면 이 커스프의 크기를 줄일 수 있습니다.
이렇게 평평한 면을 가공하는 것은 매우 비효율적입니다. 대신 플랫 엔드밀을 사용해 재료를 빠르게 제거하고 평평한 면을 얻는 것이 훨씬 낫습니다.
볼 노즈 밀이 유리한 경우는 곡면을 가공할 때입니다. 플랫 엔드밀로 곡면을 가공하려 하면 볼 노즈로 생기는 커스프와 유사한 계단 현상이 생깁니다. 하지만 이런 곡면에서는 볼 노즈 밀로 패스를 훨씬 적게 수행해도 커스프를 허용 가능한 크기로 줄일 수 있습니다.
따라서 플랫 엔드밀은 대량의 재료를 빠르게 제거하고자 하는 황삭(roughing)에 일반적으로 사용되고, 볼 노즈 밀은 황삭이 남긴 것을 정리하는 정삭(finishing)에 사용됩니다. 예외는 평평한 면을 정삭할 때로, 이 공구의 지오메트리가 완제품의 최종 형태와 일치하므로 플랫 엔드밀을 사용할 수 있습니다.
밀링 공구로 절삭할 때 또 다른 선택은 클라임(Climb) 절삭과 컨벤셔널(Conventional) 절삭 중 무엇을 쓸지입니다. 이는 공구가 재료를 깎아내며 회전하는 방향과 이송 방향의 관계에 관한 것입니다.
클라임 절삭은 공구가 재료 속으로 이빨이 파고들도록 회전하며, 칩이 공구 뒤로 밀려나면서 공구가 전진합니다. 이빨이 파고드는 방식 때문에 공구가 재료를 따라 스스로 당겨지거나 '올라갑니다(climbs)'. 컨벤셔널 절삭은 반대 방향으로, 재료 칩이 공구 앞으로 밀려나며 공구가 이동합니다.
특정 용도에 가장 적합한 방식을 결정하는 요인은 여러 가지이며 이는 그 자체로 하나의 주제입니다. 일반적으로 클라임 절삭이 선호되는데, 공구 마모가 적고 표면 조도 품질이 더 좋기 때문입니다.
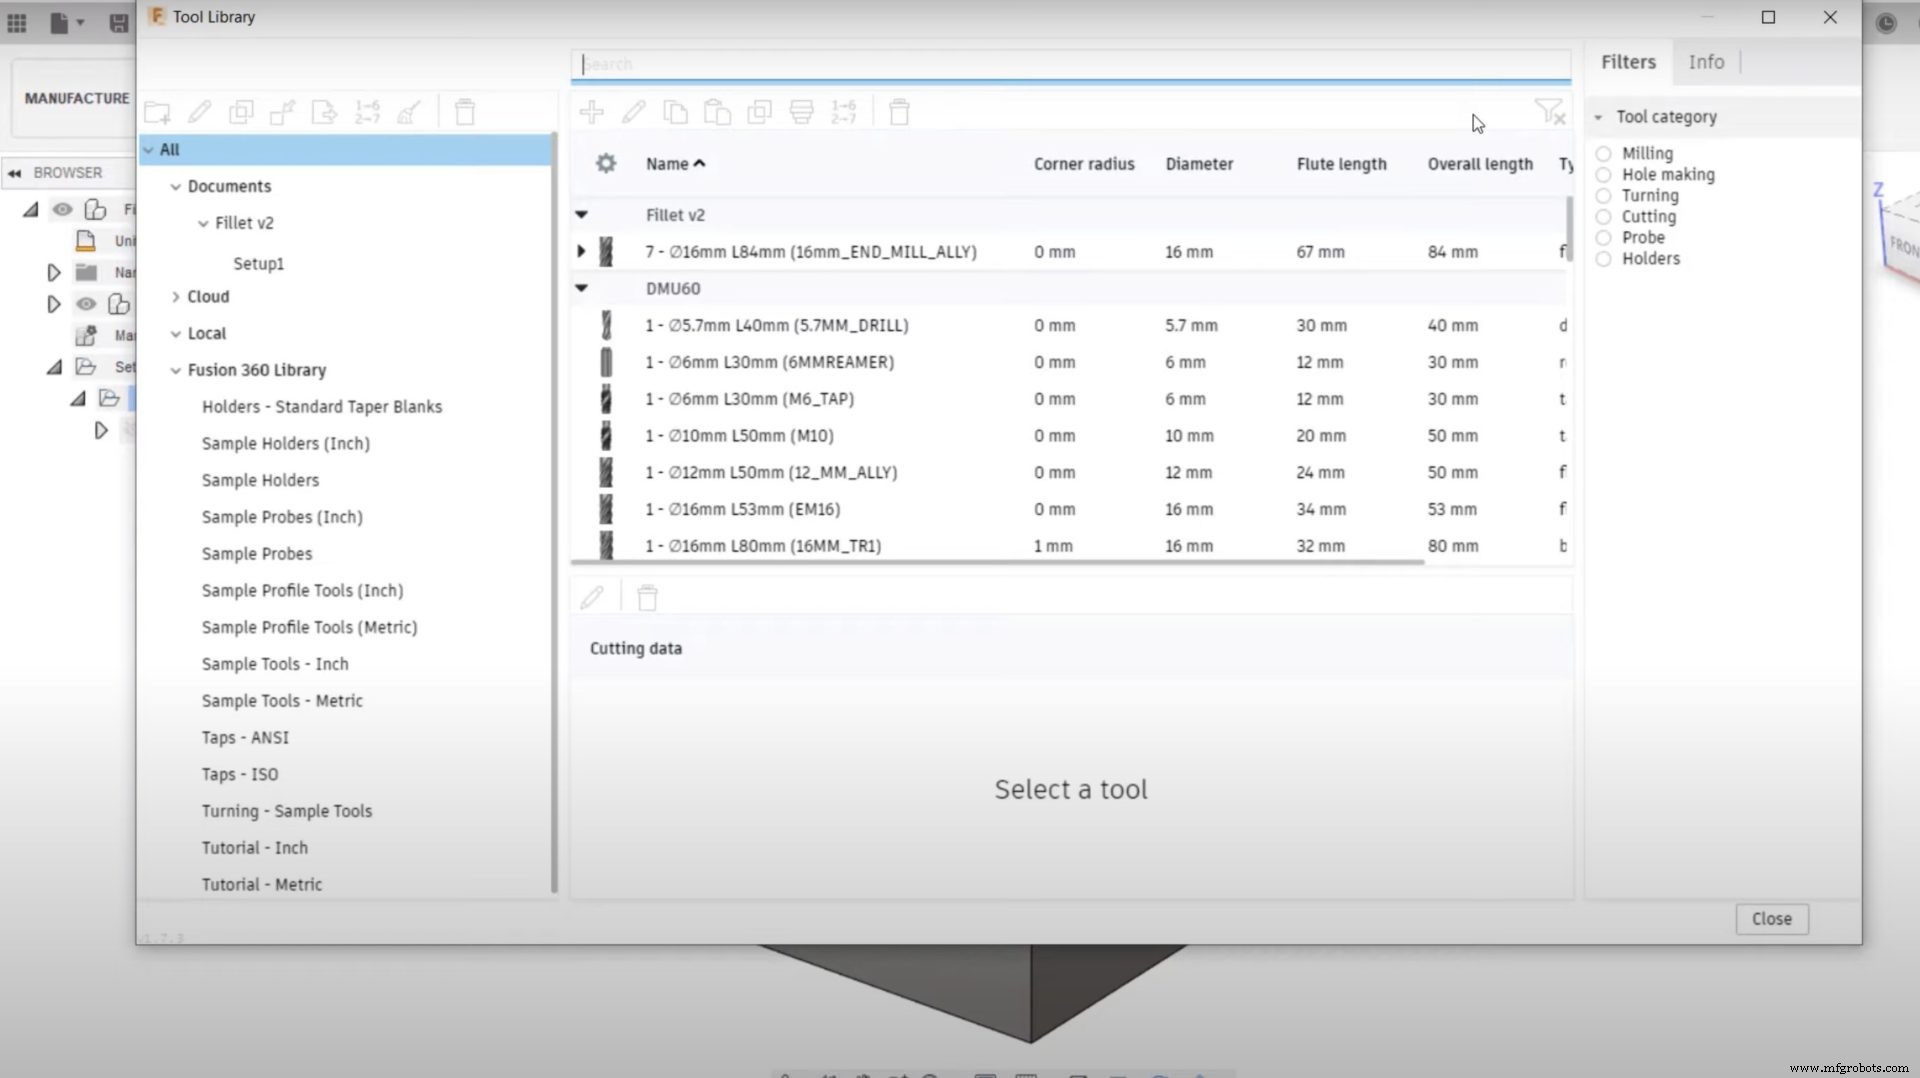
이제 이 공구들과 사용 시기에 대해 더 알게 되었으니, Fusion 360에서 어떻게 사용하는지 살펴보겠습니다. Fusion 360의 제조 작업공간에는 툴 라이브러리(Tool Library)가 있는데, 여기서 특정 작업에 사용할 절삭 공구를 생성하고 저장하거나, 특정 기계에서 항상 사용 가능한 공구를 찾을 수 있습니다.
이 문서에는 이미 플랫 엔드밀이 있고, 새 공구를 추가로 생성할 수 있습니다.
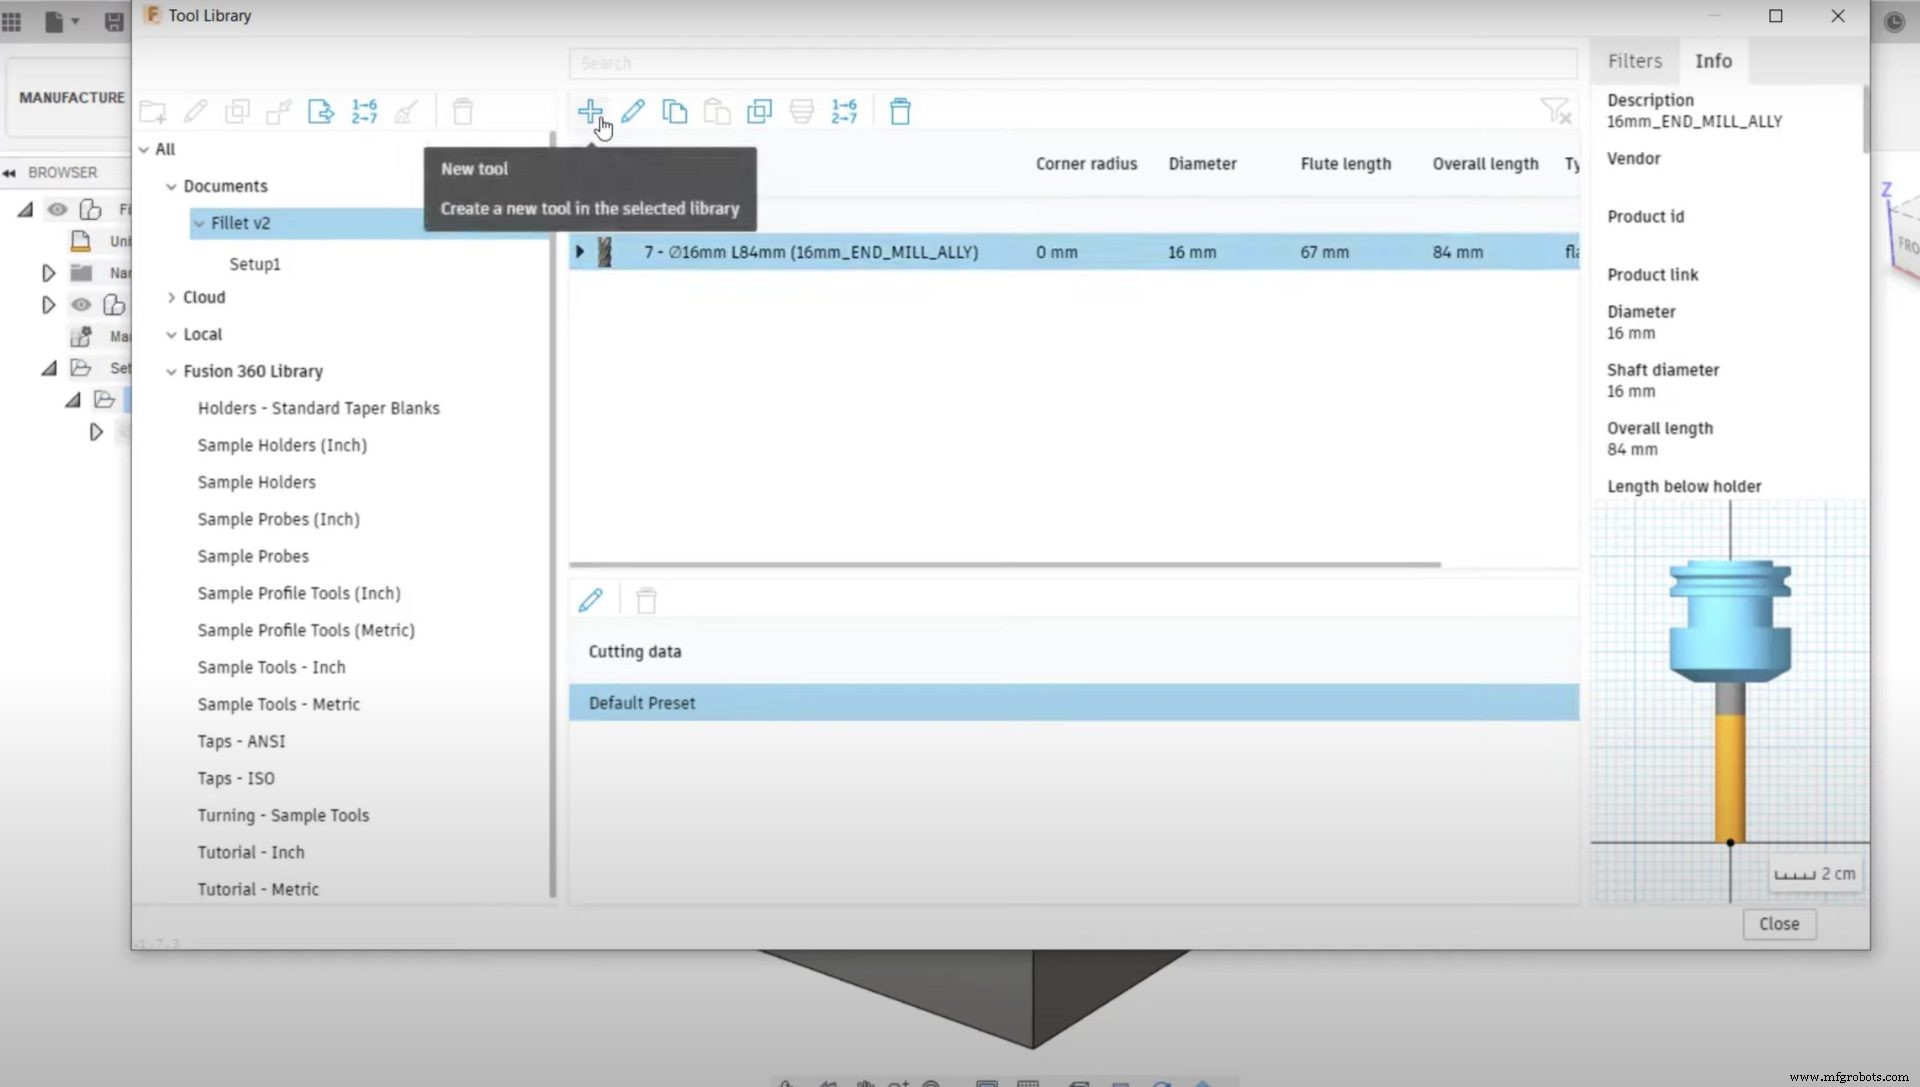
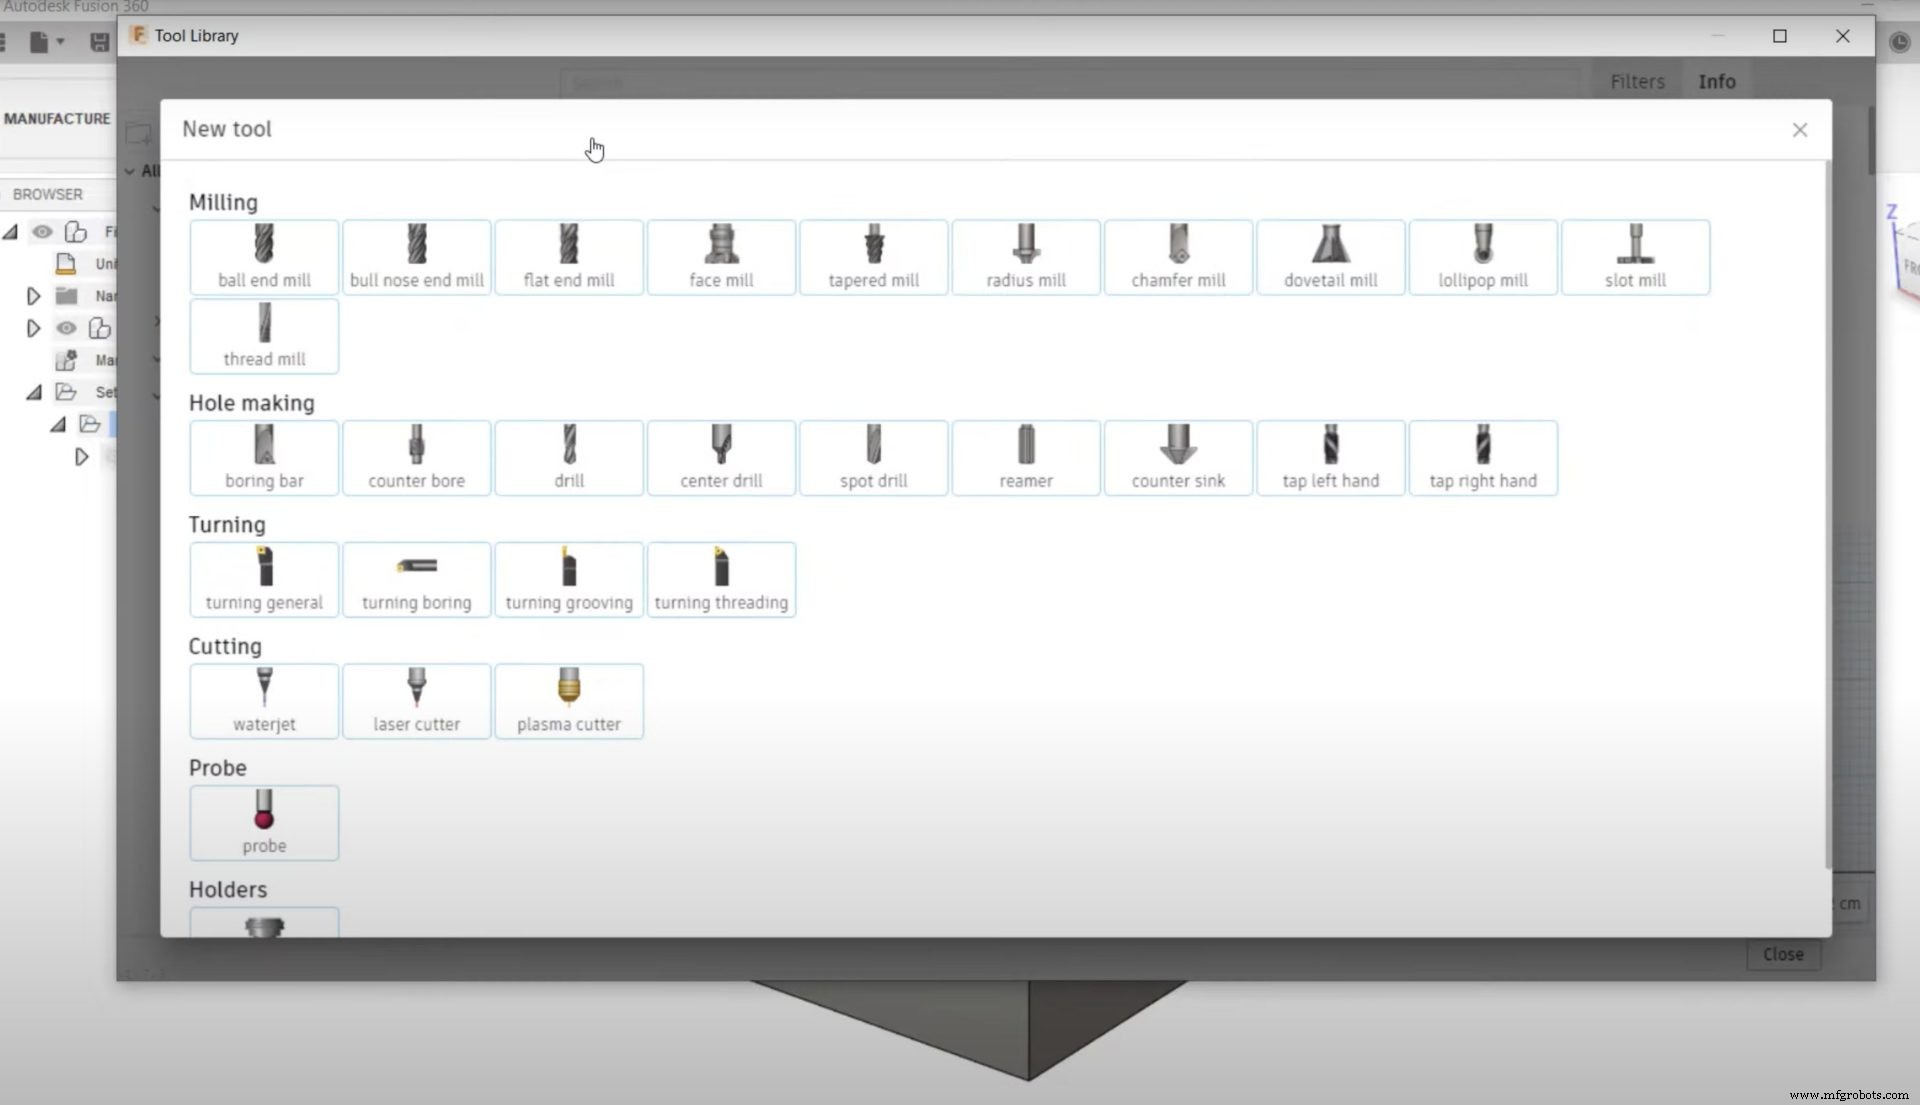
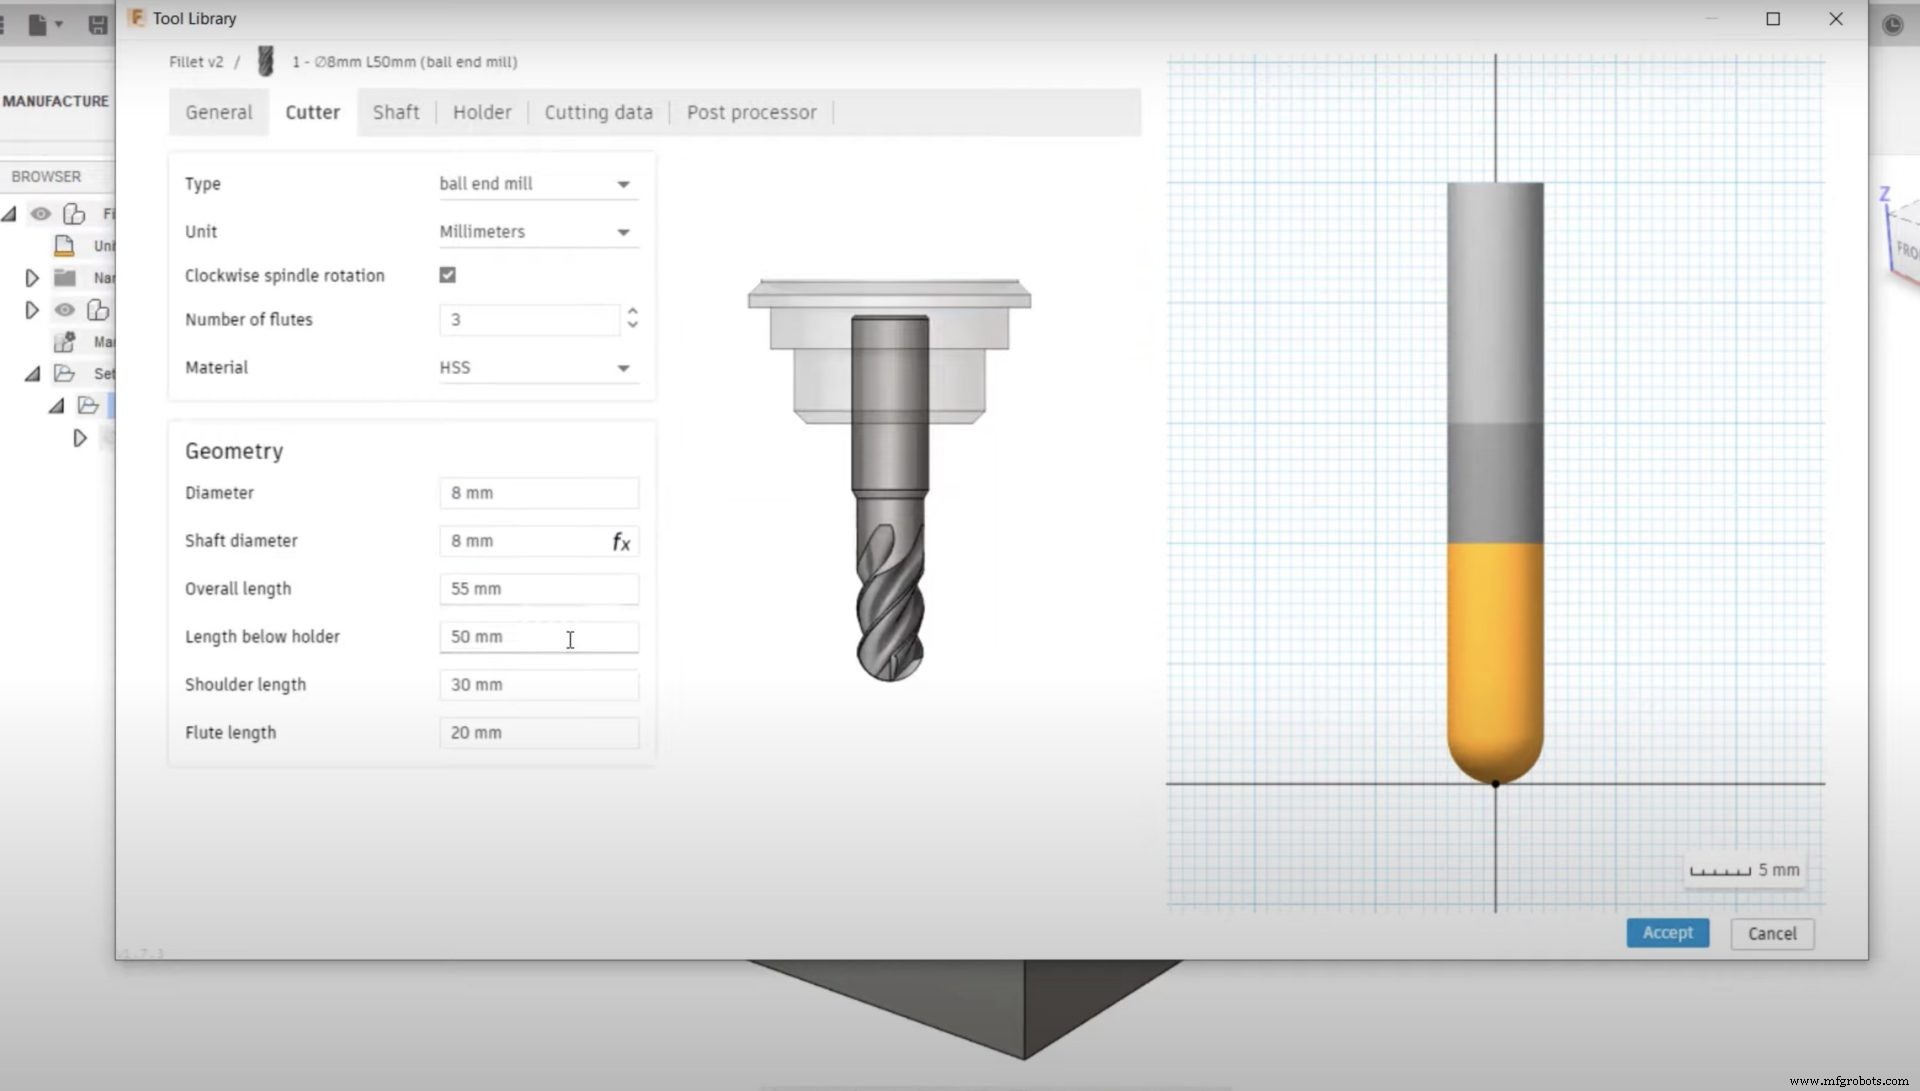
여기서 생성할 수 있는 다양한 공구 유형을 볼 수 있습니다. 논의한 유형들을 포함해 밀링 및 기타 제조 용도의 많은 유형이 있습니다. 새 공구를 생성하려면 원하는 유형을 선택하면 됩니다. 볼 엔드밀(Ball End Mill)을 선택해 보겠습니다. 이제 이 공구를 정의하는 데 필요한 모든 정보를 입력할 수 있습니다.
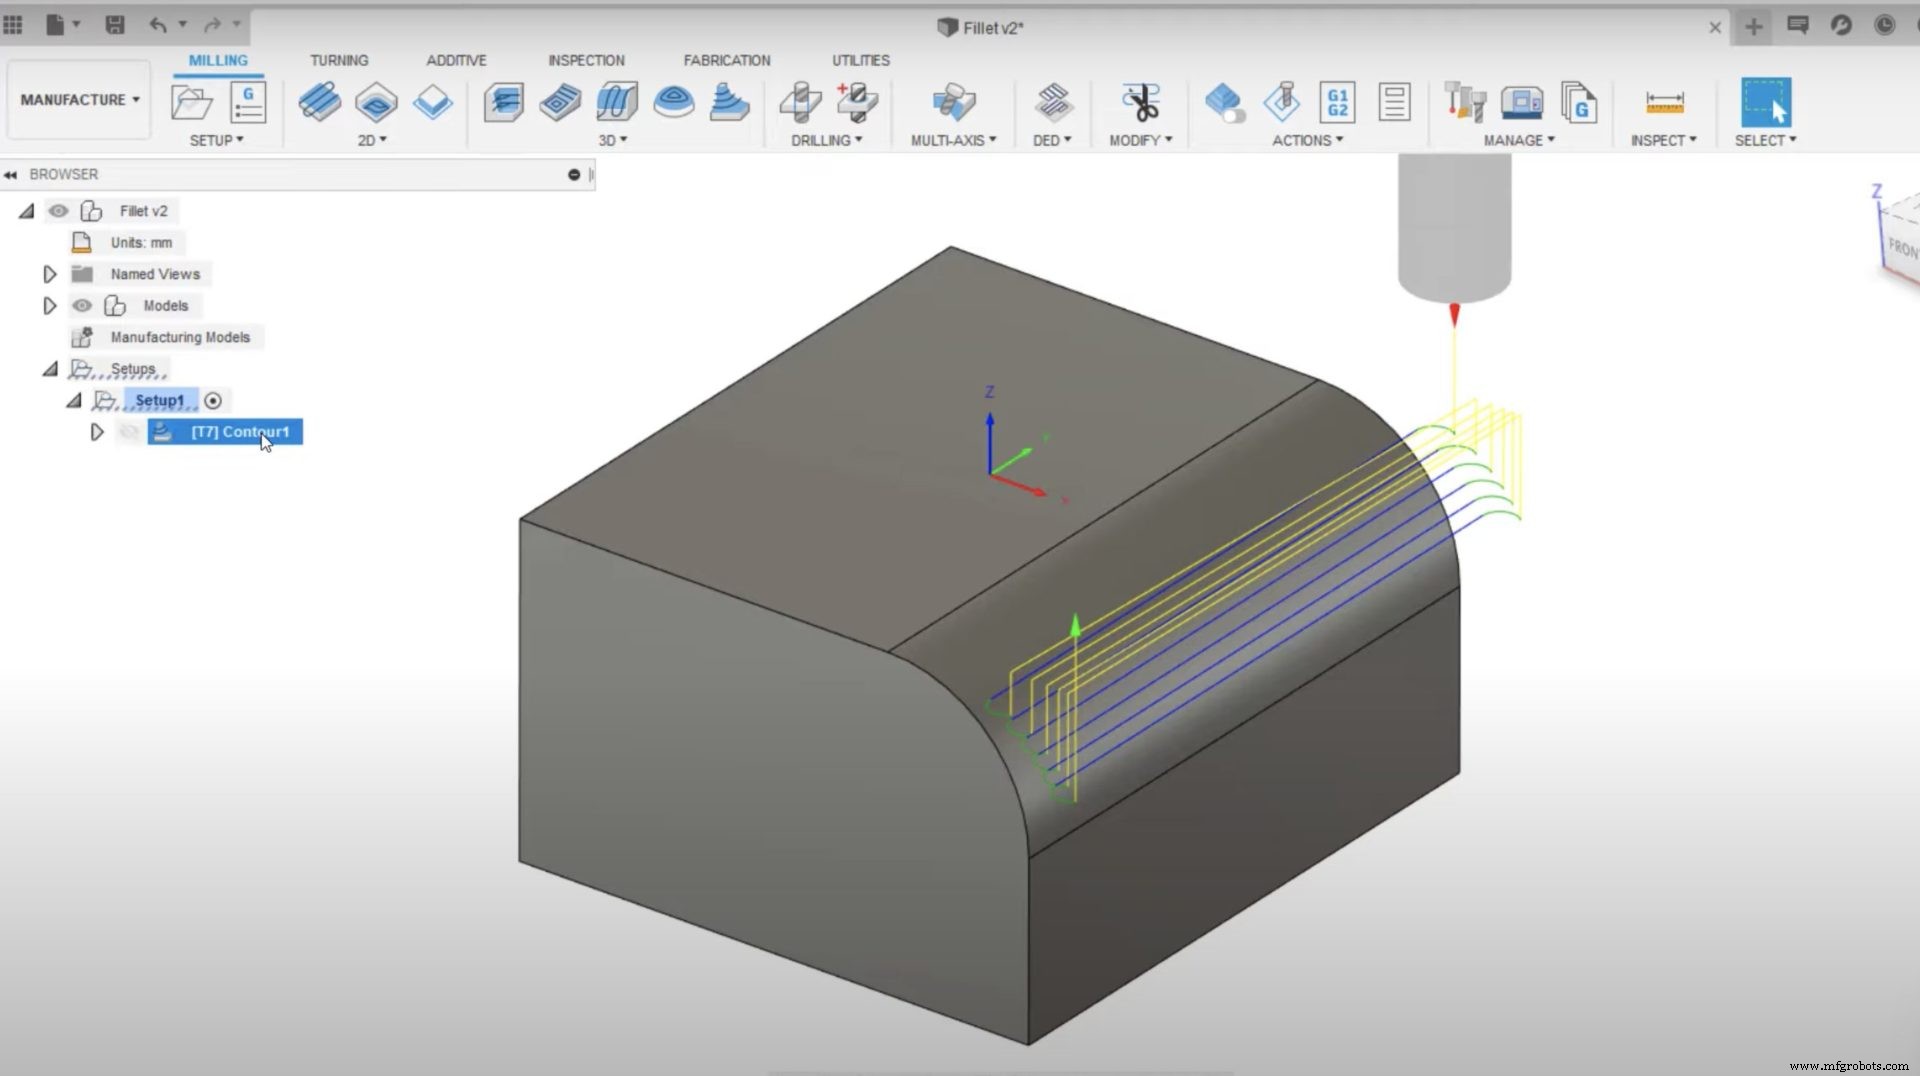
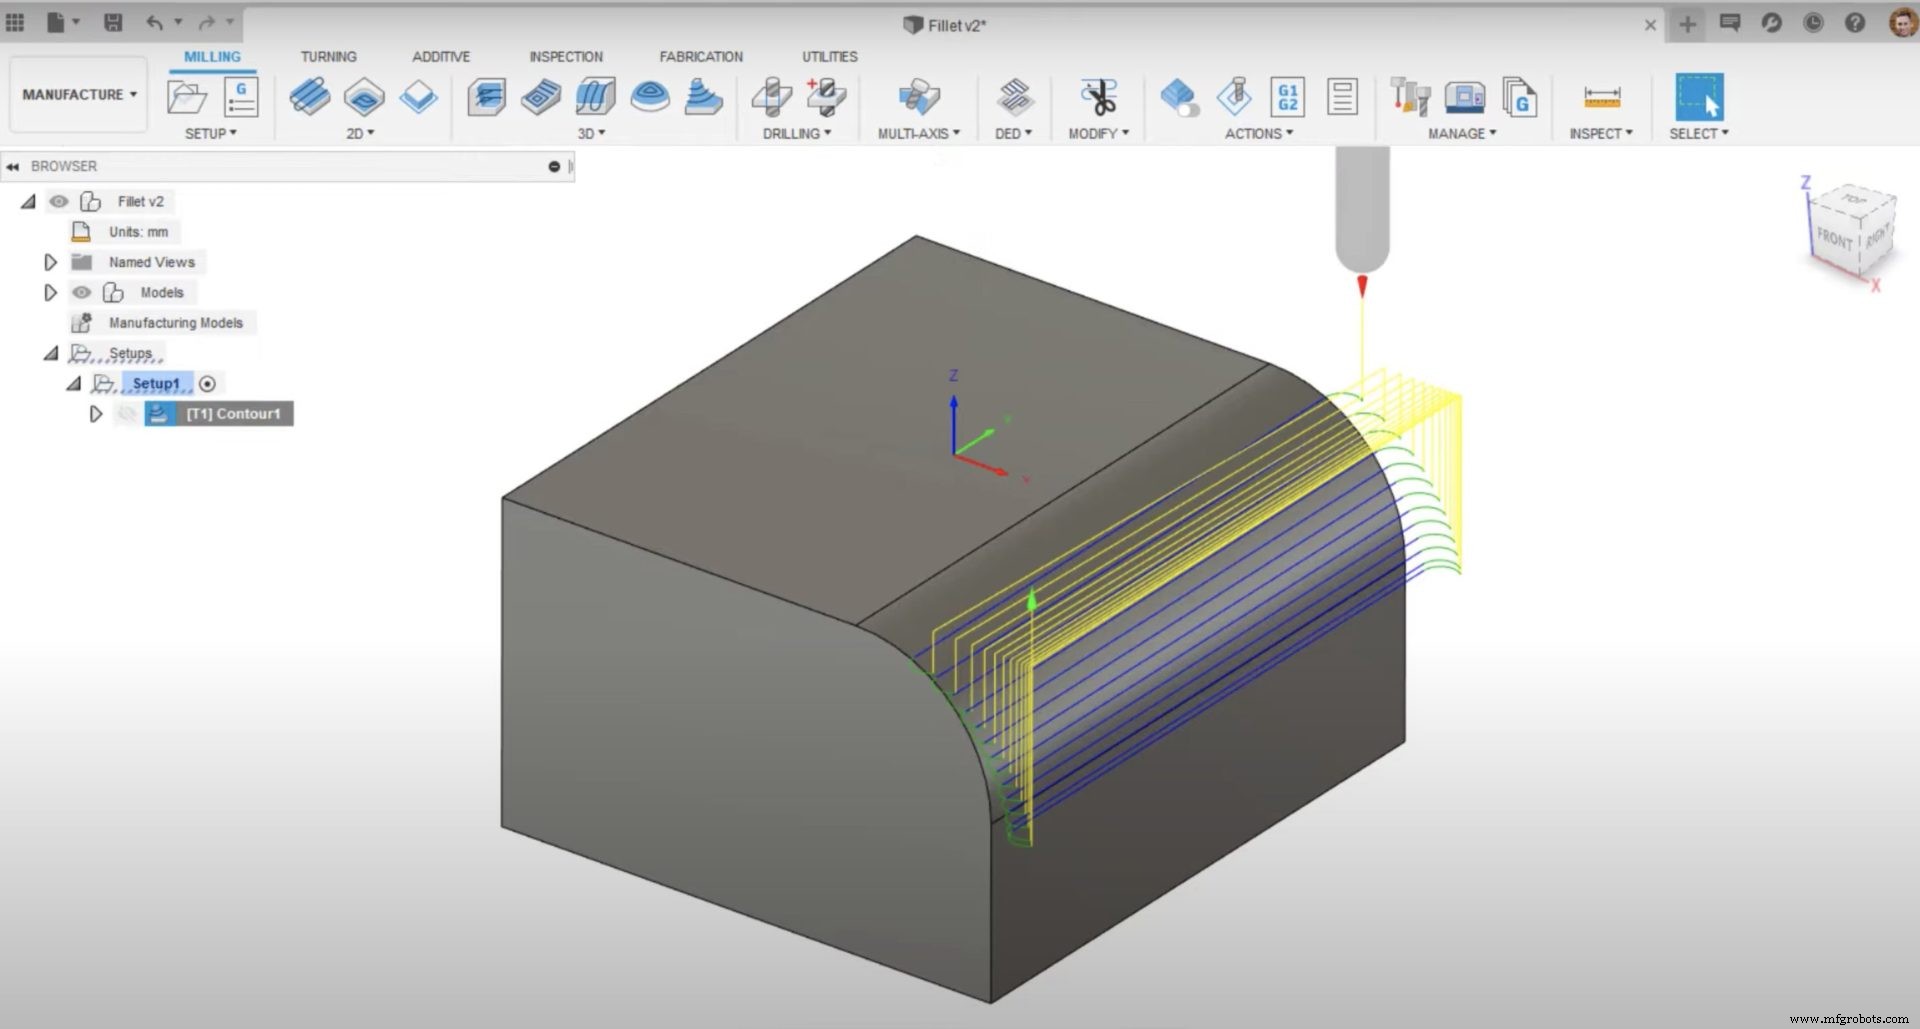
여기서 이 필렛을 가공하는 툴패스를 볼 수 있는데, 현재 플랫 엔드밀을 사용하고 있습니다. 하지만 이미 보았듯 볼 엔드밀이 이런 유형의 표면에 훨씬 더 적합합니다. 이 작업을 툴 탭에서 편집하면 툴 라이브러리에서 새 공구를 선택할 수 있습니다.
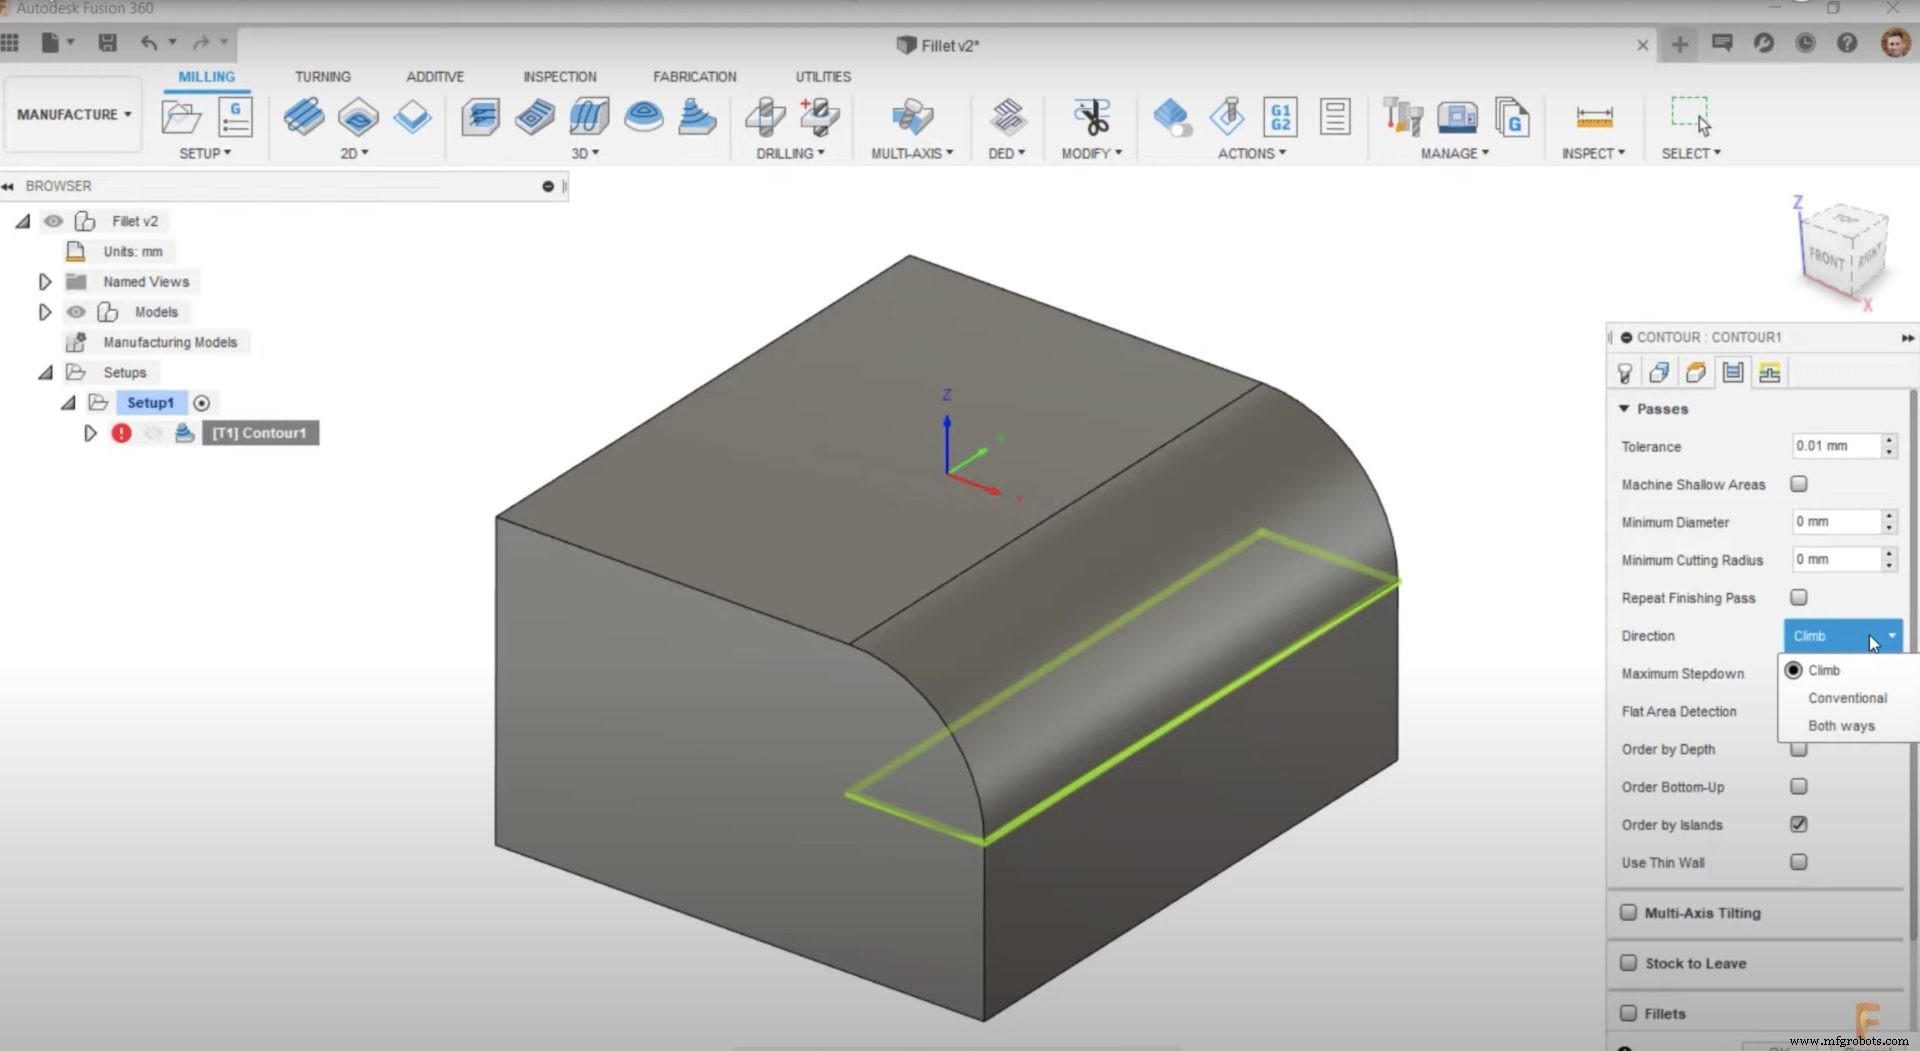
패스(Passes) 탭에서 이 작업에 대한 또 다른 변경도 가능한데, 여기서 절삭 방향을 선택할 수 있습니다. 클라임, 컨벤셔널, 또는 양방향 중 선택할 수 있습니다. 다른 작업 유형에도 비슷한 옵션이 있습니다. 이 작업은 클라임으로 두겠습니다.
기대해 주세요: 밀링 공구에 대한 이 에피소드에 이어 매주 머시닝 기초 에피소드가 공개됩니다. 향후 주제로는 선반, 포스트 프로세서, 툴패스 유형, NC 코드, 공작물 좌표계 등이 예정되어 있습니다.
그동안 Fusion 360을 다운로드해 오늘부터 더 스마트하게 가공을 시작하세요. Fusion 360으로 기계를 최대한 활용하는 방법에 대해 자세히 알아보세요. 이미 우리 커뮤니티의 일원이라면 친구를 추천해 보세요.
산업기술
고속 가공의 역사 고속 가공 기술은 1920년대 독일 발명가 칼 살몬 박사(Dr. Carl Salmon)에 의해 처음 개발되었습니다. 그는 특정 공작물 금속에 대해 절삭 공구와 공작물 계면에서 발생하는 열이 특정 임계 주축 속도에서 피크에 달한다는 사실을 발견했습니다. 고속 가공은 복잡한 코어와 캐비티 형상을 가진 금형 제조뿐만 아니라 항공우주 산업의 구조 부품 제조에도 사용됩니다. 매우 빠르지만 매우 가벼운 저압 절삭에 초점을 맞춘 공정입니다. 이러한 빠른 절삭은 전체 소재 제거율을 증가시킵니다. 고속 가공의 정의 고속 절삭
CNC 밀링 = 다단계 정밀 가공으로 품질 부품 생산. JW Machine: 2/3/4축 수직 머시닝 센터 운용. 자동 툴 체인지, 온도 안정성, 내구성, 장기 정밀도 강점. 시제품→양산/위탁 제조 프로젝트용 CNC 밀링 필요 시, 다음 연재 기사들로 공정 이해 도움 드립니다. 시작: 1단계: 시제품 설계 & 사양 확정 최종 부품 크기·형상·치수뿐 아니라 소재, 공차, 나사산, 마감까지 명세. 2단계: CAD 모델 개발 종이 도면 → 2D/3D 스케일 렌더링. 머시니스트 기술 도면 필수 수령 후 가공 착수. 다음 기사서 후속