CNC 가공에서 고이송 vs 급이송: 명확한 구별 가이드
가공 업계에서는 고이송(High feed rate)과 급이송(Rapid feed rate) 용어 간 혼동이 가끔 발생합니다. 이 글에서는 두 개념의 차이와 각각의 장단점을 논의합니다.
급이송(Rapid Feed Rate)이란?
급이송은 일반적으로 CNC 기계가 달성 가능한 최대 이송 속도를 의미합니다. 기계의 급이송 제어가 이송 속도를 제어합니다. 급이송의 이점은 이동 속도입니다. 필요한 목적지에 더 짧은 시간에 도달할 수 있다면 제조 공정의 사이클 타임(Cycle time)을 단축할 수 있습니다.
급이송의 잠재적 단점은 예측 불가능한 도그레그 이동(Dogleg moves)입니다. 각 축의 최대 이송 속도가 다르기 때문에 한 축이 다른 축보다 먼저 목적지에 도달할 때 발생합니다. 궁극적으로 일부 컨트롤은 도그레그 모션이 발생하지 않도록 자동 보상합니다. 다른 컨트롤은 모든 축을 가능한 한 빠르게 이동시킵니다. 때로는 CNC 컨트롤에서 옵션으로 설정되기도 합니다.
고이송(High Feed Rate)이란?
고이송은 일반적으로 G01을 활성화하는 제어된 더 높은 이송 속도를 의미합니다(G01은 고이송 이동, G00은 급이송 이동). CAD 소프트웨어에서 이송 속도를 제어할 수 있습니다. 고이송 사용의 이점은 이송 속도 감소가 예측 불가능하고 잠재적으로 위험한 도그레그 이동을 방지한다는 점입니다. 반면 단점은 이동 축 속도 감소로 인해 사이클 타임이 덜 효율적일 수 있다는 점입니다.
퓨전 360에서 이송 속도 설정 찾기
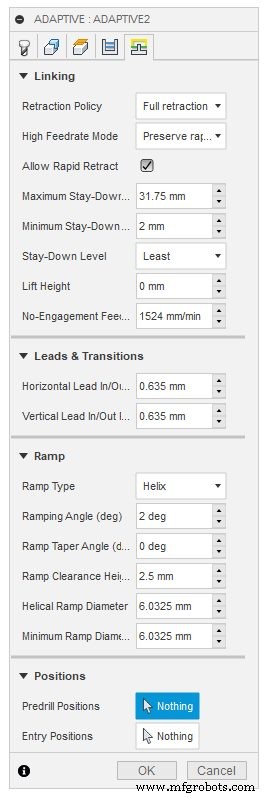
오토데스크 퓨전 360(Autodesk Fusion 360)에서는 연결 탭(Linking tab)에서 출력할 링킹 이동(Linking move) 종류를 제어할 수 있습니다. 연결 탭 아래 고이송 드롭다운에는 다음 6가지 옵션이 있습니다:
- 급이동 유지(Preserve rapid movement) – 모든 급이동 보존
- 축방향 및 반경방향 급이동 유지(Preserve axial and radial rapid movement) – 수평 또는 수직으로만 이동하는 급이동을 실제 급이동으로 출력
- 축방향 급이동 유지(Preserve axial rapid movement) – 수직 이동 급이동만
- 반경방향 급이동 유지(Preserve radial rapid movement) – 수평 이동 급이동만
- 단일 축 급이동 유지(Preserve single axis rapid movement) – 한 축(X, Y, 또는 Z)으로만 이동하는 급이동
- 항상 고이송 사용(Always use high feed) – 급이동을 (고이송 이동) G01 이동으로 출력, 급이동(G00) 대신
기본 설정(Default Settings)
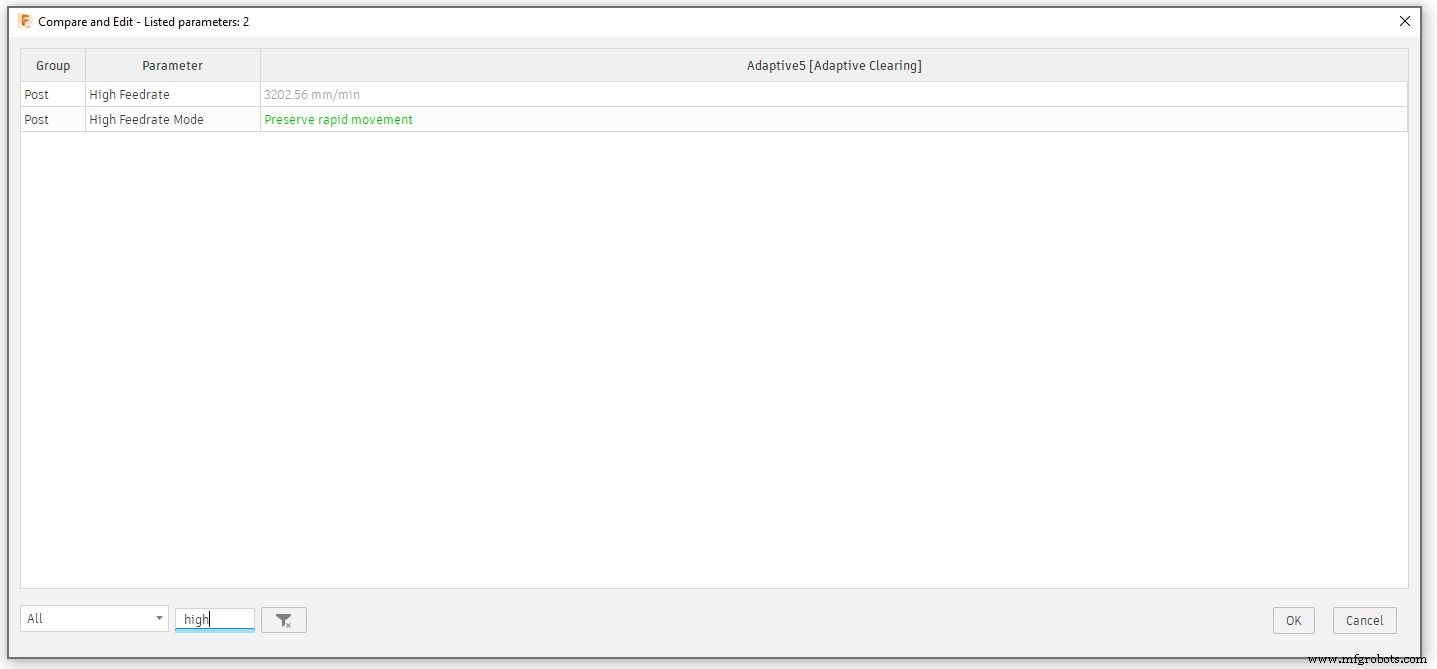
퓨전 360의 기본 고이송 모드는 급이동 유지(Preserve Rapid Movements)입니다. 이 설정이 바람직할 수 있지만, 기본 선택을 변경하려면 다음 단계를 따르세요:
- 툴패스 우클릭
- 비교 및 편집(Compare and edit)
- 고이송 모드(High feedrate mode) 검색
- 드롭다운 활성화
- 선택
- 박스 우클릭
- 사용자 기본값으로 저장(Save as user default)
이제 급이송과 고이송의 차이점을 더 잘 아시게 되었습니다. 통합 CAD/CAM 솔루션으로 다음 아이디어를 가공할 준비가 되셨나요? 오늘 퓨전 360을 무료로 체험해 보세요: