고속 이송 밀링: 교세라의 고성능 커터로 효율성 향상
고속 이송 밀링은 금속 제거율 향상과 공구 수명 연장 등 다양한 이점을 제공합니다. 머시닝 센터의 생산성을 높일 수 있는 절삭 전략에 대해 알아보겠습니다.
가공 기술이 정교해지고 업계 관계자들이 경쟁 시장에서 우위를 점할 수 있는 솔루션을 모색함에 따라, 고속 이송 밀링이 대중적인 가공 방식으로 부상하고 있습니다.
고속 이송 밀링은 기존 방식보다 더 빠른 속도로 가공할 수 있습니다. 더 얕은 절삭 깊이와 평소보다 높은 이송 속도로 금속 제거 성능이 향상되고, 궁극적으로 공구 수명이 길어집니다.
높은 금속 제거율 덕분에 고속 이송 밀링은 다양한 공작물을 신속하게 황삭 가공하는 매우 생산적이고 비용 효율적인 방법입니다.
고속 이송 밀링의 기타 장점
- 기존 90도 및 45도 커터보다 더 얇은 칩을 생성합니다. 이는 금속 제거율을 높이고 사이클 타임을 단축시킵니다.
- 고속 이송(10~25도) 커터를 사용하면 절삭력이 스핀들 방향으로 향하게 되어 채터를 줄이고 공구 수명과 가공 부품의 마감 표면을 개선합니다. (교세라의 MFH 고속 이송 커터 제품군에는 커터가 공작물에 진입할 때 충격을 줄여주는 볼록한 절삭 날 설계가 적용되어 절삭력과 진동을 추가로 감소시킵니다.)
- 10도 각도의 절삭 날은 다음과 같은 특징이 있습니다:
- 절삭 깊이 범위 전체에서 칩 두께가 일정하게 유지됩니다.
- 절삭 깊이에 관계없이 더 얇은 칩 두께와 낮은 절삭력이 실현됩니다.
- 가공 온도 저감으로 내열 합금 소재 가공에 더 적합합니다.
- 고속 이송 밀 커터는 다기능이며 다음과 같은 다양한 금속 가공 공정에 폭넓게 적용 가능합니다:
- 페이스 밀링 및 숄더링
- 슬로팅
- 램핑
- 나선 밀링
- 포켓팅
- 윤곽 가공
더 깊은 절삭 깊이
시장에는 다양한 인서트 타입 고속 이송 커터 설계가 있습니다. 교세라만 해도 새로운 MFH-Max를 포함해 5가지 옵션을 제공하며, 이는 기존 고속 이송 커터보다 더 깊은 절삭 깊이 기능을 제공합니다. MFH-Max는 0.098인치(약 2.5mm) 절삭 깊이가 가능하지만, 기존 고속 이송 밀은 0.039인치(약 1mm)의 얕은 절삭 깊이만 허용합니다. 이 기능으로 생산성 향상과 공구 수명 연장이 가능합니다.
MFH 제품군의 다른 커터들과 마찬가지로 새로운 Max도 자동차 부품, 난삭재, 금형 등 다양한 용도에서 탁월한 성능을 발휘하며, 여러 가공 환경에 대한 다양한 솔루션을 제공합니다.
그러나 Max의 더 깊은 절삭 깊이 기능 때문에 이송 속도는 기존 고속 이송 밀링 커터보다 낮아야 합니다. 이는 금속 제거율이 낮아진다는 의미일까요? 이를 확인하기 위해 교세라는 일반적인 가공 시나리오에서 MFH-Max를 MFH-Raptor 및 MFH-Mini와 비교 테스트하여 어느 것이 더 생산적인지 검증했습니다.
테스트를 위해 교세라는 일반적인 가공 시나리오인 4140 소재(28-32 Rc) 공작물(5인치 × 6인치)을 0.090인치 깊이로 페이싱하는 조건에서 세 가지 고속 이송 커터를 평가했습니다.
테스트에 사용된 고속 이송 커터
1번: 2인치 MFH-Raptor MFH2000R-14-4T (4플루트, SOMT14 인서트)
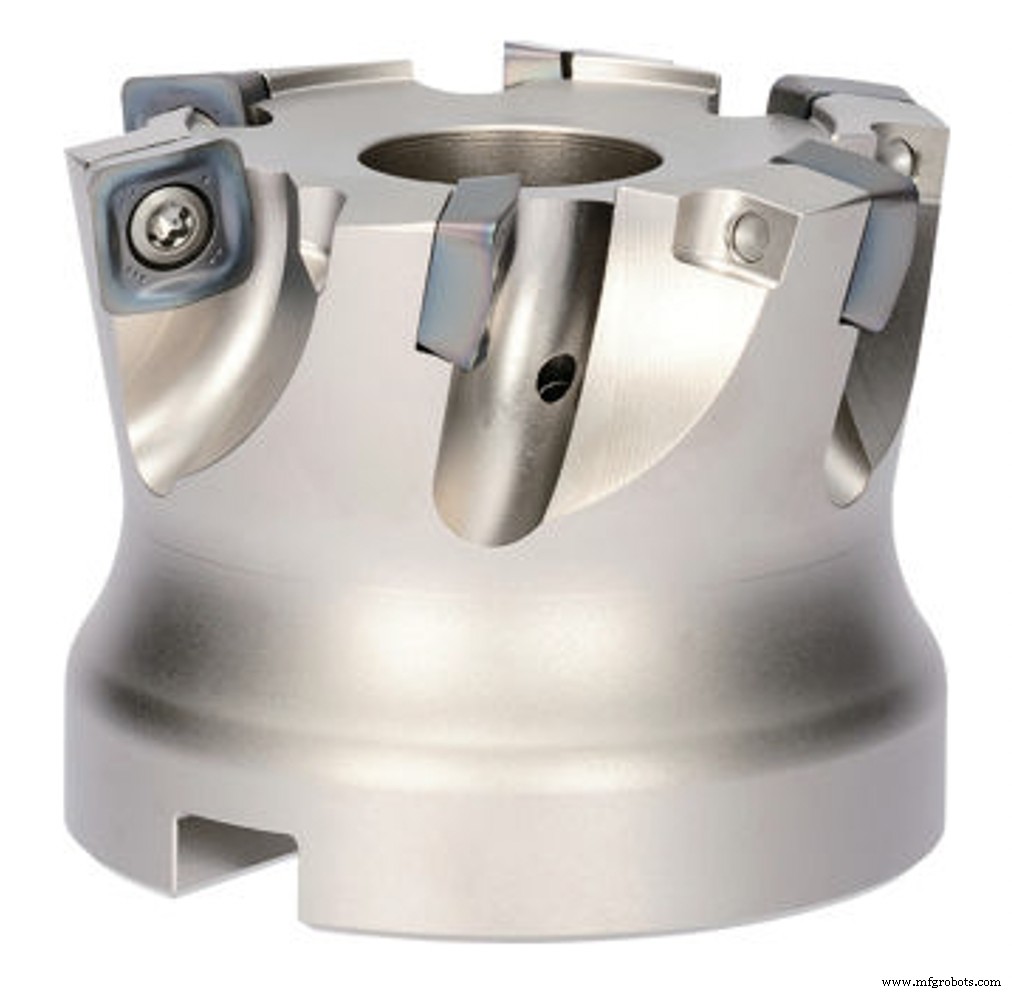
- DCX (외측 인서트 날까지의 최대 직경): 2인치
- DC (절삭 직경): 1.094인치
- APMX (최대 절삭 깊이): 0.079인치
2번: 2인치 MFH-Mini MFH2000R-03-9T (9플루트, LOGU03 인서트)
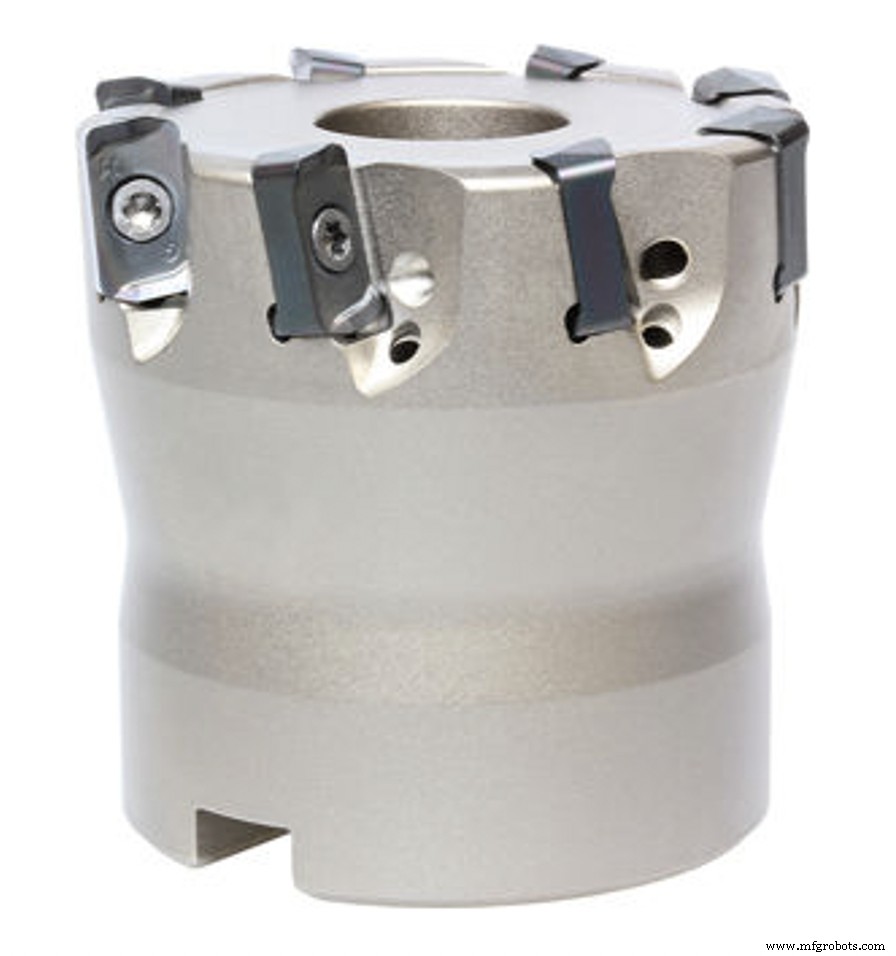
- DCX: 2인치
- DC: 1.685인치
- APMX: 0.039인치
3번: 50mm MFH-Max MFH050R-04-7T-M (연구 당시 2인치 미출시, 7플루트, LOMU04 인서트)
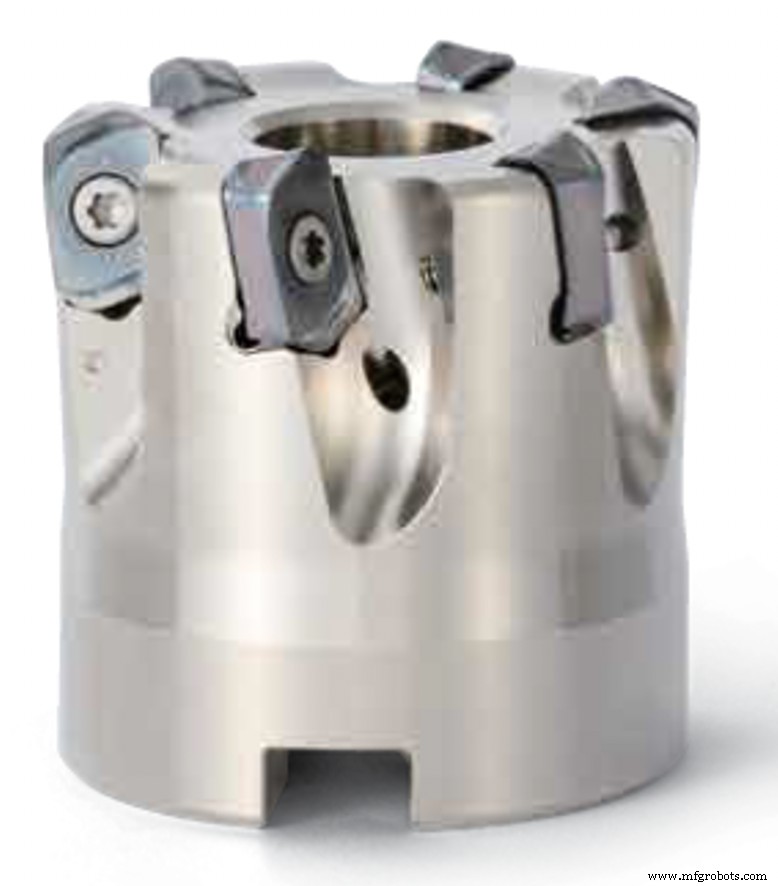
- DCX: 1.969인치
- DC: 1.535인치
- APMX: 0.098인치
고속 이송 커터도 다른 커터와 마찬가지로 90도 리드 앵글이 아닌 경우 DC 치수(평면 가공 부분을 결정)와 APMX 값(최대 절삭 깊이)에 주의해야 합니다. 이 치수를 알면 각 커터로 공작물을 0.090인치 깊이까지 페이싱하는 데 필요한 패스 수를 계산할 수 있습니다.
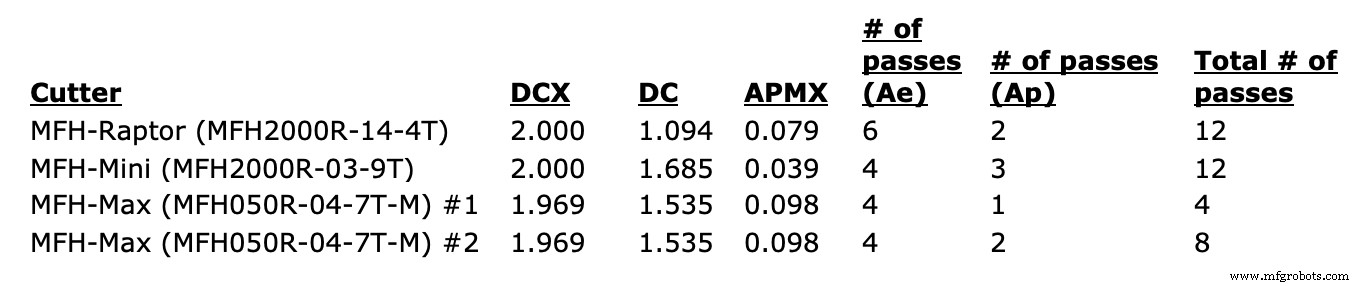
예를 들어 MFH-Raptor(MFH2000R-14-4T)의 경우, 위 표에서 DC 치수가 1인치를 조금 넘으므로 공작물을 페이싱하는 데 6번의 패스가 필요함을 알 수 있습니다.
또한 APMX가 0.090인치 미만이므로 Z방향으로 2번 패스하여 전체 깊이에 도달해야 합니다.
따라서 원하는 치수로 가공하려면 총 12번의 패스가 필요합니다(6 × 2 = 12). MFH-Mini는 DC 치수가 더 크지만 APMX가 더 작아 결과적으로 총 12번의 패스가 필요합니다. MFH-Max는 0.090인치 전체 절삭 깊이를 한 번에 처리할 수 있어 총 4번의 패스로 완료되지만 이송 속도는 낮아집니다. 또한 0.045인치씩 2번 패스(총 8번 패스)하여 더 높은 이송 속도로 가공하는 옵션도 평가했습니다.
이 평가에서는 각 커터에 동일한 초경 재종(PR1535)을 사용하고 권장 시작 조건의 속도와 이송으로 가공했습니다.
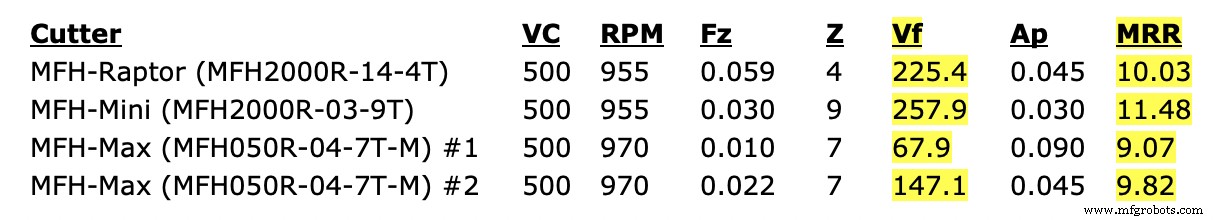
생산성을 측정하는 가장 일반적인 두 가지 지표는 위 차트에 강조된 테이블 이송 속도(Vf)와 금속 제거율(MRR)입니다.
둘 다 절삭 속도를 나타내지만 전체 이야기를 말해주지는 않습니다. 금속 제거율은 일반적으로 생산성을 더 정확하게 나타내며, 절삭 시간당 제거되는 재료량을 측정합니다. 이는 테이블 이송, 절삭 깊이(Ap), 절삭 폭(Ae)의 함수입니다. 이번 사례에서는 우연히 Vf와 MRR의 순위가 각 커터마다 동일하게 나왔습니다. 하지만 MFH-Max의 Vf(분당 67.9 입방인치)가 MFH-Mini(분당 257.9 입방인치)의 약 4분의 1임에도 불구하고, 금속 제거율은 79%(9.07 대 11.48) 수준임을 확인할 수 있습니다. 어느 지표를 사용하든 MFH-Mini가 1위, MFH-Raptor가 2위, MFH-Max가 꼴찌로 예상됩니다. 그러나 이는 비절삭 시간(추가 패스를 위한 급속 이송 위치 변경)을 고려하지 않은 것입니다. 패스 수가 증가하면 필요한 위치 변경 이동 횟수도 늘어납니다.
아래 비디오 링크를 클릭하면 각 절삭 전략을 확인할 수 있습니다.
1번: MFH-Raptor (MFH2000R-14-4T)
2번: MFH-Mini (MFH2000R-03-9T)
3번: MFH-Max (MFH050R-04-7T-M) (0.090인치 Ap)
4번: MFH-Max (MFH050R-04-7T-M) (0.045인치 Ap)
결과 분석
각 테스트는 어떻게 비교되었을까요?
아래 표에서 볼 수 있듯이, 가장 적은 패스 수가 테이블 이송(Vf)이나 MRR의 차이를 상쇄하여 MFH-Max(MFH050R-04-7T-M) 커터가 0.090인치 전체 깊이를 절삭하여 가장 짧은 사이클 타임(30.23초)을 달성했습니다.
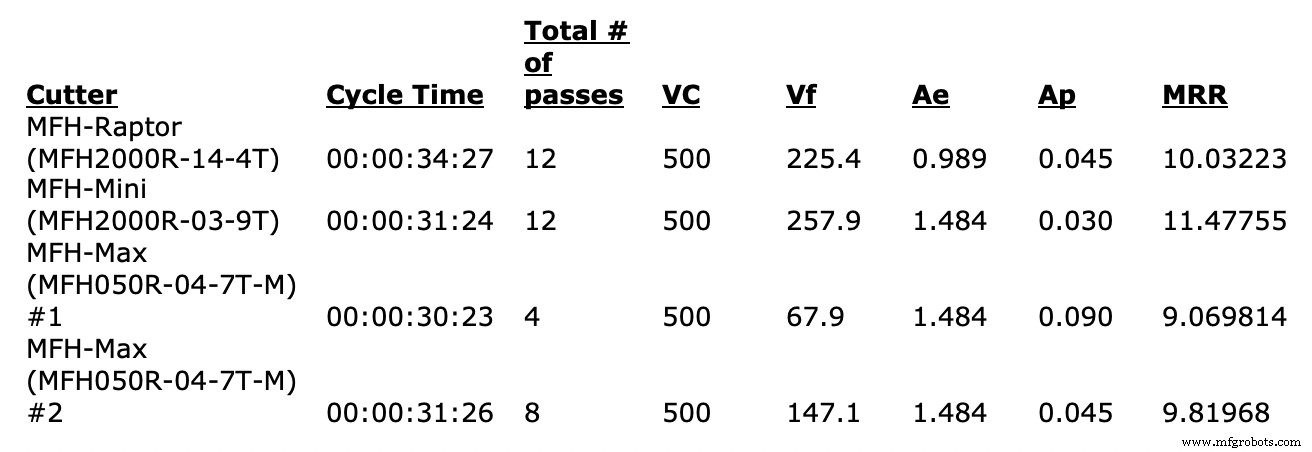
MFH-Mini(MFH2000R-03-9T)와 MFH-Max(0.045인치 Ap)는 각각 총 12회와 8회 패스로 거의 동일한 사이클 타임(31.24초, 31.26초)을 기록했습니다.
MFH-Raptor(MFH2000R-14-4T)는 두 번째로 높은 Vf와 MRR을 보였으나 패스 수가 많아 가장 긴 사이클 타임을 기록했습니다.
총 12번 패스인 커터들을 비교하면, 더 높은 테이블 이송과 MRR을 가진 옵션이 우세했습니다. 이는 특정 사례지만, 테이블 이송(Vf)과 MRR뿐만 아니라 필요한 총 패스 수와 비절삭 시간을 고려하여 전체 사이클 타임을 평가해야 함을 보여줍니다.
공작물의 전체 치수나 총 제거량이 변경되면 테스트 결과에 영향을 미칠 수 있습니다.
당연하지만, 귀사의 고유한 상황을 고려하여 특정 공작물에 가장 적합한 고속 이송 커터를 결정해야 합니다.
귀사의 현장에서 고속 이송 밀링을 사용 중이신가요? 어떤 이점을 발견하셨나요? 아래 댓글로 생각과 통찰을 공유해 주세요.



