


산업기술

산업 제조
귀사 작업장에서 CNC 선반이나 머시닝 센터에 통상 작업을 셋업하는 데 얼마나 걸립니까? 몇 시간? 반 교대 이상? 모든 작업장이 달성하려 노력해야 할 15분이라는 그리 마법적이지 않은 숫자를 달성하는 세 가지 방법을 소개합니다.
15분. 일부는 반복 작업 셋업에 이 정도만 걸려야 한다고 주장하며, 초도품(virgin parts)에서도 이걸 달성하는 작업장이 있다고 제안합니다.
불행히도 충분한 제조업체가 이 메시지를 받지 못하고 있습니다.
'CNC 셋업 시간 단축'으로 구글 빠른 검색을 하면 20년 전 기사들이 나오는데, 대부분 지금 논의할 것과 같은 툴링을 홍보합니다.
그 사이 기술은 엄청나게 발전했고, 퀵체인지 툴링과 오프라인 프리세팅 시스템 비용도 내려갔지만, 여전히 너무 많은 기계 작업장이 구식 셋업 절차에 의존합니다: 테스트 인디케이터로 6인치 기계공 바이스를 트래밍(tramming)하고, 무역학교 때 쓰던 같은 에지 파인더로 수동 공구 터치오프를 하고, CNC 앞에서 프로그램을 한 줄씩 스텝하며 한 손은 이송 오버라이드에, 다른 손은 피드 홀드와 E-스톱 버튼 위에 올려놓고 있습니다.
그런 작업장들이 아직 사업 중이라는 전제하에. 고통스러운 진실은 생산 수량은 계속 줄고, 부품 형상은 점점 복잡해지며, 숙련 기계공은 그 옛날 기사들이 처음 출판됐을 때보다 더 부족합니다. 셋업 시간 단축 프로그램에 아직 착수하지 않은 기계 작업장은 마진이 계속 떨어지고 셋업 시간이 가용 기계 시간을 더 많이 잠식하는 것을 보게 될 것입니다.
그럼 어떻게 해야 합니까? 노스캐롤라이나주 메베인의 샌드빅 코로만트 PIP 린 서비스 엔지니어 스티브 바이스에게 몇 가지 제안이 있습니다.
"가장 좋은 시작은 작업장 바닥과 프런트 오피스에서 소규모 팀을 꾸리는 것입니다." 그가 말합니다.
"사무실 사람이 작업장 사람이 못 보는 걸 보는 게 놀랍지만, 한 사람으론 안 됩니다. 모든 관련자의 동의를 얻어야 하니까요." 그가 덧붙입니다.
"다음, 완전한 기계 셋업을 비디오로 녹화하십시오. '마지막 완료 부품에서 첫 완료 부품까지'로 정의하는 이도 있지만, 셋업 후 검사 시간도 포함하는 이도 있습니다. 녹화 후 팀이 프로세스를 검토하고 시간 낭비하는 모든 요소를 분해하십시오. 변경하고, 또 다른 셋업 녹화하고, 원하는 결과 달성할 때까지 반복하십시오."
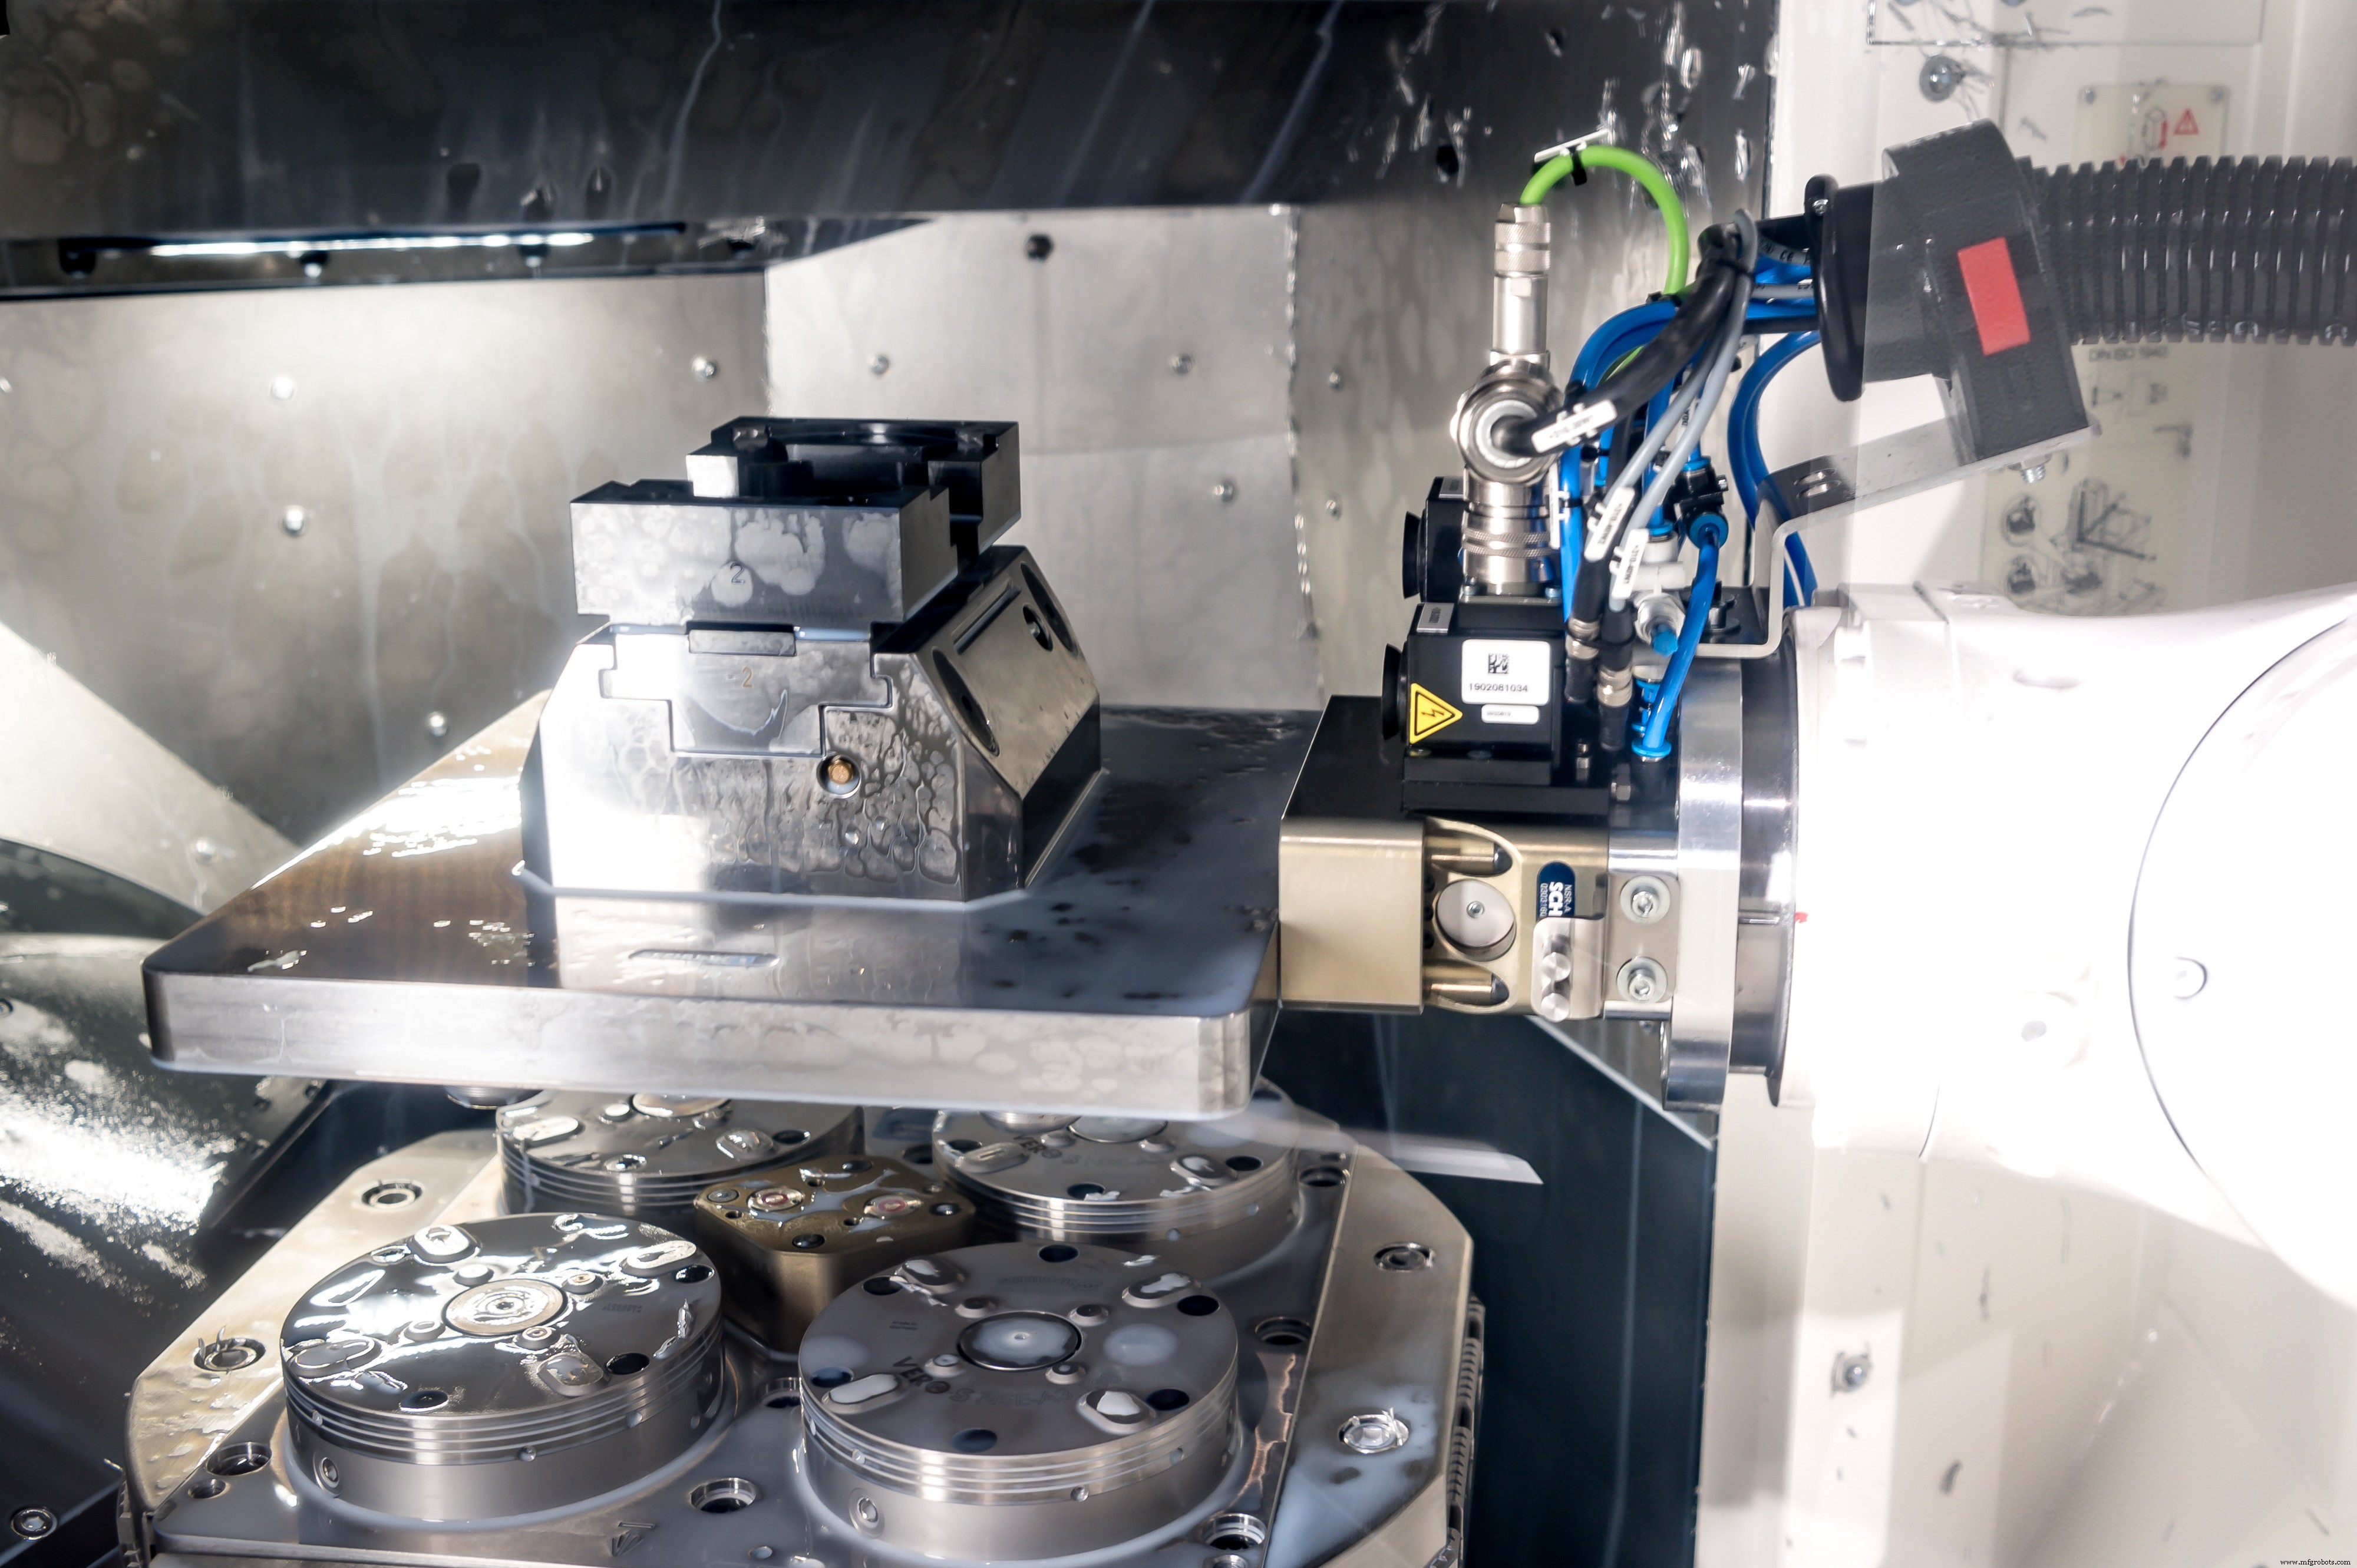
바이스는 소재 가용성, 공작기계 준비 상태, 수공구와 툴링 정리, 워크홀딩 준비 여부 등 몇 가지 흔한 문제 영역을 짚었습니다.
노스캐롤라이나주 모리스빌 Schunk Inc. 고정 워크홀딩 팀 리드 브래드 에반스는 이 마지막 점에 동의하지만, 자동화·라이트아웃 전략을 추구하는 작업장이라면 작업장 바닥 리부트(reboot)가 이 영역에서 최대 셋업 시간 단축을 위해 필요하다고 덧붙입니다.
그가 말하는 리부트는 제로포인트 워크홀딩으로, Schunk의 경우 VERO-S라 부릅니다. 고정 클램핑 모듈과 가파른 테이퍼 공구 홀더에 쓰이는 것과 유사한 리텐션 놉으로, 제로포인트 시스템은 앞서 설명한 트래밍과 에지 파인딩을 없앱니다. 워크 좌표는 미리 정해져 있고, 고정구에서 바이스, 팔레트, 개별 부품으로 전환이 말 그대로 몇 초 걸립니다. 더구나 이 시스템들은 모듈러하고 적층 가능해 맞춤 고정구 필요성을 줄이며, 0.005mm(0.0002인치) 이하 위치 정밀도를 보장합니다.
Schunk는 이 개념을 한 단계 더 나아가 많은 VERO-S 모듈을 자동화 준비(automation-ready) 상태로 만들었습니다.
"코봇(협동 로봇)과 로봇 사용이 훨씬 더 많아져 공압·유압 작동 포트, 클램핑 센서, 자동 블로오프 기능을 추가했습니다." 에반스가 말합니다. "제조가 자동화로 가고 있음을 오래전 인식했고, 빠른 체인지오버 요구 해결 외에 고객들이 그 전환을 하게 돕고 싶었습니다."

디트마르 몰도 셋업 시간 단축에 대해 할 말이 많습니다. 미시간주 앤아버 Zoller Inc. 비즈니스 개발 디렉터인 몰은 다음 수수께끼를 던집니다.
"비행기가 항공사에 돈을 언제 벌어다 줍니까? 땅에 안 서 있을 때." 그가 농담합니다. "이제 그 예를 공작기계에 대입하세요. CNC 선반과 머시닝 센터도 스핀들이 돌고 기계가 칩을 만들 때만 회사에 돈을 벌어다 줍니다. 놀고 있을 땐 안 됩니다. 그러니 비싼 기계로 절삭 공구 터치오프하고 워크 오프셋 찾으면 돈 잃는 겁니다. 아주 단순합니다."
맞습니다. 하지만 오프라인 공구 프리세터는 비싸다고 많은 작업장, 특히 CNC 장비 몇 대만 가진 곳들은 주장합니다. 몰은 이 주장이 결함이 있다고 봅니다.
"현실은 작은 작업장이 프리세터를 가장 필요로 합니다." 그가 말합니다. "기계가 적을수록 효율을 극대화할 필요가 더 큽니다. 더 나쁘게, 이런 작업장이 가장 잦은 체인지오버를 겪습니다."
Zoller 등 프리세터 제조사들은 웹사이트에 ROI 계산기를 제공합니다. 귀사 시간당 요금과 관련 운영 정보를 넣으면 투자가 거의 노브레이너(no-brainer)임을 금방 알 수 있습니다. 그리고 "우리 기계에 프로빙 있으니까 오프라인 프리세팅 필요 없다"고 말하는 이들에게도 고려할 게 훨씬 더 많습니다.
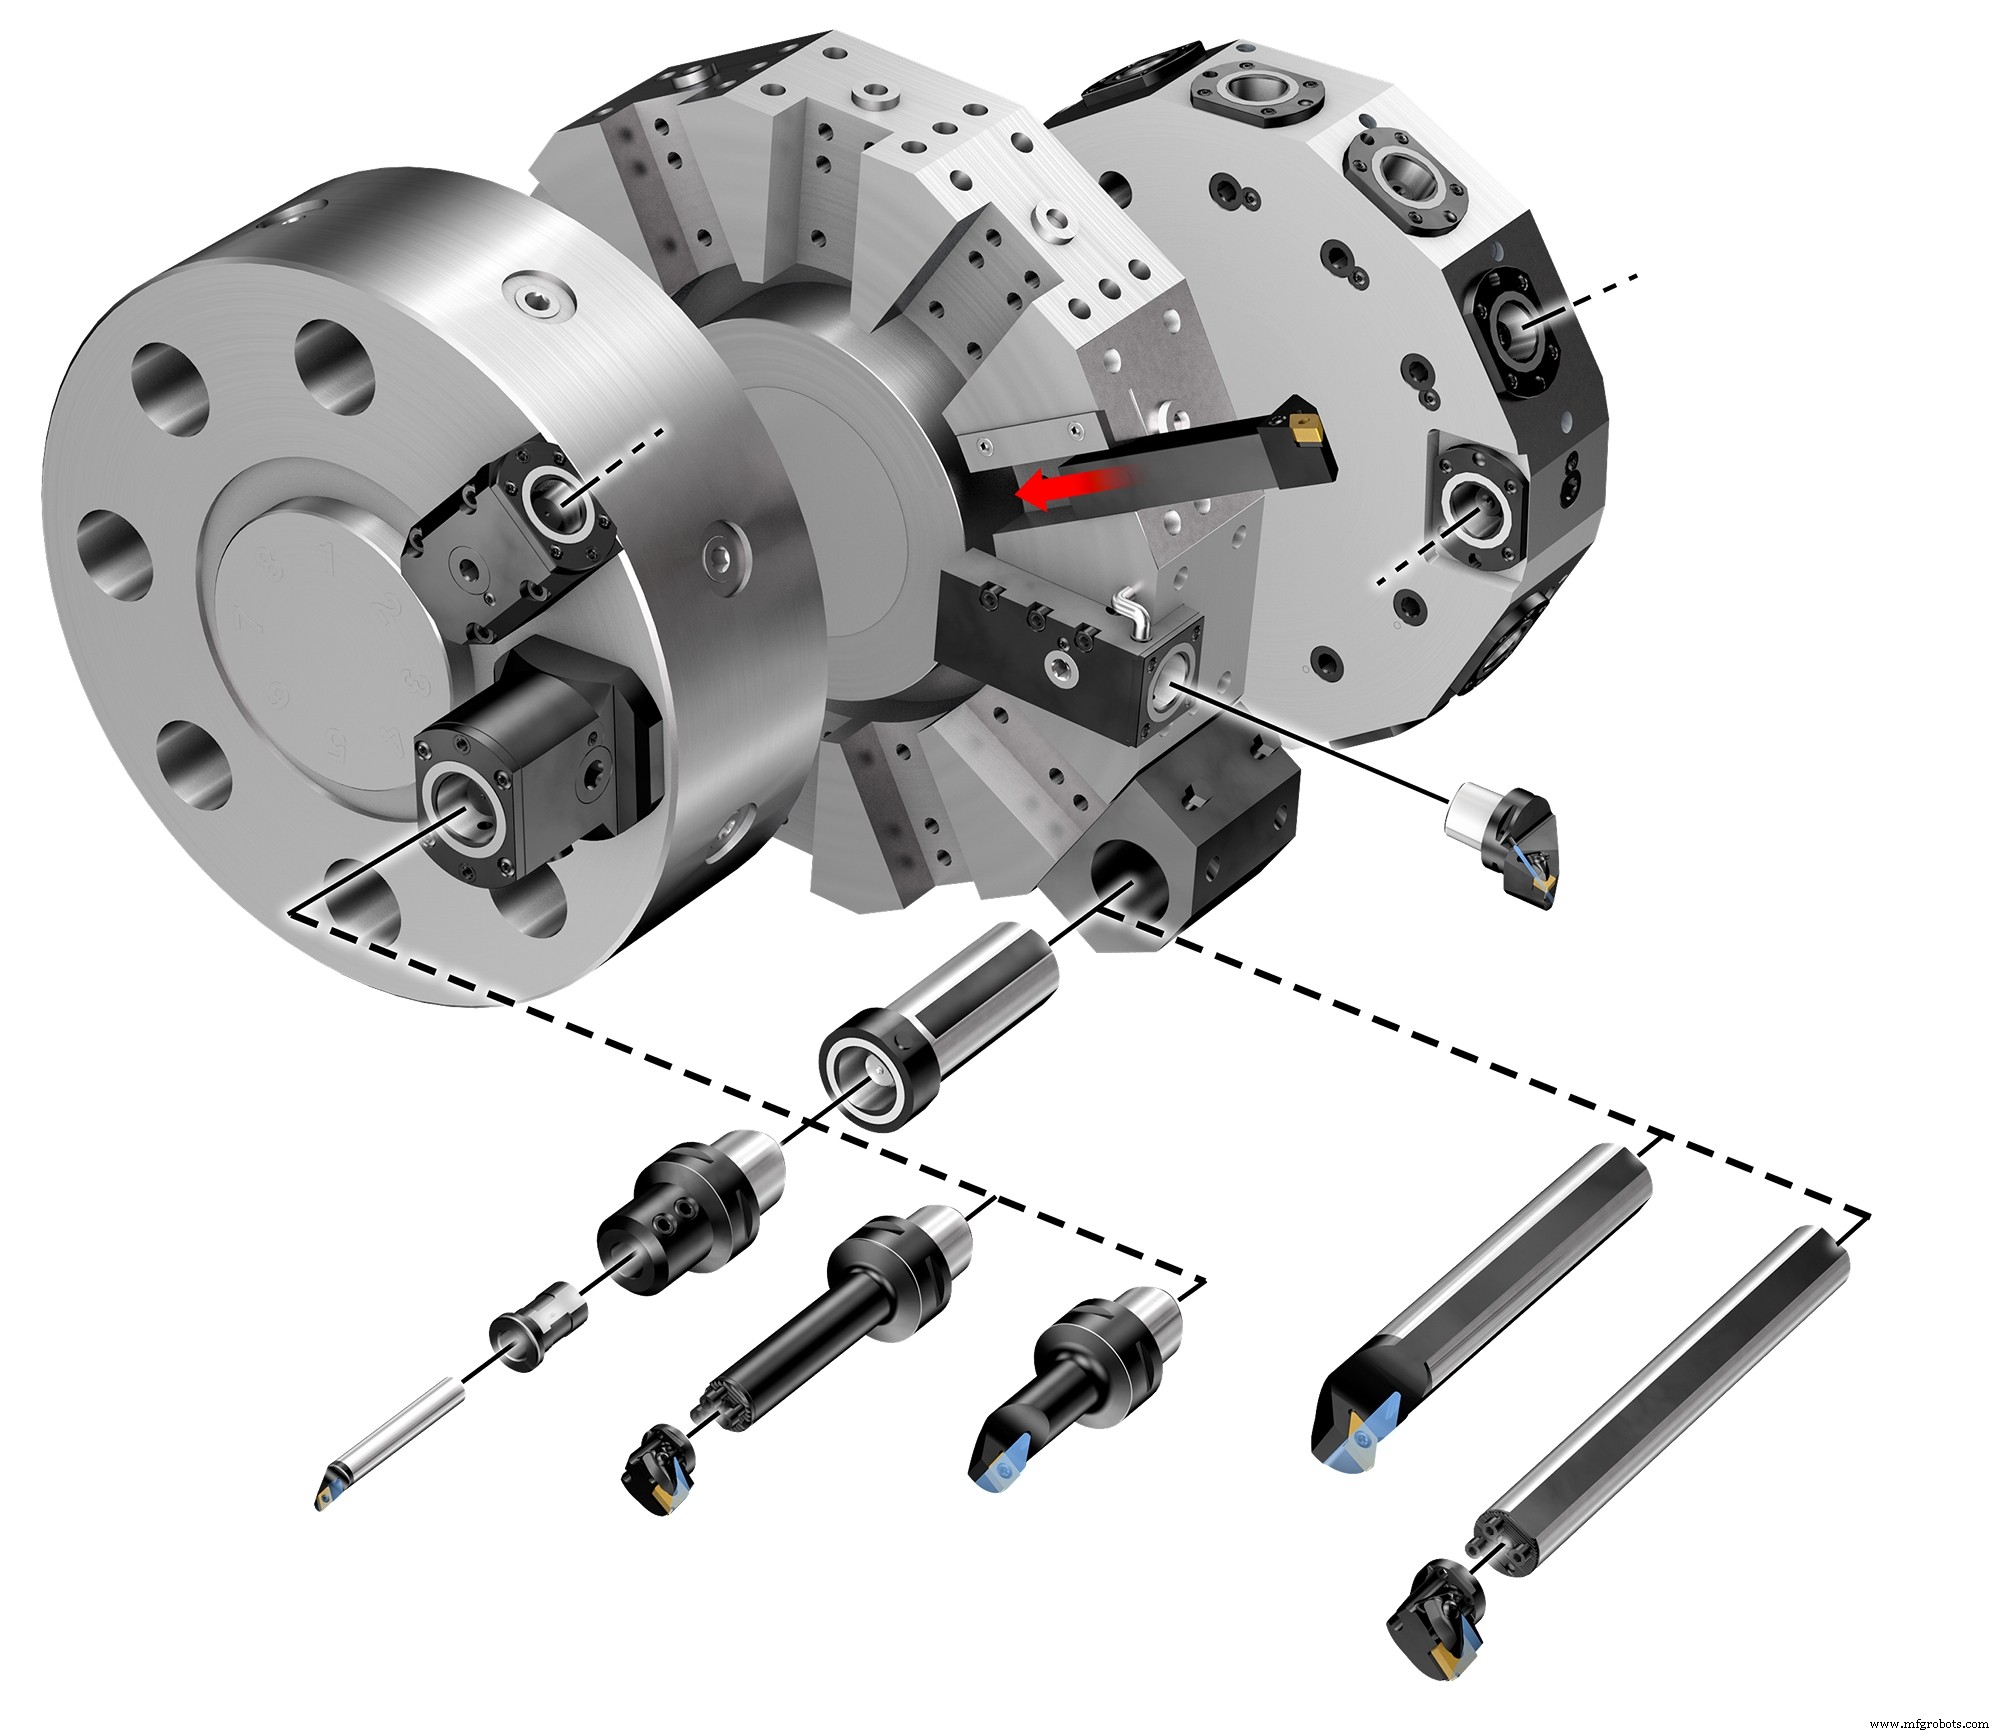
첫째, 공정 내 머신 프로빙은 무인 또는 경미한 무인 제조 시 부품 측정과 공구 파손 감지에 필수입니다. 제로포인트 워크홀딩 메시지를 아직 받지 못한 이들을 위해 워크 좌표 결정에도 쓰입니다. 하지만 그 외 모두에겐 수동 터치오프 방법의 실수 방지(미스테이크 프루핑) 역할만 할 뿐, 실제로 셋업 시간을 줄이는 데는 거의 기여하지 않습니다.
이 때문에 Zoller는 MSC Industrial과 제휴해 저가 프리세팅 유닛 두 가지, Smile Basic과 Smile 420 Pilot을 제공한다고 몰은 말합니다. "전자는 중앙 공구 크립 없는 작업장에 꽤 적합하고, 후자는 공구 크립으로 가는 길에 도움이 될 것입니다."
지금까지 제공된 훌륭한 조언에도 불구하고, 이는 셋업 시간 단축 빙산의 일각일 뿐입니다.
샌드빅 코로만트 등도 퀵체인지 툴홀딩 시스템을 제공하는데, 이는 CNC 선반 오프라인 공구 프리세팅의 전제조건입니다. 툴패스 시뮬레이션 소프트웨어는 이 기사 처음에 설명한 심장 멎을 듯한 프로그램 검증(out)을 피하게 합니다. 표준화된 절삭 공구 라이브러리, 자동화된 작업장 바닥 CMM(QC 룸 병목 제거), 소프트웨어 구동 디스펜싱 유닛을 갖춘 잘 정리된 공구 크립도 있습니다.
목록은 계속되고, 앞서 지적했듯 대부분 수십 년 전부터 있던 것들입니다. 그래서 뭐 기다리십니까? 카운트 시작하십시오.
적극적으로 셋업 시간 단축에 힘쓰면 시설을 경쟁력 있게 유지할 수 있습니다.
산업기술
폐쇄 루프 샘플링 시스템으로 비산 배출을 줄이는 방법 정제소나 화학 플랜트 전역에서 의도치 않은 배출이 대기로 방출될 수 있습니다. 전 세계적으로 점점 더 엄격해지는 규제 조치로 인해 플랜트 운영자들은 이러한 비산 배출을 줄이는 것, 나아가 완전히 제거하는 데 그 어느 때보다 큰 압박을 받고 있습니다. 넷제로(Net-zero) 배출 달성은 어려운 과제입니다. 특정 애플리케이션은 주요 공정 인프라의 대대적인 재작업을 요구할 수 있습니다. 하지만 다른 곳에서는 더 달성 가능한 솔루션이 있습니다. 예를 들어, 대형 시설 전역에 존재할 수
레귤레이터를 사용해 분석 시스템의 시간 지연을 줄이는 방법 마이크 스트로벨(Mike Strobel), 현장 엔지니어링 슈퍼바이저 공정 측정은 순간적이지만 분석기 응답은 결코 그렇지 않습니다. 탭에서 분석기까지 항상 시간 지연이 존재합니다. 불행히도 이 지연은 종종 과소평가되거나 오해됩니다. 분석 샘플링 시스템에서 시간 지연은 새로운 샘플이 분석기에 도달하는 데 걸리는 시간으로 정의됩니다. 별도의 블로그 기사에서 시간 지연 작동 원리와 높은 수준에서의 최소화 팁을 설명하지만, 이 글에서는 압력 레귤레이터로 시간 지연을 제어하는 방법에