


산업기술

산업 제조
CNC 머시닝 센터는 꽤 높은 정밀도와 고효율의 자동 금속 가공 장비로, 다위치 터렛 또는 파워 터렛을 장착하여 선형 실린더, 경사 실린더, 호, 각종 나사, 홈, 웜 등 복잡한 공작물을 가공할 수 있습니다. 선형 보간과 원호 보간의 다양한 보상 기능을 가지며 복잡한 부품 생산에서 솔직한 경제적 효과를 냈습니다. 그러나 시스템, 구동 시스템, 피제어 대상의 전기 및 시스템 내 어떤 문제든 오차 문제를 일으킬 수 있습니다. 다음 가이드에서는 CNC 가공 내 오차의 원인과 해결책을 간략히 소개합니다.
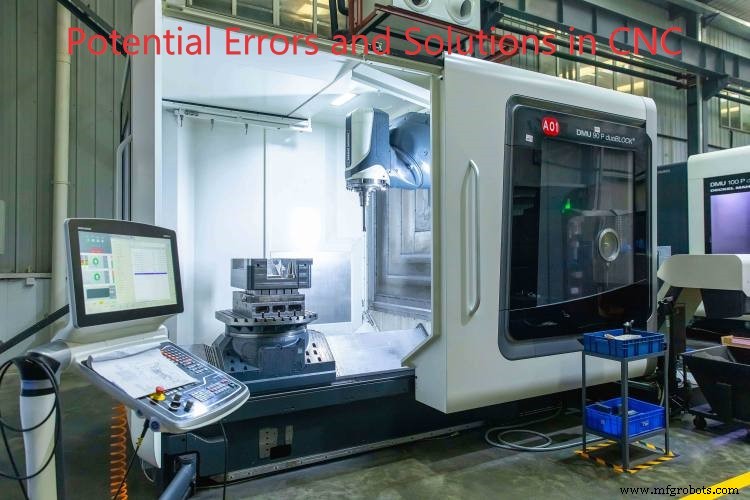
① 고속 가공 시 CNC 시스템에서 가감속 및 서보 시스템 지연 같은 오차가 발생할 수 있습니다.
② 시스템, 구동 시스템, 피제어 대상의 전기 및 시스템 관성으로 인해 가속도가 클 때 충격, 진동, 오버트래블, 아웃오브스텝 같은 동적 오차가 나타납니다.
③ 3축 CNC 엔드 밀링에서 가공 오차는 선형 근사 오차와 법선 벡터 회전 오차 두 요소로 구성됩니다.
④ 가공 오차는 가공 면의 법선 곡률, 공구 반경, 보간 길이와 관련되며 보간 길이의 제곱에 비례합니다.
⑤ 프로그래밍, 공구 선택, 인적 요인도 비정상적인 가공 정밀도를 유발할 수 있습니다.
⑥ 법선 벡터 회전 오차는 보간선 방향을 따라 가공 면 법선 벡터가 회전하여 발생하며, 공구 반경 크기에 비례합니다.
⑦ 공구 소재와 절삭유 성능 영향으로 인한 정밀도 오차.
① 수치 시스템의 자동 가감속은 수치 시스템 소프트웨어 기능으로 자동 실현됩니다. 기본 요구사항은 선택된 가감속 법칙이 궤적 정밀도와 위치 정밀도를 보장하고, 가감속 과정의 신속성, 안정성, 안정성을 확보하며, 동시에 제어 알고리즘이 가능한 한 단순하고 컴퓨터로 실현하기 쉬워야 합니다.
② 볼록 면에서는 법선 벡터 회전 오차를 공구 중심 위치 수정으로 보상할 수 있으나, 오목 면에서는 보상이 필요 없습니다. 시스템에 자동 보상 기능이 없을 때는 공구 반경을 줄여 오차를 감소시키는 방식을 채택합니다.
③ 선형 근사 오차는 보간 현 길이에 의해 결정되며, 수치 시스템의 보간 주기와 공구 이송 속도와 관련됩니다. 더 작은 보간 주기를 가진 수치 시스템을 선택하거나 이송 속도를 줄여 선형 근사 오차를 제어할 수 있습니다.
④ 절삭 라인의 잔여 높이 오차는 곡면 가공에서 공작물 표면 거칠도에 영향을 주는 주요 요소입니다. 합리적인 절삭 라인 폭 매개변수 선택으로 이 오차를 제어할 수 있습니다.
⑤ CNC 센터의 공구 소재와 절삭유는 공구 마모도에 직접 영향을 미치며, 빨리 마모되는 공구는 공작물에 큰 오차를 만듭니다. 다양한 공정에 맞는 해당 공구와 절삭유를 선택하는 것이 공작물 정밀도 향상에 도움이 됩니다.
위 내용이 CNC 머시닝 센터 오차의 원인입니다. 오직 오차 메커니즘을 분석해야만 표적화된 조치를 취해 공작물 품질을 효과적으로 향상시킬 수 있습니다.
산업기술
머시닝센터는 밀링머신, 보링머신, 드릴링머신 등 기능을 종합한 장비로 생산 효율이 높습니다. CNC 밀링머신은 보통 전용 픽스처 등 특수 공정 장비 불필요. 공구 클램핑과 공구 데이터 조정만으로 생산 주기 대폭 단축. 또한 머시닝센터 주축 회전수와 이송 속도 무단 변속 가능해 최적 절삭량 선정 유리. 면 밀링, 숄더 밀링, 카피 밀링, 캐비티 밀링, 슬롯 밀링, 선삭 밀링, 나사 밀링, 플런지 밀링, 램핑 밀링, 원호 보간 밀링 등 다양한 가공 가능. 다음은 머시닝센터 공정 특징 간단 소개입니다. 1. 머시닝센터 밀링 방향 선택 밀
플라스틱의 다용성과 수많은 장점은 오늘날 가장 중요한 엔지니어링 소재 중 하나로 만듭니다. BMW는 6시리즈 쿠페의 리어 부트 리드와 프론트 윙에 금속 대신 열가소성 플라스틱과 복합 소재를 적용해 최대 100kg의 중량 감량을 달성했습니다. 시제품을 제작하고 테스트하지 않았다면 BMW가 이런 과감한 결정을 내릴 수 없었을 것입니다. 새로운 제품이나 부품의 설계 아이디어가 있다고 해서 아무 가공 방식이나 써서 플라스틱 시제품을 만들면 될까요? 아닙니다. BMW가 말하지 않을지 몰라도, 프로젝트 성공은 시제품 제작에 사용하는 가공 방식