첨단 방전 가공(EDM) 기술로 금형 제조 혁신하기
복잡한 구조의 공작물은 기존 절삭 가공으로 처리하기 어렵습니다. 이에 생산 현장에서 다양한 신공법이 개발되었는데, 방전 가공(EDM)이 그 대표 격이며 금형 제조업계의 캐비티 가공에 널리 쓰입니다. EDM 기술은 전기·열에너지를 직접 이용해 가공하는 신공정입니다.
CNC EDM 기술은 정밀화, 자동화, 지능화, 고효율화 방향으로 발전하고 있습니다. EDM은 금형의 복잡하고 정밀한 미세 캐비티, 좁은 슬롯, 홈, 모서리, 깊은 절삭 등 다양한 분야에 적용됩니다.
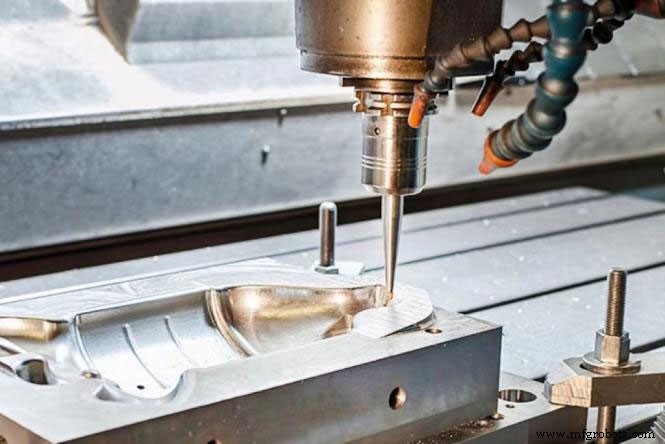
EDM 기술의 특징
EDM의 가공 메커니즘은 기존 절삭과 달라 다음과 같은 특징이 있습니다.
- 도전성 소재라면 경도와 무관하게 가공 가능 – 가공 가능 여부는 소재의 전기 전도도와 열적 특성에 달렸으며, 경도 영향은 받지 않습니다.
- 저강성 공작물 및 미세 가공에 적합 – 공구 전극 형상이 공작물에 복사되므로 복잡한 곡면 가공에 유리합니다. 일반 가공으로 불가능한 특수 소재·복잡 형상 공작물 가공에 적합합니다.
- 가공 표면이 미세한 구멍과 경질 돌기로 구성 – 가공면 경도가 높아 윤활유 보호에 유리합니다. 동일 표면 조도에서 윤활성과 내마모성이 절삭 가공면보다 우수해 금형 제조에 특히 적합합니다.
- 펄스 방전 시간이 극히 짧음 – 열전도·확산 범위가 작아 열영향 구역(HAZ)이 최소화됩니다.
- 공구 전극과 공작물이 비접촉 – 거시적 힘이 거의 없어 공구 전극이 공작물보다 더 단단할 필요가 없으며, 전극 제작이 용이합니다.
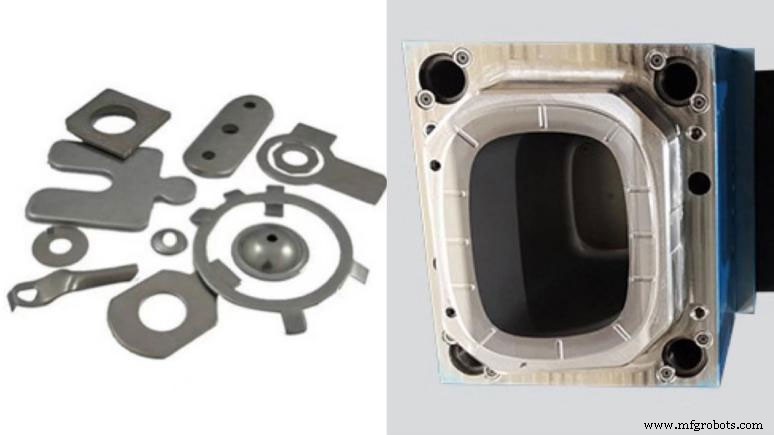
EDM 기술의 발전 방향
1. 정밀화 (Precision)
EDM의 정밀도 요구는 치수 정밀도, 형상 정밀도, 표면 품질로 나타납니다. 최신 CNC EDM의 가공 정밀도는 종합적으로 향상되었으나, 현장에서는 첨단 장비의 정밀 가공 성능을 온전히 활용하지 못하는 경우가 많습니다. 기존 CNC 가공 기술을 더욱 발전시켜 금형 가공 정밀도를 지속적으로 높여야 합니다.
2. 자동화 (Automation)
첨단 CNC EDM기에 전극 라이브러리와 표준 전극 지그를 장착하면, 가공 전 전극을 공구 매거진에 장착하고 프로그램을 작성하는 것만으로 EDM 전 공정이 무인 자동 운전됩니다. 작업자 노동 강도를 낮추고 작업 효율을 높입니다.
3. 고효율화 (Efficiency)
현대 가공은 정밀도 확보를 전제로 황삭·정삭 효율을 대폭 높여야 합니다. 예컨대 휴대폰 케이스, 가전, 전기기기 분야에서는 방전 시간 단축과 조도 개선으로 수작업 연마 공정을 생략하려 합니다. CNC EDM 적용으로 가공 시간 단축, 후공정 생략, 금형 품질 향상을 동시에 달성합니다.
4. 지능화 (Intelligent)
신형 CNC EDM기는 지능 제어 기술을 채택했습니다. 전문가 시스템(Expert System)은 CNC EDM 지능화의 핵심입니다. 사람-기계 대화 모드로, 가공 조건과 요구에 따라 설정값을 합리적으로 입력하면 자동으로 가공 프로그램을 생성하고 최적 가공 조건 조합을 선택해 공정 최적 제어를 실현합니다.
지능 기술 적용으로 조작이 쉬워지고 작업자 기술 수준 요구가 낮아집니다. 기술 업그레이드에 따라 지능 제어 적용 범위도 확대되고 있습니다.
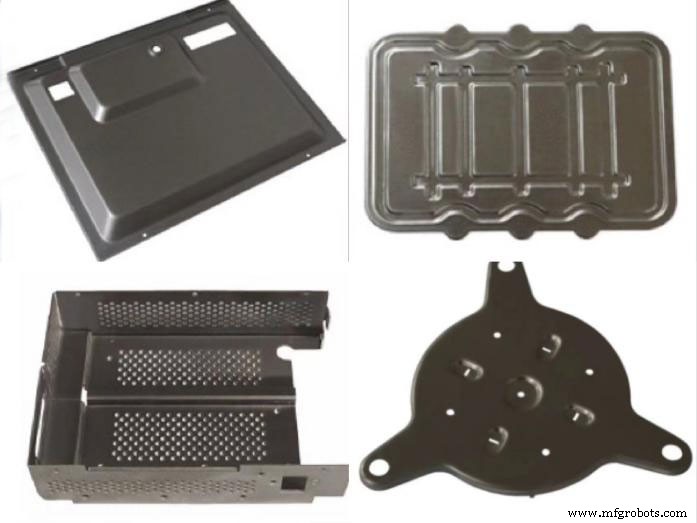
금형 가공에서 EDM 기술의 응용
금형 표면 처리
EDM 기술은 금형 표면 처리에 큰 역할을 합니다. 금형 표면 품질을 더 높이기 위해 전기 스파크 펄스 방전의 고온을 이용해 초경 합금을 전극 재료로 삼아, 금형 작업면과 마모 부위에 초경 합금 소재를 침투시킵니다. 고경도, 고강도, 내마모성, 내열성, 박리 없는 백색 경질 합금 강화층이 형성돼 표면 물성·화학성을 변화시키며, 금형 표면 처리의 매우 효과적인 방법입니다.
강화층은 방전 순간의 고온·고압 하에서 전극과 공작물 소재가 재합금화돼 형성된 신규 합금층입니다. 강화 처리 시 방전 시간이 극히 짧고 방전점 면적이 매우 작아 열영향이 공작물 표면 미세 영역에만 국한되며, 공작물 전체는 상온 또는 저온을 유지해 열변형이 발생하지 않습니다.
EDM 캐비티 가공
EDM 캐비티 가공에는 단조 금형, 다이캐스팅 금형, 압출 금형, 사출 금형 등이 포함됩니다. 캐비티 가공은 난이도가 높습니다. 가공 면적 변동이 크고 복잡한 형상으로 전극 소모가 불균일해 가공 정밀도에 큰 영향을 줍니다. 정밀도 향상을 위해 내식성이 높은 순동과 흑연을 전극으로 사용해야 합니다.
EDM 천공 (Perforation)
천공은 EDM 중 가장 널리 쓰이는 유형으로, 형상 구멍(원형, 사각형, 다각형, 특수 형상), 곡선 구멍, 미세 구멍 등에 활용됩니다. 천공 치수 정밀도는 주로 공구 전극 크기와 스파크 방전 간극으로 보장됩니다.
복합 가공 (Complex Machining)
방전 가공액에 분말 첨가제를 혼입해 고속으로 광면(거울면)을 얻는 분말 혼합 가공법이 있습니다. 이 방법은 연마 작업이 어려운 복잡한 금형 캐비티, 특히 복잡한 곡면 정밀 가공에 주로 적용됩니다. 부품 표면 조도를 낮추고 수작업 연마 공정을 생략하며 부품 성능을 향상시킵니다.
다축 회전 시스템과 다양한 직선 운동을 조합해 복합 운동 모드를 구현, 다양한 공작물 가공 요건에 대응합니다. CNC EDM기는 다축 연동을 이용해 기존 EDM기로 어려운 복잡 캐비티 금형이나 미세 부품 가공을 쉽게 실현합니다.
고효율 하에서 방전 간극 일관성을 유지하고 안정적인 가공성을 확보하기 위해 가공 중 전극 연속 진동(흔들기) 공법을 적용할 수 있습니다. 진동법으로 측면과 바닥면 조도를 더 균일하게 하고 치수 제어가 용이해져 고정밀·고품질 가공이 가능합니다.
결론
CNC 밀링과 CNC 터닝 서비스 외에, JTR은 EDM 기술로 다양한 맞춤 금형을 제작합니다. 풍부한 제조 경험을 바탕으로 최고 품질의 제품과 솔루션을 제공하겠습니다.



