밀링 머신 헤드 트래밍과 정밀 셋업 마스터하기 (Unit 1)
학습 목표
이 단원을 완료하면 다음을 수행할 수 있습니다:
- 밀 헤드 트래밍 방법 설명
- 바이스 인디케이팅 방법 설명
- 스프링 콜렛 사용법 설명
- 클라임 밀링과 컨벤셔널 밀링의 차이 설명
- 에지 파인더 사용법 설명
- 퀵 체인지 기어박스 올바른 설정 방법 설명
- 스톡 스퀘어링 방법 설명
- 페이스 밀링 설명
- 고급 워크홀딩 설명
트래밍용 공구
다이얼 인디케이터는 두 표면 사이의 미세한 편차를 측정하는 정밀 공구입니다.
트래밍 시 척에 부착된 다이얼 인디케이터를 사용하여 밀 헤드가 밀 테이블에 대해 어떤 방향인지 판단합니다. 퀼을 조이고 풀 때 사용하는 같은 렌치로 밀 헤드의 각종 볼트를 조정할 수 있습니다.
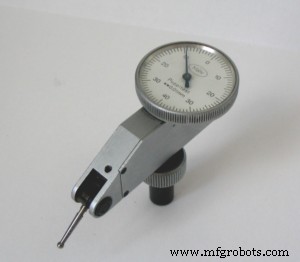 다이얼 인디케이터를 이용해 헤드 트래밍 중
밀 헤드 트래밍
트래밍은 밀 헤드가 밀 테이블의 X축과 Y축에 수직이 되도록 보장합니다. 이 공정은 절삭 공구와 밀링 면이 테이블에 수직이 되도록 하며, 밀링 시 불규칙한 패턴 형성을 방지합니다.
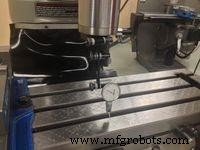 정밀한 밀 헤드 정렬을 위해 스핀들에 부착된 다이얼 인디케이터
수직 밀의 헤드는 전후, 좌우로 기울일 수 있습니다. 이 조정값이 시간이 지나면 드리프트될 수 있으므로, 주기적으로 점검·조정하여 스핀들이 테이블에 수직이 되도록 해야 합니다.
트래밍 기본 절차
- 바이스를 밀링 테이블에서 분리합니다.
- 다이얼 인디케이터를 스핀들에 부착하고 스핀들 축에서 6인치 오프셋되도록 위치시킵니다. 인디케이터 프로브가 아래를 향하게 하십시오.
- 밀 테이블을 올려 인디케이터와 접촉시켰을 때 0.005~0.010인치 범위를 읽도록 합니다. 이 값을 프리ロード(preload)라고 합니다.
- 다이얼 인디케이터가 잘 보이도록 위치시키고 베젤을 제로로 설정합니다.
- 스핀들을 손으로 돌리며 인디케이터를 관찰합니다.
- 다이얼 인디케이터 값이 제로에 머무르면 스핀들이 정렬된 것입니다.
- 값이 제로가 아니면 아래 절차에 따라 헤드를 트래밍합니다.
X축 트래밍 공정
- X축(밀 벤치 전면을 바라볼 때 좌우 방향) 트래밍을 위해 밀 양쪽에 있는 6개 볼트(양쪽 각각 3개)를 밀 렌치로 풉니다.
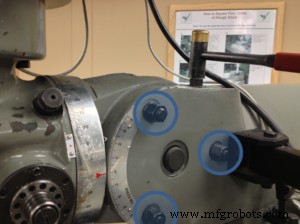 헤드가 X축을 중심으로 회전할 수 있게 하는 볼트 위치
- 볼트를 푼 후, 손으로 조이고 밀 렌치로 ¼바퀴 더 조입니다.
- X축을 중심으로 밀 헤드를 상하 이동시키는 조정 볼트는 밀 뒤쪽에 있습니다.
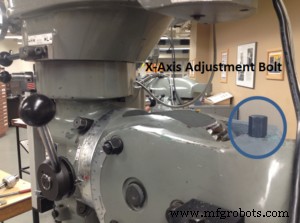 X축 기준 밀 헤드 수직 위치 조정 볼트
- 두 개의 프로트랙터로 대략적 정렬을 확인합니다. 밀 헤드의 큰 프로트랙터 빨간 화살표가 밀 본체의 커브드 프로트랙터 제로 마크와 일치해야 합니다. 이는 대략적 가이드일 뿐, 정밀 정렬에는 다이얼 인디케이터 판독값이 필요합니다.
- 다이얼 인디케이터를 테이블 뒤쪽에 위치시키고 제로 설정(프리로드 0.005~0.010인치). 밀 테이블의 깨끗한 면에서 측정하십시오. 테이블의 슬롯을 피하기 위해 테이블을 이동해야 할 수 있습니다.
밀 헤드 X축 기준 다이얼 인디케이팅
- 다이얼 제로 상태에서 스핀들을 중립으로 두고, 다이얼 인디케이터가 테이블 앞쪽에 오도록 스핀들을 회전시킵니다(이상적으로 180도 회전). 스핀들에 부착된 클램프를 잡아 다이얼의 수직 구성이 변경되지 않게 하십시오.
- 다이얼 회전 방향을 확인하여 밀 헤드가 이동해야 할 방향을 판단합니다. 시계 방향이면 헤드를 올리고, 반시계 방향이면 내려야 합니다.
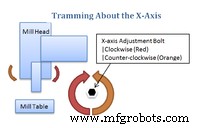 X축 기준 밀 헤드 조정
- 위 다이어그램은 조정 볼트 이동과 밀 헤드 이동의 상관관계를 보여줍니다. 올바른 방향을 확신하면, 앞뒤 측정값 차이의 절반이 되도록 밀 헤드를 조정합니다. 예: 뒤쪽 0, 앞쪽 0.010인치라면 다이얼이 0.005인치 제로에 가까워지도록 조정.
- 첫 조정 완료 후 다이얼 인디케이터를 다시 제로 설정합니다. 같은 위치에서 제로 하는 것을 권장하지만 필수는 아닙니다. 앞뒤 차이가 0.002인치 이내가 될 때까지 조정 과정을 반복합니다.
- 만족스러운 판독값이 나오면 풀었던 볼트를 고르게 번갈아 조이며 정렬이 변하지 않게 합니다. 앞뒤 측정값을 재확인하여 조임 과정에서 헤드가 크게 이동하지 않았는지 확인합니다.
Y축 트래밍 공정
- Y축 트래밍을 위해 밀 전면의 4개 볼트를 풀어 헤드 이동을 허용합니다. 볼트를 풀고 손으로 조인 뒤 ¼바퀴 더 조입니다(약간 더 조임).
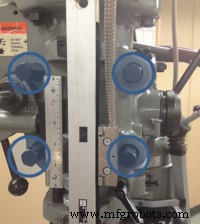 헤드가 Y축을 중심으로 회전할 수 있게 하는 볼트 위치
- Y축 기준 밀 헤드 좌우 이동용 조정 볼트는 아래 그림과 같습니다. 이 볼트를 시계/반시계 방향으로 돌려 헤드를 이동시킵니다.
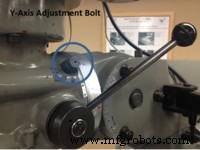 Y축 기준 밀 헤드 위치 조정 볼트
- Y축 트래밍용 프로트랙터의 지시 화살표는 밀 본체의 수직 프로트랙터와 접촉한 별도 플레이트에 있습니다. 이 화살표와 수직 프로트랙터의 제로를 이용해 트래밍 시작점을 추정할 수 있습니다.
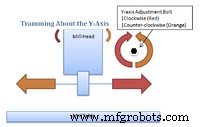 Y축 기준 밀 헤드 조정
- 위 그림은 Y축 트래밍 조정 볼트가 밀 헤드에 미치는 영향을 보여줍니다. X축 트래밍과 같은 과정을 따르되, 기준점을 앞뒤가 아닌 밀 헤드 좌우로 잡습니다.
- 조정 완료 후 헤드 볼트를 조이고 X축, Y축 측정값을 재확인합니다. 볼트 조임으로 어느 쪽 트래밍이 변경되었을 수 있습니다. 모든 측정값이 0.002인치 이내인지 확인하고, 허용 오차 초과 시 트래밍을 다시 수행해야 합니다.
바이스 인디케이팅
- 대부분 공작물은 테이블에 클램프된 바이스에 고정됩니다.
- 머신의 이송 축과 바이스를 정렬하여 공작물 모서리와 가공 형상이 일치하도록 해야 합니다.
- T-볼트로 바이스를 베드에 고정하되, 바이스 조정이 가능할 정도로만 조입니다.
- 다이얼 인디케이터를 머신 스핀들에 장착하고 프로브가 작업자 반대 방향을 향하게 합니다.
- 스핀들을 내리고 테이블 베드를 이동시켜 바이스 고정 턱이 인디케이터에 닿을 때까지 이동합니다. 인디케이터가 반 바퀴 회전할 때까지 계속합니다.
- 다이얼 인디케이터 베젤을 제로로 설정합니다.
- 크로스 피드로 인디케이터를 바이스 면을 따라 이동시킵니다.
- 바이스가 스퀘어면 인디케이터는 제로에 머뭅니다.
- 제로가 아니면 소프트 해머로 가볍게 두드려 인디케이터 값이 이전 값의 절반이 되도록 바이스를 재정렬합니다.
- 바이스 한쪽 끝에서 다른 쪽 끝까지 이동하며 다이얼 인디케이터가 제로를 유지할 때까지 반복합니다.
- 바이스 방향이 바뀌지 않게 T-볼트를 단단히 조이고, 바이스 정렬을 재확인합니다.
밀링 커터 종류
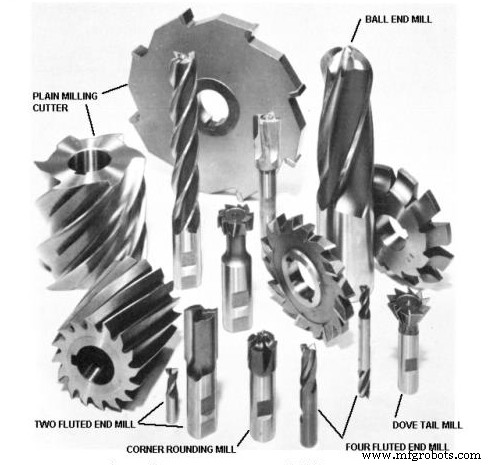 다양한 밀링 커터
- 솔리드 생크 밀링 커터는 주로 수직 밀에 사용됩니다.
- 키홀이 있는 밀링 커터는 주로 수평 밀에 사용됩니다.
- 엔드 밀은 포켓, 키웨이, 슬롯 가공에 사용됩니다.
- 2날 엔드 밀은 드릴처럼 공작물에 플런지 가공 가능합니다.
- 2~3날은 알루미늄, 4날은 스테인리스강에 적합합니다. 날 수가 많을수록 절삭 성능은 좋아지지만 가격이 상승합니다.
- 2날 초과 엔드 밀은 공작물에 플런지 가공하면 안 됩니다.
- 볼 엔드 밀로 필렛을 가공할 수 있습니다.
- 성형 밀링 커터로 라운드 에지 등 복합 형상 가공 가능합니다.
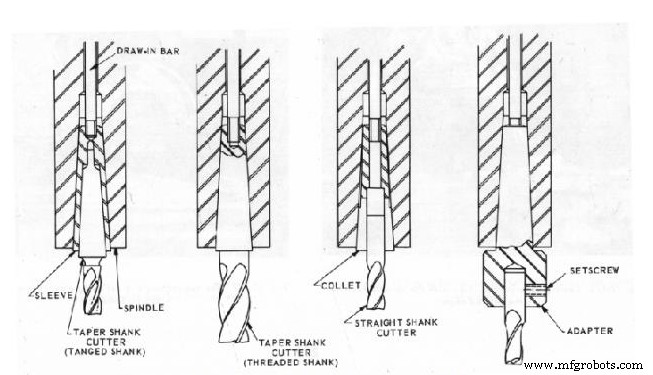 엔드 밀 유지 방식
스프링 콜렛
- 공구 교체 시 퀼을 최고 위치에서 잠급니다.
- 브레이크를 걸고 렌치로 드로우바를 풉니다.
- 드로우바 나사산이 콜렛에 물려 있는지 확인하십시오. 물려 있지 않으면 콜렛 해제 시 커터가 떨어져 손상될 수 있습니다.
- 드로우바 끝을 두드려 콜렛을 스핀들에서 분리합니다.
- 드로우바를 콜렛에서 완전히 풉니다.
- 새 커터를 생크에 맞는 콜렛에 장착합니다.
- 콜렛을 스핀들에 삽입하며 키웨이가 스핀들 키와 정확히 맞물리도록 합니다.
- 한 손으로 커터를 잡고 드로우바를 콜렛에 나사 결합한 후, 브레이크를 걸고 렌치로 드로우바를 조입니다.
클라임 밀링 vs 컨벤셔널 밀링
컨벤셔널 밀링과 클라임 밀링의 차이를 아는 것은 중요합니다. 잘못된 방식 사용 시 커터 파손과 공작물 스크랩을 초래할 수 있습니다.
컨벤셔널 밀링
- 공작물을 커터 회전 반대 방향으로 이송합니다.
- 일반적으로 러핑 컷에 선호됩니다.
- 클라임 밀링보다 적은 힘이 필요합니다.
- 백래시 엘리미네이터와 타이트한 테이블 깁이 필요 없습니다.
- 주물과 열간 압연강 가공에 권장됩니다.
- 스케일이나 모래로 인한 경화 표면 가공에도 권장됩니다.
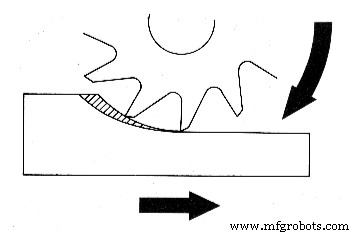 컨벤셔널 밀링
클라임 밀링
- 공작물을 커터 회전 방향과 같은 방향으로 이송합니다.
- 더 나은 피니시가 나옵니다. 칩이 공작물로 들어가지 않아 피니시가 손상되지 않습니다.
- 픽스처 비용이 절감됩니다. 클라임 밀링은 공작물을 아래로 누르므로 단순한 홀딩 장치로도 충분합니다.
- 칩 두께가 가장자리 근처에서 얇아지므로, 특히 취성 재료에서 에지 파손 가능성이 줄어듭니다.
- 공구 수명 증가. 칩이 공구 뒤에 쌓여 공구 수명이 최대 50% 향상됩니다.
- 칩 배출이 용이합니다. 칩이 커터 뒤로 떨어집니다.
- 필요 동력 20% 감소. 더 높은 레이크 앵글 커터 사용 덕분입니다.
- 공작물을 단단히 고정할 수 없거나 기계가 고출력을 견딜 수 없으면 권장하지 않습니다.
- 주물과 열간 압연강 가공에는 사용할 수 없습니다.
- 공작물이 홀딩 장치에서 빠져 커터로 끌려들어가 커터 파손과 공작물 스크랩을 초래할 수 있습니다.
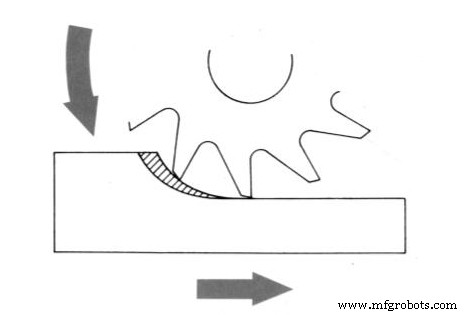 클라임 밀링
스핀들 속도 설정
- 스핀들 속도는 드라이브 트레인 구조에 따라 변경됩니다.
- 신형 장비는 핸드 크랭크로 스핀들 속도 조절 가능합니다.
- 속도 변경 시 스핀들이 회전 중이어야 합니다.
- 속도(RPM)는 다이얼 인디케이터에 표시됩니다.
- 다이얼 인디케이터에 저속/고속 두 눈금이 있습니다.
- 레버로 기계 레인지를 변경합니다.
- 기어가 올바르게 맞물리도록 스핀들을 약간 회전시켜야 할 때가 있습니다.
에지 파인더 사용법
- 정밀 가공 전 공작물 모서리 위치를 찾아야 합니다. 에지 파인더가 이를 돕습니다.
- 800~1200 RPM 스핀들 속도 권장.
- 에지 파인더 두 절반을 약간 어긋나게 하여 회전 시 흔들리게 합니다.
- 공작물을 에지 파인더 쪽으로 천천히 이동시킵니다.
- 에지 파인더가 스스로 중심 잡았다가 갑자기 동심도를 잃습니다.
- 디지털 리드아웃이 스핀들 위치를 알려줍니다.
- 에지 파인더 직경은 0.200인치. 이 절반인 0.100인치를 더하거나 빼면 공구 중심이 됩니다.
- 좌상단 기준 시 X축에 +0.100인치, Y축에 -0.100인치. 우상단 기준 시 X축 -0.100인치, Y축 -0.100인치.
- 파트 레퍼런스 제로는 비트가 X, Y 축에서 제로된 상태입니다.
- 포인티드 에지 파인더가 더 쉽지만 정밀도는 떨어집니다. 정밀도 불필요 시에만 사용하십시오.
마이크로미터 다이얼 사용법
- 대부분 밀링 머신 수동 이송에는 마이크로미터 다이얼 인디케이터가 있습니다.
- 이송 길이를 알면 다이얼 인디케이터를 그 값(천분위 인치)으로 설정합니다.
- 잠금 링을 반시계 방향으로 돌려 다이얼을 자유롭게 한 후 설정하고 다시 조입니다.
- 다이얼 설정 전 테이블 구동 메커니즘의 백래시가 해소되었는지 확인하십시오.
- 신형 장비는 디지털 리드아웃을 갖추는 경우가 많으며, 테이블 위치를 직접 측정하므로 백래시 걱정이 없습니다.
스톡 스퀘어링
- 직각 모서리 가공 시 완성된 에지를 바이스에 수직으로 세우고 가볍게 클램프합니다.
- 머시니스트 스퀘어를 완성된 에지와 바이스 바닥에 대고 확인합니다.
- 고무 망치로 가볍게 두드려 공작물을 스퀘어에 맞춥니다.
- 바이스를 단단히 조입니다.
- 공작물 상단 에지 밀링 준비 완료.
페이스 밀링
- 대형 공작물에 평면을 가공해야 할 때가 잦습니다. 페이싱 커터가 최적입니다.
- 공작물보다 약 1인치 넓은 커터를 선정해 한 패스로 페이싱을 마칩니다.
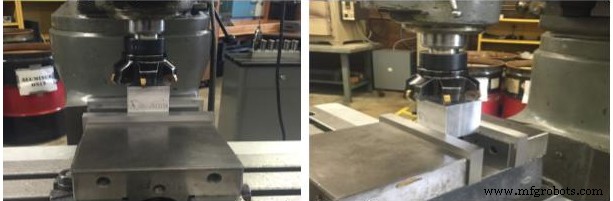 페이스 밀링
슬롯 밀링
- 정사각 슬롯은 엔드 밀로 가공 가능합니다.
- 한 패스로 목표 치수 ±0.002인치 이내 가공 가능합니다.
- 목표 슬롯보다 작은 엔드 밀로 정밀 가공합니다.
- 슬롯 측정 후 2차 패스로 목표 치수까지 확대합니다.
- 절삭 깊이는 커터 직경을 초과하지 않아야 합니다.
고급 워크홀딩
- V-블록으로 원형 소재를 바이스에 고정합니다. 수평·수직 모두 가능합니다.
- V-블록에 원형 소재 클램프 시 소재 손상 우려.
- 콜렛 블록은 원형 공작물 고정용으로 제작되었습니다.
- 90도 간격 형상 가공 시 스퀘어 콜렛 블록 사용.
- 60도 간격 형상 가공 시 육각 블록 사용.
- 공작물 형상이 모서리와 평행/수직이면 셋업이 쉽습니다. 평행/수직이 아니면 셋업이 어렵습니다. 앵글 플레이트로 원하는 각도 가공 가능.
- 바이스에 맞지 않는 부품은 홀드다운 클램프로 테이블에 직접 고정합니다.
- 패럴렐로 공작물과 베드 사이에 간격을 만듭니다.
- 클램프를 공작물 쪽으로 약간 기울여 고정합니다.
- 로터리 테이블을 베드에 올려 원형 형상 가공.
- 로터리 테이블로 공작물 회전 가능.
- 다이얼 인디케이터로 회전 각도 정밀 제어.
- 불규칙 형상 공작물은 볼로 고정. 작은 컷만 취해 바이스에서 공작물이 튕겨 나가지 않게 주의.
단원 평가
- 헤드 트래밍에 사용하는 공구는?
- X축 트래밍 과정 설명.
- Y축 트래밍 과정 설명.
- 바이스 인디케이팅 목적은?
- 밀링 커터 세 가지 종류 나열.
- 스프링 콜렛 작동 원리 설명.
- 컨벤셔널 밀링과 클라임 밀링 차이 설명.
- 로터리 테이블을 수직 밀 스핀들과 센터링하는 방법 간략 설명.
- 밀링 머신 스핀들 속도 설정 방법 간략 설명.
- 대형 공작물 면 가공에 사용하는 공구는?



