절삭 속도는 절삭 중인 공구 바깥쪽 가장자리의 속도로, 표면 속도(surface speed)라고도 합니다. 표면 속도, 표면 피트, 표면적은 서로 직접적인 관련이 있습니다. 서로 다른 크기의 두 공구가 같은 RPM으로 회전하면, 더 큰 공구가 더 높은 표면 속도를 가집니다. 표면 속도는 분당 표면 피트(SFM)로 측정합니다. 모든 절삭 공구는 표면 피트 원리로 작동합니다. 절삭 속도는 주로 가공 소재와 절삭 공구 종류에 따라 달라집니다. 공작물 경도는 권장 절삭 속도에 큰 영향을 미칩니다. 공작물이 단단할수록 절삭 속도는 느려지고, 부드러울수록 빨라집니다(그림 1 참조).
그림 1: 공작물 경도에 따른 절삭 속도 증가 (강철 → 철 → 알루미늄 → 납)
절삭 공구 소재의 경도도 권장 절삭 속도에 큰 영향을 줍니다. 공구가 단단할수록 절삭 속도는 빨라지고, 부드러울수록 느려집니다(그림 2 참조).
그림 2: 절삭 공구 경도에 따른 절삭 속도 증가 (탄소강 → 고속도강 → 초경)
표 1: 소재별 절삭 속도 (SFM)
소재 종류
절삭 속도 (SFM)
저탄소강
40-140
중탄소강
70-120
고탄소강
65-100
절삭성 강
100-150
스테인리스강, C1 302, 304
60
스테인리스강, C1 310, 316
70
스테인리스강, C1 410
100
스테인리스강, C1 416
140
스테인리스강, C1 17-4, pH
50
합금강, SAE 4130, 4140
70
합금강, SAE 4030
90
공구강
40-70
주철-일반
80-120
주철-경질
5-30
회주철
50-80
알루미늄 합금
300-400
니켈 합금, 모넬 400
40-60
니켈 합금, 모넬 K500
30-60
니켈 합금, 인코넬
5-10
코발트 베이스 합금
5-10
티타늄 합금
20-60
비합금 티타늄
35-55
구리
100-500
청동-일반
90-150
청동-경질
30-70
지르코늄
70-90
황동 및 알루미늄
200-350
실리콘 프리 비금속
100-300
실리콘 함유 비금속
30-70
스핀들 속도(Spindle Speed)
소재와 공구에 따른 SFM이 결정되면, 절삭 속도와 공구 직경에 의존하는 스핀들 속도를 계산할 수 있습니다.
RPM = (CS × 4) / D
RPM = 분당 회전수
CS = 절삭 속도 (SFM)
D = 공구 직경 (인치)
밀링 이송(Milling Feed)
이송(밀링 머신 이송)은 공작물이 커터 속으로 이동하는 분당 인치 수로 정의됩니다.
LBCC의 밀링 머신에서는 이송이 스핀들 속도와 독립적입니다. 이는 큰, 느리게 회전하는 커터에 더 빠른 이송을 허용하는 좋은 구성입니다.
밀링 머신의 이송률은 다음 요소들에 따라 달라집니다:
절삭 깊이와 너비
커터 종류
커터 예리함
공작물 소재
공작물 강도와 균일성
요구 표면 조도
요구 정밀도
머신, 홀딩 장치, 툴링 셋업의 강성과 파워
치당 이송(Feed per Tooth)
치당 이송은 커터가 회전하며 공작물로 전진할 때 각 치아가 제거해야 할 소재량입니다.
공작물이 커터로 전진하면 커터의 각 치아가 동일한 양만큼 공작물로 전진하여 같은 두께의 칩을 생성합니다.
이 칩 두께(치당 이송)와 커터의 치아 수를 바탕으로 이송률을 결정합니다.
밀링의 이상적인 이송률은 분당 인치(IPM)로 측정하며, 다음 공식으로 계산합니다:
IPM = F × N × RPM
IPM = 분당 인치 단위 이송률
F = 치당 이송
N = 치아 수
RPM = 분당 회전수
예제:
수직 밀링 머신용 엔드 밀의 치당 이송은 강철 소재의 매우 작은 직경 커터에서 0.001~0.002인치, 알루미늄 소재의 대형 커터에서 0.010인치까지 범위입니다. 연강의 절삭 속도가 90이라면, 3/8인치 고속도강 2날 엔드 밀의 RPM은:
파워 피드 드릴링 머신은 스핀들 회전마다 드릴을 일정량 전진시킵니다. 0.006인치로 설정하면 스핀들 회전마다 0.006인치 전진하며, 이는 IPR(인치/회전)로 표현합니다.
태핑 절차
모범 사례:
탭 가이드 사용
탭 가이드는 사용 가능하고 직선인 나사산을 만드는 데 필수적입니다. 선반이나 밀링 머신 사용 시 탭은 이미 직선이고 중심이 잡혀 있습니다. 수동으로 탭을 정렬할 때는 90° 탭 가이드가 육안보다 훨씬 정확합니다.
오일 사용
드릴링과 태핑 시 오일 사용은 필수입니다. 비트 삐걱거림 방지, 절삭 부드럽게, 칩 배출, 드릴과 소재 과열 방지 효과가 있습니다.
펙킹(Pecking)
펙킹은 드릴이나 탭 사용 시 비트 과열과 파손을 방지합니다. 펙 드릴링은 구멍을 부분적으로 뚫고 비트를 빼내 칩을 제거하며 동시에 공작물을 식히는 방식입니다. 핸들을 한 바퀴 돌리고 반 바퀴 되돌리는 것이 일반적입니다. 비트나 탭을 뺄 때마다 가능한 많은 칩을 제거하고 드릴/탭과 공작물 사이에 오일을 추가하십시오.
수동 태핑 절차
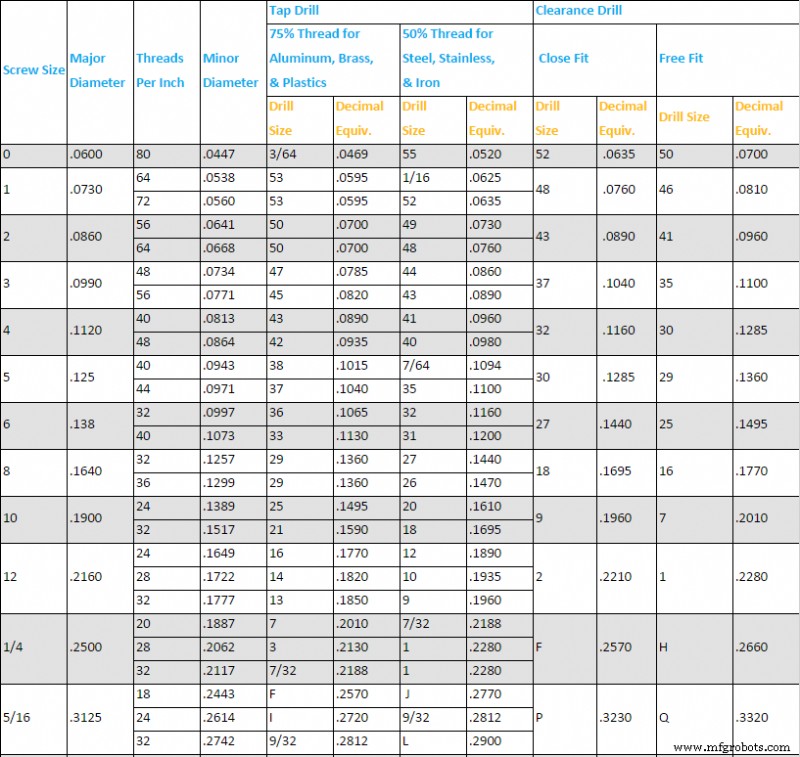
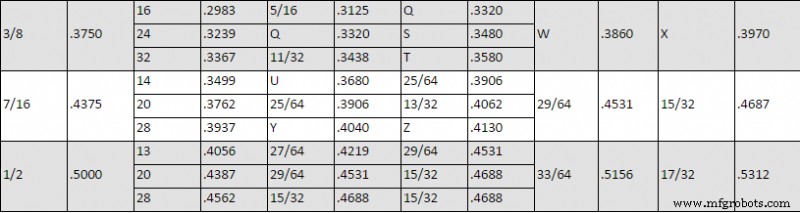
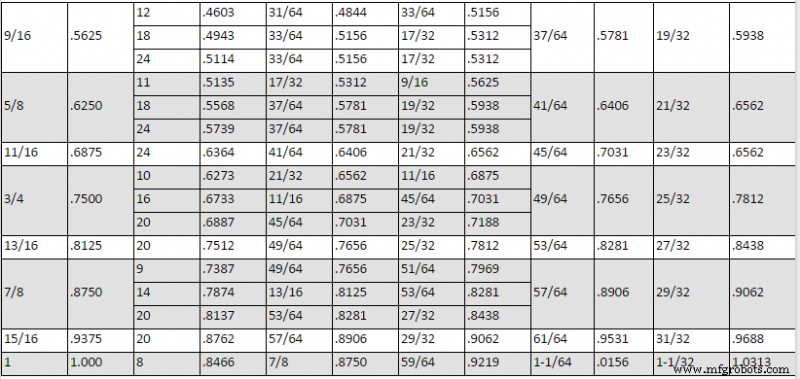
차트에서 드릴 크기 선택. 탭 크기 선정 시 이 차트를 먼저 확인하십시오.
필요 시 태핑 전 구멍에 챔퍼 추가. 챔퍼와 카운터싱크는 나사용으로 때때로 원하는 추가 형상입니다. 최적 결과를 위해 스핀들 속도는 150~250 RPM 사이로 설정하십시오.
탭 가이드 준비. 이제 태핑 준비되었습니다. 수동 밀 근처의 탭과 가이드 블록을 사용하십시오. 가이드 블록에는 다양한 탭 크기용 구멍이 있습니다. 사용 중인 탭 크기에 가장 가까운 구멍을 선택해 드릴된 구멍 위에 올려놓으십시오.
나사산 태핑. 탭 렌치로 펙 태핑하십시오. 렌치를 한 바퀴 완전히 돌리고 반 바퀴 되돌리는 식으로 부드럽게 압력을 가하십시오. 원하는 깊이까지 펙 태핑합니다.
태핑 완료. 탭이 더 이상 들어가지 않거나 원하는 깊이에 도달하면 탭 압력을 풀고 빼내십시오. 더 압력을 가하면 탭이 부러질 수 있습니다. 탭이 작을수록 부러질 확률이 높습니다.
파워 피드 태핑 절차 (수직 밀)
파워 피드 태핑은 수동 태핑과 유사하나, 손으로 태핑하는 대신 수직 밀로 공작물을 태핑합니다.
기계 시작 전 밀을 저속 기어로 변경하십시오.
퀼 락을 풀고 퀼을 최저까지 내립니다. 이렇게 하면 원하는 깊이까지 태핑할 충분한 공간이 확보됩니다.
스핀들을 정회전(FORWARD)으로 돌리고 스핀들 속도를 60 RPM으로 설정하십시오.
탭을 아래로 이송합니다. 탭이 소재를 잡으면 자동으로 구멍 속으로 이송됩니다.
원하는 깊이에 도달하면 스핀들 방향 스위치를 정회전에서 역회전으로 빠르게 전환하십시오. 한 동작으로 방향을 반전하면 태핑 구멍과 탭 손상을 방지합니다.