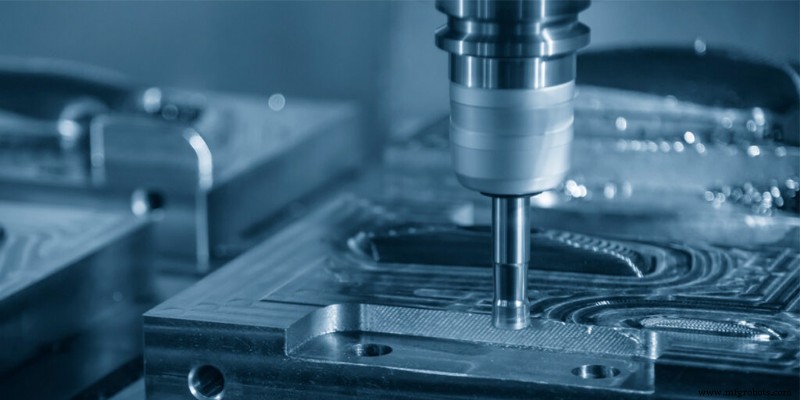
밀링은 금속 가공 및 제조 산업에서 가장 일반적인 가공 공정 중 하나입니다. 밀링 자체가 단일 절차가 아니라 수많은 유형의 밀링 공정이 있으며, 각각 완제품의 필요에 더 적합하게 만드는 다양한 복잡성을 가지고 있다는 사실은 놀랄 수 있습니다. 이들 작업 중 일부를 살펴보겠습니다.
슬롯 밀링 (Slot Milling)
이 공정에서 커터의 폭은 공작물의 폭보다 작으며: 공작물에 슬롯을 만드는 데 사용됩니다. 얇은 커터는 얇은 슬롯을 만듭니다. 공작물을 둘로 자르기 위해 공작물의 깊이를 관통하는 매우 얇은 슬롯을 만들 수 있습니다. 이 공정의 또 다른 이름은 "톱 밀링(saw milling)"입니다.
수직 밀링 (Vertical Milling)
수직 밀링 머신은 스핀들이 수직 위치 또는 컬럼 페이즈와 평행하게 슬라이딩 헤드에 장착되어 더 복잡한 작업이 가능합니다. 수직 밀링에서 가장 일반적으로 사용되는 공구는 엔드 밀 또는 플랫 바텀 커터입니다. 일부 경우 라운드 노즈 커터를 지칭할 수도 있습니다.
수평 밀링 (Horizontal Milling)
수평 밀링 머신은 평평한 표면, 더브테일, 키웨이, 기어 형성에 가장 적합합니다. 이 머신은 금속이 커터의 회전 방향과 반대 방향으로 이송되는 업 밀링 공정을 통해 가장 잘 작동합니다. 수직 밀링과 비교하여 수평 밀링은 공작물을 고정하는 죠에 최대 힘을 가할 수 있습니다.
사이드 밀링 (Side Milling)
공작물에 평평한 수직 표면을 생성하는 것이 목표일 때 사이드 밀링이 선택할 작업입니다. 절삭 깊이는 테이블의 수직 이송 나사를 회전시켜 조작할 수 있습니다.
갱 밀링 (Gang Milling)
두 개 이상의 밀링 커터가 하나의 아버(arbor)에 함께 장착되어 수평 표면을 절삭할 때 이를 갱 밀링이라고 합니다. 일반적인 방법은 서로 다른 직경, 모양 및/또는 폭의 밀링 커터를 아버에 장착하는 것입니다. 커터의 잠재적 조합은 무제한이며 각 작업의 필요에 따라 결정됩니다.
스트래들 밀링 (Straddle Milling)
단일 절삭으로 두 개 이상의 평행한 수직 표면을 가공해야 할 때 스트래들 밀링이 필요합니다. 이 공정은 두 개의 사이드 밀링 커터를 같은 아버에 장착하여 공작물을 가로지르도록 간격을 두고 수행합니다.
"밀링"은 가공 작업의 전체 장르를 구성합니다.
업 밀링과 다운 밀링 (Up and Down Milling)
관습적 밀링이라고도 하는 업 밀링은 커터가 테이블 이송 방향과 반대 방향으로 회전할 때입니다. 이는 커터가 테이블 이송 방향을 따라 회전하는 다운 밀링과 대조됩니다. 차이점은? 업 밀링에서는 칩 로드가 이빨에 점진적으로 증가하는 반면, 다운 밀링에서는 이빨의 칩 로드가 감소합니다.
형상 밀링 (Form Milling)
형상 밀링 공정은 곡선과 직선으로 구성된 특수 윤곽(또는 잠재적으로 곡선만)을 단일 절삭으로 가공할 수 있게 합니다. 이는 절삭 윤곽에 맞춰 형성된 성형 커터나 작업을 위해 특별히 연마된 플라이 커터로 수행됩니다. 더 일반적인 형상 밀링은 공작물에 반원형 리세스를 밀링하는 것을 포함합니다.
페이스 밀링 (Face Milling)
페이스 밀링에서 공작물의 크기와 특성이 필요한 커터의 유형과 크기를 결정합니다. 커터 주변의 이빨이 대부분의 작업을 수행하지만, 커터가 적절히 연마되면 페이스 이빨이 공작물이나 커터의 탄성으로 인해 결과적으로 남는 소량의 스톡을 제거하여 더 나은 마무리를 생성합니다.
터렛 밀링 (Turret Milling)
터렛 밀링은 드릴링, 절삭, 전단으로 수행됩니다. 밀링 공정 동안 스핀들은 고정되어 있는 반면 테이블은 X축과 Y축을 따라 이동합니다. 이 공정은 종종 "가벼운" 작업에 사용됩니다.
결론
보시다시피 밀링의 세계는 다양한 기술, 도구, 결과를 포함하고 있습니다. 다음에 부품을 밀링할 때 숙련된 공작기계공이 일을 처리하기 위해 사용할 수 있는 방대한 접근 방식이 있음을 명심하십시오.