시트 메탈 공차 마스터하기: 정밀 제조를 위한 실용적 통찰
시트 메탈 부품 제조업체를 선택할 때 공차라는 용어가 자주 등장합니다. 모두가 자신의 부품이 모델의 정확한 복제품이기를 원하지만, 진실은 완벽의 정의에 항상 약간의 여지가 있어야 한다는 것입니다. 그 변동이 우리가 모두 공차라고 부르는 것입니다. 이 용어가 항상 사용되지만 제조 공차의 현실은 해당 공정에 따라 상당히 복잡해질 수 있습니다. 이 글은 가공, 3D 프린팅, 시트 메탈 공정을 비교하고 이들이 달성 가능한 공차에 어떻게 영향을 미치는지 설명합니다.
시트 메탈 제작 vs 가공 vs 3D 프린팅
가공과 3D 프린팅은 최종 기하학을 생성하기 위해 재료를 정확하게 제거하거나 추가(각각)하는 고정밀 제조 방법입니다. 시트 메탈은 최종 기하학을 생성하기 위해 얇은 금속 시트의 절단, 벤딩, 신축에 의존하는 약간 덜 정밀한 제조 방법입니다. 시트 메탈 방식이 달성하는 더 느슨한 공차는 기하학을 달성하는 데 사용되는 고도로 가변적인 공정의 산물입니다.
가공은 제조 공차에 대한 가장 이해하기 쉬운 기준 틀을 제공합니다. 우리는 종종 시트 메탈 도면에 오른쪽 같은 가공 공차 블록을 봅니다.
공학 학교에서는 세 유효 숫자에 대해 ±0.005인치(0.127mm)가 기준 공차라고 가르칩니다. 이는 특징을 만드는 단일 기계가 이미 생성된 특징과 무관하게 작동하기 때문에 가능합니다. 한 곳에 구멍을 뚫었든, 다음 구멍 위치와 크기는 컷을 만드는 기계에 의해서만 결정됩니다.
3D 프린팅도 정밀 제조 방법이지만 실제 정밀도는 사용된 소재와 공정에 의해 결정됩니다. 가공과 마찬가지로 3D 프린팅은 이전에 온 특징과 무관하게 부품에 특징을 생성합니다. 필요한 곳에 계속 재료를 추가하고 높은 정밀도를 유지합니다(설계가 제조 중 부품을 적절히 지지한다고 가정). 프로토랩스에서 3D 프린팅 공차는 ±0.002인치에서 ±0.012인치(±0.051mm ~ 0.305mm)까지 다양합니다.
|
별도 명시 없는 한:
|
|
.XX
|
±0.01
|
|
.XXX
|
±0.005
|
|
.XXXX
|
±0.0005
|
|
각도
|
± 0.5°
|
어떤 의미에서 시트 메탈은 제조와 장인 제품 사이의 선을 걷습니다. 우리는 최종 기하학을 달성하기 위해 소재를 벤딩하고 신축시킵니다. 우리는 단일 고정밀 기계로 금속을 추가하고 제거하지 않습니다. 사실 시트 메탈 제조에는 필요한 특징에 따라 거의 12대의 기계가 필요합니다. 가장 기본적인 성형 부품조차 절단기와 벤딩기, 각각 고유한 공차와 한계를 가진 두 대의 기계가 필요합니다.
프로토랩스 시트 메탈 공차
우리는 공차를 두 범주로 나눕니다.
단일 표면상 공차는 다중 표면 간 공차보다 훨씬 엄격합니다. 단일 표면을 볼 때 대부분의 특징은 레이저나 펀치 같은 한 대의 기계로 생성됩니다. 가공과 3D 프린팅처럼 이는 더 엄격한 공차를 유지할 수 있게 합니다. 벤드를 기하학에 도입할 때 상황이 조금 덜 명확해집니다.
단일 표면상 공차
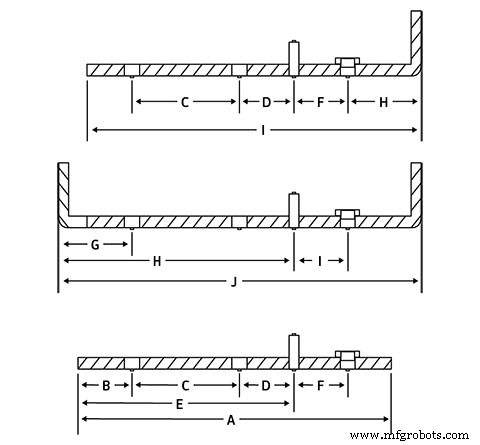
아래 표에서 부품의 표시된 각 섹션에 대한 표준 공차를 참조하세요.
|
형상
|
기준
|
공차 ±
|
|
가장자리-가장자리
|
A
|
0.005인치 (0.13mm)
|
|
가장자리-구멍
|
B
|
0.005인치 (0.13mm)
|
|
구멍-구멍
|
C
|
0.005인치 (0.13mm)
|
|
구멍-하드웨어*
|
D
|
0.010인치 (0.25mm)
|
|
가장자리-하드웨어*
|
E
|
0.010인치 (0.25mm)
|
|
하드웨어-하드웨어*
|
F
|
0.015인치 (0.38mm)
|
|
벤드-구멍
|
G
|
0.015인치 (0.38mm)
|
|
벤드-하드웨어*
|
H
|
0.015인치 (0.38mm)
|
|
벤드-가장자리
|
I
|
0.010인치 (0.25mm)
|
|
벤드-벤드
|
J
|
0.015인치 (0.38mm)
|
*하드웨어는 스터드, 너트, 스탠드오프 또는 기타 셀프 패스닝 제품을 의미합니다.
다중 표면 간 공차
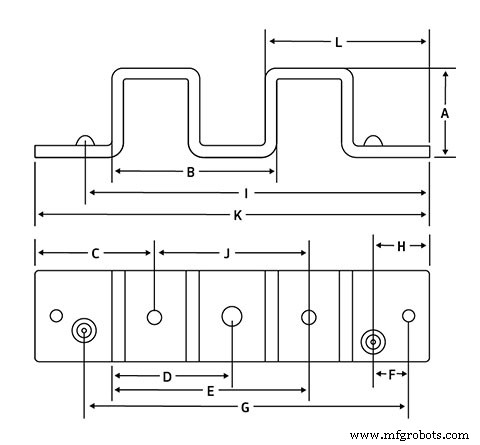
아래 표에서 부품의 표시된 각 섹션에 대한 표준 공차를 참조하세요.
|
형상
|
기준
|
공차 ±
|
|
벤드-벤드
|
A
|
0.015인치 (0.38mm)
|
|
벤드-벤드
|
B
|
0.030인치 (0.76mm)*
|
|
가장자리-구멍
|
C
|
0.015인치 (0.38mm)
|
|
벤드-구멍
|
D
|
0.030인치 (0.76mm)*
|
|
벤드-구멍
|
E
|
0.030인치 (0.76mm)*
|
|
구멍-성형 형상
|
F
|
0.010인치 (0.25mm)
|
|
구멍-성형 형상
|
G
|
0.030인치 (0.76mm)*
|
|
가장자리-성형 형상
|
H
|
0.010인치 (0.25mm)
|
|
가장자리-성형 형상
|
I
|
0.030인치 (0.76mm)
|
|
구멍-구멍
|
J
|
0.020인치 (0.50mm)*
|
|
가장자리-가장자리
|
K
|
0.030인치 (0.76mm)*
|
|
가장자리-벤드
|
L
|
0.030인치 (0.76mm)*
|
*비누적.
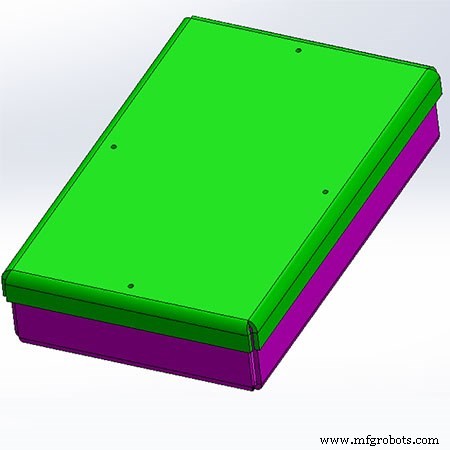
기본 뚜껑이 있는 시트 메탈 박스는 설계상 단순해 보일 수 있지만 적절한 맞춤을 보장하기 위해 고려해야 할 뉘앙스가 있습니다.
스태킹의 어려움
이 박스와 뚜껑을 시트 메탈 공차 사례 연구로 사용해 보겠습니다. 이는 시트 메탈 제조가 달성 가능한 공차에 미치는 영향을 분석하는 데 도움이 될 것입니다. 이 조립품은 단순함이 속임수입니다. 설계에 깊이 파고들며 좋은 시트 메탈 부품 설계에 관여된 뉘앙스를 살펴보세요.
먼저 녹색 뚜껑을 보세요. 이 부품은 중앙 섹션에서 형성된 네 개의 플랜지를 가집니다. 이 중앙 섹션에는 아래 분홍색 박스에 뚜껑을 장착하는 데 사용되는 네 개의 구멍이 있습니다. 이 네 구멍은 레이저로 절단되며 위치와 크기는 컴퓨터 제어 공정에 의해 엄격하게 제어됩니다. 이 구멍들은 주변 벤드 각도와 선형 공차의 영향에서 자유롭게 정확히 위치할 것입니다.
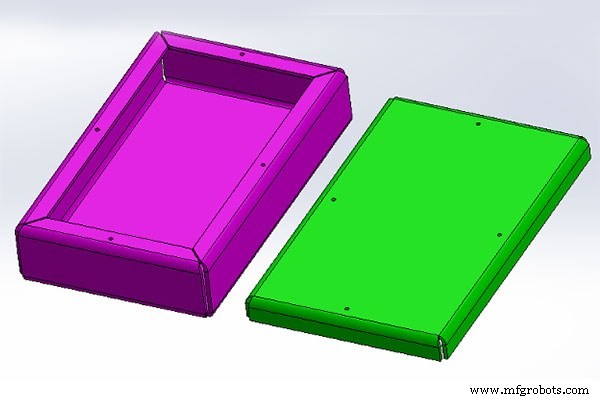
시트 메탈 뚜껑을 제거하면 잘 설계된 박스와 뚜껑을 만드는 추가 형상이 드러납니다.
우리 분홍색 박스의 구멍 상황은 약간 다릅니다. 모든 구멍이 같은 표면에 있는 뚜껑의 구멍들과 달리, 박스의 구멍들은 네 개의 벤드로 분리된 네 개의 다른 표면에 있습니다. 네 벤드를 가로지르며 구멍-구멍을 측정하면 ±0.030인치(±0.762mm)의 선형 공차와 벤드당 1°의 스태킹 각도 공차가 생깁니다. 이는 이 구멍들의 위치가 뚜껑만큼 엄격하게 제어되지 않음을 의미합니다. 시트 메탈 구성요소 설계 시 이를 염두에 두는 것이 중요합니다.
그렇다면 어떻게 극복할 수 있을까요? 뚜껑의 구멍을 확대하여 장착 구멍의 부정렬을 허용하거나 박스에 플로팅 하드웨어를 사용하여 뚜껑과 박스 간 부정렬을 허용할 수 있습니다. 두 접근법을 결합하면 박스에서 보이는 스태킹 공차를 효과적으로 사소한 것으로 만들 수 있습니다. 귀하의 시트 메탈 설계 역량으로 고객을 놀라게 할 신뢰성 있게 결합하는 기능적 조립품을 얻게 됩니다.
공차 핵심 요약
우리는 정밀 시트 메탈 구성요소를 제조합니다. 그러나 정밀도는 모든 제조 방법에서 동일하지 않습니다. 설계자는 시트 메탈 부품에서 가공 같은 공차를 유지할 수 있다고 기대할 수 없습니다. 이를 이해하고 설계 가이드라인과 시트 메탈 접근법에 대해 신중하다면 귀하도 부품으로 훌륭한 것들을 달성할 수 있습니다.



