3D 프린팅 나사산 및 인서트 설치 마스터하기: 모범 사례
3D 프린팅 부품에 나사산 가공과 인서트 조립에 대해 알아야 할 근본적인 한 가지: 무엇을 제조할 수 있고 없는지는 부품과 인서트 양쪽의 소재 물성에 달려 있습니다. 두 번째 명심할 점: 가능하면 표준 탭과 인서트를 위해 설계하는 게 이득입니다.
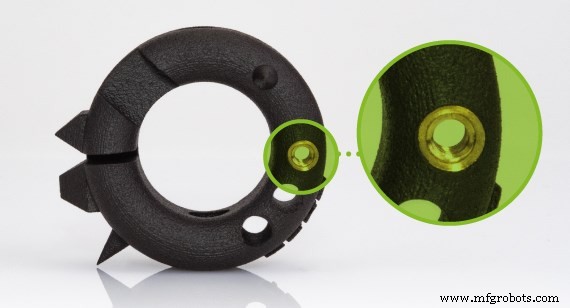
SLS 및 MJF 부품: 열압입 인서트 (Heat-Set Inserts)
선택적 레이저 소결(SLS) 또는 멀티 제트 퓨전(MJF) 공정으로 프린팅된 나일론 부품은 표준 크기 황동 열압입 인서트를 활용할 수 있습니다. 왜 황동일까요? 황동은 낮은 어닐링 온도의 부드러운 금속입니다. 황동 인서트가 구멍에 착석되기 전 납땜 인두로 빠르게 가열됩니다. 이는 나일론을 변형시켜 인서트 주변 보이드로 흐르게 하고 냉각 후 인서트 주위에 견고한 그립을 제공합니다. 설계에 황동 열압입 인서트 사용도 내구성 보장에 도움이 됩니다. 황동과 다른 열압입 인서트가 필요하다면 알루미늄이나 스테인리스 스틸 인서트도 옵션입니다.
SLS 및 MJF 부품 열압입 인서트 강도
나일론에 설치된 열압입 인서트 인장 강도 내부 테스트를 수행했고, 기대할 수 있는 결과는 다음과 같습니다. 많은 변수가 작용하지만, 더 크고 긴 인서트가 더 큰 표면적을 가져 더 강합니다. 테스트 결과 매우 작은 인서트는 약 100파운드, 가장 큰 인서트는 경우에 따라 700파운드 이상 최대 하중을 보였습니다. 이는 제한 사항에 대한 감을 주지만, 특정 애플리케이션 기능성 테스트를 권장합니다. 특히 부품이 갑작스럽고 반복적 또는 비균등 하중을 볼 경우. 또한 동일 나사산 크기에서 더 길고 높은 인서트가 더 짧은 인서트보다 강합니다. 추가 강도량은 인서트 크기에 따라 달라지지만, 테스트 결과 높은 인서트가 짧은 인서트 대비 약 30% 인장 강도 증가를 보였습니다.
SLA 부품: 프레스 피트 인서트 (Press Fit Inserts)
스테레올리소그래피(SLA) 공정으로 프린팅된 부품에는 인서트 스타일이 다릅니다. 이 경우 표준 프레스 피트 인서트가 사용됩니다. 가열해 세팅할 필요 없습니다. 대신 이 프레스 피트 인서트는 추가 강도와 보안을 위해 에폭시로 보강됩니다.
SLA, SLS, MJF 부품 탭 가공 (Tapping)
3D 프린팅 플라스틱에 구멍 탭 가공은 인서트 조립보다 덜 일반적입니다. 귀하 경우엔 일관된 미학 유지가 중요하거나 금속 물성이 원치 않는다면 탭이 인서트보다 선호될 수 있습니다. 당사는 표준 탭 사이즈를 비축하고 있지만, 필요한 게 있으면 문의하세요. 일반적으로 비축된 열압입 인서트, 프레스 피트 인서트, 탭 목록입니다. 적절한 깊이가 선택되도록 협력할 수 있습니다.
비축 인서트 및 탭 사이즈
| 나일론용 비축 열압입 인서트 |
SLA용 비축 프레스 피트 인서트 |
SLA용 탭 사이즈 |
플라스틱용 탭 사이즈 |
| 표준 (STANDARD) |
미터법 (METRIC) |
NPT |
| 0-80 |
0 - 80 |
0 - 80 |
M1.2 x .25 |
1/16 - 27 |
2-56 |
| 2-56 |
2 - 56 |
1 - 64 |
M1.4 x .25 |
1/8 - 27 |
4-40 |
| 4-40 |
4 - 40 |
1 - 72 |
M1.6 x .35 |
1/4 - 18 |
6-32 |
| 6-32 |
6 - 32 |
2 - 56 |
M2 x 0.4 |
1/2 |
8-32 |
| 8-32 |
8 - 32 |
3 - 48 |
M3 x 0.5 |
3/8 - 18 |
10-24 |
| 10-24 |
10 - 24 |
3 - 56 |
M4 x 0.7 |
|
10-32 |
| 10-32 |
10 - 32 |
4 - 40 |
M5 x 0.8 |
|
1/4"-20 |
| 1/4"-20 |
3/8 - 16 |
4 - 48 |
M6 x 1.0 |
|
1/4"-28 |
| M1.6 x 0.35 |
1/4 - 20 |
5 - 40 |
M8 x 1.0 |
|
5/16"-18 |
| M2 x 0.4 |
5/16 - 18 |
6 - 32 |
M8 x 1.25 |
|
3/8"-16 |
| M2.5 x 0.45 |
M1.6 - .35 |
6 - 40 |
M12 x 1.75 |
|
1/8"-27 |
| M3 x 0.5 |
M2 - 0.4 |
8 - 32 |
M14 x 1.0 |
|
1/2"-13 |
| M4 x 0.7 |
M2.5 - 0.45 |
8 - 36 |
M18 x 1.0 |
|
M2 x 0.40 |
| M5 x 0.8 |
M3 - 0.5 |
10 - 24 |
M20 x 1.5 |
|
M2.5 x 0.45 |
| M6 x 1 |
M3.5 - 0.6 |
10 - 28 |
|
|
M3 x 0.50 |
| M8 x 1.25 |
M4 - 0.7 |
10 - 32 |
|
|
M3.5 x 0.60 |
|
M5 - 0.8 |
12 - 24 |
|
|
M4 x 0.70 |
|
M6 - 1.0 |
1/4 - 20 |
|
|
M5 x 0.80 |
|
M8 -1.25 |
1/4 - 28 |
|
|
M6 x 1.00 |
|
|
3/8 - 16 |
|
|
M8 x 1.00 |
|
|
3/8 - 18 |
|
|
M8 x 1.25 |
|
|
3/8 - 24 |
|
|
M10 x 1.00 |
|
|
5/16 - 18 |
|
|
|
|
|
5/16 - 24 |
|
|
|
|
|
7/16 - 20 |
|
|
|
|
|
7/16 - 14 |
|
|
|
|
|
1/2 - 12 |
|
|
|
|
|
1/2 - 20 |
|
|
|
|
|
3/4 - 16 |
|
|
|
|
|
5/8 - 18 |
|
|
|
|
|
9/16 - 18 |
|
|
|
|
|
15/16 - 16 |
|
|
|
플라스틱 3D 프린팅 부품 탭 및 인서트 설계
필요한 탭 또는 인서트 유형과 크기를 결정할 때 나사산 크기, 피치, 깊이 요구사항을 명확히 표시한 기술 도면을 제공해 주세요. 열압입 인서트 설계 시 아래 표 가이드라인을 따라 최적 핏을 얻으세요. 핏 크기나 인서트 깊이를 보장할 수는 없지만, 부품 표면과 플러시(flush)되도록 보장합니다. 경우에 따라 특정 고객 요구사항으로 맞춤 지그를 제작하기도 했습니다.
열압입 및 프레스 피트 인서트 설계 요건:
- 최소 벽 두께: 0.030인치 (0.762mm)
- 인접 특징까지 최소 거리: 0.250인치 (6.35mm)
- 인접 특징 최대 높이: 4.0인치 (101.6mm)
금속 3D 프린팅 부품: 체이싱 vs 탭 가공 (Chasing vs. Tapping)
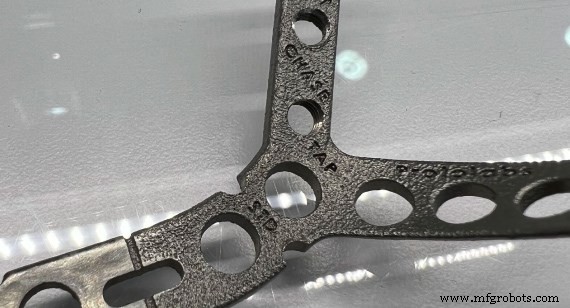
금속 프로토타입용 기능성 나사산이 필요하다면 나사산 구조를 모델링하고 프린팅하세요. 빌드 후 그 나선 구조를 핸드 탭으로 체이싱(chasing)해 기능성을 보장할 수 있습니다. 많은 비정밀 애플리케이션에 충분히 기능적이며, 완전한 가공 셋업이 필요 없어 훨씬 저렴하고 빠릅니다. 일부 고객은 직접 체이싱하지만 당사도 상대적으로 저렴한 비용으로 해드릴 수 있습니다. 직접 체이싱의 단점은 나사산 정렬과 품질이 덜 정밀하다는 것입니다. 프린팅된 나사산에 이상한 방향이 있으면 최종 위치 정확도나 정렬에 매우 미세한 손실이 생길 수 있습니다. 부품에 생산 설계 요건이 있다면 최종 나사산은 빌드 후 가공해 정확도를 보장하는 게 권장됩니다. 가공 나사산은 훨씬 타이트한 공차를 유지할 수 있습니다. 참고로, 소재 선택 시 Inconel 718과 코발트 크롬에서 체이싱은 이 금속들이 탭보다 더 단단해 어렵습니다. 이는 특히 이 두 소재에서 작은 나사산을 어렵게 만듭니다.
금속 부품 체이싱 또는 탭 가공 장점
|
체이싱 (Chasing) |
탭 가공 (Tapping) |
| 더 빠른 리드타임 |
✔ |
|
| 경제적 가격 |
✔ |
|
| 기능성 프로토타입 |
✔ |
|
| 정밀 부품 |
|
✔ |
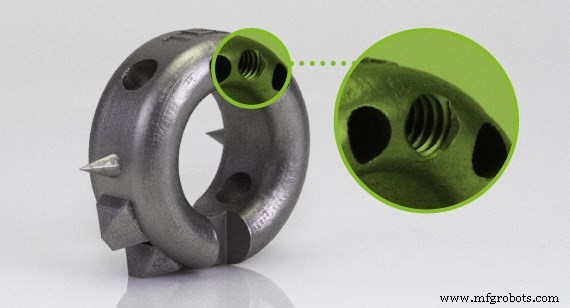
금속 3D 프린팅 부품 탭 및 인서트 설계
견적 받을 때 기술 도면에 모든 필요한 나사산 정보를 제공하는 게 중요합니다. 나사산 크기, 피치, 피트 클래스(class of fit), 위치 요구사항을 명확히 표시한 기술 도면을 견적용으로 검토할 수 있습니다.
특별 요청 인서트 등
이상이 3D 프린팅 고객을 일반적으로 수용하는 방식 개요입니다. 하지만 독창적인 설계 요청이 있다면 주저 말고 문의하세요. 직접 사용할 인서트를 보내주셔도 되고, 당사가 주문해 드릴 수도 있습니다. 더 큰 부품용 대형 인서트 소싱도 가능합니다. 다월 핀(dowel pin) 조립 필요하신가요? 그것도 가능합니다. 그냥 물어보세요. 항상 귀하 설계 요구사항을 염두에 두고 부품을 검토합니다. 나사산과 3D 프린팅 부품 인서트 관련 리드타임, 비용 분석, 설계 목표에 대해 애플리케이션 엔지니어들이 안내해 드립니다.
레이첼 헌트(Rachel Hunt)는 프로토랩스 3D 프린팅 서비스 라인 매니저입니다.



