


산업기술

산업 제조
금속이나 플라스틱 가공은 부품 생산에서 큰 역할을 합니다. 많은 경우 가공 표면 마감은 최종 사용 애플리케이션에 충분하지만, 부품 표면이 주조나 성형이 아닌 절삭으로 만들어지므로 표준(가공 직후) 표면 마감이 심미적 또는 기능적 목적으로 수정돼야 할 수 있습니다. 이는 더 정밀한 가공이나 2차 공정 사용을 요구할 수 있습니다.
표면 거칠기의 가장 널리 쓰이는 척도는 Ra, 즉 평균 표면 거칠기입니다. 평균 표면 평면으로부터의 편차를 마이크로인치로 측정합니다. 예를 들어 주철 프라이팬 거친 표면은 Ra 약 2,000입니다. 허블 우주 망원경 거울의 초매끄러운 표면은 0에 최대한 가깝습니다(인간 머리카락 1/50 크기 결함이 발견돼 수리 필요). 가공 부품은 이 두 수치 사이 어딘가에 있습니다.
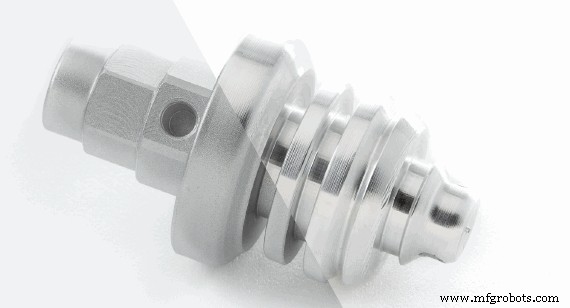
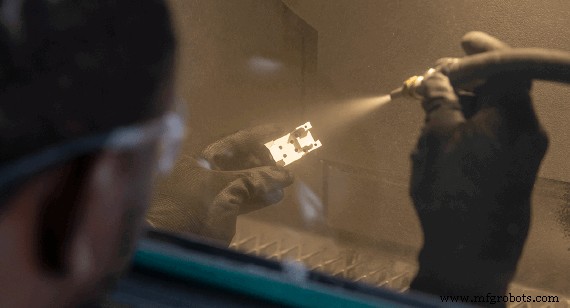
가공 표면 거칠기가 허용될 때도 있습니다. 일반적으로 심미적 이유로 가공 직후보다 더 거친 표면이 선호됩니다. 매트 마감은 반사를 없애고 자국이 덜 보입니다. 하지만 매트 마감은 단순히 가공으로 달성할 수 없습니다. 비드 블라스팅(bead blasting)이나 세라믹 기질 터블링(tumbling) 같은 2차 공정이 필요합니다.
가공 부품 표면 마감을 더 매끄럽게 하는 여러 방법이 있습니다. 표면 마감의 첫 요소는 가공 공정 자체로 속도와 매끄러움 사이 균형을 맞출 수 있습니다. 부품이 더 빨리 필요하다면 Ra 60~65를 예상하세요. 더 긴 턴어라운드를 감당할 수 있다면 수치가 잠재적 Ra 32까지 떨어집니다.
부품에서 무엇을 기대할 수 있을까요? 당사는 모든 가공 부품 에지를 디버링(debur)합니다. 모든 가공 플라스틱 부품은 가공 직후 상태로 남겨지며 눈에 보이는 툴 자국이 있을 수 있습니다. 일부 금속 부품은 더 많은 선택이 가능합니다. 정밀 가공 부품은 종종 날카로운 에지를 가지므로 주의해서 다뤄야 합니다.
모든 설계 사양을 자세히 보려면 CNC 밀링 가이드라인을 참조하세요.
여전히 Ra 60의 높은 거칠기는 우리가 보통 '거칠다'고 생각하는 게 아닙니다. Ra 60에서 표면은 눈에 보이는 툴링 소용돌이가 있지만 만져보면 거칠지 않습니다. 표면 변화를 보려면 현미경이 필요합니다. 간혹 애플리케이션에 따라 이 정도의 거칠기가 이동 부품에서 점진적 마모를 유발하고 부품이 응력받는 부분에서 약화를 일으킬 수 있습니다. 부식에 발판을 허용할 수도 있습니다. 거기서 2차 공정이 나섭니다.
2차 마감 공정은 믿을 수 없을 정도로 중요하며, 당사는 가공 부품의 향상된 마감 수준을 달성하기 위한 여러 옵션을 보유합니다. 가공 표면은 일반적으로 그레인(graining)이나 래핑(lapping)으로 매끄럽게 만듭니다. 둘은 비슷하지만 다른 장비를 사용합니다. 어느 경우든 부품을 점점 더 미세한 질감의 연마재 시리즈를 반복해 통과시켜 원하는 표면 매끄러움을 달성합니다. 적용 단계 수에 따라 그레인은 최종 표면 마감 Ra 4~32를 달성할 수 있습니다. 래핑은 Ra 2~16 표면을 생성할 수 있습니다. 래핑이 정밀 천문 망원경 거울 제작에 사용되는 공정인 건 당연합니다. 그레인이나 래핑으로 달성 가능한 상대적 매끄러움에 겹치는 부분이 있지만 가격 등 다양한 요인이 한쪽을 공정 선택으로 만들 수 있습니다.
금속 부품과 마찬가지로 가공 플라스틱 부품도 표면 마감 조정을 위해 다양한 공정을 사용할 수 있습니다. 플라스틱 부품은 비드 블라스팅으로 손상될 수 있지만, 그 위험을 감수한다면 가능합니다. 더 일반적으로 플라스틱 부품에 매트 마감이 필요하면 사출 성형을 사용해 금형 자체를 비드 블라스팅해 결과 부품에 더 거친 마감을 전이시킵니다.
더 광택 있는 마감을 위해 가공 플라스틱 부품은 습식 샌딩(wet-sanding)으로 폴리싱할 수 있습니다. 금속 그레인처럼 점점 더 고운 그릿을 적용해 원하는 마감을 달성합니다. 투명 플라스틱 광학 애플리케이션 같은 가공 플라스틱 표면 스무딩을 위한 또 다른 처리 방법이 있습니다. 미세한 공구로 가공해도 투명 플라스틱 부품 표면이 보통 흐려지는데, 렌즈 같은 부품이라면 용납할 수 없습니다. 그런 경우 플레임 폴리싱(flame polishing)으로 빛 산란 '언덕과 계곡'을 평평하게 할 만큼 열을 가합니다. 이는 빛이 표면 미세 '지리'에 산란되지 않고 제대로 통과하게 합니다. 육안으로 부품 외관이 흐릿한 것에서 투명한 것으로 변합니다.
가공 부품의 원하는 마감이 '가공 직후'보다 더 매트하거나 더 광택이 나든, 이를 달성하는 여러 방법이 있을 수 있습니다. 이는 가공 공정 선택이나 2차 공정 사용을 포함할 수 있습니다. 모든 부품에 대한 최적 접근은 애플리케이션, 타임프레임, 생산 볼륨, 예산, 필요한 정확한 마감에 달려 있습니다. 가공 부품 변경은 꽤 빠르게 할 수 있어 여러 옵션을 시도해 보고 무엇이 가장 잘 작동하는지 볼 수 있습니다. 제조 가능성 피드백이 있는 대화형 견적이 그런 결정에 유용한 정보를 제공하지만, 때로는 지원 엔지니어 도움이 선택지를 좁히는 데 필요할 수 있습니다. 당사가 돕겠습니다.
마감 옵션을 정말 자세히 보고 싶으면 CNC 가공용 표면 마감 가이드 무료 다운로드.
산업기술
사출 성형용 부품을 설계할 때 금형의 핵심 요소인 게이트를 결정해야 합니다. 게이트는 용융 레진(플라스틱)이 금형 캐비티로 흐르는 것을 제어합니다. 게이트는 러너(레진을 금형으로 공급하는 시스템)가 금형 캐비티와 만나는 연결 지점입니다. 게이트는 다양한 모양과 크기로 존재하며 플라스틱을 캐비티로 유도하는 방식도 다양합니다. 게이팅 옵션에는 탭 게이트(가장 일반적), 핫 팁 게이트, 터널 게이트(핀 또는 포스트 게이트라고도 함) 등이 있으며, 이 글에서는 터널 게이트에 집중합니다. 프로토랩스에서는 고객 금형에 터널 게이트를 설
3D 프린팅 공정이 프린터에서 바로 사출 성형급 표면 마감을 내주지 않는다는 건 비밀이 아니지만, 좋은 소식도 있습니다. 도움이 되는 기술들이 있고 새로운 개발이 끊임없이 이어집니다. 후처리가 수동에서 자동화로 전환됨에 따라 3D 프린팅 부품 비용도 내려갈 것입니다. 서포트 구조 제거(또는 SLS와 MJF의 경우 파우더 케이크 제거)는 빌드에 필요했던 서포트 구조에서 프린팅된 부품을 해방시키는 첫 단계입니다. 서포트 제거를 위한 신기술 활용 사례는 PolyJet 케이스 스터디를 참고하세요. 부품이 프린팅된 지지 층에서 해방되면,