우레탄 캐스팅 마스터하기: 신뢰성·비용 효율적 부품을 위한 핵심 설계 원칙
2024년 1월 9일 발행
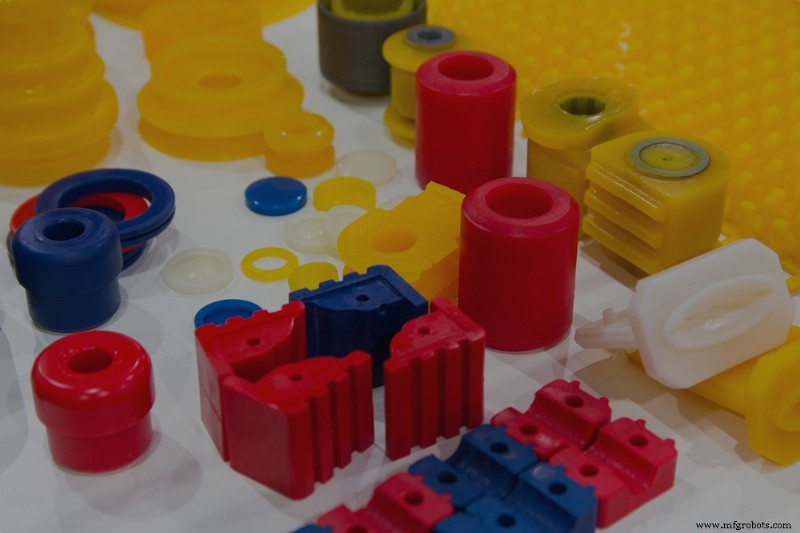
우레탄 캐스팅은 사출 성형 정밀도에 필적하면서 툴링 시간과 비용을 대폭 줄이는 다용도·비용 효율적 제조법. 유연한 실리콘 몰드 사용해 며칠 만에 고품질 최종 사용 부품 생산 가능해 브리지 툴링, 저량산, 신속 시제품, 조인트 제작, 돌출 문자 같은 복잡 디테일에 이상적.
공정은 마스터 패턴(통상 최종 부품 3D 프린트 복제)으로 시작. 패턴 액체 실리콘에 완전 포장, 경화 후 반으로 쪼개 패턴 제거. 적합한 우레탄 레진으로 2차 캐스팅 준비.
폴리우레탄 레진은 사출 성형용 열가소수지 성능과 동등하거나 초과 달성 가능. 하지만 일관된 고성능 부품 얻으려면 규율 있는 생산성 설계(DFM) 필수. 성공 보장 핵심 가이드라인 아래 정리.
공차
모든 제조 공정 변동 존재하므로 설계자 고려 필요. 우레탄 캐스트 부품 통상 ±0.015in 또는 인치당 ±0.003in 중 큰 값 공차 충족. 대부분 +0.15% 수축률 예상 (레진 열팽창과 실리콘 몰드 열반응).
날카로운 코너나 미세 문자는 냉각 중 약간 라운딩돼 디테일 정의 영향. 날카로움 보존 위해 마스터 패턴 마이크로 텍스처나 SPI 마감으로 사전 피니싱 고려. 연마, 커스텀 마감, 안료 착색(팬톤 매칭 포함) 등 후처리 옵션 가능하나 비용 증가 요인.
벽 두께
최소 벽 두께 0.040in (1mm) 유지. 극소형 부품은 0.020in (0.5mm)까지 가능하나 대형 부품은 구조 무결성 위해 더 두꺼운 벽 필요.
균일 벽 두께는 수축 변동성 최소화하고 경화 중 변형 리스크 감소. 절대 필요할 때만 가변 두께 도입.
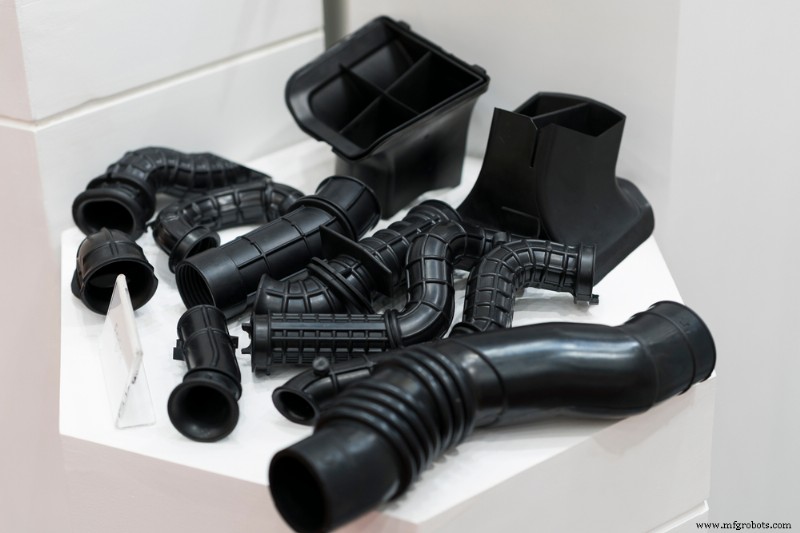 우레탄 캐스팅은 브리지 툴링, 저량산, 신속 시제품, 조인트 제작, 미세 디테일(돌출 문자 등) 부품 제조에 흔히 사용.
언더컷과 드래프트
금속 사출 금형과 달리 실리콘 몰드는 언더컷 수용에 최소 리스크. 드래프트 각도도 덜 크리티컬하지만 3~5° 드래프트 포함 시 몰드 스트레스 감소와 수명 연장 도움.
리브
리브로 부품 강화하되 올바른 방향 필요. 경험칙: 리브 높이 너비 3배 초과 금지, 벽 부착부 리브 너비 벽 두께 40~60%. 모든 내부 코너 최소 벽 두께 25% 필렛 반경으로 휨 강성 최대화.
보스
보스는 나사, 핀 등 패스너 신뢰적 결합점 제공. 벽 두께 약 25% 베이스 반경으로 패스너 번인 방지. 내부 보스 코너 0.060in (1.5mm) 필렛 반경으로 싱크 마크 방지. 보스 높이 공칭 벽 두께 60% 이하로 수축 제한.
우레탄 캐스팅 이점 지금 활용하세요
우레탄 캐스팅은 짧은 리드타임, 저비용, 설계 유연성 제공 — 단, 설계·제조 모범 사례 준수 시. 소재 특성, 공차, 기하 고려사항 주의 필수, 특히 생산 스케일업 시.
SyBridge는 민첩 제조와 깊은 전문성 결합해 모든 규모 제품 팀 리드타임 단축과 운영 효율 향상 지원. 우리 공정은 다중 기술 블렌드해 특정 니즈 충족하며 최고 품질 기준 유지.
오늘 문의해 우레탄 캐스팅으로 제품 개발 가속화 방법 알아보세요.



