리볼버: 기원에서 현대 제조까지
배경
권총(handgun)은 한 손 사용 설계 소형 화기 총칭. 오늘날 주 범주: 리볼버, 자동권총. 리볼버는 회전 실린더 탄창으로 다중 탄실 보유, 재장전 없이 연사 가능. 자동권총은 착탈식 탄창과 반동 에너지로 탄환 단일 탄실 공급 자동 장전 방식 사용. 본문은 리볼버에 집중, 초기 흑색화약 총기부터 현대 생산까지 추적.
최초 화기 9세기 중국 흑색화약 발명서 기원. 중국 원시 로켓 발사용, 조리법 몽골 경유 유럽 전파. 14세기 유럽서 정제, 1세기 내 소형 수기(手器) 출현. 초기 권총 짧은 총신 조준 보조 미약·단발 탄환 앞장약 장전으로 명중률·화력 제한, 병사 실전 부적합.
1835년 새뮤얼 콜트 최초 실용 리볼버(캡앤볼) 특허로 큰 진전. 콜트 실린더 5~6발, 해머 동작 자동 실린더 회전(이전 모델 수동 정렬 필요). 후속 개량: 앞장약 장전 폐지, 카트리지 급탄, 배출 개선, 더블액션 콕킹 기구 추가.
19세기 말 대량생산으로 리볼버 성숙·신뢰성 플랫폼 완성. 1920년대 자동권총 대두 전까지 군·경 주력 무장. 소멸 예측 불구 리볼버 지속, 경찰·군·경기 사수 세계적 애용.
설계
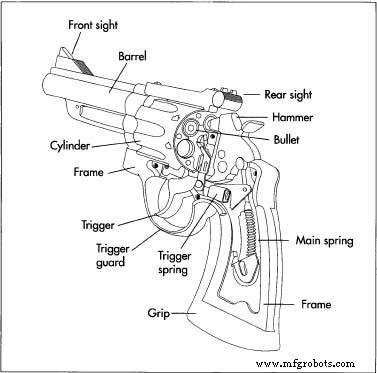
리볼버 성능 4대 서브시스템 좌우: 프레임 그룹; 실린더·익스트랙터·크레인 그룹; 배럴·사이트 그룹; 트리거·타이밍 핸드·해머 그룹.
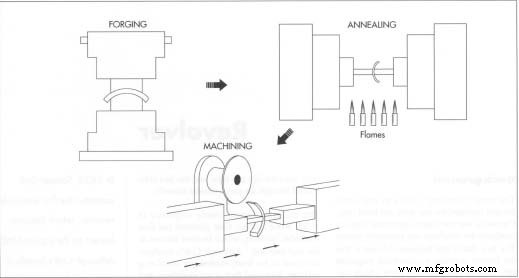 대부분 부품 강철/스테인리스강 블랭크로 시작→단조로 근사 최종 형상. 단조: 수백 톤 힘으로 금속 다이에 의도 형상 강제 성형. 단조 후 열처리, 기본 가공(밀링, 드릴링, 태핑) 자동 CNC 센터로 1/1000~2/1000인치 공차 달성.
프레임 그룹: 메인 프레임, 트리거 가드, 그립 구성. 탄환 발사 반력 흡수, 사수 손 안정 플랫폼 제공, 정밀 트리거 작동 보장. 현대 리볼버 솔리드 톱 스트랩(그립 영역-배럴 마운트 연결)으로 구조적 무결성 강화. 일부 설계 탈착 사이드플레이트(정비 접근용), 다른 설계 트리거 그룹 별도 어셈블리 통합.
실린더·익스트랙터·크레인 그룹: 회전 실린더, 익스트랙터, 익스트랙터 샤프트, 리턴 스프링, 크레인 포함. 일반 6발 실린더 적정 구경 카트리지 원형 배열. 익스트랙터 반원형 렛지 카트리지 림 걸고, 실린더 핀(프레임·크레인 결합)으로 프레임 고정. 배럴 포싱 콘으로 실린더 면→배럴 탄환 부드러운 이행 보장.
배럴·사이트 그룹 명중률 핵심. 배럴 프레임 나사 결합, 강선(그루브)으로 탄환 회전 부여. 표준 강선 트위스트 약 1회전/16인치(40.6cm). 사이트 통상 리어 노치+프론트 블레이드/포스트(조준 정렬용 조정 가능). 고급 리볼버 전문가 정밀 사이트 채용, 옵션 광학/야간/레이저 사이트 가능.
트리거 그룹 해머 스퍼 당김→발사 시퀀스 개시. 해머 스프링 압축+실린더 회전 다음 탄실 정렬. 트리거 메커니즘 실린더 잠금 홈 결합→추가 회전 방지. 트리거 완전 당김→해머 해제→프라이머 타격→발사. 싱글액션 시퀀스.
후발 더블액션: 트리거 당김만으로 실린더 회전+해머 콕킹+발사 일괄 수행. 현대 리볼버 대부분 이 기구 채택→연사 속도↑, 뽑아쏘기 단순화. 발사 후 트리거 스프링 메커니즘 전진 위치 복귀→다음 발사 준비. 전 탄실 소진 시 실린더 래치 핀 분리→크레인 위 실린더 스윙아웃 재장전. 익스트랙터 샤프트 탄피 배출, 실린더 재결합 다음 라운드 준비.
원자재
그립(목재/폴리머 제외) 리볼버 부품 모두 금속. 초기 강철 주류, 남북전쟁 부족 시 황동 프레임 사용. 2차대전 경량 항공기 무장 수요→알루미늄 합금 프레임 등장. 스테인리스강 도입으로 내식성↑, 유지보수↓.
제조 공정
부품 단조
- 초기 부품 강철/스테인리스강 블랭크 단조. 가열 블랭크 단조 프레스 타격→다이 내 최종 형상 근사 성형.
어닐링 및 가공
- 열처리로 금속 유동 패턴 안정화, 강도 손실 없이 내부 응력 해소.
- 자동 가공센터 밀링, 드릴링, 태핑 1/1000~2/1000인치 공차. 구형 장비 50년 된 것 유지 업체도(검증된 정밀도).
- 커스텀 고정구 가공 중 부품 클램핑, 공구 가이드·부싱 제공→정밀도 향상.
배럴 강선 가공
- 배럴 강선 탄환 안정화 스핀 부여, 표준 트위스트 1회전/16인치. 컷팅 리플링: 브로치 툴 패스당 ~0.025cm(0.01인치) 금속 제거. 스크래치 정확도 영향이나 법과학 탄환 식별용 고유 자국 생성.
- 버튼 리플링: 경화 폼 고압으로 배럴 관통→절삭 없이 금속 변위. 매끄러운 표면·고생산성.
보호 코팅 적용
- 가공 후 부품 보호 코팅(통칭 블루잉) 내식성 확보. 산욕 침지→내구성 배리어 형성. 변형: 크롬, 금도장, 파커라이징, 알루미늄 양극산화.
- 전기도금: 전류로 금속 이온 표면 증착→기판 강결합.
조립
- 조립 보통 단일 기술자 수작업 피팅. 치수 정밀도 향상됐으나 트리거 타이밍·풀 웨이트 여전히 수작업 미세 조정. 법집행 모델 안전 위해 무거운 트리거 풀, 타겟 모델 정확도 위해 가벼운 풀. 최종 조정: 파일링, 폴리싱, 기능 테스트.
품질 관리
조립 후 드라이 파이어링으로 트리거 기능, 사이트 정렬, 실린더 간격 검증. 프루프 파이어링(표준 서비스탄보다 고압 탄약)으로 최대 응력 구조 무결성 테스트. 합격품 포장→법집행기관, 군납업체, 면허 딜러 출하.
미래 전망
정밀 주조, 넷셰이프 단조, 경량 합금 투자로 점진적 설계 개선 지속. 사회적으로 권총 1960년대 이후 논쟁 중심. 총기 규제 옹호론자 접근 제한→폭력 감소 주장, 지지론자 수정헌법 2조 개인 권리 강조. 논쟁 미디어·입법 지속. 오늘날 리볼버 경찰·군·민간 사수 인기 유지, 규제 변화 주로 신원조회·대기기간 중심.



