TiO₂ 코팅으로 고로 화덕 수명 연장: 검증된 내화물 보호 기술
고로 화덕 라이닝 보호와 TiO₂ 첨가
고로(BF) 수명 연장은 큰 관심사입니다. 고로 수명 연장 필요성은 잘 알려져 있습니다. 높은 생산성 유지하며 단위 자본비 낮추면서 수명 개선 달성해야 합니다. 고로 화덕 내화물 라이닝은 가장 중요한 부분으로 고로 수명에 최대 영향. 사실 고로 수명을 제한하는 가장 중요한 요인 중 하나입니다. 화덕 내화물 마모는 고로 수명에 최대 영향을 미치므로 고로 운전원들의 심각한 우려 사항입니다.
화덕은 (1) 고주변 온도, (2) 용융 제련 제품 연속 이동, (3) 제품 화학적 활성, (4) 가스 압력과 화학적 활성, (5) 화덕 수분 유입 등 조건으로 마모·침식 노출 가장 심한 구역. 가장 임계 영역은 로 벽과 화덕 바닥 사이 전이 구역. 고로 수명은 통상 화덕 벽 내화물 침식으로 결정. 적절한 라이닝 설계 추가로 화덕 벽 침식 최소화 필수. 생산 중단 없이 화덕과 고로 벽 수명 연장 방법은 상당한 경제적·기술적 관심사.
화덕 내화물 마모 주요 원인
- 높은 고로 생산성
- 장기 정지 빈도(2일 초과)
- 로 냉각 시스템 누수
- 장입 원료 품질
화덕 침식 저감 대책
화덕 침식 저감 대책: (1) 고로 생산성 저하, (2) 석탄 주입률 감소, (3) 스테이브와 카본 블록 사이 램밍 매스 그라우팅, (4) 튜예르 일시 폐쇄, (5) 벽 냉각률 증가, (6) TiO₂(산화 티타늄) 함유 물질 첨가. TiO₂ 함유 화합물 첨가로 화덕 라이닝 수명 개선하는 것이 가장 널리 사용되는 방법. TiO₂는 화덕 라이닝 조기 침식 방지.
TiO₂ 공급원: 일메나이트 광석
로 상부를 통해 고로에 장입되는 가장 빈번한 TiO₂ 함유 물질은 천연 Ti 공급원인 일메나이트 광석. 이 광석은 티타늄 자철석(Fe,Ti)₃O₄ 또는 FeTiO₃ 형태 발생, 자철석과 부분적 헤마타이트 등 철 광물과 일메나이트 기계적 혼합물. 일메나이트 대표 조성: TiO₂ 33%, Fe₂O₃ 36% 미만, SiO₂ 25% 미만, Al₂O₃ 8% 미만, MgO 5% 미만, 수분 6%. 크기 10~40mm 범위. 부든트와 함께 로 상부 장입하는 다른 방법으로 소결광, 펠렛, 합성 TiO₂ 함유 물질 이용 가능.
티타늄 카보나이트라이드 Ti(C,N) 형성 메커니즘
현재 화덕 마모 저감과 손상 구역 수리 기술적 관행은 일메나이트 투입으로 화학적·열적 안정 티타늄 카보나이트라이드 Ti(C,N) 생성. 이 화합물들은 주로 손상 지점에 축적되어 소위 '핫 리페어(Hot Repair)' 효과 발휘. 그림 1은 고로 화덕 내 Ti(C,N) 퇴적물.
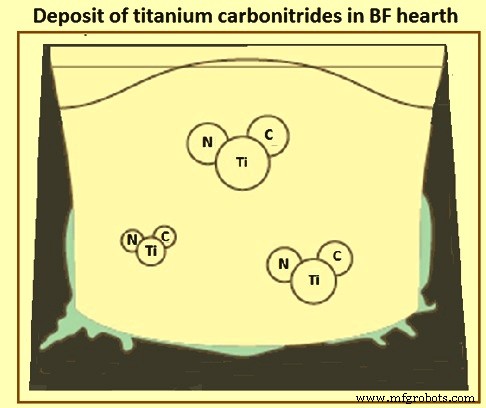
그림 1 고로 화덕 내 티타늄 카보나이트라이드 퇴적
적정량 티타늄(Ti) 함유 물질을 고로에 투입하는 것이 화덕 벽 보호 효과적 방법으로 확인. Ti 함유 물질 첨가는 내화 벽돌 보호층, 소위 '티타늄 베어(Titanium Bear)' 형성 촉진 믿어짐. '티타늄 베어'는 Ti 탄화물, 질화물, 카보나이트라이드 침전물로, 공급 원료에 TiO₂ 존재 시 고로 화덕 영역에서 형성 가능. 표 1은 TiN과 TiC 화합물 주요 특성.
| 표 1 티타늄 카바이드와 티타늄 나이트라이드 특성 |
|---|
| 번호 | 특성 | 단위 | TiC | TiN |
|---|
| 1 | 색상 | | 회색 금속광 | 구리색 |
| 2 | 밀도 | g/cm³ | 4.93 | 5.4 |
| 3 | 융점 | °C | 3,157 | 2,950 |
| 4 | 열전도율 | W/(m·K) | 29 | 38 |
| 5 | 경도(모스) | | 9 | 9 |
| 6 | 경도(누프) | | 2,470 | 1,800 |
| 7 | 용선 내 용해도(1,400°C) | % | 0.01 미만 | 0.01 미만 |
| 8 | 결정 타입 | | 면심입방 | 면심입방 |
| 9 | 격자 간격 | nm | 0.4305-0.4327 | 0.4323-0.4342 |
| 10 | 열팽창계수(25~100°C) | 10⁻⁶ 1/K | 7.3 | 7.3 |
| 11 | 탄성 계수 | GPa | 320 | 260 |
| 12 | 비저항 | 10⁻⁵ Ω·cm | 7 | 3 |
Ti 함유 물질 첨가 목적은 고온·고내마모 Ti(C,N) 화합물 생성 기반. 이 화합물들은 용선 내 온도 의존적 용해도 보임. 용해도 한계 도달 시(손상 구역에서 높은 열플럭스와 외부 열손실로 온도 하강 시) 각각 Ti(C,N) 화합물이 용선에서 석출되어 내화물 더 심한 손상 구역에 퇴적, 고유 '핫 리페어 효과' 발휘.
TiO₂ 첨가 두 가지 접근법
- 예방적 접근: 정기적으로 TiO₂ 장입하여 고로 화덕 Ti(C,N) 침전 보호층 구축·유지.
- 치료적 접근: 화덕 온도 임계치 초과 시 상대적 대량 TiO₂ 장입. 화덕 온도 허용 수준 안정화까지 대량 첨가 유지.
표 2는 이 두 접근법 시 고로 내 TiO₂ 첨가 대표 파라미터.
| 표 2 고로 내 TiO₂ 첨가 시 대표 파라미터 |
|---|
| 번호 | 항목 | 단위 | 예방 조치 | 치료 조치 |
|---|
| 1 | 장입 TiO₂ 단위 | kg/t-HM | 3-5 | 5-20 |
| 2 | 용선 내 Ti 농도 | % | 0.05-0.1 | 1.0-1.5 |
| 3 | 슬래그 내 TiO₂ 농도 | % | 1.0-1.5 | 1.5-3.0 |
TiO₂ 화학 반응 메커니즘
일메나이트는 철 티타네이트(Fe,Ti)₃O₄ 또는 FeTiO₃ 구성 천연 광석. 먼저 에너지 공급(일메나이트 톤당 코크스 소비 3~10kg)으로 고로 내 FeO와 TiO₂로 분해되어야 Ti(C,N) 화합물 생성 가능.
고로 내 TiO₂ 함유 화합물 첨가 시 3가지 기본 기술적 메커니즘: (1) 열역학 계산상 슬래그 TiO₂ 농도 약 1.2% 시 튜예르 레벨에서 TiO₂가 슬래그 내 Ti(C,N)과 평형, (2) 1.2% 초과 농도에서 TiO₂ 환원·Ti(C,N) 침전, (3) 액체 슬래그 점도 증가와 최대 슬래그 TiO₂ 레벨, 최대 용선 Ti 농도 각각 상한 3%와 0.3%로 제어 필요, (4) 용선 내 고Si 레벨과 슬래그 고염기도가 높은 Ti/TiO₂ 분배 유리.
Ti(C,N) 퇴적 과정은 계면 반응. Ti 레벨이 슬래그/용선 금속 계면 상승하여 Ti 공급원 효과적 반응 달성 필요. 따라서 미세 분산 Ti 액적 고량·고비표면적으로 가능한 빨리 생성 유리. 미세 분산 Ti 액적은 다량 Ti(C,N) 형성에 특히 유리함 입증. 화덕 카본 블록 상 대형 Ti(C,N) 결정은 내화물 표면 침투 유도 농축 기인. 이 축적은 결정 성장 가속화로 퇴적물 안정화 결과.
고로 장입 Ti 함유 물질은 직접 환원에만 의해 환원: TiO₂ + 2C = Ti + 2CO; H = 169,773 kcal/mol. 카보나이트라이드 형성은 확산 공정 제어되어 더 많은 시간 필요. TiO₂ 환원 후 생성된 Ti가 용선 침전, 용해 C, N과 반응 Ti(C,N) 화합물 형성(식: xTi + yC + zN = TiN, TiC, Ti(C,N)). Ti(C,N) 화합물은 저온 구역(고열플럭스 영역)에서 용선 내 용해도 낮을 때 석출. 그림 2는 고로 화덕 내 Ti(C,N) 보호층 형성 메커니즘 시각화. 고로 재라이닝 위해 정지 후 화덕에서 채취한 Ti(C,N) 보호층 조각.
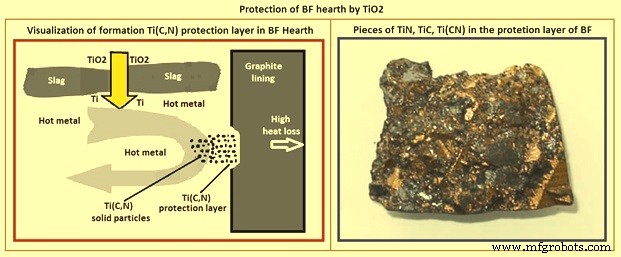
그림 2 TiO₂에 의한 고로 화덕 보호
고로 조업 중 [Ti]/[TiO₂] 평형 영향 요인: (1) 화덕 온도, (2) 슬래그 염기도, (3) 용선 내 Si 레벨. 온도와 TiO₂ 부하 간 관계(서로 다른 Ti/TiO₂ 평형과 용선 Si 수준)는 그림 3. Ti(C,N) 융점 2,959°C로 화덕 바닥과 벽에 석출. 시간 경과 축적 퇴적물이 화덕 라이닝 내면 보호, 고로 수명 연장 도움. 이는 블로운 아웃 고로 샐러맨더에서 대량 Ti(C,N) 퇴적물 발견으로 입증.
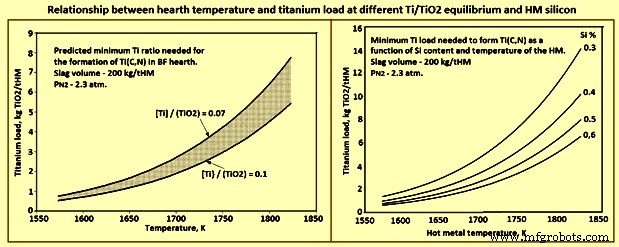
그림 3 화덕 온도와 티타늄 부하 간 관계(서로 다른 Ti/TiO₂ 평형과 용선 Si 수준)
고로 내 TiO₂ 장입 방법
TiO₂ 함유 화합물은 부담재와 함께 로 상부 장입하거나 여러 튜예르 통해 고로 주입 가능. 부담재와 함께 상부 장입 시 샤프트 전장 분포, 결과적으로 반응 지연 발생. 결과적으로 실제 필요량보다 더 많은 양 장입, 슬래그 품질 저해와 샤프트 내 간헐적 퇴적(비활성 부담) 초래. 일반적으로 Ti는 고로 단면 전체 균일 분포. 그러나 Ti는 화덕 벽 구역에만 필요. 따라서 더 높은 투입량 필요, 용선과 슬래그 품질 부정적 영향. TiO₂ 함유 물질 증량으로 용선 Ti 함량 증가, 슬래그 TiO₂ 증가, 시멘트 첨가제용 슬래그 활용 제한 요인 될 수 있음.
TiO₂ 함유 물질 주입 시 합성 TiO₂ 미세 입자 형태. 이 미세 입자가 튜예르 통해 화덕 인근 고로 내 주입. 미세 입자 TiO₂ 공급원 튜예르 통해 화덕 구역 직접 국부 주입이 고로 TiO₂ 반입 더 효과적 방법. 이 기술은 여러 이점 제공: (1) 주입이 위태로운 내화물 구역 인근 즉각 발생, 저투입량으로 최적 결과 체계적 달성, (2) '핫 스팟' 발생 시에도 수리 작용 전 지연 기간 단축, (3) 고로 샤프트 내 TiO₂ 함유 물질 축적 없음, (4) TiO₂ 함유 물질이 튜예르 레벨과 화덕 직접 반응 현장 이송, 샤프트와 응집 구역 반응 무관하게 가스-금속-슬래그 상 상호작용 직접 영향, (5) 저투입률과 Ti(C,N) 화합물 전환 고효율로 슬래그 품질 개선(낮은 슬래그 TiO₂ 함량), 고로 과립 슬래그 품질 악화 없음.
합성 TiO₂ 공급원 산업적 사용은 임계 화덕 구역 체계적 주입 시 온도 상당한 저감 나타냄. 정밀 주입으로 '핫 스팟' 발생 시 손상 구역 신속 수리 가능. 합성 제품 사용 위해 주입 시스템 필요. 이 시스템: 저장 빈, 압력 락, 공급 용기, 이젝션 노즐 장착 로터리 피더, 최대 4개 튜예르 동시 공급용 대응 치수 이송 라인 구성. 공급률 분당 10~60kg. 요구사항과 필요에 따라 최적 튜예르 선택 공급 가능. 자동화 개념으로 저장 빈 충전 제외 완전 자동 운전 가능.



