고로 생산성 최적화: 핵심 파라미터와 전략
고로 제철의 위상과 발전
고로(BF) 제철은 입증된 성능, 유연한 원료 사용, 높은 열에너지 보존 능력으로 용선(HM) 생산의 가장 실행 가능한 수단입니다. 가장 신뢰할 수 있는 제철 공정입니다. 고로 제철 기원 연대는 정확히 알려져 있지 않으나, 14세기 유럽 제철로에서 중요 공정 설계와 재엔지니어링이 구현되기 시작했습니다. 이후 고로 제철 기술은 더 생산적이고 경제적으로 만들기 위해 지속적 개발이 이루어졌습니다.
고로는 생산 증대와 전반적 효율 개선을 위해 엄청난 수정과 개발을 거쳤습니다. 기술 개발과 과학 연구 모두 고로 제철 기술을 최적 운전 조건으로 이끌었습니다. 기술은 더 성숙해졌고 고로 제철 공정은 이제 열역학적 효율 한계 근처에서 운전되는 고도로 개발된 공정입니다. 대체 제련 공정 개발도 고로 기술로부터 치열한 경쟁을 받고 있습니다.
고로는 본질적으로 고체(철원 부담재, 코크스, 플럭스), 이후 용융 액체가 샤프트를 따라 하향 이동하는 대향류 이동층 로입니다. 미분탄과 산소(O₂) 농축 열풍이 바닥 근처 튜예르 레벨에서 주입됩니다. 로 내부 여러 반응으로 생성된 환원 가스는 로 상부로 상승하며 로 상부 장입된 철원 물질을 환원시킵니다.
고로 성능 결정 다변량 시스템
고로 공정은 수많은 상호 영향 변수의 영향을 받는 다변량 시스템입니다. 각 변수가 고로 성능에 미치는 역할을 이해하기 위해 변수 간 상호 영향을 분리할 필요가 있습니다. 고로 성능은 여러 파라미터로 결정되며, 그중 생산성이 주요 지표입니다.
고로는 엄청난 수정과 개선을 거쳐 현재 상태에 도달했습니다. 고로 생산성 증대를 위해 집중적 작업 수행. 고로 유효 체적은 100m³ 미만에서 5,000m³ 이상으로 증가. 이 크기 로는 일일 10,000~13,000톤 용선(tHM) 생산, 연간 400만 톤 이상 생산. 3,000~5,000m³ 내부 체적 고로가 고로 성능에 최적인 것으로 보고됨. 이는 고로 성능이 특정 생산성(효율 측정, 통상 톤/일/m³ 단위)과 더 상관관계 있음을 의미. 일부 국가에서는 유효 체적 대신 유용 체적 고려. 여러 고로가 약 2.5 t/d/m³ 특정 생산성으로 운전.
로 크기는 고로 생산성 개선에 영향을 미치는 변수 중 하나일 뿐입니다. 생산성에 영향을 미치는 다른 많은 파라미터 존재. 장입 부담재 개발, 로 설계, 주입 기술, 공정 제어가 고로 생산성 개선 도움. 예: 고로 벨레스 탑 차징 시스템은 로 내 공급 물질 좋은 분포 유지로 가스 흐름과 생산율 개선 위해 개발.
고로 생산성은 단위 시간당 가능한 가스 통과량과 톤당 용선 생산 필요 특정 가스 발생량의 비율. 따라서 생산성 증대는 한편으론 가스 통과량 증가(로 투과성 개선 의미), 다른 한편으론 특정 가스 요구량 감소(환원제 특정 소비 감소 의미) 필요.
고로 생산성에 영향을 미치는 주요 요인
고로 생산성에 영향을 미치는 여러 요인 중 주요 사항 기술. 단, 표시된 수준은 요인들이 독립적으로 고려될 때 기준. 고로 조업은 통합 운영이므로 서로 다른 파라미터가 고로 내에서 상호작용하며 일부는 강화 효과, 일부는 약화 효과 가짐.
원료
고로 코크스, 넛 코크스, 미분탄 같은 연료/환원제 외에 고로는 용선(HM) 생산을 위해 (1) 소결광, 펠렛, 정광(사이즈드 철광석) 등 철원 원료, (2) 석회석, 돌로마이트, 규석 등 플럭싱 물질, (3) 망간광, 티타노-페라이트 철광석 등 잡재(첨가제) 필요.
철원 물질 내 철(Fe) 함량 높을수록 로 내부로 들어가는 괴재 물질 감소하여 슬래그 형성을 위한 플럭싱 필요량 감소. 따라서 높은 Fe 함량은 슬래그 부피 감소와 고로 생산성 개선 도움. 장입 혼합물 내 Fe 함량 1% 증가 시 생산성 개선: Fe 50% 이하 시 약 2.4%, 50~55% 범위 시 약 2%, 55~60% 범위 시 약 1.7%. 스크랩 장입 시 10kg/t-HM 철 투입당 0.6% 생산성 증가 효과.
석회석과 돌로마이트 직접 장입 시 고로 내부에서 탈탄산 반응 발생, 열 필요로 단위 연료 소비 증가. 이 플럭스를 소결광이나 펠렛 통해 장입하면 탈탄산 반응이 고로 외부에서 일어나 고로 유효 체적이 철원 물질로 더 효과적 사용되어 생산성 개선. 원료 석회석 소비 10kg/t-HM 감소 시 생산성 0.5% 증가. 돌로마이트 경우 10kg/t-HM당 0.4% 증가.
고로 고생산성 달성을 위해 부담재가 고로 내 높은 투과성과 균질성 제공 필수. 따라서 부담재 미분 함량 통제가 생산성 개선에 중요. 철원 장입물 5mm 미만 함량 감소마다 생산성 1% 개선.
부담재는 짧은 체류 시간 촉진 위해 높은 환원성 가져야 함. 아연, 납, 알칼리 같은 유해 원소 저함량으로 공정 장애 회피 필요. 고로 생산성은 소결 품질에 크게 의존. 소결광은 최적 입도 분포, 높은 강도, 높은 환원성, 높은 기공률, 1,250°C 이상 연화 온도, 7~8% 범위 일정 FeO 함량, 일정 염기도 가져야 함.
부담 분포 제어는 고로 생산성 개선에 중요 역할. 부담 분포 제어는 안정된 부담 하강 보장, 벽면 가스 흐름 조절(비활성 구역 생성 없이 고열 부하 회피), 좋은 고체-가스 접촉 달성 도움. 투벨 차징 장치에서 로 반경 방향 광석 부하 분포 균일도 증가 시 생산성 2% 개선, 벨레스 차징 장치 동일 조건 3% 개선. 투벨 차징 장치를 벨레스로 교체 시 생산성 4% 개선.
연료/환원제
고로에는 두 유형 연료/환원제 사용: 상부 장입 야금 코크스(고로 코크스), 튜예르 레벨 주입 미분탄/천연가스/코크스 오븐 가스/오일/석탄 타르.
고로 코크스는 여러 방식으로 생산성 영향. 코크스 고회분 함량은 로에 더 많은 슬래그 형성 물질 장입 의미. 이 물질들은 슬래그 형성을 위해 플럭싱 필요, 슬래그 부피 증가. 코크스 회분 1% 감소마다 생산성 1.3% 개선.
생산성 영향 다른 코크스 특성: CSR(반응 후 코크스 강도), CRI(코크스 반응성 지수), 미쿰 지수(M40, M25, I40, M10, I10). 이 파라미터들은 로 샤프트 투과성과 튜예르 레벨 코크스 기계적 강도 영향. M40은 코크스 파쇄성, M10 마모성 나타냄. 높은 CSR과 M40, 낮은 CRI과 M10 값은 생산성 개선. M25 1% 증가 시 생산성 0.6% 증가, CSR 1% 증가 시 0.7% 증가. M10 값 1% 감소 시 생산성 2.8% 증가. 그림 1은 고로 코크스 특성 생산성 영향.
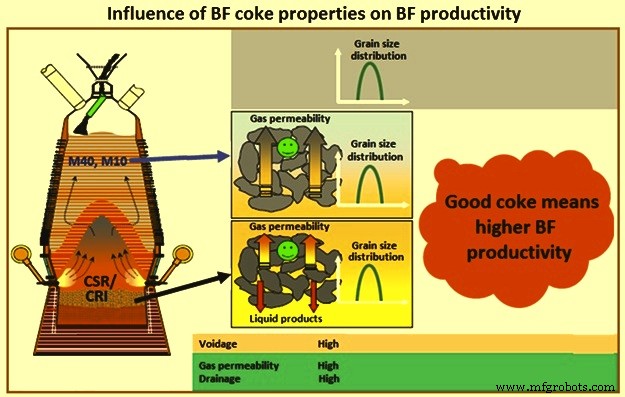
그림 1 고로 코크스 특성이 고로 생산성에 미치는 영향
코크스 황 함량도 생산성 영향. 코크스 황 함량 0.1% 감소마다 생산성 0.18~0.71% 범위 개선. 용선 내 황 0.05% 수준에서 0.18%, 0.04%에서 0.22%, 0.03%에서 0.27%, 0.02%에서 0.38%, 0.01%에서 0.71% 증가.
고로 장입 코크스 크기도 생산성 영향. 80mm 초과 코크스 분율 1% 감소 시 생산성 0.2% 증가, 25mm 미만 코크스 분율 1% 감소 시 1% 증가.
튜예르 레벨 주입 미분탄/천연가스/코크스 오븐 가스/오일/석탄 타르는 통상 특정 가스 흐름 영향으로 상부 온도 저하와 튜예르 단열 온도(RAFT) 상승 유발. 이 효과는 대체 연료 주입으로 보상. 보조 연료 주입 자체는 생산성 영향 없으나 산소 주입 동반으로 주입 산소에 의한 생산성 증가 발생.
열풍과 산소 농축
열풍 온도 10°C 상승 시 생산성 증가: 800~900°C 범위 0.5%, 900~1,000°C 범위 0.4%.
열풍 산소 25% 이하 시: 1,000~1,100°C 범위 10°C 상승당 0.3%, 1,100~1,200°C 0.28%, 1,200~1,300°C 0.25%, 1,300~1,400°C 0.22%.
열풍 산소 25~35% 시: 1,000~1,100°C 0.25%, 1,100~1,200°C 0.2%, 1,200~1,300°C 0.2%, 1,300~1,400°C 0.18%.
열풍 산소 35~40% 시: 1,000~1,100°C 0.2%, 1,100~1,200°C 0.18%, 1,200~1,300°C 0.16%, 1,300~1,400°C 0.14%.
열풍 습도 감소는 생산성 개선. 열풍 풍량 1,500~1,600 m³/t-HM 기준 g/m³당 0.14%, 1,000~1,100 m³/t-HM 기준 0.06% 개선.
열풍 산소 농축은 생산성 개선. 절대 기준 1% 산소 농축: 25%까지 2%, 25~30% 1.7%, 30~35% 1.4%, 35~40% 1.6% 개선.
고로 상부 가스 압력 증가로 생산성 개선. 과압 200kPa까지 상부 가스 압력 10kPa 증가와 열풍 질량 대응 증가 시 생산성 1% 개선.
용융 공정 가속 위해 고로 내 가스 차압 증가. 경계값까지 1% 증가 시 생산성 0.5% 개선, 경계값 초과 시 0.3% 개선.
용선과 액체 슬래그
출선 관행은 고로 고생산성 달성에 중요 역할. 좋은 출선 관행: 좋은 노공 길이, 적시 노공 개방, 출선 속도 제어, 적절한 화덕 배수, 로 건조 후 노공 폐쇄. 노공 재료 품질이 좋은 출선 관행에 매우 중요.
용선 내 실리콘 함량 감소는 고로 생산성에 긍정적 영향. 실리콘 감소는 더 좋은 광석-코크스 비율과 응집 구역 하향 이동으로 달성. 이는 용선으로 실리콘 전달 부피 감소 생성. 용선 실리콘 0.1% 감소 시 생산성 1.2% 개선.
용선 내 망간 함량 감소도 생산성 긍정적 영향. 용선 망간 0.1% 감소 시 생산성 0.22~0.44% 범위 증가(광석 망간 함량에 의존, 광석 망간 높을수록 영향 낮음).
용선 인 함량 감소는 생산성 개선. 인 0.1% 감소마다 생산성 0.6% 개선.
슬래그 특성은 고로 생산성에 상당한 영향. 낮은 특정 부피의 저점도 슬래그가 생산성 개선. 슬래그 10kg/t-HM 감소는 총량과 장입 철 함량 무관하게 생산성 0.6% 증가 기여.
기타 고로 생산성 영향 요인
단기 정지 1% 감소 시 생산성 1.5% 개선. 감풍 운전 1% 감소 시 1% 개선. 출선 개방 지연 사례 1% 감소(평균 지연 시간 인접 출선 간격 0.5배) 시 생산성 0.1% 개선.
자동 공정 제어는 환원제 소비 최소화, 행잉, 슬리핑, 스캐폴딩, 가스 채널링 등 공정 장애 즉각적 대응 회피, 용선과 슬래그 파라미터 안정화 등으로 생산성 개선. 자동 공정 제어 효과는 3~5% 범위.



