유니버설(I/H) 빔: 설계, 압연 및 응용
유니버설 빔과 그 압연
유니버설 빔은 평행 플랜지 빔(parallel flange beams) 또는 와이드 플랜지 빔(wide flange beams)이라고도 합니다. 유니버설 빔 단면은 I 또는 H 형상입니다. H 형상 빔은 유니버설 컬럼(universal columns)이라고도 합니다. 유니버설 빔 단면의 수평 부분을 플랜지(flange), 수직 요소를 웹(web)이라 합니다. H 빔은 I 빔보다 플랜지가 더 넓습니다. 유니버설 빔은 일반적으로 구조용 강재로 압연되며 건설 및 토목 공사에 사용됩니다. 유니버설 빔은 재료 대부분이 중립축에서 멀리 위치하여 높은 2차 모멘트(second moment of area)를 제공하므로 가장 효율적인 단면 프로파일을 가지며, 이는 강성을 높여 휨과 처짐 저항을 증가시킵니다.
H 빔은 폭과 깊이가 같거나 거의 같으며, 다층 건물 기둥 등 축하중을 지지하도록 수직 배치에 더 적합합니다. I 빔은 폭보다 깊이가 현저히 깊어 바닥 보 등 휨 하중을 지지하는 데 더 적합합니다.
빔이 휠 때 상부는 압축, 하부는 인장 상태가 됩니다. 이 힘은 최상단과 최하단에서 가장 큽니다. 유니버설 빔은 상하단에 더 많은 재료가 있고 웹에 적은 재료가 있어 최소 재료로 강성 있는 구조 단면을 제공합니다.
I빔과 H빔의 특성 비교
I빔은 웹과 평행한 평면에서 단방향 휨에 탁월하지만, 양방향 휨에서는 성능이 떨어집니다. 또한 비틀림에 대한 저항이 적고 비틀림 하중 하에서 단면 뒤틀림(sectional warping)을 겪습니다. 비틀림이 지배적인 문제에는 I빔보다 박스 단면 등 다른 강성 단면이 선호됩니다.
빔 깊이를 증가시키면 휨 강도가 깊이의 3제곱에 비례하여 증가하므로 유니버설 빔은 높은 강성을 제공합니다. 그러나 웹 두께가 너무 작으면 좌굴(buckling)을 피할 수 없습니다.
유니버설 빔 웹은 전단력을 저항하고, 플랜지는 빔이 겪는 휨 모멘트 대부분을 저항합니다. I형 빔은 긴 스팬에서 높은 하중을 지지하도록 설계되었습니다. 웹 평면에서 휨과 전단 하중을 모두 지지하는 매우 효율적인 형태입니다. 두꺼운 플랜지와 얇은 웹이 높은 휨 하중을 저항하도록 재료를 효율적으로 배분합니다. 그러나 I형 단면은 횡방향 용량이 감소하고 비틀림 하중 지지에도 비효율적입니다.
H빔은 최적화된 단면적 분포와 합리적인 강도-중량 비로 고성능 형강입니다. 넓은 플랜지와 얇은 웹 특징으로 큰 단면 계수, 높은 휨 저항, 우수한 기계적 특성을 가집니다. H빔은 일반적으로 I빔보다 무겁고 옹벽 지지대 등에 유용합니다. 헤드룸(headroom)이 중요한 경우 빔 단면으로도 사용될 수 있습니다. 뛰어난 특성으로 H빔은 보, 기둥 등 건축 부재뿐만 아니라 파일 기초, 교량 등 토목 공사에도 널리 사용됩니다.
유니버설 빔은 테이퍼 플랜지 빔(tapered flange beams)이라고도 하는 압연 강재 조이스트(rolled steel joists)와 다릅니다. 유니버설 빔 플랜지는 평행하고 일정한 두께를 가지지만, 조이스트 플랜지는 테이퍼져 있어 두께가 변합니다. 조이스트는 가변 두께 플랜지 때문에 연결 시 테이퍼 와셔가 필요합니다.
H빔은 폭과 깊이가 같거나 거의 같고, I빔은 폭보다 깊이가 현저히 깊습니다. 유니버설 빔은 구조용 강재로 제작(보통 강판 사용) 또는 압연으로 생산됩니다. 다양한 빔 유형 단면 비교는 그림 1에 있습니다.
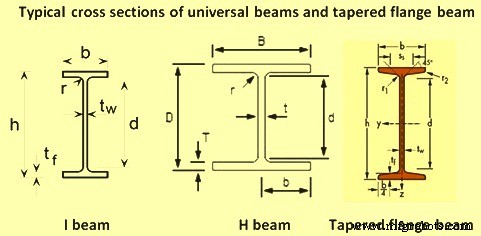
그림 1 다양한 빔 유형 단면 비교
유니버설 빔 압연
전통적으로 유니버설 빔은 다른 형강처럼 강철 블룸(bloom)을 유니버설 스탠드에서 압연하여 생산합니다(그림 2). 최근에는 독본(dog-bone) 모양 단면을 가진 빔 블랭크(beam blank)가 연속 주조되어 1차 압연 단계를 생략합니다. I빔 생산 최신 공정은 얇은 플랜지(예: 두께 50mm 미만) 빔 블랭크를 연속 주조 및 압연하여 얇은 웹 평행 플랜지 빔을 생산합니다.
전통적 유니버설 빔 압연기
유니버설 빔 압연 전통 생산 공정은 블룸 가열, 적절한 윤곽과 치수로 압연, 열간 상태에서 취급 가능한 길이로 절단, 상온 냉각, 교정, 주문 길이 절단, 검사, 출하 단계를 포함합니다.
대형 단면 블룸 가열은 푸셔형(pusher type) 노 또는 연속 워킹 빔(walking beam) 노 중 하나로 수행됩니다. 푸셔형 노는 과거 거의 모든 구형 유니버설 빔 압연기에 사용되었으나, 최근 많은 이점으로 인해 워킹 빔 노 사용 추세입니다. 일반적으로 유니버설 빔 압연기는 1~2개 연속 워킹 빔 노를 가집니다.
유니버설 빔 생산 전형적 압연기는 초기 성형을 수행하는 2하이 리버싱 브레이크다운 스탠드(breakdown stand)와 열차 형태로 배열된 3개 스탠드 그룹으로 구성되어 압연 공정을 완료합니다.
H빔은 초기 2하이 밀, 3하이 밀에서 압연되었고 4롤 유니버설 타입 스탠드가 마무리 압연에 사용되었습니다. 그러나 플랜지가 웹만큼 잘 압연되지 않고 빔 크기가 제한되었습니다. 그럼에도 더 깊은 빔, 더 얇은 웹, 테이퍼가 거의 없는 더 큰 플랜지에 대한 상당한 수요가 있었고, 이것이 유니버설 빔 압연기 트렌드를 정했습니다.
유니버설 빔 압연을 위한 일반적 유니버설 빔 압연기 구성은 가열 블룸에서 스케일 제거용 고압 수 디스케일러, 양쪽에 매니퓰레이터가 있는 멀티 홈 롤 2하이 리버싱 브레이크다운 압연기, 소재 선단 절단용 텅 톱(tongue saw), 유니버설 조압연기(roughing mill), 에징 밀(edging mill), 단일 패스 유니버설 피니싱 스탠드(finishing stand), 열간 톱(hot saw), 게이지 스톱(gauge stop), 2개 냉각 베드, 7-9롤 회전 교정기, 필요시 재교정용 개그 프레스(gag press) 포함 검사 베드, 파일링 머신, 라벨러, 냉간 톱, 롤러 테이블과 함께 바인딩 머신으로 구성됩니다. 이러한 압연기 전형적 레이아웃은 그림 2에 있습니다.
유니버설 조압연기와 에징 밀은 컴퓨터 속도 매칭을 통해 탠덤으로 작동하는 리버싱 다중 패스 밀입니다. 유니버설 조압연기는 보통 2개 구동 수평 롤과 2개 비구동 수직 롤을 가진 4롤 밀입니다. 에징 밀은 보통 단일 홈 2하이 밀 스탠드입니다. 유니버설 피니싱 밀도 2개 구동 수평 롤과 2개 비구동 수직 롤을 가집니다.
압연 후 유니버설 빔은 열간 톱으로 냉각 베드 길이로 절단하는 마무리 단계를 거칩니다. 보통 1개 고정 톱과 1개 이동 톱으로 구성된 2개 톱이 있습니다. 냉각 베드는 워킹 빔과 트랜스퍼 체인 조합으로 소재 이송. 일부 압연기에서는 절단 빔 상하 표면에 물 분사도 사용하여 마무리 구역 이송 전 냉각합니다.
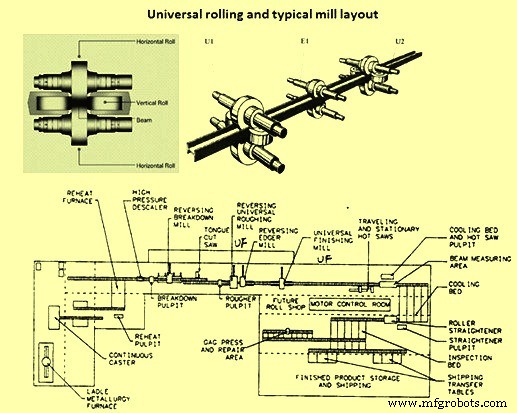
그림 2 유니버설 스탠드에서 유니버설 빔 압연 및 전형적 압연기 레이아웃
현대식 유니버설 빔 압연기
현대식 유니버설 빔 압연기는 일반적으로 연속 유니버설 스탠드로 연속 주조 슬래브 또는 빔 블랭크를 압연하도록 건설됩니다. 보통 자동 게이지 제어(AGC) 시스템이 장착됩니다. 주조 빔 블랭크 플랜지 두께는 50mm 미만입니다.
슬래브 또는 빔 블랭크는 보통 연속 워킹 빔 재가열 노에서 가열됩니다. 많은 재가열 노는 4개 가열 구역과 시간당 약 250톤 용량을 가집니다. 현대식 재가열 노는 완전 컴퓨터 제어되며 열간 또는 냉간 슬래브/빔 블랭크 장입을 수용합니다.
완전한 밀 트레인은 보통 1개 브레이크다운/조압연 스탠드, 유니버설 스탠드 U1, 에저 스탠드 E1, 유니버설 스탠드 U2(그림 2), 1개 유니버설 피니싱 스탠드로 구성된 유니버설 스탠드 그룹, 1개 유니버설 피니싱 스탠드로 구성됩니다. 조압연 스탠드 전 고압 수 디스케일러가 있습니다. 설비에는 열간/냉간 톱 시설, 1개 롤러 교정기, 개그 프레스 포함 검사 베드, 마무리 머신, 롤 터닝 및 공작 설비가 포함. 모든 설비는 압연 소재 이송용 롤러 테이블로 연결. 마무리 측 일부에 체인 트랜스퍼. 현대식 유니버설 빔 압연기 연간 용량은 보통 100만 톤 이상.
조압연 밀은 종종 리버싱 스탠드입니다. 얇은 슬래브 또는 얇은 플랜지 빔 블랭크가 주조되어 입구 크기로 공급되므로 기존 압연 관행보다 적은 패스가 필요합니다. 강철은 빔 압연기 유니버설 스탠드에 적합한 크기까지 압연됩니다.
전형적 빔 압연기 유니버설 스탠드 그룹은 수직/수평 롤을 가진 유니버설 조압연기, 수평 에징 스탠드, 수평/수직 롤을 가진 유니버설 피니싱 스탠드로 구성됩니다(그림 2). 더 무거운 슬래브를 시작 소재로 사용하여 수율 향상을 위해 충분한 런아웃 테이블 길이 제공.
일반적으로 브레이크다운 스탠드 후 성형된 압연 소재는 밀을 전후로 통과합니다. 유니버설 조압연기는 중앙 웹과 두 플랜지 두께를 모두 줄이고, 에저 롤은 플랜지 팁만 접촉하여 길이 제어. 유니버설 피니싱 스탠드는 최종 패스까지 열려 있다가 4개 롤이 단면 좋은 표면 마감과 치수 공차 보장.
두 유니버설 스탠드 하부 수평 롤 높이와 상부 롤 높이 모두 조정 가능. 이는 웹이 플랜지 중앙에 형성되도록 보장. 세 스탠드 모든 롤은 다양한 단면 형상과 게이지 요구사항에 프로그래밍된 컴퓨터 제어로 자동 위치 조정.
압연기는 자동 유압 게이지 제어(AGC) 시스템도 장착. 이는 치수 공차 개선과 단면 크기 높은 유연성 제공.
직사각형이 아닌 단면 형상인 H빔 같은 제품도 압연으로 생산 가능. 여기서는 조압연 단계에서 캘리버 롤링(caliber rolling) 수행. 소재를 캘리버 롤로 압연하여 롤과 동일한 단면 형상 획득. 캘리버 롤링으로 근사 H형상 만든 후 유니버설 밀과 에징 밀로 마무리. 4개 롤을 통과할 때 H형 단면 형성되므로, 수직 롤 한 쌍과 수평 롤 한 쌍을 갖춘 유니버설 밀이 H빔 압연에 적합. 에징 밀은 캘리버 롤 장착, 제품 플랜지 폭 조정 기능.
유니버설 밀에서 롤 갭 조정으로 플랜지 두께와 웹 두께 변형 용이. 그러나 다른 웹 높이와 플랜지 폭 제품 압연 시 이 크기용 전용 롤 필요로 롤 교체 필요. 특히 웹 높이는 수평 롤 폭과 플랜지 두께 합으로 결정되므로 지금까지 제품 웹 높이만큼 수평 롤 크기 필요. 이 문제 극복 위해 롤 교체 없이 가변 폭 한 개 롤로 웹 높이 조정 가능한 최근 압연기 및 압연 기술 개발됨.



