연속 주조 강철 품질을 위한 열전달 최적화
강철 연속 주조 중 열전달
강철 연속 주조(CC) 중 스트랜드 냉각과 CC 머신 따른 쉘 성장 신중한 제어 매우 중요. 이 요소들은 주조 강철 제품 형성될 수 있는 크랙과 기타 결함 형성에 중요 역할. 결함 없는 주조 강철 제품 보장 위해 스트랜드 강종, 강철 제품 치수, 주조 속도, CC 기계 설계 의존 패턴 따라 냉각되어야. 한편 액체 풀 길이 제어는 생산성 측면 좋은 주조 속도 최적화 핵심 요소. 따라서 열전달은 CC 기계 조업에서 매우 중요 역할, 특히 크랙 민감 강종 주조 시. 사실 많은 다양한 현상 동시 복잡한 사건 연속 제어, CC 공정 열전달 지배.
탕구 내 액체 강철 온도 통상 액상선 온도보다 30~50°C 높음. 연속 주조 공정 시작 시 액체 강철 수냉 몰드 냉각되어 몰드 출구서 액체 풀 지지할 수 있는 응고 쉘 형성. 몰드 끝 대표적 온도 1100°C, 스트랜드 중심 1550°C. 강철 고정 온도 아닌 온도 범위서 응고, 강철 완전히 고체도 완전히 액체도 아닌 머시(mushy) 구역 존재. 연속 주조용 강종 1350~1500°C 아래 완전 고체, 응고 시작 1450~1525°C 범위. 강철 합금 원소 함량 강하게 의존.
응고 중 열전달 복잡성
고체화 CC 강철 제품 열전달 복잡: 추출 열 스트랜드 엔탈피 변화서 기원, 온도 감소(현열 변화)와 상 변화(잠열). 후자 잠열이라 함. 또한 상 변화는 고체상 간 변화만 아닌 합금 응고 조건도 포함. 예: 액상선-고체선 온도 사이 머시 존 존재, 탄소 함량 의존. 게다가 열저항 강철 쉘 두께 증가(메니스커스→몰드 바닥) 따라 증가. 이 영역 열전달 전도.
강철 응고 연속 주조 공정 몰드 시작, 2차 냉각 구역 이어짐, 공기 냉각 조건서 완료. 주조 기술 스트랜드 표면에서 수냉 시스템으로 매우 효과적 열전달 요구.
1차(액체 강철→몰드), 2차(분무 구역), 3차(자유 복사) 냉각 단계 열전달 발생 주요 현상. 열전달 시스템 열적 거동 예측 또는 결정 중요: 직접 응고, 특히 몰드 내 초기 고체 쉘 형성 초기 단계 영향.
냉각·응고 연속 주조 주로 몰드, 2차 냉각 구역서 발생. 몰드 냉각 액체 강철 고체층 표면 형성, 몰드 이탈 시 내부 액체 강철 풀 기계적 지지 충분 두께까지 냉각 충분해야. 2차 냉각 공정은 몰드서 시작된 응고 공정 완료 충분해야. 냉각 속도 다른 이유도 중요 매개변수: 과도 큰 냉각 속도 주조 강철 제품 벤딩 구역 크랙 생성, 과도 느린 냉각 속도 과도 긴 액체 풀 결과.
액체 강철 CC 공정 열전달 영향 공정: 액체 강철 영역 전도·대류, 응고 쉘 전도, 응고 쉘 외층-몰드 벽 표면 열 수송, 몰드 열전도, 몰드 채널 벽-냉각수 열전달, 2차 냉각 구역 대류·복사 열전달, 응고 스트랜드-롤 전도 열전달. 추가로 응고 동반 상 변환 열효과 열전달 중요한 영향.
몰드, 2차 냉각 구역 열전달 제어 액체 강철 응고 필수 역할. 열교환 주조 속도 제한, 본질적으로 고체 쉘 형성 영향.
CC 몰드 열전달
CC 몰드 열전달 중요, 많은 복잡 현상 지배. 수학적·컴퓨터 모델링 통상 몰드 열 조건 이해 증진, 적절한 설계·운전 관행 지원 위해 활용. 주된 횡방향 열전달 열에너지 흐름 열저항 시리즈 통해, 몰드 내 고온 액체 강철 코어 열원에서 몰드 냉각 시스템 냉각수 싱크(sink)까지 고려 가능. 열전달 열저항:
- 응고 쉘 통한 열전달
- 강철 쉘 표면(스킨)에서 내부 구리 라이닝 표면 열전달
- 구리 몰드 통한 열전달
- 외부 구리 라이닝 표면에서 몰드 냉각수 열전달
몰드 영역 열전달 제어 요소(그림 1):
- 액체 과열 대류 쉘 표면으로
- 응고(머시 존 잠열 발생)
- 고체 쉘 통한 전도
- 쉘-몰드 간 계면 크기·특성
- 구리 몰드 통한 전도
- 몰드 냉각수 대류
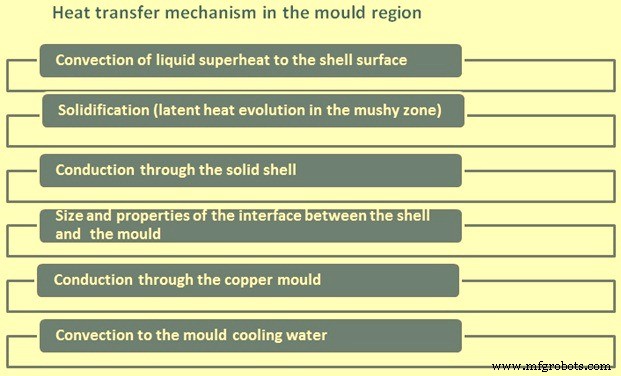
그림 1 몰드 영역 열전달 메커니즘
강철 쉘 표면→내부 구리 라이닝 표면 열전달 가장 복잡, 몰드 내 제어 단계. 주로 두 열전달 메커니즘: (1) 전도, (2) 복사. 이 단계 두드러진 특징: 응고 강철 수축(강종, CC 기계 운전 조건 함수), 결과 강철 쉘-몰드 표면 사이 에어 갭(air gap) 형성 경향.
에어 갭 형성 복잡, 횡방향·종방향 모두 변동 가능. 열전달 메커니즘, 열유속 크기 가변적 영향. 예: 에어 갭 형성 시 열전달 주로 전도→복사 진행, 열유속 감소 결과. 일반적으로 이 열전달 단계 4단계 중 가장 큰 열저항 나타냄, 특히 구리 라이닝 통한 열전달, 냉각수→구리 라이닝 열전달 측면.
몰드 전체 열제거 패턴 갭 형성 역학 의존. 일반적으로 갭 폭 메니스커스 거리 증가 따라 증가: 강철 쉘 응고·수축으로 몰드 표면서 멀어짐. 추가로 쉘 두께 거리 증가 따라 증가, 페로스태틱 압력 반대 벌징 효과 견뎌 갭 감소 경향.
몰드 표면 인접 강철 고체선 온도 아래 냉각 후 갭 개발 시작. 실제 갭 크기 결정 3요인 어려움: (1) 몰드 진동 운동, (2) 주조 속도 관련 주조 제품 몰드 내 운동, (3) 주조 방향 수직 평면 내 주조 제품 랜덤 운동. 몰드 분말·가스 갭 내 존재 추가 요인, 열전달 더 복잡. 결과 갭 열저항 정확 결정 어려움. 몰드 이탈 후 슬래브 표면 물 분무, 공기 냉각. 냉각 다운 스트랜드 표면서 운반 열유속 스트랜드 표면-냉각 매체 온도 차 비례. 몰드 열전달 영역 3구역 분할: (1) 액체 강철-몰드 벽 직접 접촉 구역, (2) 응고 강철 층 나타나는 중간 구역, (3) 에어 갭 개발 구역. 에어 갭 개발 응고 스트랜드 쉘-몰드 벽 사이 매우 높은 온도 구배 유발. 갭 매개변수 변화 결정화 공정 진행 큰 영향, 주조 공정 안정 진행 잠재적 교란源. 따라서 시스템 안정성 평가 위해 갭 기하학 몰드 열적 조업 영향 파악 필수.
구리 내부 표면 열전달 몰드 윤활 효과로 추가 복잡. 몰드 테이퍼(taper)도 이 몰드 표면 열전달 영향 요인: 갭 형성 효과 반대하므로 열전달 증가 경향.
일반적으로 몰드 길이 따라 국부 열유속 메니스커스 바로 위/아래 최대값 도달, 몰드 길이 따라 감소. 전체 몰드 평균 열유속 주조 속도 증가 따라 증가.
구리 라이닝 열전달 전도. 구리 열전도율, 두께 의존: 두께 클수록 구리 라이닝 핫페이스 온도 높음. 외부 구리 라이닝 표면→몰드 냉각수 열전달 강제 대류. 냉각수 벌크 온도 통상 40°C 정도, 주어진 수압 포화 온도 아래지만, 국부 지역 이 표면 온도 충분히 높으면 수증기 기포 표면서 핵형성, 차가운 벌크 냉각수 통과, 응축 가능. 이 효과 열전달 증가. 핵비등(nucleate boiling) 구리 몰드 온도장 사이클링(콜드페이스, 핫페이스 모두) 결과, 주조 강철 제품 품질 악화 가능. 비등 수냉 시스템 물속도 증가 또는 수압 상승으로 억제. 초기 비등 빌릿 몰드서 더 가능성: 슬래브 몰드보다 벽 두께 얇아 콜드페이스 온도 높음. 콜드페이스 온도 대표값: 빌릿 몰드 150°C, 슬래브 몰드 100°C 범위.
몰드 열전달 제어: 고열전달 속도 수용 설계된 강제 대류 냉각수 시스템. 일반적으로 냉각수 몰드 바닥 진입, 외부 몰드 벽-강철 컨테인먼트 재킷 사이 평행 수로 시리즈 수직 통과, 몰드 상단 출구. 1차 제어 매개변수:
- 필요 수온, 압력, 품질에서 물량.
- 몰드 라이너 둘레 균일 물 유속.
일반적으로 가압 순환 폐루프 시스템 사용. 물 유속 스트랜드 열 흡수 충분, 벌크 수온 과도 증가 없이. 큰 온도 증가 열전달 효과 감소, 높은 몰드 온도 결과. 같은 이유 몰드 입구 수온도 과도하면 안됨. 적절한 몰드 수압도 필요. 높은 수압 비등 억제 but 과도 고압 기계적 몰드 변형 유발 가능.
수질 몰드 라이너 스케일 퇴적 관련 중요 요소. 스케일 퇴적 심각한 문제: 몰드-냉각수 계면 추가 열저항 유발, 몰드-벽 온도 상승 → 기포 발생, 구리 라이너 강도 감소 등 악영향. 형성 스케일 유형·양 주로 냉각수 온도·속도, 몰드 콜드페이스 온도, 수처리 유형 의존.
적절한 유속 달성 위해 냉각 시스템 설계: 몰드-냉각수 계면 효과적 열전달 계수 생성 충분 높은 속도. 너무 낮은 유속 이 계면 높은 열저항 유발, 비등·악영향 유도. 일반적으로 냉각수 유속 높을수록 몰드 온도 낮음. 냉각 시스템 몰드 주변 필요 유속 분포 균일 유지, 직접 수냉 면적 최대화 설계도 필요. 헤더, 베일 플레이트(bale plates) 사용 적절한 수로 기하학적 설계로 균일 유속 분포 달성 가능.
몰드 냉각 시스템 운전 매개변수 모니터링 주조 공정 평가 제공. 예: 일정 냉각수 유속에서 몰드 면 열제거 입구-출구 수온 차이(델타 T) 직접 관련. 과도 큰 델타 T → 한 면 이상 비정상적 저유속, 과도 작은 델타 T → 한 면 이상 비정상적 대규모 스케일 축적. 반대 면 불균등 델타 T → 비대칭 주탕 스트림, 몰드 왜곡, 스트랜드 부정렬 결과.
CC 기계 2차 냉각 구역 열전달
몰드 아래 강철 쉘-냉각 매체(물, 물-공기 혼합물) 분무 노즐 직접 접촉 열전달 발생. 이 구역 냉각 흔히 2차 냉각이라 함. 2차 냉각 구역 고압 공기 분무 물 분사, 복사, 백업·가이드 롤 접촉으로 열 추출. 이 구역 열전달 결합 열전달 계수 특징. 여기 3가지 열전달 모드(전도, 대류, 복사) 모두 발생. 특히 내부 냉각 서포트 롤도 스트랜드서 많은 열 방출.
2차 냉각 구역 주조 강철 표면서 제거 열유속:
q = K (Ts − Tw) + qR
q 총 열유속, K 열전달 계수, Ts 표면 온도, Tw 냉각수 온도, qR 복사 열유속.
2차 냉각 영향 주요 변수: 표면 온도. 이론적 '라이덴프로스트 온도(Leidenfrost temperature)' 조업·CC 기계 설계 매우 실용적 영향. 분무 냉각 효율 표면 온도 강의적 의존. 냉각 표면 안정된 증기층 형성 가능. 안정된 증기층 표면 직접 냉각제 접촉 보호, 저강도 냉각. 증기층 안정성 표면 온도 결합. 온도 감소 증기층 붕괴 시 냉각 즉시 증가.
실제 표면 온도, 관련 주조·2차 냉각 조건 '라이덴프로스트 온도' 냉각 강도 현저 변화. 라이덴프로스트 온도 이론적 용어지만 연속 주조 매우 실용적 영향. 기존 이론적 방법 라이덴프로스트 온도 예측 없음. 측정으로만 획득 가능.
저온 영역 냉각 강도 고온 영역 대비 10배 높을 수 있음. 두 온도 영역 경계: 라이덴프로스트 온도.
분무 수계 주요 열전달 기능:
- CC 조업 제약(강종, 주조 속도 등) 하 완전 응고 위한 적정 물량 제공.
- 몰드 아래 컷오프(cut-off) 작업까지 스트랜드 열적 조건 조절 능력: 스트랜드 표면 온도, 스트랜드 열구배.
- 컨테인먼트 롤 냉각 등 보조 기능.
스트랜드 온도 레벨, 열구배 모두 제어 필요: 부적절한 형상, 크랙 등 표면·내부 결함 발생 방지. 고온에서 강철 쉘 강도 특성 CC 조업 부과 외부·내부 힘 견딜 능력 결정적 역할. 주 힘: 액체 코어 페로스태틱 압력, 인출 작업 견인력. 특히 고체선 온도 근방 강철 연성 낮고 쉘 크랙 형성 취약. 열구배 제어 중요: 열응력 강철 강도 초과 크랙 유발. 과도 열응력 열추출률 변화(과냉각 또는 과소냉각) 결과. 후자 조건: 분무 냉각 부적절 종료 시 재가열 발생, 내부 열전달로 온도 증가 후 복사 냉각 환경으로 감쇠. 이 조건 과도 변형·크랙 결과. 분무 냉각 연장·변경으로 복사 냉각 영역과 부드러운 전이 제공하여 효과 감소 가능.
따라서 2차 냉각 시스템 설계 시 스트랜드 열적 조건 제품 무결성·품질 만족하도록 수립. 예: 스트랜드 따라 표면 온도 지정. 일반적으로 700~1200°C 범위. 이 정보 기반 열전달 방정식서 스트랜드 따라 냉각 속도 결정. 중요 계산 매개변수: 물 분무 대류 열전달 계수, 물 플럭스(단위 표면 접촉 면적당 물량). 분무 노즐 유형, 노즐 위치(스트랜드 표면 기준), 노즐 수, 수압 선정 필요 물 플럭스·분포 2차 냉각 섹터 전체 제공. 각 레벨 여러 노즐 중첩 패턴 일반적.
일반적으로 스트랜드 따라 일련 냉각 구역 설정, 각 구역 동일 노즐 구성·열전달 특성. 필요 냉각 속도 스트랜드 길이 따라 감소하므로 연속 구역 물 플럭스 감소.
운전 중 물 플럭스 변경으로 주조 속도, 스트랜드 표면 온도, 냉각수 온도, 강종 등 조업 조건 변화 보상.
복사, 전도, 대류 3가지 기본 열전달 형태 2차 냉각 구역 발생.
복사 2차 냉각 챔버 상부 영역 주요 열전달 형태, 다음 식 기술:
Q = KEA (Ts⁴ - Ta⁴)
K 잘 알려진 스테판-볼츠만 상수, E 방사율 상수(통상 0.8), A 표면적, Ts, Ta 강철 표면, 주변 온도.
제품 롤 통과 시 열전달 쉘 전도, 관련 접촉 결과 롤 두께 전도. 이 열전달 형태 푸리에 법칙 기술:
Q = kA (Ti - To) / ΔX
강철 쉘 전도 열전달 시 k 쉘 열전도율, A, ΔX 열전달 단면적, 강철 쉘 두께. Ti, To 쉘 내면, 외면 온도. 이 열전달 형태 컨테인먼트 롤 통해서도 발생.
대류: 분무 노즐서 빠르게 이동 분무 물방울/미스트, 강철 표면 인접 증기층 관통, 증발. 이 대류 메커니즘 뉴턴 냉각 법칙 수학적 기술:
q = hA (Ts - Tw)
열전달 계수 'h'(상수) 선택된 물 플럭스, 노즐 유형, 분무 수압(에어 미스트 사용 시 공기압), 최종 강철 표면 온도 실험적 결정. A 표면적. Ts, Tw 강철 표면, 분무 수온.
구체적으로 2차 냉각 열전달 다음 기능 수행:
- 응고 속도 향상·제어, 일부 주조기 이 구역 완전 응고 달성
- 분무 수강도 조절 통한 스트랜드 온도 조절
- CC 기계 컨테인먼트 냉각
2차 냉각 시스템 역할: 몰드 출구부터 완전 응고까지 스트랜드 열적 상태 제어. 결함 없는 CC 강철 제품 보장 위해 스트랜드 강종, 스트랜드 크기, 주조 속도, CC 기계 설계 의존 패턴 따라 냉각. 일반적으로 큰 온도 변동, 높은 냉각/재가열 속도 회피. 표면 재가열 응고 전선 근방 열응력 유발, 재가열 양, 강종 따라 미드페이스 크랙(mid-face cracking) 또는 일반적인 핫 크랙 유발 가능. 또한 스트랜드 표면 온도 벤딩/스트레이트닝 영역서 주조 강철 저연성 범위 밖 있어야. 아니면 표면 크랙 위험.
2차 냉각 구역 이후 열전달
2차 냉각 구역 끝부터 컷오프 섹션까지 스트랜드 주로 공기 중 대류, 복사만으로 냉각.



