


제조공정

산업 제조
연속 주조는 액체 강철을 반제품 강재(빌릿, 블룸, 슬래브 등)로 응고시켜 열간 압연기 후속 압연을 위한 공정입니다. 연속 주조 상업적 적용은 1950년대 도입. 도입 후 비교적 짧은 기간 동안 공정은 생산성 향상과 우수한 제품 품질 달성을 향한 다양한 신공정 개발로 진화했습니다. 개발에는 연속 주조기 신설계 개념, 야금 관행, 컴퓨터 시스템 공정 제어·자동화 적용 포함.
이러한 개발 주요 동력은 수율 대폭 개선과 에너지 절약 가능 인지로, 이는 운영 비용에 극적 효과. 개발 통해 연속 주조 제품 주요 품질 개선 달성 가능. 현대 연속 주조기는 잉곳 강재 제품과 완전히 동등하거나 초과하는 품질 주조 강재 제품 효율적 생산. 현대 연속 주조기는 기본적으로 임계 응용 최고 품질 포함 모든 강종 효율적 생산.
연속 주조 공정 생산성 향상 두 방법: 연속 주조기 처리량(톤/시간) 향상, 순작업 비율(net-working ratio) 향상. 처리량은 주조 속도 증가와 단면적 증가로 향상. 순작업 비율은 주조기 가동 중단 시간 감소로 향상.
연속 주조기 주조 속도 여러 현상 제한:
브레이크아웃(break-out)은 연속 주조기 생산에 가장 악영향 미치는 운영 문제. 발생: 액체 강철 초기 응고 중 몰드 내 응고 쉘 어떤 위치서 어떤 이유든 적절히 형성 안되고, 그 위치 몰드 하단 나오면 액체 강철 쉘 결함 부위 통해 유출. 브레이크아웃 단순 생산 감소 아닌, 설비 큰 손상 입혀 광범위 수리 작업 필요. 브레이크아웃 방지 위해 몰드 내 건전 초기 응고 쉘 안정적 형성 보장 필수. 연속 주조 몰드 내 액체 강철 초기 응고 영향 주요 요인: 강철 온도, 주조 분말, 몰드 구리 라이닝, 1차 냉각수.
안정적 초기 응고 기반 연속 주조기 생산 증대 필수: 몰드 내 강철 온도, 열제거, 주조 속도 적절한 균형 유지. 강철 온도와 주조 속도 모두 높으면 응고 쉘 충분히 발달 안되고, 몰드 바로 아래 액체 강철 쉘 뚫고 유출(재용해 브레이크아웃) 경우 발생. 브레이크아웃 없이 생산 증대 위해 액체 강철 온도, 주조 속도 적절 제어 필요.
연속 주조기 작업 시간, 주조 시간 증대도 생산 증대 효과적 방법. 연속 주조기 관련 용어 정의:
캘린더 시간 = 순작업 시간 + 다운타임
순작업 시간 = 주조 시간 + 기계 준비 시간
핵심: 다운타임 감소로 캘린더 시간 대비 순작업 시간 비율 증가, 기계 준비 시간 감소로 주조 시간 비율 증가.
순작업 비율 개선으로 생산성 향상도 가능. 연속 주조기 다운타임 감소로 실제 주조 시간(기계 가동률) 증가하면서 다양한 주조 강재 제품 크기, 강종 생산 능력 유지.
다운타임 감소, 세그먼트 롤/베어링 파손 등 주조기 트러블 방지 위해 연속 주조기 보통 3~4주마다 12~24시간 정기 셧다운, 세그먼트 교체.
연속 주조기 다운타임 기여 5대 주요 요인(그림 1) 해결 필요:
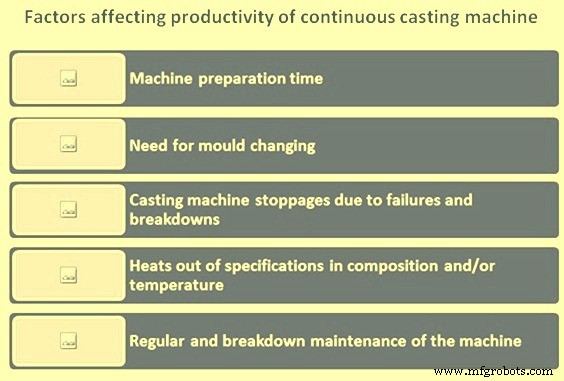
그림 1 연속 주조기 생산성 영향 요인
제강 공정 중 개선된 제어 관행·기술 외에, 신운영 개념·설비 설계 개발로 연속 주조기에서 이 요인들 영향 감소. 주요 운영 개념 변화:
더미 바 삽입 간격 없이 연속 주조기 통과 히트 수: 생산 로트 동일 강종 크기, 잠수 노즐 수명, 탕구 시스템 노즐 막힘·기타 트러블 발생 등 요인 따라 주조기별 차이.
주조 간 준비 작업: 최종 피스 추출, 더미 바 삽입, 탕구 교체, 몰드 실링. 이전 주조 최종 피스 상단에서 용융 슬래그/강철 유출(응고 종종 불충분) 블리딩(bleeding) 방지 위해 신중 추출. 빠르게 하여 준비 시간 단축 중요.
더미 바 삽입: 하향 삽입 타입 현재 선호. 최종 주조 피스 추출 중 더미 바 삽입 가능. 상향 삽입 타입 경우, 최종 피스 주조기 완전 나올 때까지 대기해야 해 준비 시간 10~20분 증가.
연속 주조 강재 품질은 채택된 제강·주조 관행 의존. 화학적·물리적 요인 상호작용 영향, 공정 완전 잠재력 얻으려면 엄밀히 제어 필요.
연속 주조 대표적 결함:
크랙 형성 다양한 물리적 원인. 외부·내부 크랙 발생 제거·감소 기술:
랩, 스캡(scabs) 주조 속도 제어, 탕구-몰드 사이 주탕 스트림 무결성 관련. 진동 자국 주조 강종, 몰드 진동 유형 함수.
핀홀, 블로우홀 탈산, 탕구 스트림 슈라우딩(shrouding) 제어. 중심선 편석 저주조 온도, 전자기 교반, 주조 속도로 최소화.
표면, 표면하, 주조 단면 내부 개재물 빈도 제강, 탈산, 슈라우딩 관행, 설비 설계 개선 통해 점진적 감소. 이 개선들 연속 주조 강재 제품 품질 추가 향상 지속 노력 일환.
제품 품질 개선 최신 주요 개발:
주요 목표 중 하나: 추가 가공 전 컨디셔닝 불필요한 표면 가진 주조 강재 제품 생산.
강재 사용자 요구 다양화, 중량 감소, 가공성 향상, 고강도 등 고기능성 추구. 표면 결함 엄격 제어, 내부 결함 제거 점점 더 요구. 이 모든 것, 높은 수율·생산성 추구와 함께 제강·연속 주조 공정 요구 품질 수준 매우 까다로워짐. 반면 점점 더 엄격한 사용자 요구사항이 제강·연속 주조 기술 능력 향상 도운 것도 사실.
몰드 내 개재물 최소화 연속 주조 가장 중요한 품질 이슈 중 하나. 개재물 인장, 굴곡, 홀 확장, 프레스 성형 등 가공 시 강철 기계적 특성 저하, 표면 결함 유발. 따라서 연속 주조 공정 중 강철 오염 최소화, 개재물 제거 대단히 중요.
제강 공정 기인 대표적 표면 결함: 알루미나 개재물, 주조 분말. 초기 응고 중 강철 쉘 포집, 압연기 압연 시 늘어나 표면 스트리크(streaks) 형태 결함 형성, 통상 스필(spills), 스캡(scabs), 슬리버(slivers)라 불림. 주조 제품 표면 근처 이런 개재물 스카핑(scarfing)으로 제거 가능하지만, 스카핑 비용 들고 수율 감소하므로 연속 주조기 몰드 초기 응고 중 포집 최소화 바람직. 몰드 전자기 교반으로 응고 쉘 바로 안쪽 강철 규정 속도 이상 흐르게 하여 개재물 쉘 포집 방지.
주조 분말 관련: 포집 방지 위해 분말 점도 보통 증가. 액체 강철 레벨 제어 정확도 개선, 몰드 진동 수정, 몰드 유입 액체 강철 유입 안정화. 결과 주조 분말 기인 표면 결함 현저히 감소.
몰드 도달 개재물 양 최소화 위해 탕구에서 개재물 강철로부터 최대한 분리 조치. 한 조치: 탕구 용량 확대. 탕구는 래들에서 연속 주조 몰드 안정적 강철 흐름 보장, 다중 스트랜드 주조기 경우 스트랜드 분배 중간 홀더 역할. 탕구 크기 증가로 개재물 액체 강철 표면 더 쉽게 부상, 래들 주탕 위치 슬래그 강철 내 현탁 억제.
제조공정
그린 샌드 캐스팅 공정 보기 금속 주조엔 여러 유형이 있지만, 샌드 캐스팅이 단연 가장 흔히 쓰입니다. 공정은 속임수처럼 단순해 보입니다. 원하는 금속 제품 복제품을 파운드리 모래에 눌러 물체의 중공 네거티브를 만듭니다. 그 빈 공간에 용융 금속을 부어 디테일을 포착합니다. 빈 공간이 식으면 금속 물체를 모래에서 꺼내 원본 설계가 충실히 재현됩니다. 복잡한 모래성이나 모래 조각을 만든 적 있는 사람은 모래가 작은 디테일을 포착하는 데 얼마나 좋은지 압니다. 가소성뿐 아니라 저렴하고 금속 주조에 필요한 고열 조건에서도 강합니다. 샌
알루미늄 주조 온도는 알루미늄 합금 기계적 특성에 큰 영향을 주며 주조 부품 품질을 결정합니다. 본 문서는 사형 주조 공정에서 알루미늄의 용융 온도와 주입 온도 두 핵심 파라미터를 분석하고 최고 품질 주조품을 위한 최적 온도를 제시합니다. 지구에서 세 번째로 풍부한 원소인 알루미늄 주조는 자동차, 운송, 건축, 옥외 가구, 항공, 주방용품 등 산업·비산업 전반에 광범위한 응용을 가집니다. 세계적 수요가 고정밀 디테일과 적은 주조 결함을 요구함에 따라 알루미늄 주조소는 기술적 이슈를 엄격히 관리·계산해 고객 요구에 부합하는 양질의 주