


제조공정

산업 제조
페로합금(Ferroalloys)은 철(Fe)과 실리콘(Si), 망간(Mn) 등 다른 원소 한 가지 이상이 높은 비율로 합금된 물질입니다. 이들은 취성이 있어 직접 제품 제조용으로 부적합합니다. 페로합금은 제강 공정의 중요한 원자재로, 주로 강의 탈산(Deoxidation)과 합금화(Alloying)에 사용됩니다.
페로합금은 순수 원소보다 낮은 용융 온도 범위와 낮은 밀도를 가져 순수 원소보다 용융 강에 더 쉽게 혼입됩니다. 페로합금은 용융 강에 첨가되어 용융 강 내 과잉 산소(O₂) 제거인 탈산 공정을 수행합니다. 산소에 대한 친화력이 높아 산화물 형태의 슬래그를 형성합니다.
페로합금은 보통 (i) 벌크 페로합금(Bulk ferroalloys), (ii) 노블 또는 특수 페로합금(Noble or special ferroalloys) 두 그룹으로 분류됩니다. 벌크 페로합금은 페로망간(Fe-Mn), 페로크롬/차지 크롬(Fe-Cr), 페로실리콘(Fe-Si) 등 주요 합금으로 구성됩니다. 노블 페로합금은 특수강 및 합금강 생산의 필수 투입재로, 고가치 저용량 소비됩니다. 페로몰리브덴(Fe-Mo), 페로바나듐(Fe-V), 페로텅스텐(Fe-W), 페로티타늄(Fe-Ti), 페로니오븀(Fe-Nb) 등이 있습니다. 철 함량이 매우 적은 실리코망간(Silico-manganese) 같은 일부 합금도 일반적으로 벌크 페로합금으로 분류됩니다.
좋은 제강 관행에서는 페로합금을 용해로에 직접 첨가하지 않으며, 약 60~90%는 액체 강 탭아웃 시 래들(Ladle)에 첨가하고 나머지는 2차 제강 공정에서 첨가합니다. 그러나 2차 제강 공정이나 심지어 툰디시(Tundish)에서 특수 와이어 제품으로 첨가하는 추세가 늘고 있습니다.
페로합금을 용융 강 배스에 첨가할 때는 페로합금을 용융 강 내에 침지(Immerse)시켜야 합니다. 첨가 시 페로합금 표면에 강 쉘(Shell)이 동결(Freeze)됩니다. 용융 강에서 전달된 열이 이 쉘을 다시 원래 페로합금 표면으로 재용해(Re-melt)시킵니다. 대류 열전달은 배스 교반(Stirring)과 과열도(Superheat)의 함수이며 쉘 용융을 지배합니다.
페로합금의 여러 물리화학적 특성이 용융 강 내 용해율(Dissolution rate)에 영향을 미칩니다. 용융점(Melting point)이 페로합금 용해율의 주요 인자이며, 기타 중요 특성으로는 밀도(Density), 열전도율(Thermal conductivity), 비열(Specific heat), 혼합 엔탈피(Enthalpy of mixing)가 있습니다. 밀도는 첨가물이 부유(페로실리콘)하는지, 침강(페로망간)하는지, 배스 내 포집(페로크롬)되는지 결정합니다. 열전도율은 비열, 밀도와 함께 차가운 첨가물 표면에 형성되는 강 쉘 두께를 결정합니다. 마지막으로 페로합금과 용융 강 간 강한 발열 반응(혼합 엔탈피)은 동화 시간(Assimilation time)을 크게 단축시킬 수 있습니다(75% 페로실리콘 경우).
페로합금 입자 크기 최소화는 용해율을 향상시키나, 이는 슬래그층 관통을 돕기 위해 대형 덩어리 페로합금을 사용하던 관행과 상충됩니다. 불행히도 작은 입자는 원치 않는 가스와 수분 흡착 표면적이 늘어나고, 미세 합금 입자는 분진 손실 증가와 취급 곤란을 초래합니다. 페로합금 최적 크기는 3~20mm 사이로 결정되었습니다. 와이어 및 분말 주입(Wire and powder injection)은 미세 합금 크기 한계를 극복하는 수단입니다.
효율적인 제강 공정은 용융 강 운동(Motion)에 의존합니다: (i) 페로합금 용해, (ii) 개재물(Inclusions) 부상, (iii) 화학적 및 온도 불균일성 제거. 자연력이 용융 강 운동을 유도할 수 있습니다(온도 구배에 의한 대류, 탭아웃 시 낙하 스트림 에너지). 자연 대류는 상대적으로 느리고 탭 유도 운동은 시간 제한적입니다. 반면 랜스(Lance), 플러그(Plug), 튜이어(Tuyere)를 통한 가스 주입 같은 외부 힘은 훨씬 더 강한 운동을 생성할 수 있습니다. 랜스와 다공성 플러그를 통한 가스 주입은 제강 공정 중 일반적으로 사용되는 주요 교반 방법입니다.
이상적인 탈산 관행의 목표는 용융 강 내 자유 산소 결합, 탭아웃 중 탈산으로 형성된 산화물 개재물 제거, 탈산 원소 효율 증대입니다. 용융 강 탈산 공정은 독특한 현상입니다. 페로합금 농도가 특정 임계값 이상으로 증가하면 용융 강이 재산화(Re-oxidation)됩니다.
보통 탭아웃 시 세 가지 주요 탈산 방법이 사용됩니다: (i) 림드 강(Rimming steel) - 용융 강을 킬링하지 않음, (ii) 세미 킬드 강(Semi-killed steel) - 부분적으로 킬링, (iii) 풀 킬드 강(Fully-killed steel). 림드 강과 세미 킬드 강은 용융 강 연속 주조에 적합하지 않으며, 주로 열간 압연 시 변형 가능한 Mn-Al-실리케이트 개재물 생성을 목표로 하고 Al₂O₃(알루미나), MgO·Al₂O₃(마그네시아-알루미나) 같은 경질 결정 개재물을 피하기 위함입니다.
대부분 현대 제강 관행은 용융 강 완전 킬링(Complete killing)을 목표로 합니다. 언더 킬링(Under-killing)은 용융 강 배스 내 산소 기포를 남겨 주조품에 블로우홀(Blow-holes) 발생, 툰디시 스토퍼 막힘 등을 유발합니다. 과도한 킬링(Over-killing)은 용융 강 배스 재산화와 비용 증가를 초래합니다. 주조 시작 전 용융 강 내 용존 산소 최소화를 위해 탈산 최적화가 필요합니다.
페로합금은 래들 내 용융 강에 여러 이유로 첨가됩니다: (i) 산소와 반응하여 산화물 형성 후 슬래그로 흡수시켜 탈산, (ii) 최종 강 화학 조성 조정, (iii) 강 내 개재물 변형을 통해 지정된 기계적 물성 달성. 이들은 제강 공정 중 주요 원가 요인입니다. 또한 생산 교란과 예기치 않은 공정 거동의 지속적 원인이 될 수 있습니다.
페로합금 첨가 시 다른 원소(예: 탄소) 픽업(Pickup)도 발생합니다. 페로합금 첨가 시 페로합금의 다른 성분들이 전체 강 조성에 미치는 영향을 인지하고 필요시 계산해야 합니다. 탄소(C) 픽업은 특정 저탄소 및 초저탄소 강종에서 치명적일 수 있습니다. 이런 경우 더 비싼 저탄소 또는 고순도 페로합금 사용이 필요합니다.
페로합금 첨가는 보통 래들 첨가(Ladle additions)로 수행됩니다. 탭아웃 시, 그리고 각 2차 제강 장치(아르곤 린싱 스테이션, 래들 퍼니스, CAS-OB, 진공 탈가스 장치 등)에서 첨가 가능합니다. 일반적으로 벌크 페로합금 첨가는 탭아웃 시 래들에 수행하고, '트리밍(Trimming)' 첨가는 후속 단계에서 수행합니다.
래들에 첨가된 페로합금이 강 조성을 즉각 변화시키지 않고 유한 시간 내 용해됨을 인지해야 합니다. 따라서 페로합금 첨가 용해를 위한 충분한 시간(혼합 시간, Mixing time)을 제공해야 합니다. 혼합 시간 관련 중요 사항: (i) 조대 입자는 분말, 와이어, 미세 입자 첨가보다 용융 강에서 느리게 용해, (ii) 래들 교반(아르곤 버블링)은 용해 공정 가속화 및 강 조성 균질화에 필수, (iii) 온도 감소 시 혼합 시간 증가.
제강 조업 중 상당한 원가 중 하나가 페로합금 첨가 비용입니다. 따라서 합금 회수율(Alloy recovery)을 결정하는 요인을 더 잘 이해하고 최종 화학 성분 제어를 개선하여 페로합금 최적 활용이 필수적입니다. 페로합금 회수율과 제강 관행은 최적 활용을 위해 좋은 통제가 필요합니다.
현대 제강 관행이 요구하는 정밀도는 페로합금 첨가 관행을 더 신중하게 만들었습니다. 현대 제강은 높은 회수율로 반복 가능하고 일관된 결과를 필요로 합니다. 제강 관행이 최종 회수율과 탈산도, 래들 내 난류 등 여러 요소에 영향을 미치지만, 페로합금의 물리화학적 특성이 회수율에 주요 영향을 미치므로 매우 중요합니다.
페로합금 회수율(Recovery rate)은 실제 용융 강 조성 증가량 대비 슬래그로 손실되지 않은 원소 양입니다. 페로합금 회수율은 경제적 관점뿐만 아니라 높은 재현성의 기계적 물성을 가진 고품질 제품 생산 관점에서도 중요합니다. 페로합금 회수율은 세 그룹으로 요약되는 광범위한 파라미터에 의존합니다: (i) 첨가 원소 유형(첨가 원소 농도 및 화학적 활성, 특히 산소 친화도, 밀도, 입자 크기 및 형상, 불순물 농도 등), (ii) 첨가 방법(로 내, 래들, 와이어 주입 등 특수 주입 방법), (iii) 제강 기술(제강로 유형 및 크기, 슬래그 조성/상태/량, 히트 온도, 히트 시간).
제강 조업 중 페로합금 회수율에 영향을 미치는 여러 요인: 페로합금 산화(Oxidation)는 일반적으로 낮거나 불규칙한 회수율의 주원인입니다. 페로합금 회수율은 합금 용해율, 합금 밀도, 용융 강 내 용존 산소(질화물 형성 합금의 경우 용존 질소도 포함)의 함수입니다. 강 내 용존 산소 증가는 페로합금 회수율을 낮추고 강보다 높은 용융점을 가진 페로합금의 용해율을 감소시킵니다.
용해율은 페로합금 회수율을 결정하는 단일 가장 중요한 특성입니다. 페로합금이 빨리 용해될수록 손실 가능성이 적습니다. 페로합금 밀도도 중요 요소입니다. 이상적 페로합금 밀도 범위는 6.2~7.6g/cc입니다. 그러나 용융 강이 잘 탈산되지 않으면 페로합금 용해율이 높고 이상적 밀도라도 회수율이 낮을 수 있습니다.
페로합금 첨가물의 고체에서 액체 상태로 전이는 용해(Melting) 또는 용해(Dissolution)로 볼 수 있습니다. 용해는 열 가열 시 발생하고, 용해(Dissolution)는 고체가 자신의 용융점 이하 온도에서 액체와 접촉할 때 발생합니다. 용해 공정은 두 연속 단계로 나눌 수 있습니다: 1단계는 고체가 상변화를 거쳐 액체가 되는 표면 반응, 2단계는 계면에서 벌크 액체 강으로 용질 원자 확산(Boundary layer를 통한 확산). 어느 단계든 공정의 속도 결정 단계(Rate controlling)가 될 수 있습니다.
첨가 원소 가치 외에도 페로합금은 철과 잠재적 화학 에너지를 포함합니다. 페로합금 내 철은 잘 정의되고 빠르게 용해되는 덩어리 형태이므로 상당한 가치가 있습니다. 화학 에너지도 잠재적 가치가 있으나, 문제이자 비용이 될 수도 있습니다. 페로합금은 개재물과 트램프 원소(Tramp elements)도 포함할 수 있습니다. 페로합금 내 트램프 원소는 산화물 개재물이나 기타 석출물(질화물, 탄화물)에 영향을 주어 특수 제한이 있을 수 있습니다. 페로합금은 황(S), 인(P), 가스(O₂, N₂, H₂), 수분 등 소량 불순물도 포함할 수 있습니다.
일반적으로 청정 강(Clean steel) 생산을 위해 용융 강을 탈산하고 탈산 생성물을 제거하며 슬래그에 의한 재산화를 효과적으로 방지해야 합니다. 1차 제강로에서 용융 강 탭아웃 시 Si/Mn/Al 복합 탈산을 페로합금으로 수행하여 목표 저융점 연질 산화물 개재물(압연 시 변형)을 생성하고, 알루미늄 단독 탈산이나 개별 탈산제 탈산으로 인한 고체 Al₂O₃ 개재물을 방지합니다.
반응 범용 방정식은 'x[M] + y[O] = MₓOᵧ'로 정의됩니다. 여기서 M은 첨가 원소, O는 용융 강 내 용존 산소입니다. 평형 상수는 (i) 탈산 반응 자유 에너지 변화, (ii) 용융 강 내 용존 원소, (iii) 첨가 원소 활도 'a'(a[M] = fM × %[M], fM은 1% 표준 상태 Fe 상대 첨가 원소 활도 계수), (iv) 산소 활도 계수(1% 표준 상태 Fe 상대), (v) 탈산 생성물 활도(고체 상태에서 일반적으로 1로 간주)에 의존합니다. 특정 온도에서 강 조성 gegeben 시 첨가 원소 활도 계수는 상수이며 각 산화물 형성 원소의 평형 상수 계산 가능합니다. 가장 일반적인 탈산 반응과 평형 상수 및 값은 다음과 같습니다.
페로합금은 용융 강에 칠링 효과(Chilling effect)를 줍니다. 페로합금 첨가는 용융 강 온도를 낮춥니다. 온도 저하는 다양한 용질의 열용량과 용해열에 의존합니다. 중요한 예외는 Al로, 강 내 용존 산소(또는 랜스 주입 산소)와 발열 반응하여 강을 가열합니다. 일반적으로 Al 탈산은 저온에서 더 효율적입니다. 또한 탈산 후 용융 강이 냉각되면 Al-O '용해도곱'(Solubility product, 그림 1 평형 곡선)도 낮아집니다. 이는 Al과 O가 계속 반응하여 매우 미세한 Al₂O₃ 입자 형성 가능성을 의미합니다. 이들이 부상할 시간이 없으면 최종 제품에 포집됩니다.
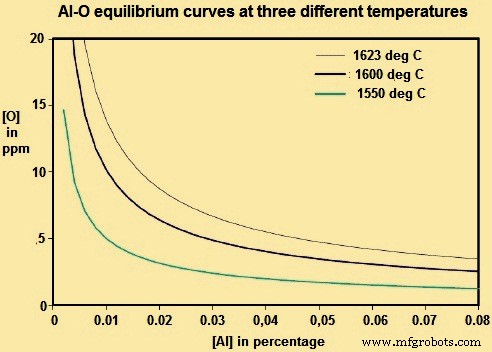
그림 1 세 가지 다른 온도에서의 Al-O 평형 곡선
제조공정
수소 제강 철강 생산 산업은 총 전 지구적 화석 및 산업 배출량 측면에서 단일 최대 부문으로, 온실가스(GHG) 배출량의 약 7~9%를 차지한다. 동시에 강철은 현대 산업 사회의 주요 자재 구성 요소다. 인프라 확장 및 개선 필요성과 전 지구적 생활 수준을 만족스러운 수준에 도달할 만큼 충분히 빠른 속도로 향상시켜야 할 필요성으로 인해 강철 소비는 더욱 증가할 것이다. 따라서 강철을 자재로 사회적으로 사용하면서 동시에 그 생산의 부정적 환경 영향을 피할 수 있는 제강 공정을 찾는 과제가 있다. 제강의 CO₂(이산화탄소) 배출 저감
탄소중립 제강 철강 생산 산업은 총 전 지구적 화석 및 산업 배출량 측면에서 단일 최대 부문으로, 온실가스(GHG) 배출량의 약 7~9%를 차지한다. 동시에 강철은 현대 산업 사회의 주요 자재 구성 요소다. 인프라 확장 및 개선 필요성과 전 지구적 생활 수준을 만족스러운 수준에 도달할 만큼 충분히 빠른 속도로 향상시켜야 할 필요성으로 인해 강철 소비는 더욱 증가할 것이다. 따라서 강철을 자재로 사회적으로 사용하면서 동시에 그 생산의 부정적 환경 영향을 피할 수 있는 경로를 찾는 과제가 있다. 전통적 제강의 높은 배출량과 파리 협정