장대 제품 압연기 압연 공정 마스터하기: 재가열부터 냉각까지
강철 압연은 보통 압연 소재(rolling stock)라 불리는 재료를 서로 반대 방향으로 동일한 주변 속도로 구동되는 두 롤 사이(하나는 시계 방향, 다른 하나는 반시계 방향)로 통과시키며, 들어오는 단면 두께보다 약간 작은 거리로 간격을 두어 수행됩니다. 이 조건에서 롤은 소재를 잡아 두께는 감소시키고 길이는 증가시키며 폭은 다소 증가시킵니다. 이는 높은 생산성과 낮은 운영 비용으로 모든 금속 가공 공정 중 가장 널리 사용되는 공정 중 하나입니다. 압연은 길이 방향 일정한 단면을 가진 제품을 생산할 수 있습니다. 강철 압연 공정으로 많은 형상과 단면 생산이 가능합니다.
강철 단면은 일반적으로 여러 패스로 압연되며, 패스 수는 초기 투입 소재와 최종 제품 단면적 비율에 의해 결정됩니다. 단면적은 각 패스에서 감소하며 소재 형상과 크기가 원하는 프로파일에 점진적으로 접근합니다.
압연 공정 개요
압연은 금속 가공 공정으로 생산되는 모든 자재의 약 90%를 차지합니다. 1500년대 후반 처음 개발되었습니다. 열간 압연은 재결정 온도 이상 고온에서 수행됩니다. 이 단계에서 연속 주조 강철의 조대 입자, 취성, 다공성 구조가 더 미세한 입자 크기와 향상된 특성을 가진 단조 구조(wrought structure)로 분해됩니다.
장대 제품 압연기는 재가열, 압연, 냉각 설비로 구성됩니다. 압연 단계의 주요 목적은 투입 소재 단면적을 줄이고 계획된 단면 프로파일, 기계적 특성, 미세조직을 생산하는 것입니다.
압연기 3단계 가공 주요 파라미터는 다음과 같습니다.
- 재가열 – 투입 소재(보통 빌릿)가 재가열로에서 압연 온도로 가열됩니다. 중요 파라미터: 가열 속도, 가열 시간, 재가열 온도
- 압연 – 조압연, 중압연, 정압연 그룹 스탠드에서 압연 중요 파라미터: 온도, 단면적 압하율, 패스 간 시간, 변형률 속도
- 냉각 – 정압연 후 압연 제품 냉각 시 주요 파라미터: 시작 온도, 냉각 속도, 최종 온도
장대 제품 제조 시 고생산율 달성을 위해 일련의 압연 스탠드를 탠덤으로 사용하는 것이 일반적입니다. 스탠드는 조압연, 중압연, 정압연 단계로 그룹화됩니다. 각 단계별 일반적인 온도, 속도, 스탠드 간 시간(각 스탠드 사이 시간), 진정 변형률(true strain), 변형률 속도 범위는 표 1에 나와 있습니다. 단면적이 각 롤 세트에서 점진적으로 감소하므로 소재는 압연기 각 단계에서 다른 속도로 이동합니다. 예를 들어 와이어 로드 압연기는 초기 빌릿(예: 150mm 사각, 10~12m 길이) 단면적을 완제품 로드(최소 5.0mm 직경, 1.93km 길이)까지 점진적으로 줄이며 높은 피니시 속도(최대 120m/s)로 압연합니다.
| 표 1 압연 단계별 대표 파라미터 |
|---|
| 단위 | 조압연 | 중압연 | 정압연 |
|---|
| 온도 범위 | °C | 1000-1100 | 950-1050 | 850-950 |
| 속도 범위 | m/s | 0.1-1 | 1-10 | 10-120 |
| 스탠드 간 시간 범위 | 밀리초 | 1600-10300 | 1000-1300 | 5-60 |
| 진정 변형률 범위 | | 0.20-0.40 | 0.30-0.40 | 0.15-0.50 |
| 변형률 속도 범위 | 1/초 | 0.90-10 | 10-130 | 190-2000 |
압연 제품 최종 치수 품질은 정압연기 내 압연 스탠드에 의해 결정됩니다. 최종 제품 치수 정밀도는 초기 소재 치수, 롤 패스 시퀀스, 온도, 미세조직, 롤 표면 품질, 롤 및 스탠드 강성, 소재/롤 마찰 조건 등 많은 요인에 의존합니다.
강철 재료 측면에서, 압연 중 미세조직 발전은 복잡하며 오스테나이트의 정적 및 동적 재결정을 포함합니다. 실용적 관점에서 압연 제품의 오스테나이트 입자 크기 분포는 기계적 특성 제어에 가장 중요합니다. 조압연과 중압연 단계에서는 소재가 스탠드 사이를 천천히 이동하여 회복과 재결정 결과로 소재가 '정규화(normalize)'될 기회가 있습니다. 정압연 단계에서는 소재가 밀집된 스탠드 사이를 고속으로 이동하므로 적절한 정규화 시간이 부족합니다. 이 정규화 부족은 최종 미세조직과 기계적 특성에 상당한 영향을 미칠 수 있습니다.
화학 조성이 특정 강종에 대해 고정되어 있으므로, 압연기에서 제어 가능한 특정 제품 요구사항은 형상, 기계적 특성, 미세조직입니다. 제어되는 제품 특성은 기하학적 형상과 공차입니다. 이는 완제품 단면 프로파일에서 결정됩니다. 기계적 특성에는 항복 강도, 인장 강도, 단면적 감소율(연성), 경도가 포함됩니다. 미세조직 특성에는 입자 크기, 입자 분포, 상 조성, 상 분포가 포함됩니다.
압연에는 거시적, 미시적 현상이 포함됩니다(그림 1). 거시적 현상은 크게 (i) 압연 중 열 흐름, (ii) 압연 하중 하 변형으로 분류됩니다. 거시적 현상에는 다음 요인들이 포함됩니다.
- 압연 소재와 롤 내 전도, 환경으로의 대류/복사
- 변형에 의한 단열 가열
- 가열/냉각 사이클 중 열팽창과 수축
- 소성 유동에 의한 큰 변형률과 변위
- 변형률, 변형률 속도, 온도 효과
- 접촉과 마찰
미시적 수준 공정은 미세조직 핵형성과 진화와 관련된 많은 복잡한 물리적 현상을 포함합니다. 압연 공정 중 중요한 주요 미시적 현상은 (i) 오스테나이트 재결정과 입자 성장, (ii) 오스테나이트가 페라이트, 펄라이트, 베이나이트, 마르텐사이트(및/또는 기타 상)로 변환입니다.
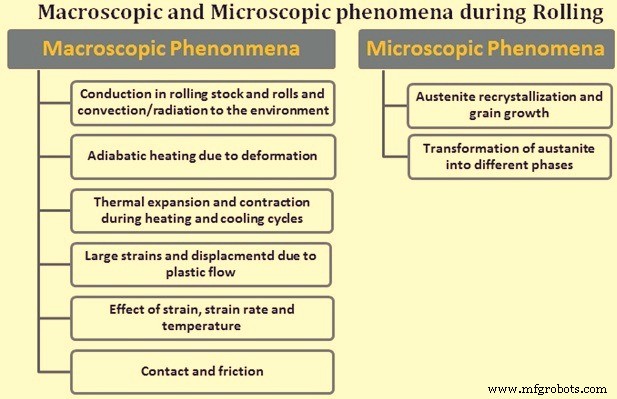
그림 1 압연 중 거시적 및 미시적 현상
스프레드(spread)와 측면 자유 표면(side free surface)은 압연에서 매우 중요합니다. 스프레드는 압연 방향에 수직인 방향으로 압연 후 변형된 소재 치수로 정의됩니다. 압연 변형으로 인한 소재 폭 증가를 측정합니다. 측면 자유 표면은 압연 공정 중 롤과 접촉하지 않는 소재 표면 영역으로 정의됩니다. 변형된 소재 표면 프로파일은 스프레드, 자유 표면 프로파일, 소재 신장에 의존합니다. 이는 소재 최종 형상이 주로 이 파라미터들에 의존함을 의미합니다. 완제품 소재 최종 형상이 매우 중요하므로 이 파라미터들은 특정 형상과 크기 요구사항을 위한 특정 압연 패스 설계 시 롤 패스 설계자에게 매우 중요합니다. 이러한 파라미터 계산 정확도는 원형도(바, 로드 경우)와 공차 같은 기하학적 요구사항 충족 시 중요합니다. 원형도는 최대 직경과 최소 직경 차이로 정의됩니다. 공차는 명목 치수 대비 최대/최소 치수 허용 차이입니다.
평균 유효 소성 변형률(mean effective plastic strain)은 압연 후 압연 제품 기계적 특성 예측과 제어에 극히 중요합니다. 압연 스탠드에서의 평균 유효 소성 변형률은 압연 공정 중 주어진 밀 스탠드에서 압연 소재의 최대 평균 유효(등가) 소성 변형률로 정의됩니다. 미세조직 진화는 각 압연 스탠드에서 평균 유효 소성 변형률, 평균 유효 소성 변형률 속도, 온도 같은 열역학적 변수를 요구합니다. 변형 공정 중 기계적 에너지가 열로 변환되어 발생하는 온도 진화도 평균 유효 소성 변형률과 평균 유효 소성 변형률 속도에 의존합니다. 또한 평균 유효 소성 변형률 속도는 평균 유효 변형률과 공정 시간의 함수입니다. 이 모든 것은 평균 소성 변형률 예측 능력이 압연 제품 기계적 특성과 미세조직 제어에 필수적임을 시사합니다.
롤 힘 계산은 롤 토크와 파워 계산이 롤 힘 계산에 기반하므로 중요합니다. 홈 압연(grooved rolling) 롤 힘 정확한 예측은 압연 소재 기하학 예측보다 상당히 더 어렵습니다. 압연 중에도 존재하는 본질적으로 세 가지 문제가 있지만 다소 다루기 쉽습니다. (i) 변형률, 변형률 속도, 온도 함수로서 재료 변형 저항, (ii) 변형 구역 내 변형률, 변형률 속도, 응력, 온도 분포 계산 능력, (iii) 롤-금속 인터페이스 조건, 즉 마찰 계수와 열전달 계수.
고속 고온 압연에서 또 하나 중요한 파라미터는 특정 강종의 플로우 스트레스(flow stress) 거동입니다. 플로우 스트레스는 강철이 연속 소성 변형을 시작할 때 순간 항복 응력 또는 진응력(true stress)으로 정의됩니다. 특정 강종 플로우 스트레스를 정확하게 얻는 두 가지 주요 방법은 직접 실험 결과와 경험적 구성 방정식(empirical constitutive equations)입니다. 경험적 구성 방정식은 실험 데이터 회귀 분석에서 도출되는 경우가 많습니다. 일반적으로 이 방정식들은 중요하다고 여겨지는 변수 함수로 재료 플로우 강도를 정의합니다.
롤과 롤 패스 설계
롤은 압연기 도구이며 압연기에서 가장 비싼 소모품입니다. 롤이 강철 변형 임무를 수행하는 방식은 많은 경우 롤 패스 설계에 의해 크게 결정됩니다. 롤 패스 설계 목적은 (i) 좋은 표면 마감(표면 결함 없음)으로 공차 내 올바른 프로파일 생산, (ii) 최저 비용으로 최대 생산성, (iii) 최소 롤 마모, (iv) 쉬운 작업, (v) 최적 에너지 활용입니다.
작업 정확도와 속도, 롤 수명은 모두 롤 패스 설계와 롤 재료 선택과 관련됩니다. 롤 패스 설계 압연 시퀀스는 압연 하중, 롤 강도, 압연용 가용 토크에 의해 적용되는 제한사항을 따릅니다. 롤 패스 설계는 또한 롤 물리적 치수와 재료가 압연 시퀀스 중 발생하는 최대 하중을 견딜 수 있도록 보장해야 합니다.
롤 재료는 압연 소재를 소성 변형시키면서 자체는 소성 변형되지 않을 만큼 하중을 견딜 수 있어야 하므로 중요합니다. 열간 강철 압연에서는 롤이 압연 소재보다 상당히 낮은 온도에서 운영된다면 주철이나 강철 롤이 적합하므로 어려운 문제가 아닙니다. 주철이나 강철(주조 또는 단조) 롤 재료 선택은 롤이 수행할 특정 임무와 표면 강인성, 열 크랙/충격 하중 저항, 내마모성 같은 중요 특성에 따라 달라집니다. 특정 롤 선택은 생산 요구사항, 초기 비용, 요구되는 특정 품질에 따라 달라집니다. 텅스텐 카바이드 롤은 일반적으로 와이어 로드 피니시 블록과 일부 형상 압연 용도에 사용됩니다. 이 카바이드 롤은 좁은 pH 범위 고품질 냉각수와 제한된 경도를 요구합니다.
롤 재료는 롤이 견뎌야 할 하중 추정에 중요합니다. 또한 주어진 제품 범위에 가장 적합한 밀 크기가 무엇인지 제안하여 합리적인 밀 효율을 보장합니다. 롤 수명과 관련하여 아마도 가장 중요한 단일 요소는 롤 재료 마모 특성입니다.
강철 열간 압연 중 열이 롤로 전달됩니다. 냉각되지 않으면 열 축적으로 롤 온도가 압연 중인 소재 온도와 같아집니다. 이 단계에서 롤도 소성 변형을 겪게 됩니다. 롤에서 열을 제거하기 위해 냉각수가 적용됩니다. 롤에서 열 제거 어려움은 두 요인 결과입니다. 첫째는 열전도 계수이고, 둘째는 롤-압연 소재 인터페이스가 냉각수-롤 인터페이스와 비교된다는 점입니다. 열은 전도, 대류, 복사로 전달됩니다.
압연 소재가 패스에서 롤과 접촉하는 동안 뜨거운 압연 소재가 접촉 시간 동안 전도로 롤을 가열합니다. 결과적으로 롤 표면 온도 프로파일은 롤과 접촉 시 상승했다가 열이 롤 본체에 흡수되면서 하강합니다. 이는 롤에서 열을 제거하기 가장 좋은 장소가 압연 소재가 롤과 접촉을 떠난 직후임을 의미합니다. 온도 차이가 가장 클 때 최적 열 제거율이 발생합니다. 일반적인 롤 냉각수 공급 시스템은 압연 소재가 롤을 떠나는 지점 가능한 한 가까이에서 물을 적용하기 위한 공급 가이드 구멍으로 구성됩니다. 롤당 두 개의 반원형 물 파이프가 2차 냉각수를 공급하여 압연 열이 롤 본체로 침투하지 않도록 보장합니다. 냉각수 적용은 압연 소재가 롤 엔트리 포인트에서 물이 떨어지지 않도록 제어되어야 합니다. 만약 발생하면 압연 소재만 냉각시키고 롤과 압연 소재 사이 증기 포켓을 생성하며, 롤 반대편에 더 잘 사용될 물을 낭비합니다. 롤 마모 최소화를 위해 롤 냉각수는 압연 소재가 롤을 떠나는 지점 가능한 한 가까이 적용되어야 합니다. 일반적인 냉각수 압력은 2~5kg/㎠, 유량은 분당 약 1.5리터/mm입니다. 최적 공급 시스템은 튜브, 노즐, 분무 헤더를 사용하여 '부드러운 냉각(soft cooling)'인 저압 고유량을 달성하며, 물이 롤에서 '튀어' 나가는 하드 제트(hard jet)가 아닙니다.
롤 표면 열화는 주로 표면 가열/냉각 열 사이클링과 상대적으로 안정된 준상태(subsurface) 및 인접 재료 대조로 인해 발생합니다. 이는 롤이 360도 회전하면서 국부적 인장과 압축을 생성합니다. 롤 냉각 목적은 이 사이클을 최소화하는 것입니다. 롤 재료 선택 목적은 파이어 크래킹(fire-cracking), 크레이징(crazing), 조기 마모 없이 이 사이클을 견딜 수 있는 재료 사용입니다. 롤 표면에 발생한 파이어 크랙은 상당한 롤 재료를 터닝 다운(turning down)으로 제거해야 하며 이 과정에서 롤 직경이 감소합니다. 이는 롤 수명에 영향을 주고 톤당 롤 비용을 증가시킵니다.
모든 밀 롤은 결국 열화되며 크기 제어와 완제품 표면 품질 달성을 위해 롤 패스 교체가 필요합니다. 롤 직경이 터닝 다운 후 밀 스탠드 요구 최소 직경 미만으로 줄어들면 롤을 폐기해야 합니다.
스탠드 및 롤 가이드 셋업
밀과 롤 가이드 셋업 목표는 제품 변경 시 첫 번째 바가 공차 내 냉각 베드에 나와 판매 가능 제품이 되도록 하는 것입니다. 이 기능 수행에 필요한 데이터는 보통 두 형태로 제공됩니다. 하나는 밀 제작자가 제공하며 롤, 가이드 부품, 이전 셋업에서 변경 필요한 기타 장비 정보를 제공합니다. 갭 설정, 가이드 조정, 특수 지시사항도 포함됩니다.
밀 플로어와 펄핏(pulpit) 셋업 시트에도 루프 높이 설정, 모터 RPM, 런아웃 속도, 생산 속도, R-팩터, 전단 셋업 정보 등 관련 정보가 포함됩니다. 가능한 가장 빠른 시동 위해 보유 정보는 시동 조건을 반영해야 합니다. 즉 롤이 항상 교체 시 드레싱(dressing)된다면 R-팩터는 새 롤에서 마지막 성공적 압연 때 값이어야 합니다. 사용 롤로 압연 끝에서 수집된 데이터는 새 롤 압연 시 정확하지 않습니다.
텐션 제어
연속 밀에서 밀 전체 일정한 질량 흐름을 보장하기 위해 스탠드 속도 매칭은 낮은 코블(cobble)률과 적은 결함을 보장합니다. 높은 텐션은 바 단면적을 스트레치-리듀스(stretch-reduce)하여 형상 제어를 매우 어렵게 만듭니다. 극단적으로 텐션이 바를 찢어 코블을 만듭니다. 스탠드 사이 바 압축은 플러터(flutter) 생성으로 결함을 만들거나, 극단적으로 루프 성장으로 코블을 유발합니다.
롤 작업 직경을 사용하여 롤 RPM을 밀 통과 바 속도에 매칭합니다. 롤이 마모되고 패스 내 바 스프레드가 변하면 바 면적 변화에 따라 스탠드 RPM 조정이 필요합니다. 최신 제어 시스템 대부분은 이 발생 시 R-팩터를 수정합니다.
각 스탠드 바 속도는 제품 생산 톤수율을 밀 상수로 사용하여 계산됩니다.
밀 모터 속도 설정 입력값은 생산 속도, 롤 칼라 직경과 롤 갭, 바 면적과 폭, 기어비입니다. 모터 속도 정격은 일반적으로 계산 속도와 대조 확인됩니다.
밀 가동률
밀 가동률(mill utilization)은 밀이 강철을 압연하는 시간 비율 측정입니다. 가장 진정한 성과 척력은 달력 시간 기준 백분율입니다. 이용률에 영향을 미치는 요인은 유지보수 정지, 계획/비계획 휴일 정지, 코블 클리어링 다운타임, 롤/패스 교체, 과도 빌릿 갭, 빌릿이 밀에 없는 시간을 만드는 기타 요인들입니다. 봉강/선재 밀 좋은 수치는 90~93%, 형강 밀은 75~78%입니다.
밀이 연중 80% 가동하면 365×24×0.80=7008시간입니다. 연간 800,000톤 압연 시 평균 생산 속도는 114.16톤/시간입니다. 이용률을 1% 개선하면 가용 압연 시간은 365×24×0.81=7096.6시간으로 87.6시간 추가됩니다. 114.16톤/시간이면 추가 10,000톤 압연 가능.
과도 빌릿 갭은 미처리 압연 시간 손실일 수 있습니다. 연간 800,000톤을 1.25톤 빌릿으로 압연하면 연간 640,000빌릿 압연, 즉 639,999 빌릿 갭. 평균 빌릿 갭 5초면 (5초×639,999)/3600초/시간=888.89시간 빌릿 갭. 평균 빌릿 갭을 0.5초 줄이면 (4.5초×639,999)/3600=800시간으로 88.89시간 추가 압연 시간 확보. 114.16톤/시간이면 추가 10,147톤 압연 강철.
수율
수율(yield)은 로 충전부터 번들, 파일, 코일 완제품까지 생산 손실 측정입니다. 수율에 영향 주는 요인은 스케일 손실, 크롭 손실, 코블 손실, 완제품 중량 감소 기타 요인들입니다. 빌릿이 재가열로 충전될 때 중량 측정되거나 단면과 강종 기반 명목 중량으로 가정됩니다. 로 진행 중 스케일 형성이 탈스케일러에서 제거되거나 압연 중 떨어집니다. 이는 충전 중량 약 1~1.2%에 달할 수 있습니다. 밀 진행 중 변형된 바 선단을 자르는 전단기는 각 전단에서 0.3~0.4m 자재 제거 가능. 냉각 베드에서 바 분할 후 냉간 전단기나 톱이 판매 길이로 바를 절단하여 길이 변동 정리. 형강 밀은 종종 파일/번들 자재에 추가 톱 절단 수행. 모든 제거 자재가 수율 손실에 기여. 봉강/선재 밀 좋은 수율 수치는 97~98%, 형강 밀 92~94%. 제품이 음의 공차로 압연되고 명목 중량 기준 판매되면 수율은 훨씬 높아집니다. 이 때문에 음의 공차로 압연하고 명목 중량으로 철근 판매하는 일부 철근 밀은 완제품 수율 100% 이상 보고하지만 명목 밀 수율은 정상 97%.
코블률
코블률(cobble rate)은 충전 빌릿 중 코블로 손실된 비율 측정입니다. 코블률 0.75%면 충전된 모든 빌릿 0.75%가 코블로 손실. 연간 640,000빌릿 압연 밀이면 4800빌릿 손실. 빌릿당 1.25톤이면 톤 손실 6000톤. 따라서 밀에서 코블률 감소를 위한 모든 시도 필요.



