


제조공정

산업 제조
액체 강철은 일반적으로 연속 주조기에서 빌릿, 블룸, 슬래브 형상으로 주조됩니다. 일부 플랜트에서는 박판이나 도그 본(dog bone) 단면으로도 주조됩니다. 이 형상들은 평면 또는 홈 가공된 원통 회전 롤을 통과시키는 열간 압연으로 가공되어 판재, 시트, 봉강, 형강, 강관 등을 생산합니다.
압연 공정은 가장 중요하고 널리 사용되는 산업 금속 성형 작업 중 하나입니다. 높은 생산량과 최종 제품 정밀 제어를 제공합니다. 1500년대 후반 개발되었습니다. 금속 가공 공정으로 생산되는 모든 금속의 90%를 차지합니다.
강철 압연은 회전하는 한 쌍의 롤 사이로 강철을 통과시켜 강철을 소성 변형시키는 금속 성형 공정입니다. 소성 변형은 회전 롤을 통해 가해지는 압축력에 의해 발생합니다. 롤과 강철 소재 표면 간 마찰 결과로 높은 압축 응력이 발생합니다. 강철 소재가 롤 쌍 사이에 압착되어 결과적으로 두께는 감소하고 길이는 증가합니다. 압연은 압연되는 강철 온도에 따라 분류됩니다. 강철 온도가 재결정 온도 이상이면 열간 압연, 재결정 온도 이하면 냉간 압연이라 합니다.
롤은 엄청난 강도 하우징에 장착된 대형 넥 베어링(neck bearing)에서 회전하며 강력한 전기 모터로 구동됩니다. 이를 밀 스탠드(mill stand)라 합니다. 압연기 스탠드는 강철 소성 변형을 위한 2개 이상 롤을 포함합니다. 기본적으로 (i) 롤, (ii) 베어링, (iii) 이 부품들을 담는 하우징, (iv) 기어박스, (v) 롤에 동력 전달용 드라이브(모터), (vi) 속도 제어 장치, (vii) 유압 시스템으로 구성됩니다. 압연기 스탠드는 매우 강성한 구조와 충분한 동력 공급용 대형 모터가 필요합니다. 압연기 스탠드 유형은 다음과 같습니다.
연속 압연기는 생산성 향상을 위해 일련의 압연기 스탠드를 연속 배치합니다. 강철 소재는 밀 내 각 스탠드에서 다른 속도로 이동합니다.
광의로 압연기는 롤 스탠드 자동 시스템/라인에 압연과 보조 작업을 수행하는 일련의 설비가 추가된 것입니다: 원료 빌릿/블룸/슬래브를 재고에서 가열로와 밀 롤로 이송, 압연 소재를 한 롤 스탠드에서 다음으로 이송, 일부 밀에서는 회전/비틀기, 압연 후 금속 이송, 절단, 일부 밀에서 냉각 베드 냉각, 마킹/스탬핑, 트리밍, 포장, 완제품 재고 이송. 일부 밀(열간 압연기, 와이어 로드 밀, 머천트 밀, 냉간 압연기)에서는 압연 제품이 코일러나 와인드업 릴(wind-up reel)에서 코일링됩니다.
대부분 압연은 큰 변형 필요로 고온(열간 압연)에서 수행됩니다. 열간 압연은 잔류 응력 없는 제품 생산. 그러나 스케일링(scaling)이 열간 압연 중 주요 이슈로 치수 정밀도 유지 어렵습니다.
열간 압연 강철 냉간 압연은 높은 정밀도와 산화 스케일 부재로 중요합니다. 재결정 온도 이하에서 수행되며 가공 경화(work hardening) 유발. 냉간 압연 강판 시초 재료는 연속 열간 스트립 밀에서 나온 산세된 열간 압연 코일. 냉간 압연 총 압하율은 일반적으로 50~90% 변동. 각 스탠드 압하는 각 패스 최대 압하 훨씬 아래로 떨어지지 않게 균일 분배. 일반적으로 마지막 패스에서 최저 압하율로 평탄도, 게이지, 표면 마감 더 나은 제어.
압연은 공작물 온도에 따라 분류. 강철 온도 재결정 온도 이상이면 열간 압연. 열간 가공 공정에서 큰 변형 연속 반복 가능, 강철이 부드럽고 연성 유지. 강철 소재는 롤과 강철 표면 마찰 결과로 높은 압축 응력 받음. 압연은 소재를 거의 같은 주변 속도지만 반대 방향(시계/반시계)으로 회전하는 두 롤 사이 통과시킴. 간격은 들어오는 강철 소재 높이보다 약간 작게 간격. 롤은 평면 또는 홈 가공(contoured)되어 봉강/형상 열간 압연용. 이 조건에서 롤이 강철 조각을 잡아 단면적 감소로 인출, 길이 증가.
대부분 강철 제품 초기 열간 가공은 1차 조압연기(primary roughing mill)에서 수행. 목적은 후속 바, 스트립, 판, 다양한 압연 단면 마무리를 위한 압연 소재 단면 분해/감소. 주조 블룸, 슬래브, 빌릿은 처음 1100°C~1300°C로 가열. 강철 열간 압연에서 최종 정압연 스탠드 온도 850°C~900°C 변동, 항상 강철 상임계 온도 위. 강철이 최종 두께와 형상 달성까지 롤 사이 압착. 이를 위해 롤이 수천 톤 힘 가함.
압연기 레이아웃은 단순 단일 스탠드 밀부터 여러 스탠드 나란히 또는 일렬 배치까지 다양. 롤러 테이블(roller table)이라고 불리는 메커니즘이 공작물을 롤로 안내, 다른 롤러 테이블이 롤에서 나오는 조각 처리. 롤 앞 테이블이 강철을 롤에 밀어 롤이 잡아 당겨 롤 사이로 통과시킴. 강철은 롤 간 거리와 같은 두께로 감소, 롤이 홈 가공되면 홈 설계 따라 형상 부여. 열간 압연으로 적은 압연 사이클로 강철 큰 변형 달성 가능.
열간 압연은 여러 단계로 진행되며 매 단계 드로프팅(draughting)/압하 부여. 최종 드로프트는 재결정/상변태 온도 이상 온도에서. 따라서 냉간 소재는 재결정 온도보다 훨씬 높은 온도로 가열. 최종 공작물 온도는 총 드로프트 양, 드로프팅 제공 단계 수, 강철 소재 조성에 의존.
압연기 목적은 강철 두께 감소와 길이 증가, 폭 증가는 최소화. 압연 소재 중앙부 재료는 시트 폭 방향 제약, 롤 양측 미성형 숄더 제약으로 폭 방향 신장 방지. 이 조건을 평면 변형(plane strain)이라 함. 재료는 따라서 더 길어지고 넓어지지 않음.
압연 역학에 영향 주는 주요 요인:
위 파라미터들이 단독 또는 2개 이상 조합으로 2차 파라미터와 현상 생성, 압연 공정과 더 직접 관련되고 일반적으로 연관됨. 롤 압력, 토크, 일, 파워는 이 요인들 영향 받음. 주요 파라미터:
강철 압연 기본 개념:
냉간 압연 스트립 텐션 예외 제외, 외부 마찰(롤 표면과 압연 소재 표면 마찰)이 롤링에 의한 강철 소재 감소 근본 요소. 소재를 롤 사이로 끌어당기는 힘이며, 압연과 인발(drawing) 기본 차이 표시. 마찰은 롤과 소재 사이 작용 압력 크기와 분포 크게 영향, 결과적으로 소재 감소 필요 동력 영향. 또한 가능한 압하량 제어. 일반적으로 마찰 계수 높을수록 가능한 드로프트 큼. 강철 소재가 롤 갭 진입 조건에 따라 두 상황 발생 가능.
마찰력 크기 접촉 표면 상태 의존, 거칠기 증가, 롤-압연 소재 상대 속도, 롤 압력 증가 시 증가.
롤 힘 감소 전략:
단조 또는 주조 강철 제품이 열간 압연되면 조대 입자 구조가 압연 방향으로 신장되며 더 미세해짐. 이런 텍스처드 입자 구조는 압연 제품에 방향성 특성(이방성) 유발. 입자 미세화를 위해 압연 직후 열처리 수행, 압연 후 재결정 결과.
다양한 압연기 종류:
두께 ho 강철 시트가 입구 평면 xx에서 속도 vo로 롤 진입. 롤 갭 통과 후 출구 평면 yy에서 감소된 두께 hf와 속도 vf로 나감. 폭 증가 없음 가정 시 강철 수직 압축이 압연 방향 신장으로 변환. 공정 전반 주어진 지점 단위 시간당 강철 부피 변화 없으므로
b×ho×vo = b×hf×vf = b×h×v
여기서 b는 시트 폭, v는 ho와 hf 사이 임의 중간 두께 h에서의 속도.
그림 1은 압연 중 기하학적 관계와 힘을 보여줍니다.
롤과 시트 접촉 표면 상 단 한 점에서만 두 힘이 강철에 작용: (i) 반경 방향 힘 Pr, (ii) 접선 마찰력 F. 입구 평면(xx)과 중립점 사이 시트 이동이 롤 표면보다 느리고, 접선 마찰력 F가 (그림 1 참조) 강철을 롤 내로 끌어당기는 방향 작용. 중립점 출구 측(yy)에서는 시트 이동이 롤 표면보다 빠름. 마찰력 방향 반전되어 시트 롤로부터 인출 반대 방향 작용.
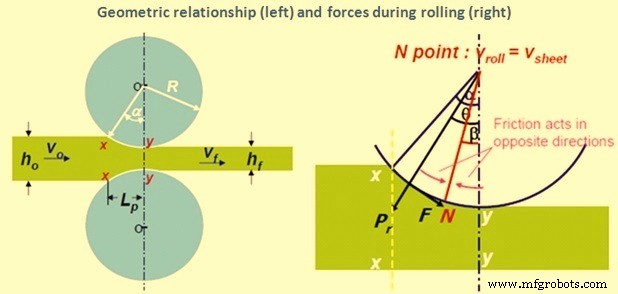
그림 1 압연 중 기하학적 관계와 힘
강철 압연 주요 포인트:
제조공정
압연기(Rolling Mills)란? 압연 공정은 가장 광범위하게 사용되는 공정이며, 설비 비용 측면에서 가장 비쌉니다. 성형으로 생산되는 금속의 거의 90%를 차지합니다. 압연 공정에서 공작물은 마찰력으로 인해 롤 세트 사이로 인입되고, 압축력으로 공작물의 두께가 감소하거나 단면적이 변경됩니다. 압연기에 사용되는 롤의 종류는 형상, 크기, 롤 간 간격 및 윤곽에 따라 달라집니다. 가공성과 설비 제한 때문에 압연은 여러 단계로 수행되며, 원하는 형상을 얻기 위해 롤을 여러 번 통과해야 할 수 있습니다. 압연 중 초기 패스는 단면적
내후성 효과는 구리, 니켈, 크롬을 소량 강철 기재에 합금하여 생성됩니다. 기저 강철이 보기 좋은 갈색빛을 띠게 될 뿐만 아니라 내식성 파티나도 개발합니다. 내후성 강철은 비, 진눈깨비, 눈이 예상되고 완제품이 육안으로 보이는 실외 용도에 광범위하게 사용됩니다. 또한 강철 구성 요소 간의 용접 이음과 관련 금속 필러도 기재 금속과 일치하거나 보완하기 위해 내후성 공정을 거쳐야 합니다. 작동 방식에 대한 간략한 개요는 다음과 같습니다: 필러 메탈 선택 기초 건축 코드와 사양 요구사항이 내후성 강철 용도 필러 메탈 선택 시 최우선 고려