


제조공정

산업 제조
액체 강철을 고체화하는 공법인 연속 주조(CC) 기술은 산소 제강법과 비교해도 역사가 그리 길지 않습니다. 제강 공정의 다른 공정과 달리 연속 주조는 액체와 고체 상을 연결하는 결정적인 고리이며, 야금학적 효과와 기계적 과제를 동시에 해결해야 합니다.
연속 주조는 액체 강철을 지속적으로 고체로 변환하며, 다양한 상업 공정을 포함합니다. 이 공정들은 대량의 액체 강철을 후속 가공을 위한 단순한 형상으로 응고시키는 가장 효율적인 방법입니다. 현재 세계 철강 산업의 연속 주조 비율(CC ratio)은 조강 생산량의 약 96%에 달하며, 이는 1970년의 4%에서 비약적으로 증가한 수치입니다.
연속 주조는 정상 상태(steady state) 특성으로 다른 응고 공정과 구별됩니다. 액체 강철이 몰드 벽면을 따라 응고되는 동안, 몰드 하단에서 응고/액체 계면이 시간 경과에 따라 일정한 위치를 유지하도록 인출 속도를 조절하며 동시에 인출됩니다. 공정의 모든 측면이 이 정상 상태에서 작동할 때 최적의 결과를 얻습니다.
다른 주조 공정에 비해 연속 주조는 일반적으로 설비 투자 비용이 높지만 운영 비용은 낮습니다. 일관된 품질로 다양한 크기와 형상의 반제품을 대량 생산하는 가장 비용 및 에너지 효율적인 방법입니다. 단면 형상은 후판 또는 열연강판용 직사각형, 봉강 및 이음매 없는 강관용 정사각형 또는 원형, H빔 또는 I빔 압연용 독본(dog-bone) 형상 등 다양합니다.
오늘날 연속 주조기는 모듈화된 기술/메카트로닉 패키지로 구성되어 빠른 설계, 짧은 프로젝트 수행 시간, 초주(첫 주조) 후 신속한 생산 증대가 가능합니다. 야금학적 관점에서 최신 연속 주조기는 특수 냉각 및 연질 압하(soft reduction) 기술을 통한 스트랜드 처리가 가능합니다. 정교한 공정 모델은 온라인 공정 시뮬레이션과 클로즈드 루프 제어를 가능하게 하여 제품 품질과 생산성 목표를 더욱 최적화합니다. 로봇 유닛은 위험 구역에서 작업을 수행하여 무인 운전으로 운영 신뢰성을 높입니다. 1950년대 상용화 시작 이후 연속 주조 기술의 혁신 속도는 놀라웠습니다. 1960~70년대의 비전과 초기 개발 시도, 1980년대의 벤치마크가 관찰됩니다.
1950년대 이전의 긴 잠복기 동안 중요한 개발 자극은 비철금속 산업에서 왔습니다. 비철 산업에서는 주행 몰드(travelling mould) 원리를 적용해 주조 휠과 벨트를 이용해 몰드 마찰을 극복하며 이미 연속 주조를 적용하고 있었습니다. 이후 제강업계에서 독창적인 아이디어가 나와 주로 고정 진동 몰드 기반 공정으로 강철 연속 주조 적용의 이정표를 추가했습니다.
주조 공정을 연속화해 생산성을 높이려는 아이디어는 1843년 J. Laing이 저융점 합금으로 관과 시트의 수평 연속 주조 기계를 성공적으로 시험한 후 미국에서 특허를 받으며 시작되었습니다. 이 특허에서 Laing은 수직 레저버에서 액체 금속을 예열된 수평 몰드로 공급하고, 몰드에 삽입된 맨드렐을 축을 중심으로 회전시켜 주조물이 달라붙는 것을 방지하며, 몰드 출구에서 튜브를 냉각하는 방식을 제안했습니다.
연속 주조의 추가 개발은 1857년 Henry Bessemer가 영국에서 쌍롤 주조기(twin roll caster)라는 장치를 제안하고 특허를 내며 이루어졌습니다. 이 장치에서는 액체 강철을 두 개의 수냉 드럼 사이에 부어 생성된 고체 시트를 곡면 가이드 플레이트를 통해 인출하고, 연속적으로 절단해 스프링 장착 롤을 통해 추가로 인출했습니다(Fig 1). 하지만 Bessemer는 제강 공정 개발에 우선순위를 두느라 이 기술을 추구하지 않았습니다.
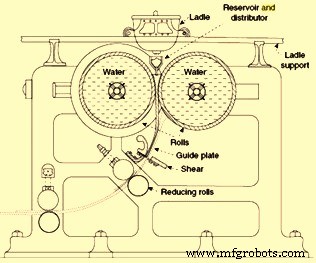
쌍롤 주조가 경합금에 산업적으로 적용된 것과 다른 설계로 강철 연속 주조가 대량 생산 기술이 되기까지 100년 이상이 걸렸습니다.
이후 개발에서 Bessemer는 슬래그 유지를 위한 스토퍼가 있는 턴디시를 구현했습니다. 턴디시 아래의 250mm × 250mm 몰드에는 유압 램이 장착되어 잉곳을 위로 밀어 올려 재가열 없이 직접 압연하는 것을 의도했습니다. 이는 더미 바(dummy bar)로 몰드 하단을 닫는 방식의 선구자였습니다.
스웨덴의 Goeran Fredrik Goeransson은 1858년 호이스트를 통해 취련 용기에서 주조 피트로 액체 강철을 이송하는 스토퍼 달린 레들을 도입했습니다. 이는 1859년 Henry Bessemer에 의해 최초의 레들 터렛인 스윙 타입 장치로 대체되었습니다. 최초의 레들 슬라이드 게이트는 1885년 David D. Lewis가 고안했습니다.
연속 주조 개발의 다음 단계는 1886년 Benjamin Atha가 맡았습니다. 그의 특허 출원에 따르면 높고 수냉식인 바닥 없는 몰드가 턴디시에 직접 연결되며, 더미 바는 발톱 모양 헤드를 가지며 구동 인출 롤로 주조 빌렛을 간헐적으로 인출합니다. 이 방식은 20세기 초 100mm 정방향 빌렛의 반상업적 생산에 사용되었으나 대량 생산에는 이르지 못했습니다. 독립적으로 R.M. Daelen이 1889년 플라잉 컷(flying shear) 방식의 유사 장치(실제 미사용)를 특허냈습니다.
진정한 기계 제작사인 미국 오하이오 클리블랜드의 Arthur McKee사가 1915년 제작한 최초의 주조기는 미국 John T. Rowley가 설계했으며, 이미 벤딩과 언벤딩 기능과 45mm×45mm~75mm×75mm 빌렛 크기, 10m~50m 길이(플라잉 컷 없음)를 갖췄습니다. 과도한 몰드 마찰로 인한 쉘 들러붙음과 찢어짐이 무작위로 발생해 길이 제어가 불규칙했습니다.
짧은 몰드를 상하 왕복 운동시켜 몰드 마찰을 줄이는 개념은 1921년 미국 Cornelius W. van Ranst가 특허냈습니다. 독일의 Siegfried Junghans가 1930년대 최초로 몰드 진동을 구현했습니다. 그의 연속 주조기는 Wieland-Werke에서 황동 주조에 처음 사용되었습니다. 몰드는 양면이 열린 구리 튜브로 수냉 재킷에 둘러싸여 있었습니다. 액체 금속은 상단에서 공급되고 하단에서 롤로 인출되었습니다. 특수 시스템으로 액체 금속 공급을 인출 속도에 맞춰 조절해 몰드 내 액체 금속 레벨을 일정하게 유지했습니다. 이는 연속 주조 공정이 자동화와 제어의 이점을 제공함을 보여주는 생생한 예였습니다. 몰드에는 윤활유를 바르고 상하 진동 운동을 주어 고체 금속이 몰드 벽에 달라붙는 것을 방지했습니다. 이 특징은 결국 강철 연속 주조에 채택되었습니다. 설비 아래 피트에 플라잉 쏘(flying saw)를 배치해 빌렛을 필요한 길이로 연속 절단했습니다. 이 방식은 성공적이어서 독일, 미국, 구소련에서 구리 및 알루미늄 합금 연속 주조에 널리 사용되었습니다. Junghans 공정은 1937년부터 마그네슘에 적용되어 압출용 직경 200mm 원형 빌렛과 최대 100mm×600mm 슬래브를 주조했습니다. Fig. 2는 Junghans 연속 주조 방식을 보여줍니다. 이후 Junghans는 빌렛에 직접 물 분사를 추가하고 적절한 액체 금속 공급 및 분배 시스템에 많은 혁신을 이루었습니다.
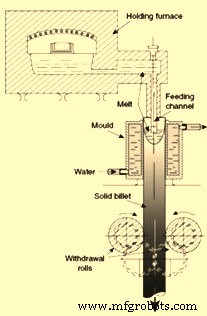
기존 영구 몰드 주조와 비교해 Junghans 방식은 다음과 같은 장점이 있었습니다.
그러나 Junghans 방식은 열 추출이 주로 몰드 벽을 통해 이루어져 모든 문제를 해결하지 못했습니다. 결과적으로 빌렛의 섬프(sump)가 깊고, 고체화 쉘이 높은 열구배를 받으며, 에어 갭 형성을 위해 낮은 주조 속도, 즉 더 긴 응고 시간이 필요했습니다. 대형 빌렛(직경 300~500mm)은 불균질한 조직과 화학 조성(매크로 편석)을 보였습니다. 적절한 냉각을 위해 필요한 긴 몰드는 내부 표면의 매우 정밀한 마감을 요구했습니다.
이러한 단점을 없애기 위해서는 열이 주조물의 고체 부분을 통해 주로 추출되는 기술이 필요했습니다. 그 결과 주조물의 섬프가 얕아지고 응고 프로파일이 평평해져야 했습니다. 매크로 편석, 조직 불균질성, 방사 응력이 훨씬 덜 두드러져야 했습니다. 이러한 요구는 독일과 미국에서 거의 동시에 독립적으로 개발된 새로운 기술로 충족되었습니다. 이 기술은 '직접 칠(Direct Chill, DC) 기술'로 알려졌으며 곧 상용화되어 산업 규모로 사용되었습니다.
DC 주조 공정은 다음과 같습니다. 액체 금속을 비교적 짧은 수냉식 개방 몰드 상단에서 붓는데, 처음에는 유압 또는 기계식 하강 시스템과 연결된 더미 블록으로 몰드 바닥을 닫습니다. 몰드 내 용탕 레벨이 일정 높이에 도달하면 램을 내리고 고체화된 빌렛 부분을 아래로 인출합니다. 액체 금속 유량과 주조 속도를 조절해 몰드 내 액체 레벨을 일정하게 유지합니다. 고체 쉘이 몰드 하단에서 나오면 즉시 물 분사나 수막 형태로 표면에 물을 공급합니다. 고체 빌렛을 물로 채워진 피트로 내려 냉각을 더욱 강화합니다(이렇게 하면 블리드아웃 발생 시 액체 금속이 대량의 물에서 급속 냉각되어 공정도 안전해집니다). 이 공정은 반연속적입니다. 램이 피트 최하단에 도달하면 주조를 멈추고 빌렛을 피트에서 꺼냅니다. DC 주조는 이전 주조 기술과 구별되는 독특한 특징을 가집니다.
응고는 몰드 내부와 바로 아래의 주조물 좁은 층에서 일어납니다. 주조 정상 상태 동안 이 영역의 형상과 치수는 일정하며 열에서 열로 재현 가능합니다. 몰드 내 액체 금속 분배 제어, 몰드 하부 직접 냉각, 주조 속도 제어로 응고 영역의 형상과 치수를 최적 범위 내로 유지할 수 있습니다. 이 형상과 치수는 열구배를 결정하고 크랙, 매크로 편석, 조직 균질성을 좌우하므로 이러한 결함 발생도 제어 가능합니다. DC 주조는 Junghans 방식에 비해 다음과 같은 장점이 있습니다.
비철금속용 최초의 CC 기계는 1937년 기업가 Rossi가 Scovill Manufacturing Co. 워터베리 공장에 설치했으며, 당시 여러 CC 공정을 적용했습니다. 진동 몰드와 몰드 하부 직접 수냉을 갖춘 이 연속 주조기(Fig 3)는 외관상 단순해 보였으나 액체 금속 공급 및 이송을 위한 정교한 시스템을 구현했습니다. 여기에는 (i) 레들에서 깔때기를 통해 두 개의 유도 가열 및 불활성화된 홀딩 용기로 완전 차폐된 액체 금속 이송, (ii) 거기서 불활성 가스 압력으로 슬래그 완전 유지를 보장하며 저항 가열 덕트를 거쳐 소형의 불활성화된 중간 공급 트로프로 차폐 이송, 금속 높이 표시기 장착, (iii) 다시 저항 가열 덕트를 통해 가스 차폐된 몰드로 중력 공급 등이 포함되었습니다. Rossi는 7일간 중단 없는 주조기 운전을 보장했으며 이는 가동 초기부터 달성되었습니다.
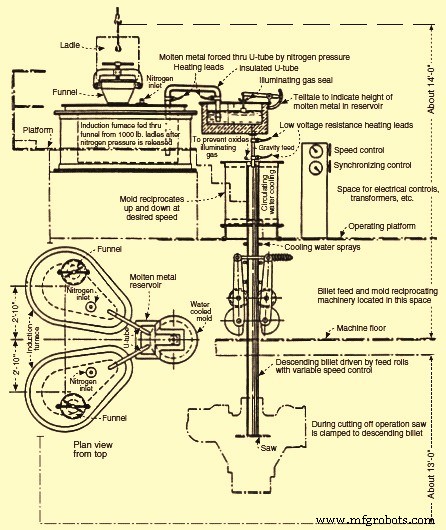
비철 산업의 이 성공적 사례에 자극받아 강철에도 CC 기술을 적용하려는 노력이 점차 강화되었습니다. 하지만 제2차 세계대전 중과 직후 몇 년간 대부분의 개발은 크게 제약받았습니다. 일반적인 비밀주의 환경 탓에 이 기간의 상세한 내용과 운전 정보는 거의 드러나지 않았습니다. 'Vulcan Mold and Iron Co.'의 사장 Edward R. Williams는 길고 고정된 몰드를 채택하고 간헐적 스트랜드 인출로 몰드 마찰을 줄이려 했습니다. 그의 특허에는 슬래브 단면 주조에 필요한 롤러 에이프런 스트랜드 지지대가 포함되었습니다. 그는 Republic Steel과 함께 1942년 100mm×100mm 빌렛과 75mm×215mm 미니 슬래브용 대형 파일럿 주조기를 가동했습니다. 1948년 Babcock & Wilcox와 함께 추가 파일럿 유닛을 건설했는데 자동 몰드 레벨 제어와 TV 감시 등 첨단 기능을 갖췄습니다.
고정 몰드 기반으로 미국, 영국, 러시아(구소련), 일본, 오스트리아, 프랑스 등에서 많은 유사 시도가 이어졌습니다. 이 주조 시도들은 몰드 마찰로 인해 진동 몰드를 사용한 Junghans-Rossi 방식의 초기 강철 파일럿 주조보다 덜 성공적이었습니다. 1949년 Junghans는 1톤 베세머 컨버터로 공급되는 자체 파일럿 주조기를 가동했습니다. 가동 후 Mannesmann과 협력 계약을 맺었는데, Mannesmann은 1950년 Huckingen에서 파일럿 주조기를 가동했습니다. 1952년 독일과 오스트리아 CC 개발자들이 힘을 합쳤고, 1956년 Demag를 기계 제작사로 지명하며 DMB(Demag-Mannesmann-Boehler) 컨소시엄이 탄생했습니다.
홀로 남은 Rossi는 Koppers사가 제작한 첫 강철 주조기를 1949년 Allegheny Ludlum에 공급해 가동했습니다. 이 주조기는 직경 150mm 원형 빌렛과 75mm×380mm 미니 슬래브 단면용이었습니다. Rossi는 주조기 생산성 20톤/시간과 제품 품질을 보증했습니다. 이 주조기는 강철용 상업 주조기의 첫 시도로 간주됩니다. Fig 4에 이 주조기가 나와 있습니다. Fig 4에 보이는 특징 외에 이 주조기는 턴디시와 몰드의 불활성 가스 차폐, 비침몰형 주입관의 저항 예열 기능도 갖췄습니다. 얇은 슬래브 단면에 침몰형 주입 노즐(SEN) 적용을 위해 Rossi는 깔때기 모양의 상부 몰드 반쪽을 제안하고 특허냈으나 사용하지는 않았습니다.
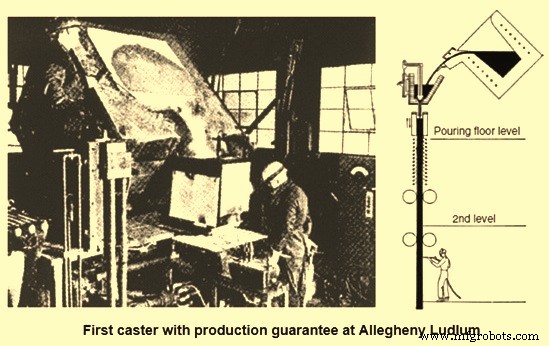
Rossi는 Allegheny와 Koppers를 주주로 'Continuous Metalcast Inc.'를 설립하고 미국, 영국, 스웨덴, 프랑스의 특수강 제조사로부터 4건의 추가 주문을 받았습니다. 해외 사업을 위해 1954년 스위스 취리히에 Concast AG를 설립했습니다. 이렇게 CC 산업화 초기에 두 개의 주요 경쟁 그룹이 주조기 설계와 공급에서 등장했으며, 그 외 다수의 소규모 기계 제작사도 있었습니다. 1963년 곡면 몰드 개념 도입 후 두 그룹 간 일정한 이해가 이루어져 DMB 컨소시엄과 Concast 그룹이 스위스 취리히에 MBC(Mannesmann-Boehler-Concast)라는 합작 회사를 설립했습니다.
초기 강철 CC 개발은 잠재적 수율 절감으로 최대 비용 이점을 얻을 수 있는 특수강 제조에 집중되었습니다. 또한 작은 레들 용량이 낮은 주조기 처리율과 더 호환되었습니다. 대형 제조사가 연속 주조 채택을 주저한 또 다른 이유는 림드 강(rimming steel)을 허용 가능한 표면 품질로 생산하려는 시도가 실패했기 때문입니다. 따라서 초기 슬래브 주조 노력은 망간-실리콘(Mn-Si) 킬드 강판 강종 생산으로 제한되었습니다. 알루미늄(Al) 킬드 강으로의 전환과 스트랜드 표면 품질의 병행 개선만이 평판과 봉강 제품 모두에 연속 주조를 더 널리 적용할 길을 열었습니다. 이 점에서 2차 정련 기술 개발도 주조기 생산성과 제품 품질에 똑같이 중요한 필수 전제 조건이 되었습니다.
연속 주조기 개발 과정에서 설계 높이에서 상당한 차이가 나는 여러 유형의 주조기가 실현되었습니다(Fig 5). 일부 유형은 제한된 지지 길이(수직 주조기)나 높은 몰드 마찰로 인한 주조 속도 제한(수평 주조기)으로 생산성이 제한되었습니다. 또한 제품 품질 측면에서도 특징적인 차이가 있었습니다.
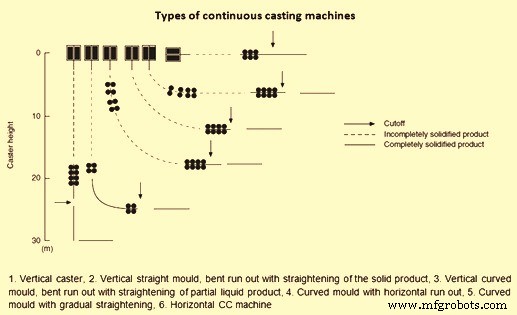
수직 주조기는 중력을 이용하고 대칭적인 매크로 조직을 보장하는 자연스러운 기계 설계지만, 기계 높이로 인해 주조기 생산성이 심각하게 제한되었습니다. 따라서 CC 역사에서 스트랜드 벤딩과 스트레이트닝으로 낮은 건물 높이에서 기계 길이를 연장하려는 주목할 만한 시도가 여럿 있었습니다. 예: Rowley의 빌렛 주조기, Tarquinee와 Scovill의 더 진보된 제안. 내부 크랙 방지를 위해 고체/액체 계면에서의 임계 변형률과 변형률 속도 기반의 주조기 설계 규칙이 개발되어 여러 롤러 쌍에 걸쳐 뚜렷한 벤딩 및 스트레이트닝 존이 생겼습니다.
1963년 Mannesmann Huckingen과 Von Moos Stahl의 선구적 플랜트 시험에서 동시에 도입된 곡면 몰드 주조 원리로 필요 건물 높이가 대폭 감소했습니다. 이 주조기 유형은 빌렛과 블룸 연속 주조, 특히 기존 건물을 활용할 수 있는 소형 빌렛 주조 공장에서 CC 적용의 급속한 성장을 촉발했습니다. 그러나 슬래브 주조에서는 최근 수년간 코너부 매크로 개재물 및/또는 아르곤 기포의 심화된 축적 문제로 곡면 몰드 설계의 광범위한 사용이 명확히 중단되었습니다. 따라서 신규 주조기는 전적으로 직선 몰드/벤딩 타입으로만 제작되며, 기존 곡면 몰드 기계도 점점 개조되고 있습니다.
CC 개발 초기부터 용강 온도 제어는 주요 관심사였습니다. 이는 큰 표면적/체적비를 가진 소형 레들 용량에서 주요 걸림돌이었습니다. 초기 파일럿 주조기는 용해로나 보온로에서 직접 공급받았지만 대규모 운전에는 비현실적이었습니다. 영국의 Barrow 제철소에서 Halliday가 추구한 초기 접근법은 주조 중 레들 뚜껑을 통해 캔젯 버너로 가열 가능한 완전 밀폐형 립 포어(lip pour) 레들을 사용하는 것이었습니다. 이로써 7톤 레들에서 최대 2시간 주조가 가능했습니다. Halliday는 고온 레들 예열도 고집했습니다. 대용량에서는 립 포어 레들이 비실용적이어서 스토퍼 유량 제어 레들이 도입되었습니다. 하지만 스토퍼 제어는 증가하는 용탕 체류 시간에 적합하지 않았습니다. 레들 슬라이드 게이트 도입으로 운영 신뢰성과 주조기 생산성이 크게 향상되었습니다.
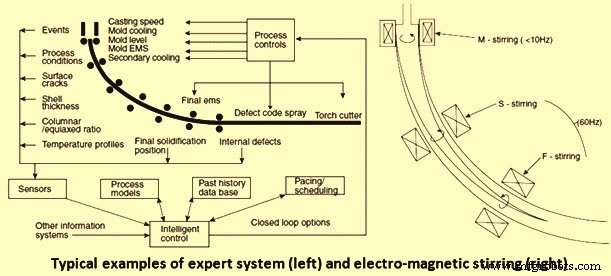
1980년대 이후 강철 연속 주조 기술 성능 향상을 위한 수많은 개발이 이루어졌습니다. 이 개선은 용강 레들 처리, 레들-턴디시 및 턴디시-몰드 간 용강 이송, 턴디시(턴디시 야금), 몰드 및 1차 냉각(전자교반 등), 2차 냉각 및 주조 스트랜드 지지(전자교반, 에어 미스트 냉각 등), 주조 강철 절단 및 냉각(턴오버 타입 냉각 베드), 공정 자동화 및 제어 등에서 이루어졌습니다. Fig 6은 전문가 시스템과 전자교반의 전형적인 예를 보여줍니다.
제조공정
항공우주 응용 분야의 부품을 만들 때 부품의 형상, 무게, 내구성 등 많은 요소를 고려해야 합니다. 이러한 요소는 항공기의 비행 가치에 영향을 미칩니다. 오랜 세월 동안 항공우주 응용 분야의 소재 선택은 알루미늄이었습니다. 그러나 현대 제트 항공기에서는 구조의 20%만 차지합니다. 그러나 경량 항공기 수요로 인해 탄소 강화 폴리머와 허니컴 소재 같은 복합 소재 사용이 현대 항공우주 산업에서 지속적으로 증가하고 있습니다. 최근 몇 년간 항공우주 제조업체들은 알루미늄 대체재를 연구하기 시작했으며, 그 중 하나가 항공우주 등급 스테인리스
스테인리스강은 비교적 흔하지만 가공하기 어려운 소재입니다. 하지만 몇 가지 절삭 스킬만 알면 생각만큼 어렵지 않습니다. 스테인리스강 밀링 특징: 부착성과 융착성 강해 칩이 밀링 커터 치아에 쉽게 달라붙어 절삭 조건 악화. 업밀링 시 커터 치아가 경화 표면에서 먼저 미끄러지며 가공 경화 경향 증가. 밀링 시 충격과 진동 커서 밀링 커터 치아 치핑과 마모 쉬움. 엔드밀과 일부 엔드밀 외에는 스테인리스강 밀링용 커터 치아 소재로 고속도강(HSS) 사용, 특히 텅스텐-몰리브덴계와 고바나듐 고속도강 효과 좋음. 공구 수명 W18Cr4V 대비