


제조공정

산업 제조
스테인리스강은 비교적 흔하지만 가공하기 어려운 소재입니다. 하지만 몇 가지 절삭 스킬만 알면 생각만큼 어렵지 않습니다.
스테인리스강 밀링 특징: 부착성과 융착성 강해 칩이 밀링 커터 치아에 쉽게 달라붙어 절삭 조건 악화. 업밀링 시 커터 치아가 경화 표면에서 먼저 미끄러지며 가공 경화 경향 증가. 밀링 시 충격과 진동 커서 밀링 커터 치아 치핑과 마모 쉬움.
엔드밀과 일부 엔드밀 외에는 스테인리스강 밀링용 커터 치아 소재로 고속도강(HSS) 사용, 특히 텅스텐-몰리브덴계와 고바나듐 고속도강 효과 좋음. 공구 수명 W18Cr4V 대비 1-2배 높음. 스테인리스강 밀링 커터용 초경 합금: YG8, YW2, 813, 798, YS2T, YS30, YS25 등.
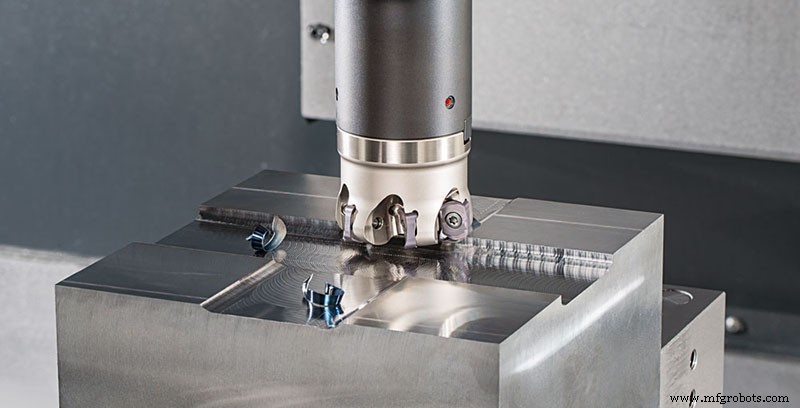
스테인리스강 밀링 시 절삭날 예리하면서 충격 저항 필요, 칩 플루트 커야 함. 대나선각 밀링 커터(원통 밀링 커터, 엔드밀) 사용 가능, 나선각 β 20°→45°(gn=5°) 증가 시 공구 수명 2배 이상 향상. 이때 밀링 커터 경사각 γ0e 11°→27° 이상 증가, 절삭 경쾌. 단, β 값 너무 크면 안 됨, 특히 엔드밀 β≤35°로 치아 약화 방지.
웨이브 엣지 엔드밀로 스테인리스강 파이프나 얇은 벽 부품 가공 시 절삭 경쾌, 진동 적음, 칩 잘 부서지고 공작물 변형 없음. 초경 엔드밀 고속 밀링, 인서트 타입 엔드밀로 스테인리스강 밀링도 양호한 결과.
은색 칩(SWC) 엔드밀로 1Cr18Ni9Ti 밀링 시 기하 파라미터: γf=5°, γp=15°, αf=15°, αp=5°, kr=55°, k′r=35°, γ01=-30°, bg=0.4mm, re=6mm. Vc=50~90m/min, Vf=630~750mm/min, a′p=2~6mm, 치당 이송 0.4~0.8mm 도달 시 밀링력 10-15% 감소, 밀링 동력 44% 감소, 효율 대폭 향상. 원리: 주 절삭날에 네거티브 챔퍼 연마, 밀링 중 인위적 빌트업 에지 생성해 절삭날 대체. 빌트업 에지가 전면에서 발생하는 절삭날 평행 추력 받아 2차 칩 배출되며 절삭열 가져가 절삭 온도 낮춤.
스테인리스강 밀링 시 다운밀링(순밀링) 최대한 사용. 비대칭 순밀링으로 절삭날이 금속에서 매끄럽게 이탈, 칩 부착 접촉 면적 작아 원심력에 쉽게 날려짐. 커터 치아 재진입 시 칩이 전면 충격·박리·치핑 현상 방지, 공구 내구성 향상.
스프레이 냉각법 효과 가장 현저, 밀링 커터 내구성 1배 이상 증가. 일반 10% 에멀전 냉각 시 절삭유 유량 충분해야 완전 냉각. 초경 밀링 커터로 스테인리스강 밀링 시 Vc=70~150m/min, Vf=37.5~150mm/min, 합금 등급과 공작물 소재 따라 적절 조정.
제조공정
대구경 나사 구멍에 스레드 밀링을 사용하는 이유? 구멍에 나사 가공 필요 시 전통적 탭핑, 냉간 성형 탭핑, 스레드 밀링 기본 가능. 대구경 구멍(직경 1인치~1.5인치 이상) 또는 테이퍼 파이프인 경우 스레드 밀링이 최우선 선택. 이유 일부: 대구경 나사 가공에서 탭 적용 총비용이 스레드 밀링보다 높을 수 있음. 예: 대구경 탭 $1,000 이상. 특수 탭 필요 시 탭 비용 더 높음. 대구경 탭 구멍 있어도 표준 탭 사이즈 없을 수 있음. 스레드 밀링 초기 비용 높지만 생산성 높여 가공 경제성 제고. 직경 1인치 이상 구멍엔 멀티
과거 경화강 황삭 밀링 시 매우 낮은 절삭 속도와 이송률, 큰 절삭 깊이와 공구 보행 거리만 사용 가능했습니다. 이 가공법은 느리고 시간 많이 걸리며 공작물에 깊은 계단식 공구 자국 형성 가능. 따라서 다중 후속 반정밀/정밀 밀링 필요. 대안은 저경도 공작물 황삭 후 열처리, 경화 공작물 재클램핑하여 밀링기에서 다중 클램핑 통해 반정밀/정밀 밀링 완료. 다른 방법은 경화강 방전 가공(EDM)이나 이 공정도 시간/비용 많이 듬. 이제 작은 절삭 깊이와 큰 이송의 고속 하드 밀링(High-speed Hard Milling) 기술이 이런