인발(drawing)은 강봉에서 선재(wire)를 뽑아내 봉 단면적을 줄이는 금속 가공 공정입니다. 마찬가지로 더 큰 직경 강환(rounds)에서 봉재(rods)를 인발합니다. 인발 중 체적 불변 → 인발 선재/봉재 길이 증가. 단일 또는 다중 인발 다이(drawing dies) 통과시키며 수행. 다중 다이 경우 후속 다이 보어 직경이 이전 다이보다 작아야 함. 통상 원형 단면, 실온 수행 → 냉간 가공(cold working) 분류. 단, 대형 선재는 힘 저감 위해 고온 수행 가능.
인발 공정은 가장 빈번하게 원형 단면 생산에 쓰이나 사각형 등 타 형상도 인발 가능. 봉재/선재 인발은 중요한 산업 공정으로 상업 제품 공급. 봉/선 제품 응용 범위 광범위: 동력 전달용 축, 기계·구조 부품, 볼트·리벳 블랭크, 전기 배선, 케이블, 울타리용 선재, 못·나사·리벳·스프링 생산용 봉재 등. 강환에서 봉 인발 → 기계 가공, 단조 등 후속 공정용 봉 생산.
인발의 장점
위 응용에서 인발 장점: (1) 치수 정밀 제어, (2) 양호한 표면 조도, (3) 강도·경도 등 기계적 특성 향상, (4) 경제적 배치·대량 생산 적응성.
인발 공정 원리
긴 봉/선 단면적을 다이(draw die) 통과시키며 당겨(당김→인발) 줄이거나 변경. 다이 출구 측 인장력 가해 봉 당김. 금속-다이 반응 압축력으로 소성 유동 발생.
따라서 인발과 압출(extrusion) 차이: 압출은 소재를 다이 속으로 밀어내나, 인발은 다이 속으로 당김. 인발에서 인장 응력 존재 명백하나, 소재가 다이 개구부 통과하며 압착되므로 압축도 중요한 역할. 이 이유로 인발 변형은 간접 압축(indirect compression)이라 칭하기도 함.
인발 주요 공정 변수: 단면적 감소율, 다이 각도, 다이-공작물 계면 마찰, 인발 속도. 다이 각도는 인발력과 인발품 품질에 영향.
봉 인발(bar drawing)과 선재 인발(wire drawing) 기본 차이: 가공 시재 크기. 강환에서 봉 인발 → 바 드로잉(bar drawing), 강선재에서 선 인발 → 와이어 드로잉(wire drawing). 와이어 드로잉으로 0.03mm까지 미세 선재 가능.
강재 인발 속도: 극세선 기준 초당 10m까지. 인발 패스당 단면적 감소율 ~45%까지. 통상 초기 단면 작을수록 패스당 감소율 작음. 극세선 15~25%, 대형 20~45% 패스당. 경미한 감소(사이징 패스)로 봉 표면 조도·치수 정밀도 개선 가능.
환봉 봉 인발: 일반적으로 단일 드래프트(single draft) 조업(한 다이 개구부 통과). 시재 환봉 대직경 → 직선 원통형(코일 아님) → 인발 가능 길이 제한. 반면 선재 인발: 수백 미터 코일 상태 선재 → 다중 다이 직렬 통과. 다이 수 통상 4~12개.
와이어/봉 인발 공정 특성: (1) 와이어/봉재 다이 통과 당겨 직경 감소, (2) 직경 감소하며 길이 증가, (3) 소구경 선재 다중 다이 직렬(텐덤) 사용, (4) 냉간 가공으로 인발 선재/봉 물성 개선, (5) 스웨징·인발·어닐링 처리로 와이어 템퍼 제어 가능.
인발 공정은 봉/선 당김 → 소재 신장·단면적 감소. 당김 힘은 강재 강도 제한. 과도 당김 시 소재 파단. 다이 통과 필요 힘 = 단면적 감소 정도 결정. 감소율 클수록 필요 힘 큼. 따라서 최대 달성 가능 직경 감소율 = 인발 강재 항복 강도 제한.
항복 강도는 강재 조성 의존. 통상 다이 패스당 감소율 15~45% 영역. 더 큰 감소 필요 시 점차 작아지는 다이 직렬 인발. 하지만 다이 통과 소성 변형 → 경도 증가, 연성 감소. 연성 = 강재 변형 용이성. 직렬 인발로 단면 감소 점점 어려워져 연속 인발 사이 어닐링(annealing)으로 강재 변형 보조 필요. 반면 인발로 인한 인장 강도 증가는 바람직한 물성으로 간주되기도 함.
점진적 소직경 다이 연속 인발 조업으로 초미세 직경 구현. 각 감소 세트 전 어닐링으로 큰 감소율 허용. 강재 인발 공정에서 어닐링을 페이터닝(patenting)이라 부르기도 함.
와이어 인발 통상 냉간 수행, 단 강봉/선재 연성 개선 위해 열간 인발 경우도 존재. 냉간 인발에서 다이 윤활 필수: 양호 표면 조도, 다이 수명 극대화.
인발은 금속 늘려 목표 형상 만듦 → 제거 공정 아닌 변형 공정(deformation) 분류. 주요 이점: 재료 손실 극소. 단, 고가 다이 비용, 가공 경화 대응 어닐링 가능 필요와 상충.
인발 공정 도식
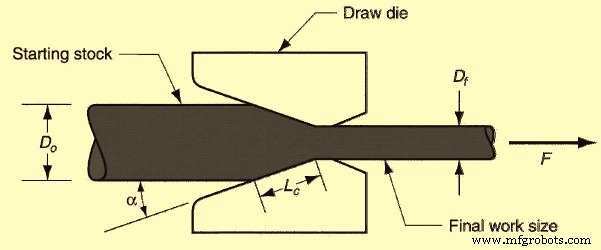
그림 1에 인발 공정 도시. 'Do' = 봉 초기 직경, 'Df' = 인발 후 직경. 'F' = 가해 힘. 'α(알파)' = 다이 각도, 'Lc' = 접촉 길이.
그림 1 인발 공정
봉/선 다이 통과 당김으로 단면 감소. 단면적 감소율(% r) = % r = 100 × (Ao – Af)/Ao (Ao = 초기 단면적, Af = 인발 후 최종 단면적).
인발 공정 순서
실제 인발 전 피인발 소재 적절 준비. 3단계: (1) 어닐링(annealing), (2) 세척(cleaning), (3) 포인팅(pointing). 어닐링 목적: 시재 연성 증대해 인발 변형 수용. 연속 인발 중 단계 사이 어닐링 필요하기도. 와이어 로드/환봉 세척: 작업면·인발 다이 손상 방지. 표면 오염물(스케일, 녹 등) 화학적 피클링(pickling) 또는 쇼트 블라스팅(shot blasting) 제거. 경우에 따라 세척 후 사전 윤활. 포인팅: 와이어 로드/환봉 선단 직경 줄여 인발 다이 관통 개시. 통상 스웨징, 롤링, 터닝으로 수행. 포인팅된 선단 캐리지 죠(carriage jaws) 등 장치로 물려 인발 개시.
스테인리스 강선/봉 인발 시: 선재/환봉 표면 우선 검사(인장·경도 시험, 직경 측정). 표면 처리: 산성 피클링(페라이트/마르텐사이트강) 또는 염기성 용액(오스테나이트강). 처리된 표면 윤활제 코팅. 다이아몬드 다이 또는 초경 다이로 희망 직경까지 냉간 인발. 오일/윤활제 세척 → 열처리(어닐링 ~1100°C 또는 스킨 패스).
인발 설비
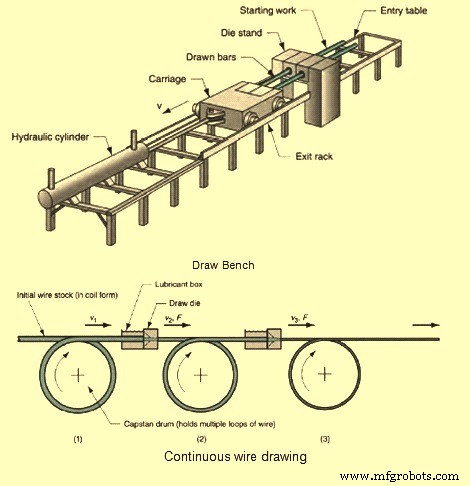
대직경 봉 인발: 드로 벤치(draw bench)에서 수행. 구성: 엔트리 테이블, 다이 스탠드(인발 다이 장착), 캐리지, 출구 랙. 캐리지가 스톡 다이 통과 당김. 유압 실린더 또는 모터 구동 체인 동력. 다이 스탠드 통상 다중 다이 장착 가능 → 여러 봉 동시 각 다이 통과 인발.
와이어 인발: 연속 인발기(continuous drawing machines)에서 수행. 다중 인발 다이, 다이 사이 어큐뮬레이팅 드럼(accumulating drums) 배치. 각 드럼 = 캡스탠(capstan) 또는 블록(block), 모터 구동으로 상류 다이 통과 당김 적정 인발력 제공. 다음 다이 진행 중 와이어 적정 장력 유지. 각 다이 일정 감소량 분담 → 직렬 다이로 총 희망 감소 달성. 강종·총 감소율 따라 다이 그룹 사이 와이어 어닐링 필요.
봉 인발 드로 벤치, 연속 와이어 인발기 그림 2.
그림 2 봉 인발 드로 벤치와 연속 와이어 인발기
인발 다이(Draw dies)
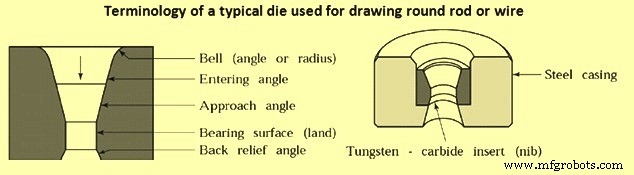
봉/선 인발용 대표 다이 용어 그림 3. 전형적 인발 다이 4구분 영역: (1) 엔트리(entry), (2) 어프로치 각도(approach angle), (3) 베어링 면(land, bearing surface), (4) 백 릴리프(back relief).
그림 3 전형적 인발 다이 용어
엔트리 영역: 보통 벨 형상 입구, 공작물 비접촉. 벨 형상 → 정수압 증가, 윤활제 다이 내 유동 촉진, 인발 와이어/봉·다이 표면 스코어링 방지.
어프로치 영역: 실제 인발 발생 구역. 원추형, 반각(half angle) 통상 6~20°. 적정 각도 = 와이어/봉 소재 따라 상이.
베어링 면(랜드): 최종 인발 와이어/봉 크기 결정. 와이어/봉 마찰 드래그 발생, 다이 마모 표면 손상 제거(치수 불변).
백 릴리프: 출구 구역. 반각 ~30° 백 릴리프 각도 부여. 강재 다이 이탈 시 미세 팽창 허용, 인발 정지/다이 미스얼라인먼트 시 마모 최소화.
인발 다이 소재: 공구강, 시멘티드 카바이드(cemented carbides). 열간 인발: 주강 다이(고온 내마모성). 고속 와이어 인발 다이: 다이아몬드 인서트(합성/천연) 마모면 사용 빈번. 시멘티드 카바이드 = 티타늄, 텅스텐, 니켈, 몰리브덴, 탄탈럼 카바이드 조성. 우수한 강도·인성·내마모성으로 인발 다이 가장 널리 사용. 다이아몬드 다이: 2µm~1.5mm 극세선 인발용. 단결정 다이아몬드 또는 금속 매트릭스 다이아몬드 입자 폴리크리스털린(compacts) 형태. 폴리크리스털린 다이아몬드: 다이 수명 길고, 내마모·내크랙·내베어링 우수. 카바이드·다이아몬드 다이 통상 인서트/닙(nibs) 형태로 강철 케이싱 지지.
와이어 인발 역학
와이어/봉 인발 변형 영향 인자: 강재 화학 성분, 어프로치 각도, 윤활, 인발 속도, 감소율(가장 중요).
변형 중 체적 불변 자명하나, 사실 다수 인발 문제 분석 기초 되는 매우 유용한 개념. 대표 응용: 각 스탠드 와이어 속도·필요 캡스탠 속도 결정. 단순: 체적 불변 = 다이 진입 와이어 체적유량 = 다이 출구 체적유량. 인발 중 단면적 감소 → 동일 체적유량 위해 와이어 속도 증가 필수. 체적유량 = 와이어 단면적 × 와이어 속도.
다중 패스 인발: 각 다이 출구 와이어 속도 증가 → 전 다이 체적유량 동일. 출구 와이어 속도와 각속도 같은 캡스탠으로 다이 후 와이어 당김. 안 하면 다이 사이 와이어 장력 불균일 → 와이어 파단.
인발 중 다이 마모로 와이어 직경 증가. 체적 불변 기준 → 다이 크기 증가하며 와이어 속도 감소. 신규 다이 와이어 크기 맞춰 캡스탠 선속도 맞추면, 다이 마모로 와이어 직경 커질 때 캡스탠 속도 > 와이어 속도 → 와이어 고인장 응력 → 빈번 파단. 따라서 다중 패스 인발기 캡스탠 설계: 다이 마모·와이어 속도 감소 시 와이어 캡스탠 위 슬립(slip) 발생. 슬립 촉진: 풀링 캡스탠 감김 수 제한, 인발 윤활제로 와이어·캡스탠 표면 젖게 함.
단순 인장만으로 인발 힘·동력 분석 가능해 보이나, 다이 표면 압축·드래그 힘으로 변형 조건 실제 훨씬 복잡. 인발력(draw force) = 다이 표면 마찰 극복 + 변형 강재 저항 극복 위해 다이 블록에 가해져야 총 힘. 인발력 비지지 소재로 전달 → 인발력 제한으로 다이 외부 소성 변형 방지. 따라서 인발 와이어 항복 응력 = 허용 인발 응력 상한. 통상 인발 응력 = 인발 와이어 항복 강도 60% 이하 제한. 인발 응력 = 인발력 / 인발 와이어 단면적.
주어진 드로 스탠드 소모 일/에너지 = 소재·감소율 결정돼 보이나, 실제 필요량 상당 높음. 비효율 주원인 = 어프로치 각도. 단면적 감소 유용 기여 안 하고 에너지 소요 증가, 와이어/봉 품질 악영향. 드로 스탠드 총 소모 일 3성분 분할: (1) 단면 감소 위한 유용 균질 일, (2) 마찰 저항 극복 일, (3) 유동 방향 변경 위한 잉여(불균질) 일.
균질 일 = 압하량(감소율) 결정, 어프로치 각도 본질적 무관. 마찰·잉여 일은 다이 지오메트리 밀착 연관, 어프로치 각도 변경 시 반대 효과. 정상 인발 조건: 마찰 일 ~20%, 잉여 일 ~12% 대표 손실.
잉여 일·마찰 일: 에너지 증가 외 와이어 물성 악영향. 결과: 기계적 물성 와이어 단면 균질 아님. 잉여·마찰 변형 표면 근처 집중 → 표면·아표면층 변형 경화 증가(템퍼 롤링 유사) > 단면 감소분 변형. 잉여 변형: 연성 악영향.
연성 ∝ 1/변형률 → 잉여 변형도 패스 수·최대 감소율(어닐링 전) 제한. 인발 중 문제 없더라도 후속 성형(벤딩, 콜드 헤딩 등)서 파단 유발 가능.
와이어/봉 표면층: 단면 변화 외 다이 표면 드래그로 전단 변형. 고연마 다이 표면·유체역학 윤활에도 마찰 일 항상 존재. 마찰 일: 저 다이 각도서 우세(주어진 감소율 대비 어프로치 존 접촉 길이 길어 표면 드래그 증가). 마찰 일 감소: 더 큰 어프로치 각도, 윤활/다이 표면 상태 개선(부차적). 마찰력 다이 하중 관련이나 감소율 제한으로 마찰 제어는 통상 안 함(추가 스탠드 필요). 대신 어프로치 각도·윤활 효율 최적화 일반 관행.
와이어 인발 다이 어프로치 존 진입 시 표면 근처 층: 단면 감소 + 유동 방향 변경(어프로치 존→베어링 존 방향 변화에 맞춰 벤딩). 잉여 변형도 마찰 변형처럼 와이어 고루 분포 안 됨, 표면 최대 → 경도 증가 대응. 잉여 변형: 큰 다이 각도 촉진(중심선 먼 물질 더 급격한 방향 변화 → 높은 왜곡). 잉여 변형 → 인발 와이어 잔류 응력 영향. 어프로치 각도 증가 → 표면-중심선 변형 구배 증가 → 표면 인장 응력·심부 압축 응력 점진 증가. 역효과: 인발 중 심부 고인장 응력 → 센터 버스트(center bursts) 발생 가능.
적정 다이 각도 선정 = 와이어 인발 조업 성패 관건. 마찰 일 ↓ 다이 각도 ↓, 잉여 일 ↑ 다이 각도 ↑ → 최적 어프로치 각도 존재(마찰+잉여 일 최소화 → 인발력 최소화). 최적 다이 각도: 힘 최소화 외 표면 품질·조도 개선.
다이 작업부(어프로치 존) 지오메트리 = 와이어 인발 핵심 인자. 델타 팩터(delta factor)로 정의: 다이 면 중점 이은 원호 길이 / 와이어/봉-다이 접촉 길이. 낮은 델타(작은 반각 또는 큰 감소율) → 마찰 효과·표면 가열 대형(어프로치 존 긴 접촉). 높은 델타(큰 반각 또는 작은 감소율) → 잉여 변형·표면 경화 증가(과도 방향 변화). 큰 델타 → 보이드 형성·센터 버스팅 경향 증가. 델타 1.50 다수 상업 인발 조업서 양호, 3.0 초과 델타 팩터 일반적 회피.
인발 다이 열 추출량 미미 → 패스 간 냉각 주의, 특히 후기 감소 단계. 열 일부 다이 전이나 대부분 와이어 잔류. 다이 냉각으로 와이어 온도 저감 시도 대체로 실패. 연구: 다이 통상 와이어 발생 열 5~20% 미만 제거. 와이어 주어진 면적 다이 표면 접촉 시간 = 수천 분의 1초. 다이 미미 열 제거 예상되나 다이 온도 간과 불가, 다이 케이스 냉각 종종 필요. 특히 강철 케이싱 카바이드 인서트 사용 시 열팽창 계수 큰 차이로 필수.
건식 인발(첫 다이 제외) 패스당 온도 상승 경험칙: 연강 60~80°C, 고탄소강 100~160°C. 습식 인발 시 절반. 와이어 냉각 3모드: (1) 직접 냉각: 다이 출구 와이어 또는 테이크업 캡스탠에 물/냉각수 분사, (2) 간접 냉각: 다이 케이싱 분사 또는 내부 순환, 테이크업 블록 내부 순환, (3) 에어 블라스트: 블록/캡스탠 와이어에 강제 공기 분사.
패스 간 냉각: 다이 출구 와이어 직접 수냉 통상, 와이어 잔열로 잔여 수분 증발 제거. 직접 냉각 + 내부 블록 냉각 결합 → 와이어 온도 120°C 이하 낮춤(다음 감소 적정 시작 온도). 블록 내부 표면 산화·파울링 방지해 열전달 유지 중요. 인발 와이어 효과적 냉각 수단: (1) 와이어 최대한 차갑게 다이 진입, (2) 과도 감소 회피, (3) 최적 윤활, (4) 백 풀(back pull) 고려, (5) 감소 간 시간 간격 증대, (6) 블록 감김 수 증대, (7) 블록 직경 증대.
다이 수명 제어 2주 변수: 압력, 온도. 와이어 인발 다이 작용 압력 = 타 냉간 성형 조업 대비 훨씬 낮음 → 온도가 다이 수명 제어 더 결정적. 마모가 어프로치 존 균일할 듯하나 실제 그렇지 않음. 최대 마모(체적 손실 기준) = 와이어/로드 다이 최초 접촉 지점. 깊은 환상 크레이터 형성 → 마모 링(wear ring) 통칭. 링잉(ringing): 와이어/로드 다이 임팩트 평면 크기 불규칙·진동으로 평균 위치 주위 진동 → 다이 보어 좁은 구역 순환 하중 → 피로로 피하 파괴. 마모 링 형성 후 변형 다이 접촉점 전 발생 → 벌징(bulging)(다이 목부 마모 링 위치 접촉 시 근표면 영역 백업/업셋). 벌징 → 윤활제 다이 진입 제한, 다이 마모 가속. 어프로치 존 접촉 길이 따라 소량 마모 발생, 여기 역시 불균일 → 원형 아닌 타원 마모면 빈번.
와이어가 인발 다이 작업면 슬라이딩 → 다이 마모 → 마모 = 와이어 표면적 의존 → 와이어 길이 의존. 다이 수명 통상 인발 중량 또는 인발 시간 측정. 단, 근본적 마모 지표 위해 인발 길이 환산 필요. 실용적 다이 수명 척도: 다이 직경 단위 증가당 평균 인발 와이어 길이. 일반 규칙: 고항복강도 강재가 내마모성 더 강함. 단, 최근 연구: 다이 경도 다이 마모 제어 못 함(다이 소재 경도 높여도 다이 수명 실질적 증가 안 함).
인발 결함
인발 와이어/봉 결함: 시재 결함(심, 슬리버, 파이프) 기인 또는 변형 공정 유발.
인발 와이어/봉 대표 결함: 센터 크래킹(center cracking). 센터 버스트/크래킹(커핑) = 저 다이 각도·저 감소율서 발생. 센터 크랙: 큰 다이 각도, 저 패스당 감소율, 마찰 등서 발생. 인발 다른 주요 결함: 심(seams) = 종방향 스크래치/폴드. 심: 후속 성형(업셋팅, 헤딩, 나사 전조, 봉/선 벤딩 등) 중 개방 → 심각한 품질 관리 문제 유발. 기타 표면 결함(스크래치, 다이 마크 등)도 부적절 공정 파라미터, 불량 윤활, 불량 다이 상태로 발생.
인발 소재 비균일 변형 → 냉간 인발품 통상 잔류 응력 보유. 경미 감소(수%) 시: 종방향 표면 잔류 응력 압축(벌크 인장) → 피로 수명 향상. 반대로 큰 감소: 표면 인장 잔류 응력(벌크 압축). 잔류 응력 → 시간 경과 응력 부식 균열(SCC) 유발 중요. 또한 후속 슬리팅, 가공, 연마 등으로 소재 층 제거 시 부품 휨 유발.
충분히 직선 아닌 봉(또는 코일 공급) → 서로 다른 축 배치 롤 배열 통과로 교정 가능.