고로(BF)에 의한 쇳물(HM) 생산 분야에서 CO₂ 배출을 크게 줄일 가장 유망한 기술은 고로 상부에서 나오는 가스 중 일산화탄소(CO)와 수소(H₂)를 재순환하는 것입니다. 탑가스의 CO와 H₂는 환원 가스 요소로 작용할 잠재력이 있어, 이들을 고로로 재순환하면 고로 성능 개선, 탄소(C)와 H₂ 이용률 향상, CO₂ 배출 저감에 효과적 대안이 됩니다. 이 '탑가스 재순환(TGR)' 기술은 탑가스에서 CO₂를 제거한 후 환원제(CO, H₂)를 재사용해 화석 탄소(코크스, 석탄) 사용을 낮추는 원리입니다. 이로 인해 에너지 소요도 줄어듭니다. 높은 생산성, 높은 PCI(미분탄 주입)율, 낮은 연료율, 낮은 CO₂ 배출 등의 장점 덕분에 TGR-BF 공정은 미래 유망 제철 공정 중 하나로 꼽힙니다.
TGR-BF에서는 열풍 대신 산소(O₂)를 고로에 불어넣어 탑가스 내 질소(N₂)를 제거합니다. 탑가스 중 CO와 H₂ 일부를 고로 내 환원제로 재이용합니다. BF 탑가스에서 CO₂를 포집해 저장합니다. 여러 재순환 공정이 다양한 목적 위해 제안·평가·실용화되었습니다. 이들은 (1) CO₂ 제거 여부, (2) 예열 여부, (3) 주입 위치로 구분됩니다.
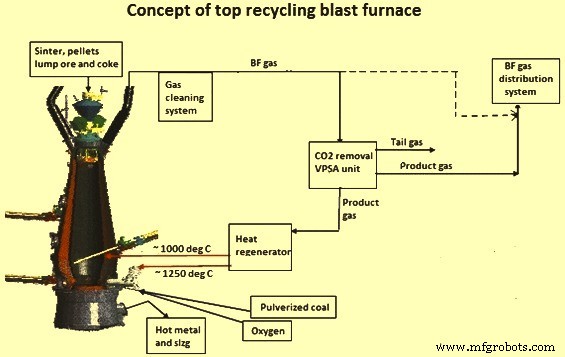
TGR-BF 개념(그림 1)에는 여러 기술이 포함됩니다.
환원 탑가스 성분 CO, H₂를 샤프트와 노심 투예르로 주입
코크스율 저하로 화석 탄소 투입 감소
노심 투예르에 열풍 대신 순수 O₂ 가스 사용(공정에서 N₂ 제거)
탑가스에서 순수 CO₂ 회수해 지하 저장
그림 1 TG-BF 개념
탑가스 재순환 개념은 스웨덴 룰레오 LKAB 실험 고로(EBF)에서 실험적으로 검증되었습니다. EBF를 개조하고 VPSA(진공 압력 변동 흡착) 기술 기반 가스 분리 플랜트를 EBF 근처에 건설했습니다.
고로 탑가스 재순환 역사
환원제율 저감과 고로 생산성 향상을 위해 20세기 동안 통상 고로 공정 기반 여러 신개념이 도입되었습니다.
이미 1920년대에 고로 내 열 환원 가스 주입 개념이 개발되었습니다. 로 내 투예르 가스량이 줄어든 것을 보완하기 위해 27% CO, 33% H₂, 26% N₂ 조성의 예열 환원 가스를 1,000℃로 하부 샤프트 존에 주입했습니다. 그 결과 당시 345 kg/tHM이던 코크스 소요량의 30%만 필요했습니다. 1960년대 중반 벨기에에서 이 아이디어가 다시 거론되었고, 1970년대 초 벨기에 코커릴-세랑(Cockerill-Seraing) 소재 4.6m 노심 직경 고로에서 첫 시험이 수행되었습니다. 1,000℃까지 예열된 개질 가스 400 N㎥/tHM을 고로 하부 샤프트에 주입. 코크스 대체율 0.22~0.26 kg/N㎥ 관찰.
천연가스 고비용으로 경제적 이유로 추가 연구 중단. 1970년대 말 독일에서 냉간 순수 O₂, 연료, 재순환 가스를 두 투예르 레벨에서 주입하는 신공정 개발 착수. 이 아이디어 기반으로 1984년 캐나다에서 제2 투예르 열 없는 통상 고로용 공정 개발. 주요 특징은 석탄 주입으로 코크스 대체. 두 개념 모두 연구로만 끝나 실현되지 않음.
거의 같은 시기 일본 NKK에서 샤프트 중간에 제2 투예르 열 설치. CO₂ 제거 없는 재순환 탑가스로 구성된 예열 환원 가스를 이 투예르로 주입. 가스는 산소와 부분 연소로 가열. 냉간 O₂, 석탄, 냉간 재순환 탑가스를 노심 투예르로 주입. NKK는 3개 투예르, 내적 3.9㎥, 노심 직경 0.95m 실험 고로에서 공정 테스트. 석탄 주입율 320 kg/tHM까지 높이고 코크스율 350 kg/tHM까지 낮춤. 일관 제철소 내 연료 가스 부족(탑가스 재순환 탓)과 일본 내 전기·천연가스 고가격으로 개발 중단.
탑가스 재순환 고로 첫 상업 운전은 1980년대 말 러시아 RPA 톨라체르메트(RPA Toulachermet)사 1,033㎥ 유효 용적 2번 고로에서 12차례 캠페인으로 수행. 이 전코크스 고로 공정 개념에서 CO₂ 제거된 뜨거운 탑가스를 순수 O₂와 함께 노심 투예르로 불어넣음. 탈탄 탑가스를 핫스토브에서 1,200℃까지 가열. 이 신공정으로 약 25만 톤 쇳물 생산. 최저 코크스율 367 kg/tHM 달성(참조 606 kg/tHM 대비 239 kg, 39% 감소). 캠페인 중 심각한 투예르 번아웃 발생해 투예르 설계 변경. CO₂ 정제 시스템 난제로 공정 최종 중단. 이러한 배경 연구를 고려해 2004년 ULCOS(초저탄소 제강) TGR-BF 개념 개발.
ULCOS TGR-BF 개발
개발 작업은 두 단계로 진행되었습니다. 1단계(2004~2009)는 'ULCOS 신고로 공정'이라 불리며 세 가지 신공정 개념 개발·테스트. 2단계(2009~ )는 'ULCOS 탑가스 재순환 고로 공정'이라 명명, 두 차례 추가 ULCOS TGR-BF 캠페인 수행.
개발 중 열·물질 수지 모델과 고로 3차원 축대칭 모델로 주요 데이터와 공정 내부 상태 계산해 최적 운전 파라미터 선정. 네 가지 대안 정의·검토로 화석 탄소 절감 가능성과 신개념 하 고로 운전 실행 가능성 검토. 결론: 대안 1, 3, 4는 높은 PCI 수준에서 화석 탄소 21% 이상 절감 가능. 대안 2는 낮은 탄소 절감 예상과 회수기 1차 예열 후 부분 산화 2차 가열이라는 어려운 기술 필요로 배제. 모든 대안은 CO₂ 제거, CO 풍부 생성 가스 노심 투예르 주입, 순수 O₂ 사용, 석탄을 환원 가스와 함께 주입 포함. 모든 대안에서 바이오매스, 부분 환원광, H₂ 풍부 가스 미래 가능성 고려.
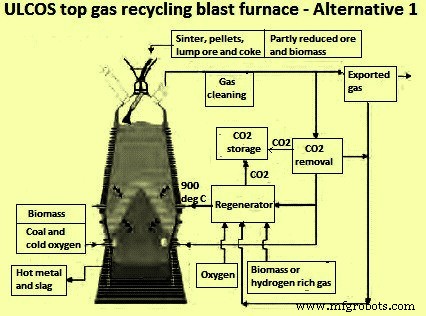
대안 1(그림 2): 탈탄 생성 가스를 냉간 상태로 순수 O₂, 석탄과 함께 노심 투예르로, 열간 상태로 샤프트 투예르로 주입. 이 대안 임계점은 노심 투예르 레벨에서 냉간 가스 유량이 적어 레이스웨이 크기 축소와 통상 고로 대비 높은 화염 온도 발생. 적은 가스 유량 탓에 신규 투예르 설계 필요.
그림 2 ULCOS 탑가스 재순환 고로 – 대안 1
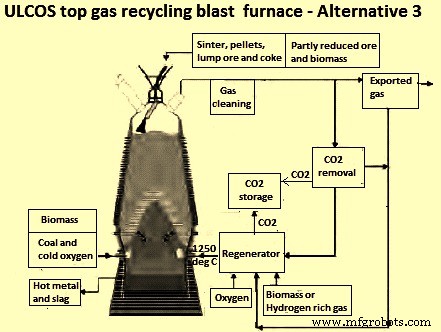
대안 3(그림 3): 탈탄 생성 가스를 통상 노심 투예르로 O₂, 석탄과 함께 열간 주입. 높은 탄소 절감 위해 낮은 RAFT(레이스웨이 단열 화염 온도)와 높은 석탄 주입율 동시 운전 필요.
그림 3 ULCOS 탑가스 재순환 고로 – 대안 3
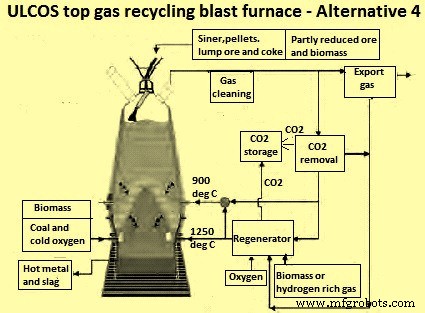
대안 4(그림 4): 탈탄 생성 가스를 노심 투예르로 열간, 하부 샤프트로 열간 주입. 재순환 가스 온도 실온~1,250℃ 범위.
그림 4 ULCOS 탑가스 재순환 고로 – 대안 4
대안 1과 4에서 생성 가스도 샤프트 투예르로 주입. 차이는 가스 주입 온도와 주입 위치. 모든 경우 가스 일부는 재생 시스템에서 가열. 예상 화석 탄소 절감: 대안 1은 석탄율 170 kg/tHM에서 21%, 대안 3은 180 kg/tHM에서 24%, 대안 4는 150 kg/tHM에서 25%.
레이스웨이 조건 수학적 모델링과 가스화 테스트 수행, 동시 재순환 가스·순수 O₂·미분탄 주입 제약 하 투예르 설계·엔지니어링 위해 실험실·파일럿 규모 조사 수행. 계산 결과 바탕으로 투예르 형상 개선해 핫스팟과 운전 중 파손 방지, 충분한 가스 흐름 충격으로 충분한 깊이 레이스웨이 형성 확보.
실험 고로 TGR-BF 공정 캠페인
시험 목적: 순수 O₂와 PCI로 노심 투예르에서 EBF를 완전 TGR 모드로 운전 시연. 세 정의 대안 하에서 수행. 철광석 부담: 펠릿 30%, 소결광 70%. HM 생산율 1.5 t/hr 일정 유지, PCI율 130~170 kg/tHM 범위 변동. 각 시험 기간 재순환 탑가스 부피 최대화해 최대 화석 탄소 절감 도모. EBF 시험 결과 모델 계산과 비교.
대안 3, 4는 2007년 통상 시동 후 1차 캠페인에서 테스트. 대안 3은 2009년 가을 2차 캠페인에서 최적화 테스트 후 대안 1 테스트. 3차 마지막 캠페인(2010년)은 대안 4(900℃) 중심. 대안 4가 차기 ULCOS 고로 실증 프로젝트(산업 규모) 선호 대안으로 고려됨. 재주입 가스 온도 900℃ 상한은 H₂에 의한 내화물 실리카 환원 문제 회피 위해 설정.
각 캠페인 중 온도·가스 조성 현장 측정과 부담 물질 시료를 EBF 두 개 인버든 프로브로 채취. 신규 운전 조건 하 부담 물질 거동 조사 위해 다양한 소결광·펠릿 재료 바스켓을 캠페인 정지 직전 EBF에 투입. 캠페인 후 질소 퀸칭 중 해체 시 바스켓 회수. 2007년, 2010년 캠페인에서 수행. 2009년 2차 캠페인에서는 EBF 장입 시스템 문제로 예기치 않은 종료로 퀸칭만 수행, 바스켓 미투입.
캠페인 중 응집대 시료 회수, 레이스웨이 크기·형상 측정 후 추가 조사. 캠페인은 1주일 통상 고로 정상 운전(열풍)으로 시작, 소결광으로 가열·열적 안정화 후 통상 고로 운전 기준선 확립. 기준선 후 정지해 송풍기 분리, 생성 가스를 페블 히터(재생기) 연결. TGR-BF 모드 시동은 랜스 냉간 O₂와 페블 히터 열간 N₂로 구성된 인공 풍으로 시작. 단계적으로 페블 히터 N₂를 탈탄 탑가스(생성 가스)로 대체.
ULCOS TGR-BF 캠페인 결과
캠페인에서 도출된 첫 결론: ULCOS TGR-BF 공정 운전이 가능함. 신공정 캠페인 중 안전 관련 문제 발생 안 함. 제2 중요 설비인 VPSA 장치 운전도 매끄럽고 큰 고장 없음. EBF와 VPSA 장치 결합이 캠페인 중 매우 잘 작동.
단, VPSA 장치 운전은 EBF 탑가스 조성과 가스량 변화 영향을 받음. 따라서 두 장치 매우 긴밀히 연계 운전 필요. 캠페인 중 달성된 최대 탑가스 재순환 비율 약 90%.
TGR-BF 공정 캠페인 중 고로 안정 운전 경험. 부담 강하 순조로웠고 열적 안정성 유지 용이. 샤프트 내 가스 효율은 대안 간 안정적이었고, 인버든 샤프트 프로브 측정으로 좋은 가스 분포 확인. 하지만 몇 가지 설비 고장으로 EBF가 신공정 조건 운전 중 정지 필요. 긴 정지는 '통상 운전' 단계(냉간 O₂, 열간 N₂ 인공 풍)로 복귀 필요. 짧은 정지는 가스 주입 정지와 추가 코크스/석탄 투입만으로 해결.
N₂로 시동 후 탑가스 없을 때, 약 1시간 내 생성 가스 재순환 가능. 모든 문제 예측대로 해결, 고로 열적 안정성 심각히 위협받지 않음. 캠페인 중 축적 경험과 자신감으로 EBF 복구 점점 빨라짐(생산 레벨). 대안 변경 시(3→4, 3→1) 샤프트 투예르 가스 연결 변경과 노심 투예르 교체 위해 약 8시간 정지.
실험실 수준 실험에서 통상 부담 재료가 신공정에 문제 없음 확인. 캠페인에서도 확인됨. 부담 재료 특성 관련 공정 문제 없음. 두 프로브와 발굴 시료 결과 중심 작동 고로 환원 프로파일(벽쪽 저환원, 중심부 고환원) 확인. 발굴 시료 텀블링 테스트로 통상 고로 공정과 유사한 분해 거동 확인, 실험실 테스트와 대응. 부담 테스트 결과 현재 통상 고로용 부담 특성이 ULCOS TGR-BF 공정에도 문제 없음 결론.
ULCOS TGR-BF 캠페인 결과 환원제(석탄·코크스) 절감 측면에서 매우 고무적. 세 캠페인 모두 탈탄 탑가스 주입으로 환원제율 대폭 감소 입증. 세 캠페인 중 석탄·코크스 투입 약 530 kg/tHM → 400 kg/tHM으로 감소, 상당한 탄소 절감. 탄소 투입 470 kg/tHM → 약 350 kg/tHM으로 줄어 약 25% C 절감.
대안 1은 2차 캠페인 조기 종료로 충분히 탐색 못했으나 통상 고로 운전 기준 대비 코크스 경유 탄소 투입 최대 21% 감소. 이 대안 위해 신규 투예르 기술 개발. 투예르 설계: 동축 파이프, 내관으로 미분탄 주입, 외관으로 O₂ 주입. 설치된 3개 투예르 모두 잘 작동, 분해 후 손상·마모 없음. VPSA가 BF 탑가스 88%까지 재순환.
대안 3: 1차 캠페인에서 탑가스 재순환 비율 약 72%로 탄소 소비 최대 15% 감소. 열·물질 수지 계산 예상치(24%)보다 낮음(약 15%). 첫 탑가스 재순환 모드 경험으로 공정 미최적화 탓. 2차 캠페인에서 결과 훨씬 좋아져 탑가스 재순환 비율 최대 90%로 탄소 투입 최대 약 25% 감소 달성.
대안 4: 탑가스 재순환 비율 90%로 탄소 24% 절감. 코크스·석탄 소비 기준 운전 대비 신공정(대안 4)에서 최대 123 kg/tHM 절감. 주입 가스량(CO+H₂)과 환원제율 감소 간 좋은 상관관계 확인. CO+H₂ 100 N㎥ 주입당 코크스·석탄 경유 탄소 투입 평균 17 kg 감소.
EBF 캠페인으로 현재 최적 운전 고로 대비 훨씬 낮은 화석 탄소 소비 수준에서 고로 공정 운전이 가능함 입증. 탈탄 탑가스 주입으로 최대 25% 탄소 절감 입증. 이는 현재 최적 운전 고로 대비 큰 폭 감소. 사실 현대 고로에 BF-TGR 기술 적용 시 탄소 소비 현재 약 405 kg C/tHM → 약 295 kg C/tHM 수준으로 저감 기대.
VPSA 장치 안정 운전. BF 탑가스 97% 처리 가능 확인. 주입 가스 CO₂ 평균 체적분율 약 2.67%, CO 회수율 88%로 양·질 요구 충족. VPSA와 CCS 장치 결합 시 TGR-BF 공정 CO₂ 배출 저감 1,270 kg/tHM 도달, 제철 공정 총 CO₂ 배출 76% 차지. 24%는 가스 재순환, 52%는 CCS로 지하 이송·저장.
공정 관점에서 ULCOS 운전은 쇳물 온도·품질 측면에서 통상 고로 운전보다 더 안정적. 이는 직접 환원율(DRR) 대폭 저하(최저 관찰 5%)로 용해 손실 반응 영향 감소 탓. 이 DRR이 ULCOS TGR-BF에서 도달 가능한 최소값인지는 운전 결과로 확인 안 됨. 쇳물 품질은 ULCOS TGR-BF 운전 영향 큼. 특히 Si 함량 대폭 감소(절대 1% 이상)와 연관된 C 함량 증가 관찰. 다만 통상 고로 운전 Si 함량 훨씬 낮음(통상 ~0.5% vs EBF ~2.0%), 산업 규모 적용 시 이런 큰 변화 예상 안 됨.
ULCOS TGR-BF 시험 캠페인으로 신 TGR-BF 공정이 실현 가능하고 운전이 용이함 입증. 안전성·고효율·강한 안정성으로 운전 가능. EBF 운전을 4모드(통상, 대안 1, 3, 4) 간 전환 가능 입증. 고로 공정과 가스 분리 플랜트 VPSA를 폐루프로 운전 가능 입증. 탄소 절감량 흐름도 계산 예측치와 일치. 통상 부담 재료(소결광, 펠릿, 코크스)가 ULCOS TGR-BF 공정에 적합함 입증.
EBF 캠페인 경험 바탕으로 ULCOS TGR-BF 공정 안전·지속적 산업 적용 위해 주의 필요 사항: (1) 투예르 레벨 가스 누설 위험으로 주조실과 물리적 분리 필요(방화), (2) 고온 플랜지 휨 누설 위험, (3) 핫스토브/히터 굴뚝 연장해 독성 가스 주변 확산 방지, (4) 시동 단계 실패 방지 위해 인공 가스로 기능 테스트 중 운전원 교육, (5) 최적 주입 파라미터로 투예르 노즈 빌드업/막힘 방지, (6) 개별 투예르 풍량 제어 중요(막힘 시 과도 O₂·미분탄 축적 방지), (7) 내화물 선정·제작 수정, C강 앵커 사용 회피 또는 알루미나 코팅강 등 대체재 사용, (8) 금속 부품 신중 선정으로 메탈 더스팅 방지.
시험 결과 대안 4가 배출 저감 효과 최고로 다음 단계 산업 규모 고로 시험 1순위로 선정.