템프코어(Tempcore) 공정: 고성능 TMT 철근 생산의 첨단 기술
철근(Rebar) 생산을 위한 템프코어(Tempcore) 공정은 열간 압연된 철근이 압연기의 최종 압연 스탠드(Stand)에서 나온 직후 물로 표면을 집중적으로 담금질(Quenching)하고, 이후 공랭 과정에서 코어(Core)에 남아 있는 열이 방출되면서 담금질된 표면층이 셀프 템퍼링(Self-tempering)되는 특허 공정입니다.
템프코어 공정은 1970년대 초 벨기에 리에주(Liege)의 금속학 연구 센터(Centre de Recherche Metallurgiques, CRM)에서 개발된 열기계적 공정 중 하나로, 미세 합금 원소 첨가 없이 연강 빌렛으로부터 연성과 용접성을 해치지 않으면서 고항복 강도를 가진 용접 가능한 철근을 생산하기 위해 개발되었습니다.
철근의 물성 요구사항
강도와 연성, 용접성, 가공성은 철근의 가장 필수적인 품질 요구사항입니다. 따라서 항복 강도와 인장 강도는 철근 표준에서 첫 번째 요구사항이며, 강종은 규정된 최소 항복 강도에 따라 분류됩니다. 더 높은 강종 철근 사용은 동일 하중 조건에서 필요한 강재량이 줄어들어 총 비용이 절감됩니다. 보장된 철근 항복 강도가 증가하면 주어진 토목 공사에 사용되는 철근 중량이 감소하고, 결과적으로 철근 비용이 절감됩니다. 이 물량 감소는 토목 공사 중 철근 운반, 취급, 설치 비용도 줄여줍니다.
현장 철근 조립 기법 중 다수에서 철근 용접은 요구되는 치수 정밀도 확보를 위해 필수적입니다. 많은 경우 결속 연결(Tied connections)은 충분히 강하지 않고 기계적 이음(Mechanical splices)도 항상 적용 가능한 것은 아닙니다. 이러한 이유로 용접이 필요하며 상당한 양의 현장 용접이 이루어집니다. 따라서 철근의 용접성도 주요 관심사입니다. 철근 용접성에는 낮은 탄소 함량(약 0.25%, 태크 저항 공정의 경우 약 0.22% 이하)과 낮은 탄소 당량(Carbon equivalent, 약 0.45% 이하)이 요구됨은 잘 알려져 있습니다. 수동 아크 용접(MMAW), 가스 금속 아크 용접(GMAW), 플래시 용접(FW), 저항 용접(RW) 등 여러 용접 방법을 사용할 수 있습니다. 여러 용접 기법 중 랩 용접(Lap welding)과 교차 용접(Cross welding)은 낮은 열 입력과 빠른 열 방산으로 인해 열영향부(HAZ) 균열에 가장 민감합니다.
가공성(Bendability) 및 재가공성(Rebendability)
또 다른 중요한 물성은 가공성입니다. 우수한 가공성을 보이는 철근은 최적 설계 적용을 가능하게 하여 추가 비용 절감을 가져옵니다. 연결 철근이 필요한 경우 우수한 재가공성(Rebending ability)이 요구됩니다. 실제로 일부 표준에서는 철근이 작은 직경 맨드릴(철근 직경의 3~4배) 또는 추운 날씨(-20°C)에서 굽힘 및 재굽힘 테스트를 통과하도록 규정합니다.
과거에는 콘크리트 구조물 설계가 응력 개념(Stress concept) 기반, 즉 정상 사용 하중이 철근에 탄성 응력만 유발한다는 가정하에 이루어졌습니다. 이 경우 구조물 안전성은 응력 비율, 예: 사용 응력과 철근 항복 응력의 비율(그림 1a)로 정의할 수 있었습니다. 그러나 최근 연구에 따르면 응력 기반 철근 콘크리트 계산은 충분하지 않습니다. 경우에 따라 국소 소성 변형이 파단 없이 흡수되어야 하기 때문입니다(예: 다짐 타설 시). 이런 경우 콘크리트 구조물 안전성은 변형률 비율(Strain ratio), 예: 발생 가능한 국소 소성 변형과 철근의 균일 신율(Uniform elongation)의 비율(그림 1b)로 표현됩니다. 이러한 설계 방식은 현재 많은 국가에서 채택하고 있으며, 연성 철근과 수령 상태 및 용접 철근 모두에서 최대 4%의 보장된 균일 신율을 요구합니다.
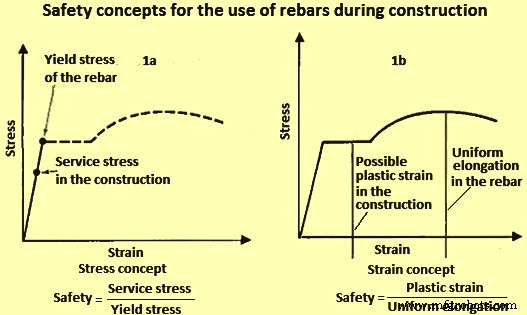
그림 1 철근 사용 시 안전 개념
콘크리트 구조물 안전의 또 다른 중요한 측면은 재굽힘 후 연성 손실 방지입니다. 이는 다시 우수한 재가공 능력의 필요성을 강조합니다. 또한 고항복 강도 철근 사용은 고층 건물의 주 거더 폭이나 기둥 크기를 줄일 수 있어 콘크리트 비용과 취급 비용을 절감할 수 있습니다. 제작 단계에서 굽힘과 재굽힘이 이루어질 때 적절한 연성은 안전 고려사항으로 필요합니다. 이는 특히 지진 가능성이 설계 고려사항인 구조물에서 중요합니다. 제작 관점에서 철근 굽힘과 재굽힘 시 우수한 연성은 매우 중요합니다. 연성에 대한 관심은 모든 표준에 반영되어 있으며, 일반적으로 180도 굽힘을 위한 최소 맨드릴 직경과 총 신율이 규정됩니다.
기타 요구사항으로는 피로 저항, 고온/저온 물성, 충격 물성, 내식성 등이 있으나, 이들은 일반적으로 각국 표준에서 규정하지 않으나 관심이 증가하고 있습니다.
따라서 철근 요구사항과 사용자 관점에서 철근이 가져야 할 중요한 물성은 (i) 높은 항복 강도, (ii) 우수한 용접성, (iii) 우수한 가공성 및 재가공성, (iv) 연성입니다.
철근 생산 공정
고강도 용접 가능 철근 생산에 사용할 수 있는 여러 전통적 공정이 있습니다. 이 방법들은 그림 2와 같이 두 가지 범주로 분류할 수 있습니다.
공랭 서냉 후 압연 그대로(As-rolled) 상태의 철근을 사용할 수 있습니다. 이 철근 생산을 위해 화학 성분을 수정하여 항복 강도를 높이지만, 용접성의 현저한 저하를 피하기 위해 탄소와 망간 함량은 낮게 유지해야 합니다. 이는 미세 합금화(Micro-alloying), 즉 니오븀(Niobium)이나 바나듐(Vanadium) 같은 미세 합금 원소를 적정량 첨가하여 수행합니다.
열간 압연 후 변형 경화(Strain hardening)를 가하여 철근을 생산할 수 있습니다. 예: 냉간 변형. 이러한 철근의 경우 변형 경화 정도를 높여 항복 강도를 높일 수 있습니다. 이 방법은 저탄소 저망간 강으로부터 고강도 용접 가능 철근을 생산할 수 있게 합니다. 이러한 철근의 예가 냉간 인장 변형 철근으로 널리 알려진 CTD 철근입니다.
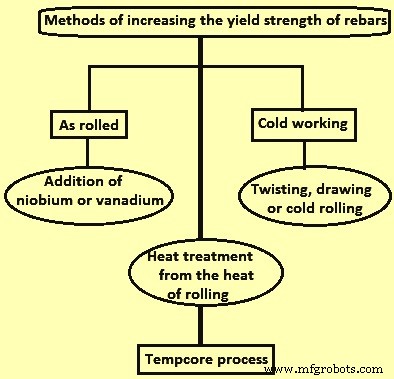
그림 2 고강도 용접 가능 철근 생산에 사용되는 공정
템프코어 공정
철근 생산 압연기에서 강 빌렛은 재가열로에서 약 1150°C로 가열된 후 일련의 압연 스트랜드(Strand)를 거쳐 최종 철근 크기와 형상으로 압연됩니다. 최종 스트랜드를 떠날 때 제어 냉각을 적용하여 그림 3의 전형적인 연속 냉각 변태(CCT) 다이어그램과 같이 철근이 3단계 야금적 변태를 거치도록 합니다. CCT 다이어그램에서 보듯 템프코어 공정은 온도와 시간에 의존합니다.
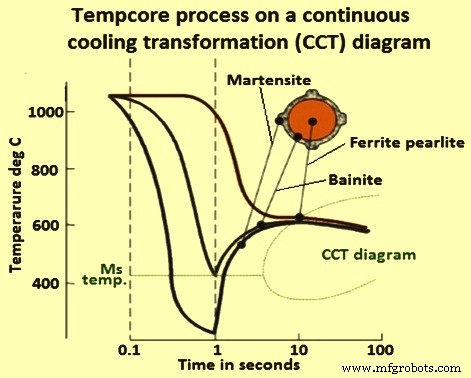
그림 3 CCT 다이어그램상의 템프코어 공정
템프코어 공정의 중요한 특징은 그 높은 다용성(Versatility)입니다. 주어진 직경과 강 조성에 대해, 1단계 지속 시간(냉각 시간)과 담금질 장치의 물 유량(냉각 강도)을 적절히 선택하면 철근 물성을 크게 변화시킬 수 있습니다. 적절히 적용 시 연성의 지나친 저하 없이 항복 강도를 150~230MPa 증가시킬 수 있습니다. 고강도(용접 가능) 강종과 강도 증가는 합금 원소 첨가 없이 템프코어 강철근에서 달성됩니다.
템프코어 공정은 저탄소, 저망간 함량으로 고강도 용접 가능 강철근을 생산할 수 있으며, 바나듐이나 니오븀 같은 고가 미세 합금 원소 첨가가 필요 없습니다. 동일한 빌렛 조성으로 다양한 강종과 직경 생산이 가능하여 플랜트에서 상당한 합리화를 이룰 수 있습니다. 물 담금질과 셀프 템퍼링 처리는 최종 압연 스탠드 직후 인라인에서 압연 속도 저하나 생산성 손실 없이 직접 적용됩니다. 템프코어 처리와 미세 합금 화학의 적절한 조합으로 더 높은 강종(항복 강도 700MPa 이상, 인장 강도 800MPa 이상)을 생산할 수 있으며, 특히 대직경 철근(최대 75mm)에 적합합니다.
철근 생산을 위한 템프코어 공정은 3단계로 구성됩니다: (i) 표면층 담금질, (ii) 마르텐사이트의 셀프 템퍼링, (iii) 코어 변태. 적절히 적용 시 이 공정은 철근 항복 강도를 증가시키며, 이 증가량은 냉각 강도에 의존합니다. 공정 개요도는 그림 3에 나와 있습니다.
1단계에서, 열간 압연기의 최종 스탠드를 떠난 철근은 특수 수냉 구간을 통과합니다. 이 냉각 장치의 효율은 철근 표면층을 마르텐사이트(Martensite)로 담금질하면서 코어는 오스테나이트(Austenitic) 상태로 유지되도록 합니다. 담금질 처리는 피부(외부) 아래 마르텐사이트 변태 개시 온도(Ms) 이하로 떨어진 철근 단면 외측 부분에 일정 두께의 마르텐사이트가 형성되면 중단됩니다.
2단계에서, 철근은 강한 냉각 구간을 벗어나 단면 내 온도 구배가 형성되어 중심에서 표면으로 열이 방출됩니다. 이로 인해 표면층 온도가 상승하여 마르텐사이트가 셀프 템퍼링됩니다. '템프코어(Tempcore)'라는 이름은 담금질 단계 종료 시 코어에 남은 열에 의해 마르텐사이트층이 템퍼링(Tempered)된다는 사실을 나타내기 위해 명명되었습니다.
마지막 3단계에서, 냉상 위에서의 서냉 동안 오스테나이트 코어가 페라이트(Ferrite)와 펄라이트(Pearlite) 또는 베이나이트(Bainite), 페라이트, 펄라이트로 변태합니다. 따라서 템프코어 강철근은 동심원으로 배치된 경질 외부층, 연질 코어, 중간 경도의 중간층으로 구성된 복합 재료라 할 수 있습니다. 상대적으로 낮은 탄소 함량으로 템프코어 강철근은 고강도, 우수한 연성, 용접성 등의 장점을 제공합니다.
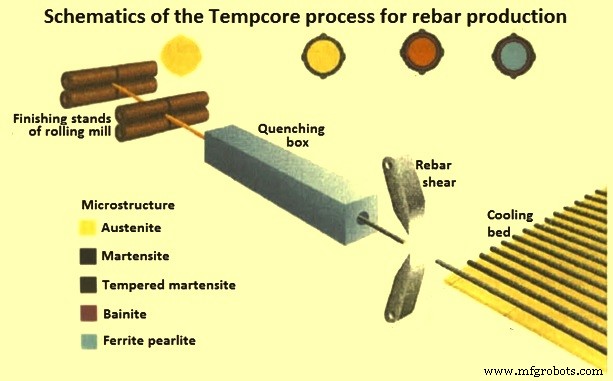
그림 4 철근 생산을 위한 템프코어 공정 개요도
CRM에서 템프코어 공정용으로 개발된 두 가지 공정 모델이 있습니다(그림 5). 두 모델 모두 신규 설치 시 시운전 결과를 반영하여 지속적으로 사용되고 개선되고 있습니다. 첫 번째 모델은 설치 설계용으로 사용됩니다. (i) 철근 데이터(직경, 압연 출측 온도), (ii) 냉각 노즐 내부 직경 선정, (iii) 단위 물 유량을 통해 목표 항복 강도(항복 강도 + 안전 마진)를 얻기 위한 담금질 시간(Quenching time)을 계산합니다. 두 번째 모델은 기계적 물성을 강 화학 조성 및 철근 직경과 연계합니다.
각 신규 템프코어 설치의 최적화는 압연기 제약, 철근 직진도, 공정 제어성을 고려하여 (i) 전체 장비 길이, (ii) 총 냉각수 유량(공칭 압력 1.2MPa 기준), (iii) 전체 철근 직경 범위를 커버하는 데 필요한 냉각 노즐 레인지 수 간의 최적 타협점을 도출합니다.
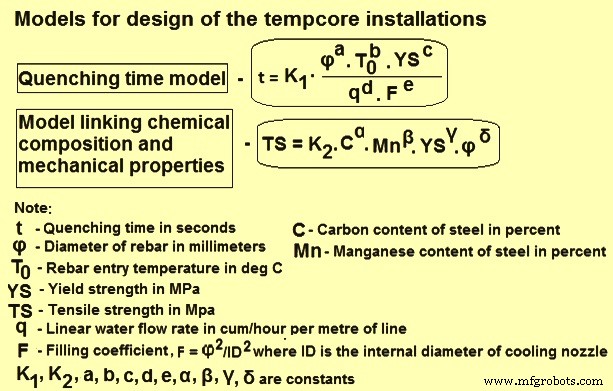
그림 5 템프코어 설치 설계용 모델
또 다른 중요 사항은 직경 변경 시 또는 비템프코어 제품 생산 시 소요 시간과 인력을 줄이는 것입니다. 충분한 공간이 있을 때는 측면 이동식 물 수집 박스(Laterally movable water collecting box)를 선택합니다. 긴 냉각 라인의 경우 2~3개 물 박스로 분할(각각 개별 측면 이동 가능)하는 것도 가능하며, 최근 대직경(최대 75mm) 철근용 설치에서 구현되었습니다. 이는 길이 54m의 최장 템프코어 설치로(18m 3개 구간), 각 냉각 노즐에 원격 개폐 밸브가 장착되어 있습니다. 가용 공간(폭, 패스 라인 레벨)이 주요 제약일 때는 물 수집 박스를 고정하고 한 레인지의 냉각 노즐을 장착합니다.
템프코어 설치는 8~12mm 직경 철근 슬릿 압연(Slit-rolling)을 위한 4개 병렬 냉각 라인으로도 설계할 수 있습니다. 이 라인은 콤팩트한 물 수집 박스를 가지며, 각 스트랜드별로 냉각 길이와 물 유량을 개별 제어합니다. 기타 특정 기능으로는 미사용 냉각 노즐의 과열 방지(주로 냉각 라인 진입부) - 외부 풀 콘 노즐(Full cone nozzles) 또는 다운스트림 냉각 파이프를 따라 워터 재킷(Water jackets)을 설치하고 두 개의 풀 콘 노즐로 인젝터 냉각, 안티 석션 장치(Anti-sucking device)를 냉각 노즐 전단에 설치(직경 25mm 이상 철근)하여 노즐의 공기 흡입 방지 및 빌렛 선단부 냉각 효율 저하 방지 등이 있습니다.
템프코어 공정 제어
제어 절차는 시운전 시험 결과에서 얻은 항복 강도/템퍼링 온도 관계에 기반합니다. 마르텐사이트층 두께와 항복 강도 간 변동이 있으면, 목표 항복 강도(YS = 강종 + 안전 마진)에 필요한 값을 얻기 위해 담금질 라인의 냉각 파워를 조정해야 합니다.
파이로미터(Pyrometer)는 공정 제어의 핵심입니다. 템퍼링 파이로미터 위치는 표면이 도달하는 최대 회복 온도(Maximum recovery temperature)에 최대한 가깝게 측정하기 위해 매우 중요합니다. 템프코어 박스 진입부에 위치한 파이로미터도 빌렛을 따른 압연 출측 온도 변동이나 연속 빌렛 간 변동을 측정하는 데 중요합니다. 압연 출측 온도 50°C 변동은 동일 단위 물 유량에서 냉각 길이의 약 8% 변동에 해당하며, 이는 처리 후 인장 물성 변동으로 이어집니다.
템프코어 공정에서 조정하기 쉽고 강력한 두 가지 제어 변수는 물 유량과 담금질 시간(그림 6)입니다. 템프코어 라인의 냉각 파워 제어는 두 단계로 수행됩니다. 1단계(주 제어)에서 담금질 라인 길이(즉, 사용 중인 노즐 수)를 조정합니다. 효율적인 제어와 냉각 균질성 유지를 위해 차단할 노즐은 업스트림(Upstream) 쪽 것들입니다. 2단계(미세 조정)에서 메인 조절 밸브를 조작하여 물 유량을 조정합니다.
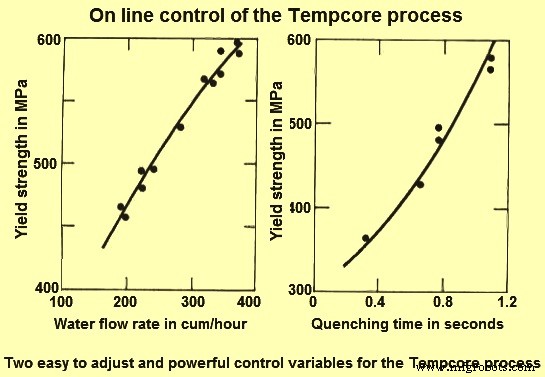
그림 6 템프코어 공정 온라인 제어
냉각 길이와 담금질 시간은 최종 압연 스탠드의 압연 속도로 연결됩니다. 이 속도는 빌렛이 담금질 장비를 통과하는 동안, 특히 빌렛 꼬리가 최종 스탠드를 떠날 때 일정하게 유지되어야 합니다. 이는 템프코어 박스 출구와 분단 전단기(Dividing shear) 사이에 위치한 핀치 롤(Pinch-roll)이 담당합니다. 이 핀치 롤을 사용하지 않으면 빌렛 꼬리가 최종 스탠드를 떠날 때 소직경 철근은 물에 의해 감속되고 대직경 철근은 가속됩니다.
주어진 직경에 대해 입력 파라미터(냉각 길이, 물 유량, 압연 출측 온도, 강 화학 조성)는 공정 출력 파라미터(템퍼링 온도, 항복 강도, 인장 강도, TS/YS 비율)에 영향을 미칩니다. 이 영향은 그림 7에 나와 있습니다.
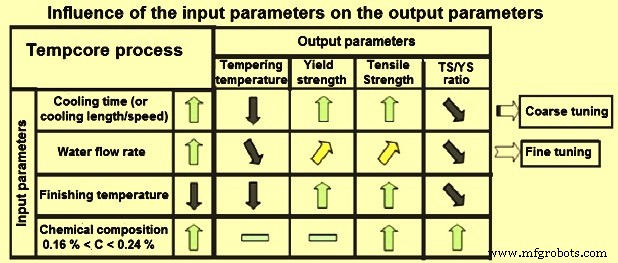
그림 7 입력 파라미터가 출력 파라미터에 미치는 영향
템프코어 설치의 올바른 사용
균질한 처리를 얻기 위해서는 냉각 강도(라인 미터당 물 유량)가 충분히 높아 빌렛 길이를 따라 완전하고 규칙적인 마르텐사이트 외륜(Outer ring)이 일정하게 형성되어야 합니다. 철근의 좋은 직진도는 균질한 템프코어 처리로 얻습니다. 마르텐사이트륜이 열려 있으면(Open martensite ring) 냉상 위에서 파형 철근(Wavy bars)이 관찰됩니다. 템프코어 설치의 올바른 사용을 위해 하지 말아야 할 중요한 사항들은 다음과 같습니다.
- 너무 작은 직경 철근을 너무 큰 냉각 노즐로 처리하면 충전 계수(Filling coefficient, F)가 매우 낮아집니다. 이는 열린 마르텐사이트륜을 유발합니다. 이 현상은 냉각 노즐의 과도한 마모(종종 노즐 정렬 불량으로 인해) 시에도 관찰됩니다.
- 낮은 단위 길이당 물 유량으로 전체 설계 냉각 길이를 사용하면 냉각 강도가 너무 낮아집니다.
- 설계 냉각 길이가 필요한 길이의 2배 이상일 때 위 방법이 더 현저하게 나타납니다.
- 냉각 라인 진입부에 항상 활성 냉각 노즐을 두고 그 뒤에 몇 개 닫힌 노즐, 그리고 스트리퍼(Stripper)까지 주어진 활성 냉각 길이를 두는 방식은 도움이 되는 듯하나, 실제로는 냉각 속도가 중단되어 너무 낮아져 균일한 마르텐사이트층 형성이 안 됩니다.
- 위 잘못된 방법은 종종 진입부 고온 빌렛(약 1000°C)으로부터 닫힌 냉각 노즐 과열을 보호하기 위해 사용되나, 이는 물 누수를 유발합니다. 따라서 개스킷 소손을 방지하기 위해 이들 노즐을 진지하게 보호하는 올바른 설계가 필요합니다.
- 일부 냉각 노즐의 부분적 또는 완전한 막힘은 제품 주변의 불규칙한 냉각을 초래합니다.
- 스트리퍼의 부분적 또는 완전한 막힘은 설치 출구에서 냉각이 중단되지 않아 철근 과냉각을 유발합니다. 다운스트림 가이드 내 물은 핀치 롤이나 전단기를 구동하는 포토셀 검출에도 영향을 줄 수 있습니다.
- 템퍼링 파이로미터 잘못된 위치는 공정 제어 시 가시성 상실을 초래합니다.
- 파이로미터 유지보수(전자 냉각 보호, 렌즈 주기적 세척, 흑체로 앞 주기적 점검) 없이는 온도 드리프트가 발생하여 생산 철근이 불합격됩니다.
- 담금질 라인 출구에 핀치 롤이 없거나 잘못된 핀칭/속도 설정 시 빌렛 길이를 따른 기계적 물성의 큰 변동을 초래합니다.
템프코어 강철근의 특성 물성
템프코어 강철근의 다양한 특성 물성은 다음과 같습니다.
강종(Type of Steel)
템프코어 철근용 강은 기본적으로 항복 강도, 연성, 탄소 또는 탄소 당량, 항복-인장 비율이 규정된 일반 저탄소 강입니다. 최대/최소 지정 탄소 함량은 용접성과 경화능(Hardenability) 보장을 위한 것입니다. 탄소 함량이 너무 낮으면 강의 경화능이 일반적으로 충분하지 않아 더 강한 담금질이 필요해지며, 이는 압연기 설계(압연 속도, 냉각실 길이 및 효율)에 영향을 미칩니다. 탄소 함량 0.13~0.24%, 탄소 당량(CE) 0.45% 미만의 탄소강이 위 고려사항을 만족하는 최적 균형임이 입증되었습니다.
야금학적 상 및 미세조직(Metallurgical Phases and Microstructure)
마르텐사이트 모폴로지를 가진 얇은 판(Packet) 형태의 템퍼드 마르텐사이트(Tempered martensite)가 경화층을 특징짓습니다. 중간 경화층에는 베이나이트(Bainite)와 다각 페라이트(Polygonal ferrite) 혼합물이, 코어에는 다각 페라이트와 펄라이트(Pearlite)가 생성됩니다.
템프코어 공정 관련 열기계적 처리와 코어의 상대적으로 빠른 냉각으로 미세조직은 일반적으로 미세합니다. 예: 코어 영역의 다각 페라이트 입자 크기가 8마이크로미터까지 작아질 수 있으며, 더 낮은 템퍼링 온도 사용 시 3마이크로미터까지도 가능합니다. 그러나 코어에서 조대한 슈도-유텍토이드(Pseudo-eutectoid) 및 비드만슈테텐 페라이트(Widmanstatten ferrite) 응집체가 생성될 가능성도 있습니다. 템프코어 강철근 미세조직은 그림 8에 나와 있습니다.
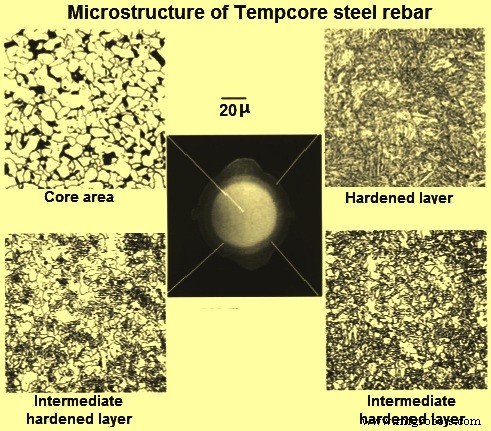
그림 8 템프코어 강철근 미세조직
간혹 더 높은 평형 온도(Equalization temperature)로 인해 비드만슈테텐 페라이트가 형성되기도 합니다. 높은 압연 출측 온도와 아마도 불충분한 압연 변형이 이 미세조직 형성의 주요 원인일 수 있습니다. 높은 압연 출측 온도와 불충분한 압연 변형은 압연 종료 시 큰 오스테나이트 입자를 만들고, 이후 담금질 과정에서 경화층과 중간 경화층에 조대한 마르텐사이트와 베이나이트가 발달합니다. 코어의 큰 오스테나이트 입자 크기는 입계 페라이트(Impingement of grain boundary ferrite)의 충돌을 방해하여 비드만슈테텐 페라이트 성장을 허용합니다.
세 개의 야금 영역을 보여주는 전형적인 부식 단면과 전형적 미세조직, 템프코어 강철근 미세조직의 균질성은 그림 9에 나와 있습니다.
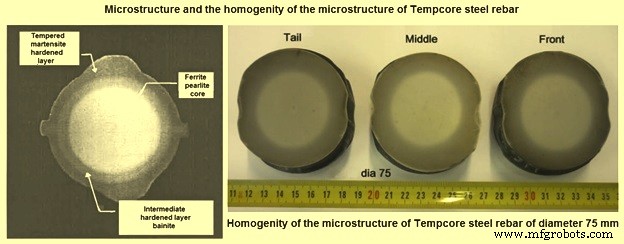
그림 9 템프코어 강철근 미세조직 및 미세조직 균질성
공정 파라미터 및 강 조성의 영향
공정 파라미터와 강 조성이 최종 물성에 영향을 미칩니다. 일반적으로 마르텐사이트층이 두꺼우면 보유 열이 적어 템퍼링이 약해져 철근은 높은 항복 강도와 낮은 신율을 보입니다. 더 긴 담금질 시간, 낮은 압연 출측 온도, 높은 담금질 강도는 더 두꺼운 마르텐사이트층과 낮은 템퍼링 온도를 만듭니다. 탄소와 망간 함량이 높으면 강의 경화능이 증가하여 더 많은 마르텐사이트가 형성됩니다. 또한 템퍼드 마르텐사이트 강도는 탄소 함량 증가에 따라 높아집니다.
그림 5의 모델들은 항복 강도와 모든 영향 파라미터 간 관계를 설명합니다. 이 모델은 원래 설치 설계용으로 사용되었습니다. 템퍼링 온도가 직접 나타나지 않지만, 압연 출측 온도, 담금질 시간, 철근 직경, 물 유량과 매우 강하게 연관됩니다. 템프코어 강철근 신율은 항복 강도와 거의 선형 대응 관계를 가집니다.
인장 물성(Tensile Properties)
템프코어 공정은 주어진 조성에서 항복 응력을 150~200MPa 증가시키면서 신율 손실을 크게 유발하지 않습니다. 철근 인장 물성은 공정 파라미터와 강 조성에 의존합니다. 템프코어 강철근의 전형적 항복 강도 범위는 415~550MPa이며, 5d 게이지 길이 신율은 같은 순서로 30%에서 25%입니다. 전형적 응력-변형률 곡선 특징: (i) 탄성 계수 200,000MPa, (ii) 뚜렷한 항복점과 뤼더스(Lüders) 타입 항복 거동으로 0.01% 내력과 0.2% 내력이 일치, (iii) 항복 응력 대 인장 강도 비율 약 0.85, (iv) 큰 신율(25~30%), 큰 뤼더스 변형률, 큰 균일 변형률.
인장 물성을 일반 강철봉과 비교할 때 템프코어 강철근의 두 가지 주요 특징: (i) 높은 항복 강도/인장 강도 비율, 0.85 대 일반봉 0.65, (ii) 큰 신율, 25% 대 일반 강철봉 4.5~22%.
가공성(Formability)
템프코어 강철근의 또 다른 탁월한 물성은 우수한 굽힘 및 재굽힘 성능입니다. 경화된 외부층에도 불구하고, 12~28mm 직경 봉의 180도 단일 굽힘 최소 굽힘 직경은 1d로, 32mm와 36mm 직경 봉은 2d로 규정됩니다.
일부 템프코어 철근(20mm, 28mm 직경)은 맨드릴 없이도 굽힐 수 있습니다. 노후화 후에도 모든 굽힘 및 재굽힘 테스트를 통과하여 표준 요구사항을 만족합니다. 또한 인장 강도/항복 강도 비율이 낮아 다른 철근 유형에 비해 굽힘 조업에 더 적은 에너지가 필요합니다. 굽힘 시 10~20% 에너지 절감이 추정됩니다. 템프코어 철근과 일반 강철봉의 굽힘 물성 비교는 표 1과 같습니다.
| 표 1 템프코어 강철근과 일반 강철봉의 굽힘 물성 비교 |
| | 굽힘 테스트 | 전형적 D 값 |
| 일반 강 (CE = 0.61%) | 템프코어 강철근 (CE = 0.30%) |
| 1 | 180도 굽힘 | 3 | 0.5 |
| 2 | 노후화 후 90도 굽힘 및 재굽힘 | 6 | 3.2 |
| 3 | 전기 맞대기 용접 후 90도 굽힘 | 15 | 4 |
| 4 | 전기 교차 용접 후 90도 굽힘 | 20 이상 | 7 |
| 주: 가공성은 최소 굽힘 직경 D로 표현. (D = 최소 굽힘 직경 / 철근 직경 비율) |
용접성(Weldability)
강의 용접성은 화학 조성, 특히 탄소 함량과 탄소 당량(CE)에 매우 민감합니다. 두 가지 대중적 공식이 사용됩니다: 하나는 국제 용접 학회(IIW) 공식, 다른 하나는 이토-베세요(Ito and Besseyo) 공식으로 각각 고탄소 및 저탄소 범위를 다룹니다.
IIW 공식: CE = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Cu + Ni)/15 (탄소 0.18% 초과 시), 이토-베세요 공식: CE = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B (탄소 0.18% 미만 시). IIW 탄소 당량 공식은 이토-베세요 식보다 치환 합금 원소에 대한 관용도가 낮습니다. 철근 용접성 평가에는 탄소 함량 때문에 보통 IIW 공식 또는 단순화된 IIW 공식(CE = C + Mn/6)을 사용합니다.
IIW 공식에서 CE가 0.45% 미만이면 현대 기술로 용접 가능하다고 봅니다. 템프코어 강철근의 CE는 임계값 0.45%보다 훨씬 낮아 다시 다른 철근 유형보다 우월합니다.
템프코어 강철근의 우수한 용접성은 교차 용접봉 굽힘 테스트(그림 10)로 잘 입증됩니다. 20mm 직경 봉을 3d 맨드릴에서 180도 굽혔을 때 용접부 열영향부(HAZ) 균열 징후가 없습니다. 템프코어 강철근은 저온 및/또는 습윤 상태에서도 뛰어난 용접성을 보입니다. 예열과 후열이 필요 없습니다.
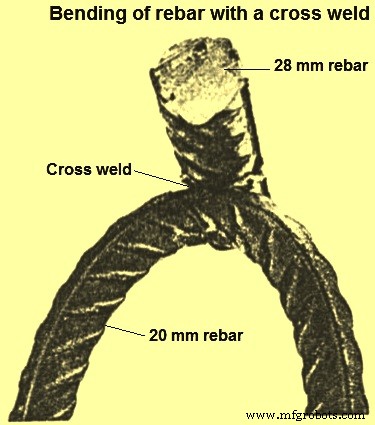
그림 10 교차 용접된 템프코어 철근 굽힘
우수한 용접성은 용접 후 인장 물성으로도 입증됩니다. 플러시 맞대기 용접(Flush butt weld) 시 일반적으로 항복 강도 저하가 없으며 파단이 용접부 외부에서 발생합니다. 또한 다양한 용접 조건과 공정에서 용접부 균열이 발생하지 않음이 확인되었습니다.
기타 물성
고인장 강도, 우수한 연성, 뛰어난 용접성 외에도 템프코어 강철근은 우수한 저온 인성, 표면 손상에 대한 낮은 민감도, 피로 저항 및 열 민감성에서도 매우 경쟁력 있습니다. -60°C에서 1mm 깊은 노치가 있는 20mm 직경 철근이 낙하 중량 테스트에서 190칼로리를 흡수하고도 파단되지 않았음이 입증되었습니다. 아크 스트라이크(Arc strike) 손상된 12, 16, 20mm 직경 템프코어 강철근 낙하 중량 테스트에서 -75°C에서 파단이 없었습니다. 마찬가지로 노치 손상 및 변형 시효(Strain aged) 봉들도 -60°C 낙하 중량 테스트에서 생존했습니다.
템프코어 강철근에 대한 제한된 피로 테스트가 수행되었습니다. 이 테스트들은 템프코어 강철근 피로 물성이 표준 요구사항을 충족함을 나타냅니다. 12mm 직경 템프코어 강철근 피로 테스트에서 냉간 가공봉보다 우수한 피로 물성을 보였습니다. 아연도금 효과에 대한 피로 물성 조사도 수행되었습니다. 모든 테스트 결과 템프코어 강철근 피로 강도가 동등 항복 강도의 다른 철근 유형만큼 우수함을 시사합니다.
화재 손상 가능성 때문에 템프코어 강철근 내열 물성이 중요합니다. 이 저항성은 두 가지 방식으로 평가되었습니다: (i) 사전 가열 후 실온 인장 강도 손실, (ii) 고온 인장 강도 손실. 실험실 조건에서 250~900°C로 30분 가열 후 실온 인장 강도는 500°C까지 예열 시 약간 증가하다 그 이상에서 현저히 감소합니다. 이 물성은 냉간 인장 철근과 동등하고 일부 열간 압연봉보다 우수합니다. 냉간 가공봉은 300~400°C에서 강도 손실 시작, 열간 압연봉은 350°C부터 상당한 강도 손실, 열간 압연 저탄소 미세 합금 강철근은 600°C부터 강도 손실 개시. 고온에서 템프코어 강철근 인장 강도는 냉간 가공 및 미세 합금 철근과 유사하며, 300°C와 500°C에서 항복 강도가 각각 20%, 40% 감소합니다.



