


제조공정

산업 제조
일관제철소 성능은 제선 설비 성능에 크게 의존. 일관제철소에서 고로(BF) 선철(HM) 생산은 전 세계 철강 제선 선호 루트. 강 생산 단가는 고로 선철 단가에 크게 의존. 따라서 고로는 제철소 매우 중요한 설비.
현대 고로는 대용량으로 큰 유효 부피 가짐. 많은 첨단 기술적 특징 보유. 첨단 기술 특징으로 더 높은 캠페인 수명과 더 나은 생산 지표 달성. 더 큰 간접 환원대와 더 작은 비표면적 가져 가스 이용 효율 향상, 열손실 감소, 연료율 저감 효과. 현대 대용량 고로 코크스율, 석탄율, 연료율 보통 낮음. 저탄소 운전 통합 기술 보유 때문.
현대 대용량 고로 생산성(유효 부피 ㎥당 일일 선철 톤수) 높고 비연료 소비 낮음. 따라서 선철 생산 단가 낮고 선철 톤당 투자비 낮음. 현대 대용량 고로는 여러 최신 최첨단 기술 사용하고 고로 장입 원료 품질 보장, 고로 부드러운 운전, 가스 열/화학 에너지 더 나은 활용으로 연료율 저감 특징 가짐.
현대 대용량 고로는 많은 최첨단 기술 적용. 이 기술들에는 원료 제조 기술과 고로 가스 이용 효율 개선 관련 기술 포함. 추가로 현대 대용량 고로 많은 첨단 특징 가짐. 주요 첨단 기술과 현대 대용량 고로 특징은 그림 1에 나와 있고 이후 설명.
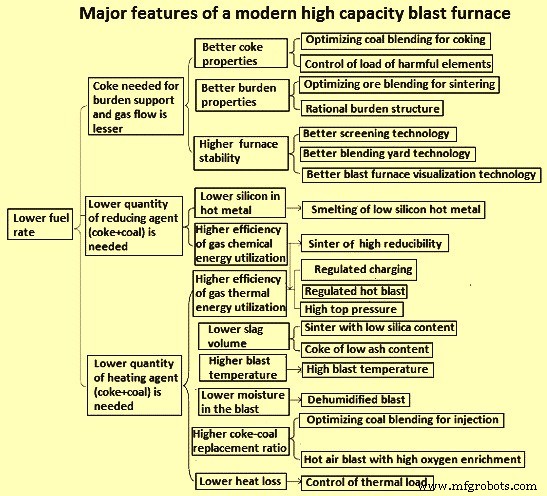
그림 1 현대 대용량 고로 주요 첨단 기술과 특징
주요 원료 제조 기술: (i) 저실리카 고환원성 소결광 사용, (ii) 석탄 배합 최적화로 코킹, (iii) 원료 배합 기술, (iv) 유해 원소 부하 제어, (v) 원료 스크리닝 기술, (vi) 소형 소결광 활용, (vii) 넛 코크스 활용, (viii) 코크스 건식 소화 분진 주입.
저실리카 소결광은 고철(Fe) 함량 가져 고로 슬래그량 감소. 야금적 특성 특히 연화 특성 개선, 고로 내 사용 시 결착대 위치 하향 이동, 결착대 두께 감소, 간접 환원 촉진, 부담 기둥 투과성 개선. 통계적 소결광 실리카 함량 5~5.5% 수준. 저실리카 고환원성 소결광 생산 특정 기술들:
현대 대용량 고로 더 고품질 코크스 필요. 현대 대용량 고로 필요 코크스 품질 여러 요구사항. 덩어리 존 부담 기둥 유지와 허스 영역 투과성 유지 요구사항 고로 부피 크기에 따라 실질적 다름. 고로 부피 증가로 허스 직경 커지고, 광석 배치 증가, 코크스 하중 증가→더 높은 냉간 강도 코크스 필요. 현대 대용량 고로 허스 활성이 수율, 부드러운 운전, 분탄 주입, 탭핑에 더 큰 영향→고로 내 코크스 열화 개선과 튜예르 앞/데드맨 영역 필요 코크스 크기 보장 위해 더 높은 요구사항.
분탄 주입(PCI) 비율 증가가 코크스 고로 내 체류 시간 대폭 연장. 화학적/물리적 스트레스 코크스 증가. PCI 비율 200~250 kg/tHM 시 분탄 주입 없는 경우 비해 코크스 체류 시간 2배. PCI 비율 증가 시 코크스 기공률 증가와 하부 강도 감소 관찰. 따라서 고주입률 현대 대용량 고로 코크스 품질 요구사항 현저히 높음.
요즘 야금 코크스 비용 제어 위해 서로 다른 근접 분석과 코킹 특성 가진 여러 석탄 배합 형태로 BF 코크스 생산. 일부 플랜트 석탄 배합 소량 비코킹 석탄 포함. 현대 대용량 고로 필요 BF 코크스 필요 강도와 열적 특성 생산 위해 석탄 배합 선택 요구사항 충족과 코킹 전 석탄 균일 배합 필요.
철분 함량 변동과 슬래그 염기성 변동 고로 불안정 운전 유도, 코크스율 증가, 고로 산출량 감소. 요즘 현대 대용량 고로에 원료 야드 건설해 광석, 소결광, 펠릿 조성 변동 저감 위해 저장, 배합, 대량 취급 기능 수행. 고로 장입 원료 수분 함량과 크기 분율도 고로 요구사항 충족 위해 제어 필요. 원료 종류와 비율도 고로 생산 요구사항 따라 조정. 원료 제조 전체 공정 원료 공급 변화 적응. 전체 공정 광석 지능 모델 이용해 자동화. 이 모델 광석 배합 일반 계획, 도징 탱크 동적 원료 배분, 정량 피더 절단 속도 지능 제어 프로그램해 고로 장입 광석 부담 균일 조성 보장. 표준편차 실리카 ±0.125%, 전체 철 ±0.375% 수준 제어.
유해 원소 부하 제어 필요. 고로 내 유해 원소 축적 내화 라이닝 손상. 이는 열하중 빈번 변동 초래→불안정 고로. 주로 유해 원소 코크스 열화, 코크스 하중 지지 기능 파괴, 코크스율 증가 초래. 대용량 고로 조사서 알칼리 부하 약 4 kg/tHM, 아연 부하 약 280 g/tHM 조건에서 튜예르 위 0.5~2.5m 코크스 크기 열화율 약 70%→코크스 고도 열화. 따라서 대용량 고로 알칼리 부하 2 kg/tHM 미만, 아연 부하 150 g/tHM 미만 수준 제어 특별 주의 필요.
고로 수직 이동 원료 기둥 양호한 투과성 필요해 고로 부드러운 운전. 따라서 미분 장입 연속 스크리닝으로 제어 필요→고로 부담 재료 스크리닝 작업 밀접 제어. 고로 부담 5mm 미만 재료 비율 5% 초과 안 함. 5mm 미만 부담 재료 장입 감소 고로 상부 가스 분진 함량도 감소. 고로 미분 장입 1% 감소마다 코크스율 약 0.5% 감소.
소형 소결광 활용 소결광 수율 증가, 소결공장 연료율 감소. 추가로 소형 소결광 활용 소결공장 순환 부하 감소. 보통 현대 대용량 고로 소결광 두 크기 범위 장입: (i) 10mm 초과, (ii) 4~10mm 범위. 4~10mm 분율 주변부 장입으로 소결광 활용 효율 개선, 가스 생성 개선, 연료율 감소.
넛 코크스 크기 범위 보통 10~25mm. 넛 코크스 보통 광석 부담과 함께 고로 장입. 고로 넛 코크스 장입 제선 에너지 이용 개선. 대용량 고로 넛 코크스 장입 관행 부드러운 고로 운행 도움, 연료율 저감 뚜렷 효과 보임.
코크스 건식 소화 중 상당량 코크스 분진 발생. 이 코크스 분진 발열량(PCI용 석탄보다 현저히 높음). 코크스 건식 소화 분진 약 8% PCI 원료탄 배합 가능. 주입용 탄소 고정탄소 함량 개선→연료율 감소. 적절한 분쇄/주입 공정 조정으로 4~5 kg/tHM 코크스 분진 소비 달성 가능.
고로는 부담 재료 번갈아 광석/코크스 층 간헐적 장입 연속 반응로. 이 층 구조 부담 재료 고로 하강하며 유지. 부담 분배는 상이한 재료 층 적절한 배열 달성 의미, 주로 반경 방향 분배(축대칭 보통 바람직). 고로 장입 여러 부담 재료 서로 매우 다름. 광석 코크스 약 4배 무겁고 입자 크기 2~4배 작아 가스 투과성과 장입층 가열 영향. 환원 가스 아래서 상승하며 투과성 매우 다른 수준 부담 층 만남. 따라서 광석/코크스 반경 분배 고로 내 가스 흐름 분배 지배 중요 인자.
일반적으로 전체 부피/질량 대비 광석 분율로 재료 분배 정량화. (반경) 광석 높은 분율 영역 낮은 가스 흐름 결과. 일부 운전 관행 중심부 높은 가스 흐름 선호. 고체 부담 불연속 운동 감소 효과적→부드러운 고로 운전. 따라서 대형 코크스 배치 '센터 코크스', 대형 소결광/덩어리광 중심부 장입해 영역 가스 투과성 개선. 벨리스 장입 고로 중심부 직접 코크스 장입 가능. 그러나 높은 가스 흐름 높은 가스 온도도 결과(열교환 충분 시간 없음, 열유량비(부담/가스 열용량비) 낮음).
높은 가스 온도 영역 보통 결착대 높은 레벨 대응. 따라서 부담 위 프로브 온도 판독값 고로 내 부담 분배 중요 지표. 부담 고로 하강하며 광석 환원, 약 1200°C(광석 품질 의존)서 연화 시작, 약 1350°C서 용융. 코크스 반면 튜예르 레벨 도달까지 형태 유지(용액 손실 반응 소비량 제외). 반용융 부담 부분 가스 흐름 극도로 불투과→가스 더 투과성 영역, 결착대 코크스 슬릿 통해 더 수평 방향 흐름, 덩어리 존 도달까지. 코크스 슬릿 막히거나 충분히 투과 안 되면 행잉, 불안정 부담 하강 등 고로 이상 발생. 부담 분배 결착대 코크스 슬릿 크기 영향 주요 역할. 또한 데드맨 존 형성과 가스 흐름/열손실 제어로 로 라이닝 마모율 영향. 대부분 대용량 고로 운전 관행 고품질 부담 재료 부족 증가와 고로 효율 개선 초점. 이 새 관행 매우 정밀한 부담 분배 제어 필요→정확한 모델링과 빠른 계산. 따라서 부담 분배 시뮬레이션 고로 부드러운 운전에 갈수록 필수. 추가로 고로 튜예르 고석탄 주입률 코크스율 감소→코크스 층 두께 더 얇아짐. 이 모든 것 부담 재료 분배 정밀 제어 필요→충분한 투과성 허용, 결착대 코크스 슬릿 적절 위치.
고로 내 부담 재료와 가스 역류 운동으로 여러 반응 발생. 따라서 부담 재료 부드러운 하향 이동과 균형 잡힌 가스 흐름 분배 시 고로 효율적 운전. 가스 이용 효율 개선, 연료율 감소 결과. 가스 이용 효율 개선 가스 열/화학 에너지 완전 활용 달성 가능. 현대 대용량 고로 가스 이용 효율 일반적으로 높고 많은 고로 50% 이상. 고로 내 부담 적절한 분배→가스 흐름 분배 조정 통해 가스 이용 효율과 철분 부담 제련 1차 수단 달성.
부담 재료 장입 제어로 달성. 부담 재료 장입 (i) 중심 장입, (ii) 주변부 장입, (iii) 제어된 반경 장입 통해 합리적 가스 흐름 분배 달성. 부담 재료 장입 제어 구성: (i) 장입 모드, (ii) 배치 무게, (iii) 스톡라인 레벨 유지.
장입 모드 가스 이용 효율 개선 위해 규제 필요. 재료 배치 무게와 크기, 장입 순서 고로 내 재료 깊이 결정. 일반적으로 PCI 비율 증가 시 코크스 배치 무게 감소로 광석/코크스 비율 증가→고로 내 코크스 윈도 좁아짐. 이로 덩어리 존 경계 광석/코크스 비율 증가→가스 흐름 분배 영향, 투과성 악화, 압력차 증가. 따라서 중심 가스 흐름 조정 위해 중심 코크스 장입 증가, 코크스 윈도 깊이 증가 필요. 주변부에서도 코크스 양 늘리거나 광석 양 줄여 적절 조정. 전체적으로 고로 중심 작동 개선, 광석 중심 굴림 제한해 중심 가스 흐름 방해, 부드러운 운전 악화, 연료율 증가 방지. 중심 코크스 장입과 코크스 윈도 깊이는 고로 상태 따라 결정.
대용량 고로 제련 기간 연장, 코크스 열화 더 심각→가스 흐름 증가. 단면적 증가로 데드맨 존 부피 증가, 가스 흐름 분배 균일성 악화. 따라서 중심 가스 흐름 강화, 역V자 결착대 높이 증가로 충분한 코크스 윈도 면적, 부드러운 가스 흐름 보장 필요. 중심 코크스 장입 모드 중심 가스 흐름 강화/안정화, 중심 코크스 용액 손실 감소, 코크스 열화 방지, 결착대 높이 적절 증가, 합리적 가스 흐름 분배/부드러운 고로 운전 보장. 따라서 대용량 고로 필요 시 중심 코크스 장입 모드 채택 가능, 동시에 과도하지 않게 주의.
규제 장입 모드 최대 장점: 높은 가스 이용 효율, 낮은 연료율. 하지만 더 높고 균일한 부담 재료 품질 요구. 중심 코크스 장입 모드 최대 장점: 부담 재료 품질 변동 적응. 하지만 가스 이용 효율 저하→연료율 증가 큰 단점.
광석 배치 무게 고로 목 부담 분배 큰 영향, 가스 흐름 분배 일부 영향. 배치 무게 다른 고로별 다른 제어 범위. 고로 부피 증가로 목 면적 증가→광석 배치 무게 그에 맞게 증가 필요. 따라서 고로 장입 측 모든 설비 더 높은 광석 배치 무게 맞게 설계/크기 결정 필요. 더 큰 광석 배치는 고로 안정성 도움, 가스 이용 효율 개선, 연료율 감소. 따라서 결착대 코크스 층 안정화와 가스 흐름 분배 변화 저감 관점 상부 조정은 적절한 코크스 깊이 위한 코크스 배치 무게 안정화, 그에 맞춰 광석 배치 무게 변경.
스톡라인 레벨 유지 부담 낙하 높이 조정해 피크 퇴적 위치 변경, 슈트 초기 각도 결합으로 수행. 다른 스톡라인 레벨로 표면 부담 분배 다르고 가스 흐름 분배 고영향. 스톡라인 레벨 목 프로파일, 상부 샤프트 프로파일, 부담 재료 특성 관계. 실무에서 스톡라인 레벨 제어 벨리스 슈트 장입 각도 결합, 초기 낙하 지점 벽에서 300mm 이내 위치하도록.
고로 하부 조정 튜예르 연소존 제어 위해 블라스트 파라미터 조정으로 수행→고로 내 가스 흐름 초기 분배 영향. 부드러운 고로 운전, 합리적 가스 흐름 분배, 가스 이용 효율 개선 위해 결정적. 합리적 초기 가스 흐름 분배 하부 조정 통해 달성. 블라스트 양 제어, 열풍 블라스트 운동에너지 제어로 수행.
블라스트 양 제어 허스 가스 양 영향 위해. 허스 가스 양 작을 때 블라스트 양 증가, 고로 내 움직임 개선→연료율/코크스율 감소. 고로 움직임 일정 수준 달성 후 허스 가스 양 제한. 추가 블라스트 양 증가→연료율/코크스율 증가. 가스 흐름 부담 기둥 투과성 영향받기 때문. 주변부 가스 흐름 발달이나 과도 중심 가스 흐름→가스 이용 효율 감소, 연료율 증가. 현대 대용량 고로 블라스트 양 합리적 수준 제어→합리적 가스 분배, 가스 이용 효율 개선, 코크스/연료율 감소.
열풍 블라스트 운동에너지 제어 최적/준최적 레이스웨이 깊이, 합리적 초기 가스 흐름 분배 달성 위해. 튜예르 연소존 적절 조정해 적절한 풍속과 블라스트 운동에너지 유지, 과도 높은 풍속/운동에너지 레이스웨이 코크스 영향 회피. 현대 대용량 고로 목표 블라스트 운동에너지 약 14,000~15,000 kg·m/s 수준 달성. 이 운동에너지 수준 위해 첫 조치 합리적 풍속 유지(보통 250~270 m/s). 부담 코크스 양 많으면 풍속 더 높일 수 있고 반대. 그러나 풍속 블라스트 양, 튜예르 연소존, 열풍 온도, 상부 압력 적절 매칭으로 합리적 한계 내 상한 제한→좋은 생산 지수 달성.
고로 제련 공정 필요 열 주로 연료(코크스+석탄) 연소와 열풍 물리열서 옴. 일반적으로 열풍 물리열 전체 고로 열소요량 약 30% 차지. 열풍 가져오는 물리열 양 높을수록 연료 연소 필요 열 낮아짐. 열풍 온도 개선 연료율 감소, 선철 생산비 절감. 물리열이 일부 연료 대체하기 때문. 또한 열풍 온도 상승 PCI 비율 개선 가능. PCI 비율 증가는 일부 코크스 대체→코크스율 감소.
최근 핫블라스트 스토브 기술 현저한 발전. 내연→외연→탑연소 발전. 연료 가스 보통 저발열량(CV) 혼합가스(고로 가스에 고CV 가스 일부(보통 코크스 오븐 가스) 농축)→고로 가스만, 가스-공기 이중 예열 기술로 높은 열풍 온도 요구 충족(해마다 증가). 일부 대용량 고로 열풍 온도 1250~1300°C 범위.
건조 열풍 고로 내 물 분해 필요 열손실 제거. 이는 화염 온도 상승, 더 높은 PCI 비율 촉진→코크스율 감소. 보통 열풍 수분 1 g/N㎥ 제거마다 코크스율 0.8~1 kg/tHM 감소 범위. 허스 열조건 유지 위해 열풍 수분 1 g/N㎥ 제거마다 PCI 비율 1.5~2.0 kg/tHM 증가.
현대 대용량 고로 고열풍 온도, 저열풍 습도 운전, PCI 양 조절로 고로 온도 제어. 많은 고로 열풍 온도 1230~1250°C 안정화, 열풍 수분 10~15 g/N㎥ 안정화.
상부 압력 개선 가스 흐름 속도 감소, 부담 압력손실 저감, 고로 부드러운 운전 촉진. 추가로 상부 압력 증가 분진량 감소, 코크스/석탄 이용 효율 증가, 코크스/연료율 감소. 현재 상부 압력 개선 고로 정상 생산 필수 수단. 현대 대용량 고로 상부 압력 보통 2.75 kg/cm² 이상.
분탄 주입 목적 코크스 절감, 선철 생산비 절감. 석탄-코크스 가격 차이에도 석탄-코크스 대체율이 특정 수준 이하 감소하면 연료율 증가, 분탄 주입 경제적 이점 상쇄. 따라서 경제적 분탄 주입 위해 높은 대체율 유지하며 분탄 주입량 증대 필요. PCI 비율 증가로 석탄 연소율 감소와 대체율 감소로 연료율 증가하면 경제적 분탄 주입 아님. 현대 대용량 고로 경제적 분탄 주입 목표. 전제조건:
저규소 선철 생산 연료율 감소. 선철 규소 함량 0.1% 감소마다 연료율 약 4~6 kg/tHM 감소. 현대 대용량 고로 허스 보통 활성, 열 충분→저규소 선철 생산 용이. 저규소 선철 생산 기술 요구사항:
그러나 저규소 선철 생산 고로 캠페인 수명 영향. 허스 라이닝 침식 악영향. 따라서 선철 규소 함량 매우 낮게 안 내리고 보통 대용량 고로 0.4~0.6% 범위 유지.
고로 열손실 주로 라이닝 열하중 제어로 감소. 열하중 라이닝 냉각 상태 반영, 주변부 가스 흐름 증가와 라이닝 침식 여부 알기 자주 사용. 열하중 특정 범위 내 제어, 가능하면 열손실 감소→연료율 감소 도움. 그러나 너무 낮은 열하중 라이닝 빌드업(스캐폴딩) 유발. 이는 고로 가스 흐름 분배 영향. 빌드업 낙하 시 고로 운전 영향, 튜예르 손상→블라스트 감소 심지어 고로 정지 초래. 따라서 고로 균형 잡힌 열하중 제어 필요→안정적 운전, 연료율 제어 도움.
고로 운전 중 적절한 열하중 보장 위해 한 조치 장입 규제 조정으로 적절한 가스 흐름 분배 유지. 다른 조치 라이닝 침식 수준과 온도 따라 냉각수 유량 조정→고로 안정적 운전 프로파일 유지. 따라서 가스 흐름 분배 조정이 열하중 제어 최중요 수단.
현대 대용량 고로 열하중 모니터링 수직/수평 방향 파티션 관리로 수행. 다른 높이 관리 기준 다르고 수평 방향 열하중 균일 유지. 열하중 제어 상/하부 조정 통해 중간부(하부 샤프트-허스 사이) 관리 점진적 달성.
3차원 가시화 열하중 모델(그림 2), 고로 운전자 3차원 실시간 열하중 디스플레이, 이력 추이, 비디오 인터랙션, 알람 기능 제공, 현대 대용량 고로 최신 트렌드. 프로파일 관리 모델과 결합해 합리적 열하중 제어 범위 결정, 고로 운전자 좋은 가이드 제공.
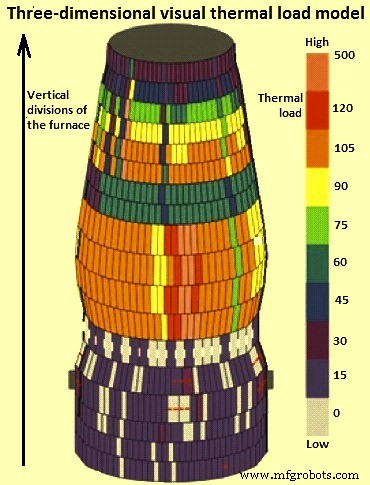
그림 2 3차원 가시화 열하중 모델
고로 내부 영상 관찰 운전 기술 현대 대용량 고로서 따름. 이 영상 관찰 기술 부담 분배 모니터링용, 고로 운전자 고로 내부 상황 파악 도움. 고로 내부 영상 운전자 고로 내부 일어나는 일 더 잘 이해→운전 파라미터 적절 조정→가스 이용 효율 개선→연료율 감소, 부드러운 고로 운전 보장. 주요 구현 수단:
고로 상부 비디오 카메라로 운전자 슈트 움직임, 가스 흐름 분배, 전체 부담 표면 낙하 부담 스트림 관찰 가능. 고로 내부 채널링, 슬리핑 경향 모니터링 도움. 정상 고로 작업 중 고로 상부 온도 보통 120°C 미만이라 열화상 카메라 사용.
부담 표면 레이저 검출기 설치해 레이저 기술로 부담 표면 프로파일 온라인 측정. 검출기 운전자 시각적 부담 표면 프로파일 이미지 제공→부담 표면 프로파일 더 나은 모니터링 도움.
비디오 카메라로 운전자 각 튜예르 밝기, 코크스 움직임, 석탄 스트림 크기 동시 관찰, 스캐폴딩/스컬/튜예르 앞 차가운 부담 낙하 적시 감지. 후속 영상 처리로 각 튜예르 열상태와 석탄 스트림 상태 정량 분석 가능. 튜예르와 PCI 시스템 작동 더 잘 이해→이상 시 적시 조치 도움. 분광기 장착 비디오 카메라 튜예르 직접 관찰 도움.
고로 블로인 중 레이저 기술로 고로 내부 관찰→운전자 충전 측정, 슈트 다른 각도 부담 흐름 궤적, 장입 후 부담 표면 프로파일 데이터 제공. 장입 설비 부담 분배 방식 알 수 있음. 이 지식 정상 고로 장입 운전 가이드.
제조공정
폐플라스틱(WP)을 고로(BF)에 주입하여 재활용하는 기술은 일본과 유럽 일부 고로에서 실용화되고 있습니다. 고로 내 플라스틱 활용은 에너지 회수 측면에서도 의의가 있습니다. 고로 기반 제철 공정에서 WP 활용 방법은 다음과 같습니다. 석탄과 함께 탄화하여 코크스 생산 고로 상부 장입(단, 샤프트 내 플라스틱 분해로 원치 않는 타르 발생) 고로 외부 가스화→합성가스 생성→취구(tuyere) 주입 분쇄탄(PC)과 유사하게 고체 상태로 취구 주입. 통상 WP와 석탄 동시 주입(코인젝션) 방식 채택 고로 내 WP 주입(WPI) 최초
고로 샤프트 스캐폴드 형성 스캐폴드(scaffold)는 고로(BF) 벽면 부착물 또는 스캡(scab) 형성으로 고로 샤프트 단면적 감소 현상. 스캐폴드 고로 샤프트 상부 또는 하부(보시 상단 근처) 발생 가능. 서로 다른 고로 간 스캐폴드 구조·위치 공통점 적어 유형 일반화 어렵지만, 크게 두 그룹 분류 가능: (1) 적층형 스캐폴드, (2) 비적층형 스캐폴드. 적층 구조 스캐폴드: 금속철(Fe) 층과 알칼리 풍부 부담 층 교대. 대형 스캐폴드 전형적 형성 그림 1. 그림 1 고로 내 대형 스캐폴드 전형적 형성 스캐폴드→행