기본산소로(BOF) 제강에서 초음속 산소(O₂) 제트가 뜨거운 금속 욕조 표면에 분사됩니다. 욕조 내 불순물 원소인 탄소(C), 규소(Si), 망간(Mn), 인(P)이 주입 O₂에 의해 산화돼 CO(일산화탄소), CO₂(이산화탄소), SiO₂(실리카), MnO(산화망간), P₂O₅(오산화인), 산화철 형태로 욕조에서 제거됩니다. 기체 산화물(90% CO, 10% CO₂)은 소량 FeO와 석회(CaO) 분진과 함께 로 상부에서 배출. 다른 액체 산화물은 첨가 플럭스와 녹아 액체 슬래그 형성, 욕조 정련 추가 촉진.
폼핑은 점성 액체에 기체 분사 시 흔히 나타나는 현상. BOF 제강에서 정련 공정 여러 면에서 도움돼 유익합니다. 정련 반응 표면적 증대, 용탕-대기 직접 접촉 차단, 반응 속도·열전달·에너지 효율 향상, 후연소·열전달 매체 형성, 내화물 라이닝 극한 연소 효과 차단(내화물 보호·수명 연장), 산화 제거된 Mn·Si·P 산화물 싱크 역할, 용탕 산화 방지·조성 제어, 용탕-주변 열 차단 단열재 역할로 주요 에너지 손실 방지. 단, BOF 슬래그 폼핑은 제한된 부피로 제어해 이득 취해야 할 현상으로 간주.
폼핑 두 가지 기본 요건
미세 기포 생성 반응/공정
기포를 안정적 폼으로 유지할 적절한 슬래그 물성
보통 화학 반응 기체 → 미세 기포 폼핑(안정적). 기체상 주입(O₂, Ar 등) → 대형 기포, 덜 안정적 폼.
BOF 내 폼 형성과 슬로핑 위험
폼은 BOF에서 흔히 발생. 슬래그 층에 기체 포집돼 형성. 불어넣기(blow) 진행될수록 슬래그 양과 생성 기체량 증가 → 슬래그 폼핑 증가. 슬래그 폼핑이 대량 형성돼 컨버터 입구에서 넘쳐흐르면 불리·위험 → 슬로핑(slopping). 따라서 슬래그 폼핑을 적절히 제어해 연속·효율 생산 공정 유지 필요. 폼과 폼핑 공정 철저히 이해해 슬래그 폼핑 최소화로 공정 최적화 필요.
슬래그 정의와 역할
슬래그는 제강 공정 중 산화 반응 생성물(SiO₂, MnO, P₂O₅, FeO)과 용해 플럭스(석회, 소석회)가 녹아 생성된 비금속 물질. 산화물 화합물, 용해 가스, 용해 내화물, 미용해 플럭스/석출 산화물 화합물 고체 입자도 포함 가능.
슬래그 밀도 낮아 용탕 위 부유. BOF 제강 슬래그 주 요건: 산화 제거된 불순물 산화물 회수 풀(pool) 기능. 이 슬래그 풀 조성·온도가 컨버터 내 정련 반응 진행 돕음. 슬래그 층 추가 이점: 용탕 대기 차단, 컨버터 내화물 용해 지연, 욕조 온도 제어.
슬래그 조성(보통 CaO-MgO-SiO₂-FeO-Al₂O₃계)은 점도, 열전도도, 밀도 등 물성에 직접 영향 → 슬래그 불순물 제거 능력 좌우. 슬래그 일반적으로 고점도·저밀도 → 용탕 위 부유. 물리적 물성 결과 기체 기포(화학 반응 생성 + 주입 O₂) 포집 → 슬래그 폼 생성.
슬래그 폼 형성 메커니즘
슬래그 폼(그림 1)은 CO 가스 생성·슬래그 포집으로 형성. 강 탈탄이 폼 생성 원천. O₂ 제트 욕조 표면 충돌 → 높은 운동량으로 금속 방울 떨어져 폼 상부에 도달 → 슬래그-기체-금속방울 에멀전 형성. 에멀전 내 슬래그 큰 금속방울 표면적 보유 → 반응 속도 향상. 에멀전 없으면 공정 훨씬 오래 걸림. 에멀전 공정 중요 → 적정 슬래그 조성으로 폼핑 제어(너무 높지도 낮지도 않게) 필수. 체류 시간이 에멀전 상 이동 방울-슬래그 간 반응 가능 시간 결정.
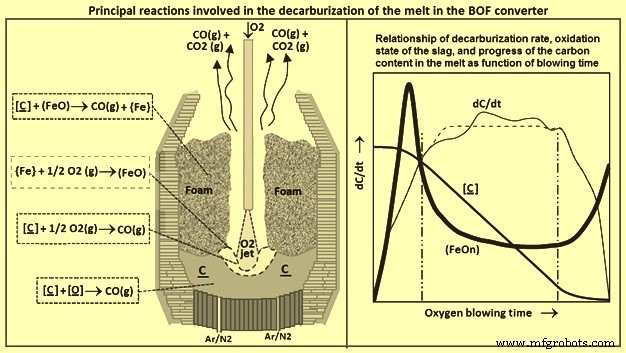
그림 1 BOF 컨버터 용탕 탈탄 주요 반응
기체 생성율과 폼 성장
기체 생성율은 폼 형성·성장 중요 역할. 기체는 탈탄 공정 산물. 경로: (1) 핫스팟 금속 표면 직접 산화: [C] + ½O₂(g) = CO(g), (2) 폼 내부 간접: 금속방울 탄소 + 슬래그 FeO 반응: [C] + (FeO) = CO(g) + {Fe}, 여기서 (FeO) = {Fe} + ½O₂(g) = (FeO) 순수 O₂ 철 산화 생성물, (3) 용탕 내: 용해 O₂ + C 반응: [C] + [O] = CO(g).
(1) 반응 탈탄, (2) 두 번째 Fe 산화 반응은 즉시 시작해 불어넣기 내내 지속. (1) 경우 C 표면 함량 지속 감소로 속도 감쇠. Fe 산화율 더 일정하나 결과 FeO 슬래그 함량은 (2) 첫 반응 소비 증가로 결국 감소. 불어넣기 말기 FeO 함량 다시 증가(저 C 함량으로 FeO 탈탄 참여 감소). 불어넣기 최말기 조절 탈탄 반응은 용탕 내 C-용해 O₂ 반응(3). 불어넣기 말기 탈탄율은 용탕 하부→상부 C 질량전달, 반대 방향 용해 O₂ 질량전달 의존. BOF 컨버터 용탕 탈탄 주요 반응 원리 그림 1 우측에 표시.
그림 1 우측 보듯 최대 탈탄율(최대 기체 생성율) 불어넣기 25~30% 지점 도달, (2) 첫 반응으로 폼 내부 상당 부분 진행. 속도 꽤 일정, 수준은 FeO 가용성과 O₂ 충격 구역 배출 금속방울 공급 의존. 불어넣기 80% 지점서 기체 생성율 급감(용탕 저 C 함량).
슬래그 폼 이점과 슬로핑 위험
슬래그 폼: 넓은 표면적 형성, 용탕-대기 직접 접촉 차단으로 제강 공정 이점. 보통 슬래그 물리적 물성 불어넣기 중 폼핑 유리하게 진화, 고 기체 생성율(화학 반응)과 맞물리면 슬래그 폼핑 제어 불능 → 컨버터 넘침 → 슬로핑 발생. 슬로핑: 수율 손실, 보건·안전 비용, 설비 손상, 환경 오염 등 해악.
폼핑 영향 공정 변수
슬래그 조성, 표면 기체 속도, 욕조 온도, 기포 크기, 슬래그 염기도, 밀도, 점도, 표면장력. 표면 기체 속도 단위 m/s, 실제 기체 속도 × 기체 체적분율.
슬래그 조성: 폼핑 영향 최중요 공정 변수, 불어넣기 중 폼핑 유리하게 진화. 물리화학적 물성(밀도, 점도, 표면장력, 염기도)이 슬래그 조성 따라 변하기 때문. BOF 제강 같은 고 표면 기체 속도(>1m/s)에서는 액체가 기체 흐름에 의해 부양(held up). 이 상황 보이드 분율(VF)이 표면 기체 속도 강의존, 슬래그·액체 물리적 물성 약의존. 기체 홀드업 형성·존재는 중력과 기체가 액체에 가하는 항력 지배.
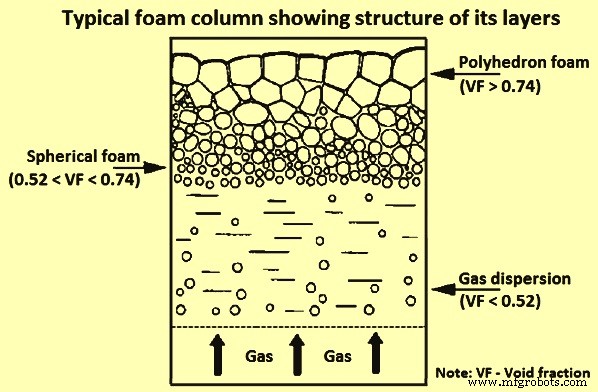
슬래그 폼: 정련 반응 주입·생성 기체 슬래그 포집 형성. 슬래그 폼에서 슬래그 포집 기체량 = VF(기체 분율) 측정, VF 통상 0.7~0.9 범위. 그림 2 대표 폼 컬럼, VF별 층 구조.
그림 2 층 구조를 보여주는 대표적 폼 컬럼
불어넣기 중 진화하는 슬래그 물리적 물성 복합 효과 → 폼 안정화 유리. 불어넣기 전반부 고 탈탄율과 맞물려 슬래그 폼 부피 급증.
폼핑 지수(FI)와 겉보기 점도
폼핑 지수(FI): 폼핑 정도 지표, 폼 높이/표면 기체 속도 비율. 단위 시간(초), 통상 0.6~1.3초. FI = 기체 수직 통과 시간 측정치 해석 가능. 일정 O₂ 공급률 가정 시 기체 속도 주 탈탄 기간 중 대략 일정 → 폼 높이 FI 정비례.
FI 관련 중요 물성: 에멀전 겉보기 점도(apparent viscosity). 겉보기 점도 높을수록 FI 높음. 겉보기 점도 증가 → 폼 높이 자동 증가. 충분히 높은 겉보기 점도면 폼 결국 컨버터 넘침 → 슬로핑. 겉보기 점도 강영향 인자: 고체 입자 존재. 연구에 따르면 고체 입자 분율 10% 증가 → 겉보기 점도 50% 증가, 폼 높이 최소 동등 증가.
슬래그 조성 효과 실험 연구
CaO-SiO₂-FeO 슬래그 1250~1400℃, 알루미나 도가니, Ar 가스 주입 폼핑 실험. FI(수계 최초 사용)로 결과 표현. FI = Δh/ΔVg, Vg = Qg/A. Δh=슬래그 높이 변화, Vg=표면 기체 속도, Qg=기체 유량, A=용기 단면적. FI 유효 조건: 폼 VF가 폼 높이 독립. 야금 슬래그 조성별 FI 0.3~56초 관측. FOAMINESS 정의에 FI 빈번 사용.
FI 다른 계산: '폼 부피 변화율 = 기체 생성/주입율 - 기포 파열 부피 변화율'. FI = 1/(k·e), k=기포 감쇠율 상수, e=평균 VF. 단, 이 정의들은 정상 상태(일정 기체 유량·화학 조성)용. BOF 슬래그 폼니스 설명 위해 동적 기체 생성·슬래그 조성 고려 동적 FI 필요: FI(d) = f(r)·FI, f(r) = (기체 생성율 + 슬래그 부피 변화율)/슬래그 부피 변화율. FI는 불어넣기 중 시간 따라 변하며 최대치 통과하는 슬래그 물성.
다른 연구: FI는 슬래그 물리적 물성 관련. FI는 슬래그 점도 증가 시 증가, 밀도·표면장력 증가 시 감소.
표면 기체 속도 효과
CaO-SiO₂-FeO 슬래그 Ar 가스 주입 폼핑 연구. 폼 높이 표면 기체 속도 증가에 선형 증가 관측.
용융환원 공정 컨버터 표면 기체 속도 0.3~3.0m/s 운전. 저속·고속 폼 차이. 고속(>1m/s) 폼 = 팽창 슬래그, 액체 전체 균일 팽창(난류·교반), 혼합 높이·VF 표면 기체 속도 증가와 함께 증가, 기체 정지 시 즉시 붕괴. 저속(0.01~0.1m/s) 폼 = 비누 폼, 기체 정지 시 점진적 붕괴. 미용해 산화물로 점도 변질 없을 때 고속 영역에서도 유효.
다른 연구: BOF 제강 같은 고 표면 기체 속도(>1m/s) 폼핑에서 액체 기체 흐름에 부양. VF 강의존 표면 기체 속도, 약의존 슬래그·액체 물리적 물성. 기체 홀드업 형성·존재 = 중력 + 기체 액체 항력 지배.
슬래그 조성 효과
슬래그 조성: 폼핑 영향 최중요 인자, 불어넣기 중 폼핑 유리하게 진화. 물리화학적 물성(밀도, 점도, 표면장력, 염기도) 조성 따라 변함.
한 연구: P₂O₅ 첨가 시 FI 약간 감소, S 첨가 시 FI 미미 감소. CaF₂(형석) 첨가 시 FI 유의미 감소, MgO 첨가 시 FI 현저 증가. CaO-SiO₂-FeO 슬래그 1400℃ Ar 가스 주입 폼핑 실험. 고체 입자 농도 증가 시 FI 증가도 관측.
FeO·MgO 첨가 효과: CaO-SiO₂-FeO-MgO 슬래그 FI. FeO 증가 시 FI ~20% FeO 질량까지 감소 후 ~32% FeO까지 정체. MgO 첨가도 35%CaO-35%SiO₂-30%FeO 슬래그에서 FeO와 유사 경향(FI 감소).
MnO·P₂O₅ 첨가 효과: CaO-SiO₂-30FeO-MgO포화 슬래그. MnO 증가 시 FI 약간 감소. P₂O₅ 첨가 시 3%까지 FI 증가 후 추가 첨가 시 감소.
온도 효과
슬래그 온도 상승 → 35%CaO-35%SiO₂-30%FeO-10%MgO 슬래그 FI 감소(1400~1550℃ 연구). 표면장력 양 온도 계수, 점도 음 온도 계수 탓. 표면장력 증가 → 폼 불안정화, 점도 증가 → 폼 안정화. 두 물성 복합 효과 → 온도 상승 시 FI 감소.
기포 크기 효과
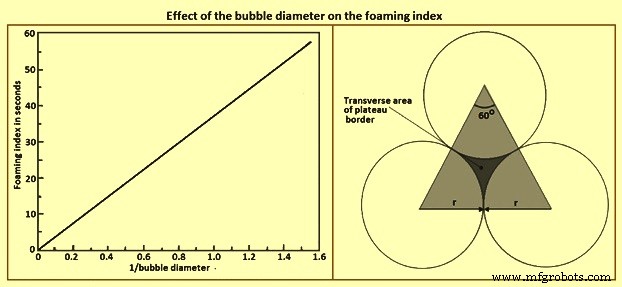
슬래그 폼핑 기포 크기 반비례 일반 관찰. 대형 기포 폼 더 일찍 붕괴. 단일 오리피스 노즐 Ar 주입(평균 기포 직경 13.5mm) vs 다중 오리피스 노즐(약 7.5mm) 비교 연구. 다중 오리피스 폼 높이 단일 대비 ~70% 더 높음. 단일 오리피스 대형 기포: 다면체 형상. 계면 반응 CO 생성 미세 구형 기포 → 상대적 안정적 폼. 두 경우 모두 기포 크기 FI 반비례(그림 3).
그림 3 기포 직경이 FI에 미치는 영향
기포 크기 증가 → 배수 증가 설명. 그림 3 플라토 보더(plateau border) 횡단면적이 배수 속도 영향. 대형 기포 횡단면적 더 커 배수 증가. 기포 직경-FI 역비례 관계 확인(영향 정도 차이 존재). 단, BOF 제강에서 슬래그 폼 주된 CO 가스 포집 형성 → CO 생성율·량, 난류 유동, 표면장력이 기포 크기 주 영향 인자.
슬래그 염기도 효과
CaO-SiO₂-FeO 슬래그 염기도-폼핑 관계 연구. FI 염기도 증가에 따라 최솟값 통과. 초기 염기도 증가 → 점도 감소·표면장력 증가(FI 음영향) → FI 감소. CaO 조성 최솟값 FI = 액상선 조성, 초과 시 침전. 액상선 넘어 추가 CaO → 고체 2CaO·SiO₂ 입자 석출 → 점도 증가 → 폼 안정화.
슬래그 밀도 효과
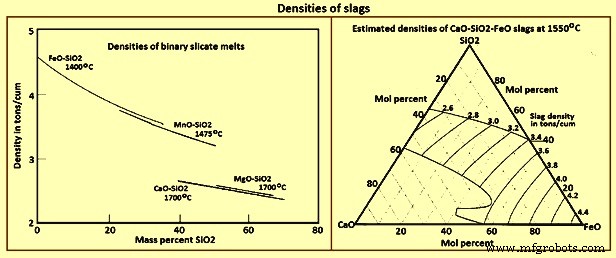
밀도: 슬래그 폼핑 상당한 영향 중요 물리적 물성. 그림 4 슬래그 밀도. FeO, MnO, MgO 축적 시 밀도 증가, SiO₂ 증가·온도 상승 시 감소.
그림 4 슬래그 밀도
따라서 FI FeO, MnO, MgO 축적 시 감소, SiO₂ 증가 시 증가. FeO 함량 증가 시 점도 저하도 유발. 여러 연구서 FI-슬래그 밀도 반비례 확인, 영향 정도 차이 존재.
슬래그 점도 효과
슬래그 점도와 불어넣기 중 진화도 슬래그 폼핑 중요 역할. 슬래그 점도 주 지배: 네트워크 포머 SiO₂, FeO, MgO, MnO, CaO 등 금속 산화물 첨가 → 네트워크 구조 파괴 → 점도 저하.
BOF 제강 초반 몇 분 슬로핑 빈발 관찰. 원인: 저온·미용해 석회 입자 존재로 초기 슬래그 점도 증가, 동시에 고 탈탄율. 슬래그 경로 액상선 온도 이하 내려가면 제2상 입자 석출. 폼 기포보다 작은 제2상 입자 → 액체 슬래그 점도 증가 → 폼 안정화. 단, 폼 부피 점도 증가와 함께 늘다가 임계 점도 넘어가면 기체 채널링(channeling) 발생, 폼핑 안 됨. 여러 연구서 FI 점도 증가와 함께 증가 입증.
기본적으로 점도 효과: 폼 내 기포막 배수·파열. 점도 증가 → 기포막 두께 증가→ 기포 합병 지연, 액체 하향 흐름(액체 배수) 플라토 보더 통해 감소 → 폼 안정화.
슬래그 표면장력 효과
액체 표면장력: 표면 분자 결속력 결과. 물방울 형성, 액체 분자 탈출 지연 역할. BOF 제강에서 슬래그/금속 에멀전·폼 형성에 슬래그 표면장력 영향. 슬래그-금속 질량전달에도 상당한 영향. 순수 액체 철 표면장력 ~1.8N/m(1550℃), 물 약 25배. 반면 순수 액체 산화물·슬래그 표면장력 0.20~0.70N/m로 매우 낮음.
슬래그 표면장력 온도·조성 따라 변동. 비금속 S, P, O₂, N₂(질소) 액체 철서 표면활성(강도 차이). 산화물 중 SiO₂, P₂O₅, MnO 슬래그 표면장력 저하, Al₂O₃(알루미나) 약간 증가.
금속-슬래그 계면장력도 표면장력 비슷하게 중요. 계면장력도 금속/슬래그 에멀전·폼 형성, 금속-슬래그 질량전달 영향. 슬래그/금속 계면 계면장력 낮으면 계면 질량전달·폼/에멀전 형성 도와 정련 유리. 단, 낮은 계면장력 → 슬래그 방울 금속 포집 유도, 슬래그-금속 강부착 → 탭핑 단계 슬래그-금속 물리적 분리 어려움.
용탕 첨가 원소들 계면장력 영향 각기 다름. 일반적으로 거의 모든 첨가 원소 액체 철 계면장력 감소. BOF 제강에서 O₂, S 금속 내 최강 표면활성 원소로 계면장력 현저 감소. FeO, MnO 슬래그 표면활성 산화물 성분으로 금속-슬래그 계면장력 감소.
욕조 제련 슬래그 폼핑 위해 P₂O₅, CaF₂, Fe₂O₃(산화제이철), V₂O₅(오산화바나듐), Na₂O(산화나트륨) 등 표면활성 성분 필수. 표면활성 화합물: 점도 저하, 무엇보다 슬래그 표면장력 저하 → 기체 포집·폼 생성 가능.
표면/계면장력 영향 한 측면: 슬래그/금속 계면 생성 기포 크기 결정 능력. 슬래그 표면장력·계면장력 증가 → 기포 직경 증가 → 폼 불안정화. 반대로 금속 표면장력 증가 → 미세 기포 생성 → 폼 안정화. 이미 생성된 폼 기포막 배수 증가 → 표면장력 증가 시 기포막 곡률 증가 → 플라토 보더 방향 액체 흡인 증가.