고로(BF)는 철함유 원료(철광석 덩어리, 신터, 펠렛), 플럭스(슬래그 생성제), 환원제(코크스)를 충전 시스템으로 로 상부에서 연속 장입하는 밀폐 시스템입니다. 내부 환원 공정 생성물은 용선(Hot Metal, HM)과 액체 슬래그. 이들은 로 허스에 축적. 슬래그는 밀도가 낮아 용선 표면에 뜹니다. 허스에 모인 액체 용선과 슬래그는 주기적으로 탭홀을 통해 러너 시스템으로 배출되며, 위어와 댐 시스템으로 용선과 슬래그 분리. 용선은 용선 란들(개방형 또는 토르피도)로, 액체 슬래그는 로 측면 대형 피트로 배출해 공랭 골재로 만들거나 슬래그 그라뉼화 설비로 보냅니다. 1970년대까지 BF 슬래그는 폐기물로 간주되어 로에서 떨어진 편리한 장소에 매립되었습니다.
주조장에서 액체 슬래그 그라뉼화 공정은 1970년대 초반 개발되었습니다. 공정들은 습식 그라뉼화 슬래그 탈수 방식에서 차이. 오늘날 액체 BF 슬래그 그라뉼화는 전 세계 모든 고로에서 채택된 검증된 기술입니다.
액체 슬래그 발생량은 장입 원료(철광석 등급, 게이트 함량, 슬래그 조성 조절용 플럭스)에 크게 의존. 1940~50년대까지 BF 슬래그 발생량은 약 980 kg/tHM. 현재 슬래그 생성 메커니즘과 BF 공정 전반 이해 향상으로 슬래그 발생량 제어·최적화·최소화 가능. 현재 BF 비 슬래그 발생량은 175~350 kg/tHM 범위. 액체 슬래그 온도 약 1,400~1,550°C.
BF 슬래그 개요
BF 슬래그는 제철 공정 부산물인 비금속 물질. 주성분: 규산염, 알루미노규산염, 칼슘알루미노규산염. 액체 슬래그는 장입물 황(S) 대부분 흡수. 슬래그 그라뉼화 플랜트 주 목적: 액체 BF 슬래그를 시멘트·건설 산업용 가치 원료로 가공. 그라뉼화 슬래그 품질 영향 파라미터: (i) 액체 슬래그 화학성, (ii) 액체 슬래그 온도, (iii) 그라뉼화 슬래그 유리상 함량, (iv) 그라뉼화 슬래그 입도 분포. 최초 둘은 BF 운영 관련, 뒤 둘은 그라뉼화 공정 관련. 공정 파라미터: 그라뉼화용 수온·수압, 유량, 열전달용 그라뉼화 면적.
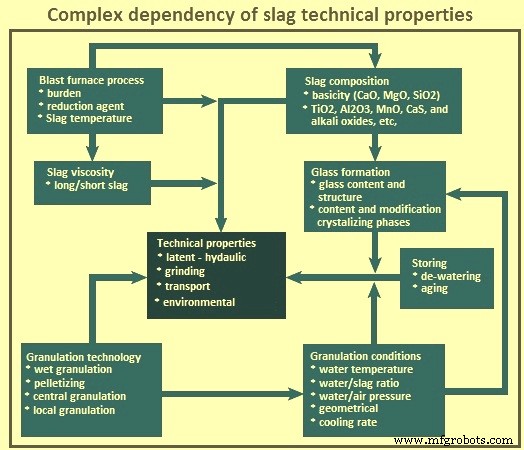
슬래그 가치는 광물학적, 화학적, 물리적, 기계적 특성(염기도, 유리상 함량, 구조, 수분 함량)에 따라 결정. 이 기술적 특성은 BF 부담과 공정, 적용 그라뉼화 기술과 운영 조건, 저장·탈수 시간 등과 연관. 그림 1은 슬래그 기술적 특성의 복잡한 의존성 표시.
그림 1: 슬래그 기술적 특성의 복잡한 의존성
그라뉼화 슬래그는 콘크리트 모래 외관. 유리질이고 섬유질. 결정화열 없음, 시멘트처럼 고체 수화물 생성 잠재 수경성 보유. 단, 시멘트는 물에 용해되어 수화 촉진되나, 그라뉼화 슬래그는 알칼리 용액에서만 용해. 알칼리 조건은 활성제나 기초 '촉매'(석회 등) 첨가로 생성. 그라뉼화 슬래그 대표 특성은 표 1 참조.
표 1: 그라뉼화 슬래그 대표 특성
번호
항목
단위
값
물리적 특성
1
상태
-
고체 입상
2
크기
mm
10 미만
화학적 특성
3
SiO₂
%
32-38
4
FeO
%
0.2-2
5
CaO
%
32-38
6
MnO
%
0.02-5
7
Al₂O₃
%
16-22
8
S
%
0.1-1.2
9
MgO
%
6-17
10
TiO₂
%
0.5-1.2
11
(CaO+MgO+Al₂O₃)/SiO₂
-
1-2
12
수분 함량
%
8-15
13
불용 잔류물
%
0.7-5
14
점화 감량
%
없음
15
유리상 함량
%
90 이상
액체 슬래그 주요 제품: (i) 공랭 BF 슬래그, (ii) 그라뉼화 BF 슬래그.
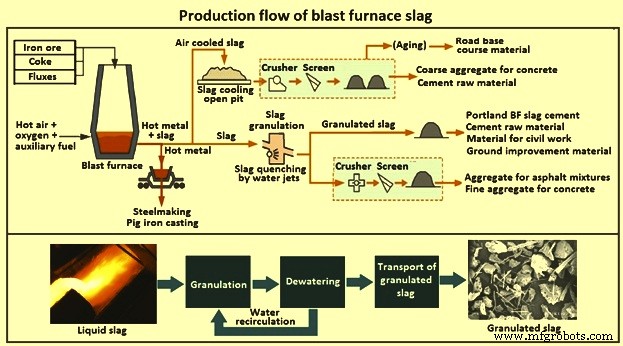
그라뉼화 BF 슬래그는 급랭으로 유리상화하여 결정화 최소화. 모래 크기(또 프리트 유사) 파편 생성, 일부 부서지기 쉬운 클링커 유사 물질 포함. 물리 구조와 입도 분포는 슬래그 화학 조성, 수냉 시 온도, 생산 방식에 의존. 그라뉼화 슬래그에서 미분말 고로 슬래그(GGBS) 생산 가능. GGBS는 시멘트질 특성으로 포틀랜드 시멘트 부분 대체재나 첨가제 사용. 공랭 BF 슬래그는 액체 슬래그를 베드에 부어 상온에서 서냉. 결정질 구조. 단단하고 덩어리진 슬래그 생성, 후속 파쇄·선별.
콘크리트 골재용 BF 슬래그 조골재는 공랭 슬래그 파쇄 후 스크린 분류, 세골재는 그라뉼화 슬래그 경미 파쇄 후 입도 제어·분류. 그림 2는 BF 슬래그 생산 흐름.
그림 2: BF 슬래그 생산 흐름
슬래그 그라뉼화 개념
액체 슬래그를 고압 워터 스프레이가 있는 그라뉼화 헤드(고로 인근 위치)로 부어 수행. 그라뉼화 공정은 냉수에서 제어된 급랭으로 결정 성장 시간 불허. 대량 물 필요(액체 슬래그 1부에 물 10부가 최적). 이 급랭 과정에서 액체 슬래그는 제어된 수류 조건 하 가속 냉각되어 약 97% 고체 입자가 3 mm 미만, 평균 크기 약 1 mm인 유리질 모래로 전환. 액체 슬래그와 고압수 충돌점은 슬래그 유량, 온도, 핫 러너 경사·형상에 의존.
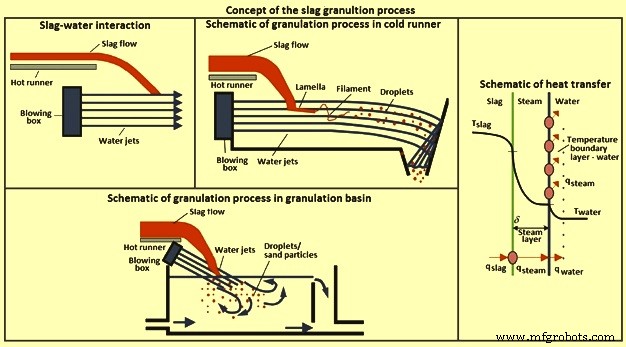
액체 슬래그와 그라뉼화수 간 열교환은 매우 빠르게 이루어져야 함. 그라뉼화 수류 제트가 슬래그 유를 액체 슬래그 박판(lamellae)으로 분해, 초기 필라멘트 후 액적(droplet) 형성. 최적 열전달은 액체 슬래그와 물 접촉 면적 최대일 때, 즉 슬래그가 액적화되어 물로 완전 감싸일 때 발생. 고체화 시간은 슬래그 액적 크기, 액체 슬래그-그라뉼화수 온도차, 슬래그-물 접촉 환경에 의존.
슬래그 액적 주변 그라뉼화수 온도에 따라 상이한 열전달 메커니즘 작동:
그라뉼화수 온도 = 물 끓는점 → 증기 방출로만 열제거
대부분 경우: 증기 방출 + 그라뉼화수로 열전달
그라뉼화수 차가워 생성 증기 즉시 응축 → 증기 방출 없이 그라뉼화수로만 열전달
일반적으로 냉수 그라뉼화 시 끓는점 도달 안 함(순간적 고슬래그 유량 시 국부적 예외). 냉수 그라뉼화에 슬래그-물 간 양호한 난류로 최적 열제거 시 증기 방출 없는 열제거 가능. 하지만 가장 흔한 경우는 증기 방출 + 물로 열전달. 슬래그 그라뉼화 공정 개념은 그림 3 참조.
그림 3: 슬래그 그라뉼화 공정 개념
액체 슬래그 그라뉼화는 온수/냉수 그라뉼화수로 수행 가능 → 두 가지 수로 레이아웃 허용.
온수 그라뉼화 회로
냉각탑 없음. 폐쇄 루프 순환 그라뉼화수, 끓는점 근접까지 가열. 액체 슬래그 열제거 주로 증기 방출로 수행. 증기·수분 손실 보충용 냉수만 보충. 회로 평균 수온 약 90~95°C. 충돌점에서 그라뉼화수가 액체 슬래그 접촉 시 95°C 이상 예상.
냉수 그라뉼화 회로
그라뉼화수가 액체 슬래그 접촉 시 공정 시작(그림 3). 슬래그 유가 박판→필라멘트→액적으로 분해. 냉수 러너 통해 수신 호퍼까지 이동 중 일부만 그라뉼화, 수신 호퍼 내 충격판 충돌 후 호퍼 낙하 시 완료 가능. 이 설계는 수류 일부만 직접 그라뉼화용, 일부는 콜드 러너 프론트엔드 마모 보호판 냉각용.
폐쇄 냉수 회로 설계 슬래그 그라뉼화 플랜트는 냉각탑 장착으로 공정(그라뉼화) 수온 일정 유지. 냉수 접촉 시 열제거는 물로 열전달 + 일부 증기 방출. 증기 방출 열전달은 그라뉼화수 온도와 순간 슬래그 유량에 따라 변동. 저슬래그 유량 시 냉수로 열전달 주, 고슬래그 유량 시 증기 방출 주. 냉수 회로 플랜트는 온수 회로 대비 고속 열제거 잠재력 높음.
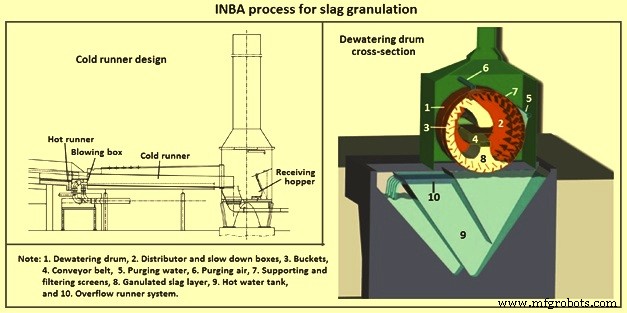
콜드 러너 설계
콜드 러너는 핫 러너 연장으로 프론트엔드 내장 블로잉 박스 포함. 블로잉 박스는 핫 러너 엔드 스파우트 하부에 설치된 콜드 러너에 완전 매립. 콜드 러너: 물-슬래그/모래 혼합물 수신 호퍼 이송 목적, 그라뉼화 슬래그 입자 마모성 강해 내마모 라이닝 장착. 액체 슬래그 열유속 위해 콜드 러너 프론트엔드 측면에 워터 스프레이 필요.
그라뉼화 분지(베이슨) 설계
핫 러너 스파우트 엔드 하부 그라뉼화 분지는 플랜트 레이아웃 따라 크기 가변 수조(그림 3). 정수위까지 물 채워 회로수 외 추가 물 그라뉼화용 확보. 난류 수조에 의해 그라뉼화 지속, 콜드 러너 레이아웃 대비 훨씬 빠름. 적은 수류로 설계 가능하나 그라뉼화용 물량 더 확보, 안전성 타협 없음. 분지 마모 보호 용이(콜드 러너는 고비용 유지보수 필요). 분지 레이아웃은 슬래그를 수위 아래 그라뉼화 분지로 밀어넣는 힘 감소 잠재력. 슬래그 액적-물 열교환은 블로잉 박스 수류 제트뿐 아니라 각 액적을 감싸는 분지 물에서도 발생. 분지 내 수면 타격 수류 제트가 난류 조성 촉진, 슬래그 액적 냉각 효과 가속. 이 설계는 물-슬래그 비율 감소하지만 그라뉼화용 물량 더 많음(분지 물량 + 블로잉 박스 수류). 그라뉼화 공정 빨라 고체화 시간 단축.
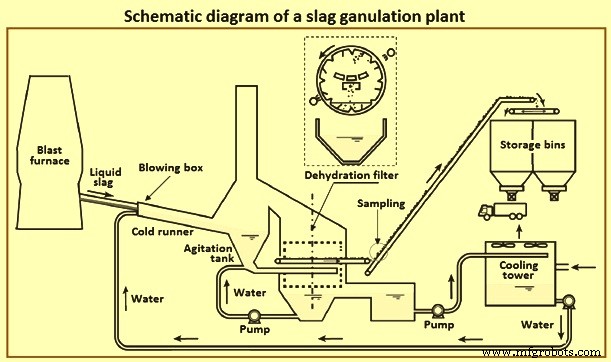
슬래그 그라뉼화 플랜트 구성: (i) 그라뉼화 섹션, (ii) 탈수 섹션, (iii) 저장 섹션. 그라뉼화 섹션은 BF 핫 슬래그 러너와 탈수 섹션 연결. 플랜트 개략도는 그림 4 참조.
그림 4: 슬래그 그라뉼화 플랜트 개략도
그라뉼화 섹션
액체 BF 슬래그 수냉 급랭·소입자로 고화, 중량 파쇄 설비 불필요. 액체 슬래그 러너 통해 BF에서 그라뉼화 장치로 유입. 러너에서 ~1,500°C 액체 슬래그 유가 그라뉼화 스프레이 헤드 고속 수류로 부어지고 ~50°C 그라뉼화 탱크 도달. 과량 물 사용으로 급속 고화·미분화 제어. 고온 슬래그로 물 일부 증발, 이후 그라뉼화 탱크 상부 응축탑에서 응축.
BF 탭핑 중 슬래그 생산량 보통 최대 10 톤/분. 변동 대응 위해 그라뉼화 장치 수류를 에너지 밸런스 계산으로 제어해 효율적·경제적 성능 보장. 제어 요소: 그라뉼화 스프레이 헤드 유량 조절 밸브.
그라뉼화 스프레이 헤드는 그라뉼레이터 기술적 핵심. 물과 슬래그 집중 혼합으로 빠르고 효율적 그라뉼화. 최적 혼합용 특정 수류 패턴 생성 설계, 자유 낙하 액체 슬래그 유에 고압 수류 제트 직향 배치.
주 수량은 제트로 그라뉼화 슈트 바닥 고속 수로 형성. 이 수층은 슬래그 그라뉼화 외에 그라뉼화 러너 보호, 그라뉼화 혼합물 이송 목적. 추가로 슬래그 유 측면에 다수 제트 배치로 전 슬래그 신속 미세 입자화, 추가 냉각, 슈트 내 슬래그/물 혼합물 추진. 수류 제트 구성으로 정상 상황 시 액체 슬래그 슈트 바닥 미접촉. 스프레이 헤드 일반적으로 탈착식 노즐 플레이트(세라믹 인서트)와 스프레이 헤더로 단시간 유지보수 중 신속 교체 가능.
스프레이 헤드 수량: 하부 스프레이 헤드 ~1,200 m³/h, 상부 ~600 m³/h, 측면 ~100 m³/h. 정상 1,800 m³/h 사용, BF 주조 말기 슬래그 유량 증가 시 추가 스프레이 헤드 활성화·총유량 2,400 m³/h까지 증대.
스프레이 헤드 요구사항: (i) 단순·논리적 구조로 제작비 절감·교체 단순화, (ii) 내마모 재료 축적(노즐·가이드 세라믹 인서트 등), (iii) 점검·교체 용이, (iv) 접근·청소 용이.
담금질 중 물 증발, SOx 화합물 방출. 응축탑(워터 스프레이 노즐 어셈블리 포함) 적용으로 배출가스 제거. 스프레이로 배출가스 물에 용해, 슬래그 내 CaO로 부분 중화.
그라뉼화 탱크 전체 내마모 내화물 라이닝(고난류·침식적 물-슬래그 입자 혼합물 노출). 중력으로 탈수 섹션 이송, 슬래그 입자-물 분리.
탈수 섹션
그라뉼화 섹션이 슬래그에 물 첨가 → 제거·재순환 필요. 수분 함량 10~12%로 저감 목적. 탈수 슬래그 트럭 직접 적재 또는 물류 시스템 이송. 다양한 탈수 시스템 사용: 자갈층 여과층, 탈수기, 회전 탈수 휠, 탈수 드럼, 정적 탈수 사일로 등.
저장 섹션
탈수 그라뉼화 슬래그 컨베이어로 그라뉼화 슬래그 저장 이송. 사일로와 야외 저장 모두 사용.
슬래그 그라뉼화 플랜트는 일반적으로 콤팩트 설치, 제한 공간 적용 적합. 그라뉼화, 탈수, 저장 설비 물리적 독립으로 별도 위치 설치 가능. 다중 조합 허용.
주조장 슬래그 그라뉼화 공정
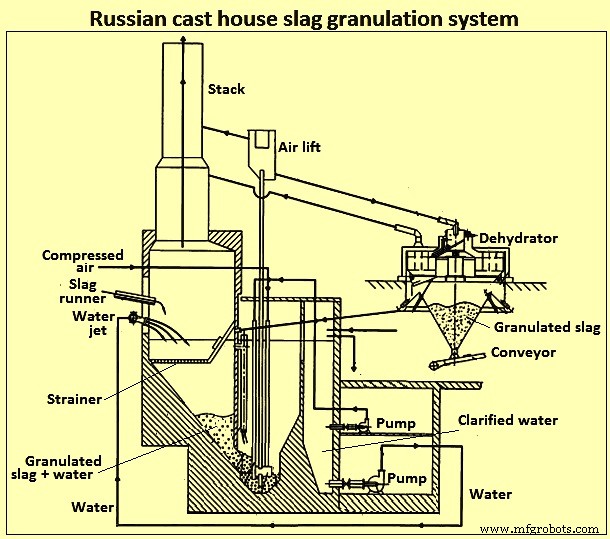
주조장 슬래그 그라뉼화 공정 다수. 주요 운영 공정: OCP(개방 사이클) 그라뉼화 시스템, 러시아 설계 플랜트(그림 5), RASA 시스템, INBA 슬래그 그라뉼화 플랜트(그림 6) 등.
그림 5: 러시아 주조장 슬래그 그라뉼화 시스템
주조장 슬래그 그라뉼화 공정: 용선에서 액체 슬래그 분리 → 라이닝·모래 보호된 러너 시리즈로 그라뉼화 챔버 유입. 가압 수류와 액체 슬래그 직접 접촉. 급속 냉각과 수압 충격으로 액체 슬래그 유리질 모래 입자 그라뉼화, 물과 슬러리 혼합물 형성. 이 슬러리 탈수 섹션 이송.
최단 탈수법: 자갈층 여과층. 주기적 물·공기 역세척으로 슬래그 미립자 막힘 제거. RASA 탈수 설비: 여러 여과층, 하부 다른 입도 자갈층 구성. 가장 대중적 탈수 장비: INBA 공정 회전 탈수 드럼. 슬래그-물 슬러리 드럼 전장 균일 분배. 드럼 내부 축방향 베인이 그라뉼화 슬래그 연속 들어올려 상부 컨베이어 벨트 적재. 드럼 외부 미세 메쉬가 그라뉼화 슬래그 보유, 물 여과. 드럼 하부 그라뉼화 슬래그 층이 자가 여과 효과 생성.
탈수 후 잔류 수분 10~12%. 탈수수 정제·냉각·재순환. 건조 슬래그 컨베이어로 저장 이송 후 고객 출하. 슬래그 그라뉼화 중 발생 수증기 스테인리스 스틸 스택 배출.
그림 6: INBA 슬래그 그라뉼화 공정
슬래그 그라뉼화 공정 중 배출가스
BF 슬래그 S 함량 ~1%, 코크스·석탄 S 함량 따라 2%까지. 주 황화합물: 황화칼슘(CaS). 그라뉼화 중 기체 황화합물 생성·배출. 주성분: 황화수소(H₂S), 이산화황(SO₂). 단순 반응식: (i) CaS + H₂O = H₂S + CaO, (ii) CaS + ³/₂ O₂ = SO₂ + CaO. 주로 1,100°C 이상에서 발생. 슬래그 액적 액체 상태인 동안 CaS 충분히 공급. S 공급은 유동·확산으로 접촉면 도달. 단, 액적 표면 경화(스킨 형성) 후 S 전달은 확산만. 고체 확산 계수 액체보다 훨씬 작아 액체 내부 S 표면 공급 중단. 경화 스킨 형성 후 스킨 내 S만 증기와 반응. 증기(H₂O 증기 + 기체 황화합물 H₂S, SO₂)가 주변 그라뉼화수 접촉 시 관련 분압 따라 황화합물 용해. 수온, 수질 pH, H₂S·SO₂ 용해도 등 조건이 증기 방출·대기 배출량 또는 물 속 CaO 결합량 결정.