슬래그 폼핑(거품 슬래그 형성)은 현대 전기로(EAF)에서 중요하고 필수적인 관행이 되었습니다. 좋은 폼핑 슬래그는 공정 효율과 여러 이점에 크게 기여하기 때문입니다. 슬래그 폼핑 품질은 EAF 제강 공정의 중요 요소로, 액체 욕조 열이 EAF 벽으로 손실되지 않게 보장합니다. 슬래그 폼은 넓은 표면적 형성과 용탕-대기 직접 접촉 차단으로 EAF 제강에 이롭습니다.
슬래그 폼핑은 유용하면서 경제적인 기술입니다. 에너지 절약뿐 아니라 여러 이점으로 널리 쓰입니다: (1) 전호 열을 슬래그가 포집해 에너지 효율 증대, (2) 수냉 패널과 지붕을 복사열로부터 보호, (3) 진동과 소음 공해 감소, (4) 욕조 질소 흡수 감소.
폼핑 슬래그 형성 3단계
1단계: 액체 강 상(相)에 산소 주입
2단계: 슬래그에 탄소 주입
3단계: 슬래그에 산소 주입
초기에는 용융 금속에 산소 주입(1단계). 이 산소가 기존 탄소와 반응해 CO(일산화탄소) 기포 생성. 산소는 욕조 내 철과도 반응. 철이 산화철(FeO) 형태로 손실되면 슬래그에 탄소 주입(2단계)해 산화철 환원 반응 유도. 이 단계에서 CO 가스 발생과 함께 철이 욕조로 복귀해 로 성능 개선. 3단계에서는 슬래그에 산소 주입해 슬래그 내 탄소 산화. 이 단계에서 탄소와 산소 동시 주입으로 CO 생성과 폼핑 효과 증대.
슬래그 폼핑 메커니즘과 제어
보통 폼 아래 조밀한 슬래그 층이 존재합니다. 하지만 모든 슬래그가 폼 생성에 소요돼 조밀층이 없을 수도 있습니다. 이 경우 폼 생성 가능량보다 슬래그 양이 부족한 것입니다.
슬래그 폼핑 공정으로 에너지 3~10%, 내화물 소모 25~63% 절감 가능하다는 보고도 있습니다. 폼핑 두 가지 기본 요건: (1) 미세 기포 생성 반응/공정, (2) 기포를 안정적 폼으로 유지할 적절한 슬래그 물성. 보통 화학 반응 기체는 미세 기포로 슬래그 폼핑(안정적), 기체상 주입(산소, 아르곤 등)은 대형 기포와 덜 안정적 폼 생성.
EAF 공정용 슬래그에 일정 폼빌리티(foamability)가 필요한 이유: 공정 중 폼핑 슬래그가 흑연 전극 마모 방지, 전호 덮개 → 전극-용탕 열전달 향상 → 생산성 증대. 복사 손실 감소(슬래그가 빛 차단) → 내화물 마모 감소 → 유지보수 다운타임 단축. 전호 안정화 → 효율 향상. 폼이 EAF 소음 감소 → 작업 환경 개선. 전력·전압 변동 감소.
좋은 폼핑 슬래그와 적정 제어 효과: (1) 전극 슬래그 침지로 고조파 감소 → 동일 트랜스포머 설정에서 전력 6~9% 증가, (2) 전극 팁이 슬래그 300~600mm 깊게 들어가면 전호 플라즈마 고온화로 전력 15% 증가, (3) 좋은 폼핑 슬래그로 산소-연료 버너 사용 시 버너 에너지 효율 40%→70% 향상. 단, 히트 초반 슬래그 형성, 슬래그 화학 성분 엄격 제어(슬래그 플러싱 제한, 최초 차지 버킷 바닥에 석회 또는 밀스케일 투입)가 전제. 좋은 폼핑 슬래그 열적 이점은 열전달 경로가 측벽에서 욕조로 이동한 데 기인. 한 연구에 따르면 폼핑 슬래그 품질 변동이 전기 에너지 수요에 ±0kWh/t 영향.
슬래그 폼핑 정의와 기체 생성
슬래그 폼핑 의미를 아는 것부터 유용. 기체 생성은 폼핑 슬래그 성공 필수. 기체는 주로 산화철(FeO) 탄소 환원으로 생성되는 CO 가스. 기체가 조밀 슬래그 층 위 폼 기포 형성. 폼은 맥주 거품 같은 미세 기포 또는 비누 거품 같은 대형 기포 형태. 미세 기포는 화학 반응 결과로 생성, 결과 폼 안정적. 기체 주입은 대형 기포, 덜 안정적 폼. 진짜 폼핑을 단순 기체 홀드업(gas hold-up, 액체 전체에 기포 분포, 기포로 슬래그 팽창, 기체 정지 후 팽창 급속 쇠퇴)과 혼동 말 것. 진짜 폼은 기체 생성 정지 후 수 분간 꽤 안정적 유지 가능.
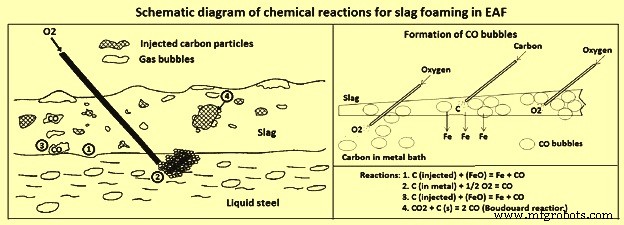
기체 기포 생성 반응: 슬래그 내 FeO가 주입 탄소와 용탕 용해 탄소에 의해 환원. 슬래그 폼핑 공정에서 탄소 주입 → 슬래그 FeO와 반응 → CO 가스 생성 → 슬래그 폼핑. 반응식: C(주입) + FeO = Fe + CO. 용탕 탈탄에 의한 CO 생성: C(용탕) + ½O₂ = CO. FeO는 산소 분출 주요 산화 생성물로 현장 생성돼 슬래그 주성분(20% 이상). 슬래그 점도가 폼 유지에 적합하면 단순 탄소 주입만으로 슬래그 폼핑. FeO 환원율이 꽤 빨라 폼 내부 대량 기체 생성 잠재력. 환원 반응은 열 흡수 → 슬래그 국부 점도 상승 유발.
폼핑 영향 공정 변수
슬래그 조성, 표면 기체 속도(superficial gas velocity), 욕조 온도, 기포 크기, 슬래그 염기도, 밀도, 점도, 표면장력. 표면 기체 속도 단위 m/s, 실제 기체 속도 × 기체 체적분율.
폼핑 지수(Foaming Index, FI)
슬래그 폼핑 중요 파라미터. 기체가 슬래그 통과하는 시간으로 볼 수 있음. 폼핑 정도 지표로, 폼 높이와 표면 기체 속도 비율. 단위는 시간(초). FI = 폼 높이 / 표면 기체 속도. FI는 슬래그 물성(점도 등)과 연관. 점도 높을수록 FI 높음. 점도 상승 → 폼 높이 자동 증가.
FI는 기포 크기 증가 시 감소. 보통 첫 반응(FeO 환원)으로 미세 기포 형성, 상대적 안정적 폼. EAF 제강에서 공정 후반으로 갈수록 폼 안정성 저하, 폼 높이 감소 관찰. 초기 FeO 함량 증가 → 1단계 반응 속도·CO 생성 증가 → 폼핑 증가. 하지만 FeO 더 늘면 슬래그 점도 감소, 밀도 증가 → 기포 배수 가속 → 폼 감소·쇠퇴. 따라서 임계 FeO 함량(타 조건 의존 20~40%) 이하에서 폼핑 증가, 이상에서 폼 안정성 저하.
초기 폼핑 실무와 탄소 주입
슬래그 폼핑 도입 초기에는 전극 제조 흑연 분말(80% -200 메쉬)을 공기 캐리어 가스로 금속-슬래그 계면에 주입해 보조. 시행착오와 계산 결과 흑연 질량 유량 25kg/min이 안정적 폼 생성에 충분. 히트 초반 이보다 높으면 심한 슬래그 슬로핑(slopping) 유발, 작업장 운영 지장, 불안정 전호로 고전압 저전류 장아크 운전 방해.
장아크 운전과 폼핑 슬래그
EAF 제강에서 장아크 운전은 폼핑 슬래그 관행과 병행. 탄소 주입으로 슬래그 폼핑해 슬래그 층 높이 올려 전호 완전 덮개 → 전호 복사·플레어 차단 → 열 욕조 전달, 측벽 열부하 감소. 좋은 폼핑 슬래그 유지가 안 되면 2차 전압 낮춰 아크 길이 줄여 로 구조 손상 위험 회피가 바람직.
슬래그 물성과 기체 발생율
슬래그 폼핑 현상은 슬래그 물성과 슬래그 내 반응 기체 발생율 의존. 폼 얻으려면 기체 흐름 필요. 기체 흐름은 슬래그에 탄소(C), 금속 욕조에 기체 산소(O₂) 추가로 생성. 폼핑 높이 제어로 안정 운전 유지 필요.
슬래그 물리적 물성(조성·온도 영향)에 따라 폼핑 정도 차이. EAF 공정에서 코크스/석탄 형태 탄소 슬래그 층 추가는 일반적. 탄소 소비는 부두아르 반응(Boudouard reaction) 거쳐, CO 생성률은 탄소 첨가율에 비례(정상 상태 도달 후).
슬래그 폼핑은 로 내 기체 흐름 영향 크나, 슬래그 물성(점도, 밀도, 표면장력 제어)도 영향. 이 물리적 물성은 시스템 온도와 슬래그 조성 의존.
슬래그 조성 설계 고려사항
EAF 공정 슬래그 조성은 강종과 정련 방식 의존. 슬래그 조성 선택 시 여러 요소 고려. 슬래그 여러 산화물로 구성, 3범주: (1) 염기성 산화물(CaO, MgO, FeO), (2) 산성 산화물(SiO₂), (3) 양쪽성 산화물(Al₂O₃). 염기성 슬래그에서 FeO 최적 범위 15~25%. 폼 형성 위해 기포 상승 방해할 충분한 점도 필요. 적정 점도 위해 적절한 슬래그 염기도 중요. 염기도는 슬래그 염기성분/산성분 비율. 염기성분은 용탕에 O²⁻ 이온 공급, 산성분은 결합. CaO/SiO₂ 비율 변화로 조성 변경 → 염기도 조절 → 점도 변경.
FeO 함량 조절로 점도 변경도 가능. FeO 증가 → 점도 감소. 석회 첨가 등 슬래그 내 고체 입자량 증가로 점도 수정도 가능. 염기도 증가 시 점도 감소하나 임계값 넘어 고체상 석출 시 다시 증가. 고체 입자 존재 → 겉보기 점도 증가. 고체 입자는 기포 핵생성 사이트 역할도 함. 단, 과도 고체 입자는 기포 상승 방해.
마랑고니 효과(Marangoni Effect)와 표면장력
액체 시스템에서 표면/계면 장력 구배가 운동 유도 → 마랑고니 효과. 슬래그-용탕 계면엔 일반적으로 큰 계면 장력 구배 존재. CO 생성 반응 발생 슬래그-금속 계면에서 FeO 농도 낮음 → 표면장력 저하 → 마랑고니 효과 발생 → 기포 형성 시 새 표면 생성 용이.
표면장력은 폼 쇠퇴(기포 안정성)에도 영향. 표면활성 성분 첨가로 안정성 개선 가능. 제강 공정에서 표면활성 성분 존재가 폼핑 촉진 관찰. 마랑고니 흐름(계면 CO 기포 제거 도움)은 표면활성 원소 없이도 발생 가능. 슬래그 밀도도 폼 높이 영향. 저밀도 = 지탱 무게 적음 → 고밀도 슬래그 대비 더 높은 폼 가능. 하중 견디려면 표면 탄성 필요. 표면활성 원소 첨가로 가변 표면장력 구현 가능.
제강 조업 폼핑 슬래그 생성 반응
제강 조업 폼핑 슬래그 환원 반응으로 CO 기포 생성: (1) CO₂ + C(s) = 2CO (부두아르 반응), (2) CO + Fe₂O₃ = CO₂ + 2FeO, (3) CO + FeO = CO₂ + Fe, (4) C(s) + FeO = CO + Fe. 부두아르 반응과 고체 탄소에 의한 FeO 환원: 고흡열. Fe₂O₃ CO 환원: 에너지 중립. FeO CO 환원: 약한 발열. 중요: 철 산화물이 탄소 연소 산소 성분 공급원, 기체 산소 아님 → 슬래그 폼핑 위해 강욕 일정 산화 필요.
슬래그 폼핑 구동력
슬래그 폼핑 구동력은 EAF 용해-정련 공정 중 CO 생성으로 제공되는 공기압 에너지. 탄소 주입 → 슬래그 FeO와 반응 → CO 생성 → 슬래그 폼핑. 반응: C(주입) + FeO = Fe + CO. 용탕 탈탄 CO: C(용탕) + ½O₂ = CO. 이 반응들이 CO 생성 책임. 두 번째 반응은 기체 산소-욕조 탄소 직접 반응, 첫 번째는 슬래그 내 탄소 직접 FeO 환원. 모두 CO 생성 반응으로 금속-슬래그-탄소-기체 상간 물질전달 교반 에너지 제공, 슬래그 폼핑 필요 조건. CO 소비 반응: (1) CO + Fe₂O₃ = CO₂ + 2FeO, (2) CO + FeO = CO₂ + Fe, 부두아르 반응 CO₂ + C(s) = 2CO로 제어 가능.
반응 부위: (1) 슬래그-금속 계면, (2) 기체-금속 계면, (3) 탄소-슬래그 계면, (4) 슬래그-기체 및 탄소-기체 계면. 그림 1은 EAF 슬래그 폼핑 화학 반응 개략도. 탄소 주입 시 강 용해-정련 공정 반응 부위 보여줌. CO 생성이 탄소재료 크기·종류·질량유량, 캐리어 가스 유량, 욕조 탄소 함량, 슬래그 화학, 슬래그-금속 계면적 등 여러 공정 변수 복합 함수임 확인 가능.
그림 1 EAF 슬래그 폼핑 화학 반응 개략도
슬래그 폼빌리티와 폼핑 지수 안정성 곡선
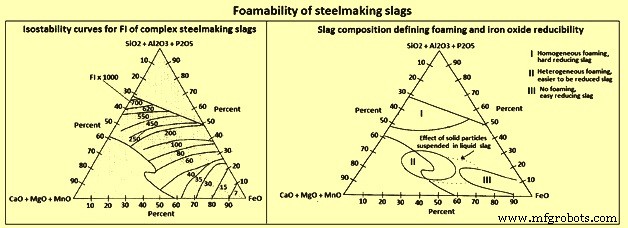
폼핑 다른 조건: 강철 제련 온도에서 슬래그 수송 물성(폼 안정성 영향) 충족. FI가 이 물성 결정. FI 단위 초, 슬래그 화학 함수. 그림 2 슬래그 FI 안정성 곡선. 추론:
산성 슬래그: 최고 FI 형성 능력 → 균질 폼핑(homogeneous foaming)
저 FeO(<10%): 고 FeO(>40%, 모든 염기도)보다 안정적 폼 형성 → 비폼핑 슬래그(non-foaming slag)
저 FeO에서 염기도 강하게 폼핑 안정성 영향. 고염기도에서 주어진 FeO 함량 하 FI 감소. 고 FeO에서 염기도 역할 없음.
중간 FeO·고염기도(석회 포화대 근방): 중간 FI, 석회 고체 입자 존재가 폼 형성 안정화 도움 → 이 영역 이종 폼핑(heterogeneous foaming)
그림 2 제강 슬래그 폼빌리티
그림 2는 슬래그 조성과 폼핑 관계도 보여줍니다. 액체 슬래그 부유 고체 입자 영향. 액체 슬래그 내 20% 체적분율 고체 입자만으로도 슬래그 점도 2배 증가, 이종 폼핑 영역 상당히 확대돼 비폼핑 영역 일부 포괄(점선).
복합 슬래그 내 FeO 활성도 연구
탄소 주입 시 슬래그 폼핑 완전 이해 위해 복합 슬래그 내 FeO 활성도 다수 연구. 결과:
저 FeO 활성도(<10%) 균질 폼핑 영역: 저 FeO 활성도 탓도 있지만 주로 슬래그 내 실리카 표면활성 탓에 탄소 환원 강한 저항. 이 영역 환원 속도 물질전달·화학반응 혼합 제어.
고산화 슬래그: FeO 활성도 충분해 탄소 환원 쉬우나 안정적 폼 형성 못 함.
일반 제강 슬래그 조성: 중간 거동. 단, 최종 슬래그 고산화 경향.
폼핑 슬래그 모니터링과 제어
폼핑 슬래그 상태 모니터링 필수. 초기엔 작업자 육안·청각·경험 의존. 1980년대 중반부터 전자 모니터링·컴퓨터 제어 도입. 아크 왜곡, 아크 소음, 발광 등 여러 신호 연구. 현재 교류로 운전에서 아크 왜곡이 폼 상태 모니터링 최다 이용 신호. 전극 레귤레이터와 센서·프로그램 통합 용이. 많은 EAF가 전호 발생 전력 공급 고조파를 폼핑 모니터로 활용(좋은 폼핑 → 안정적 전호 → 적은 고조파). 소리·발광 분석 모니터링 시도도 있음.
EAF 폼핑은 제강 공정 필수 부분, 특히 정련 단계. 현재 장아크 공정은 전극·전호 주변 스크랩 에너지 전달 최대화. 스크랩이 전호 복사 대부분 차단, 측벽 전달 적음. 스크랩 용해 후 전호 복사 모두 측벽 직격. 노출 전호 최대한 덮어 폼핑 슬래그 이 에너지 차단 → 측벽 도달 방지 → 강욕 전달. 폼핑 슬래그 서서히 쌓아 올리며 스크랩 녹고 측벽·지붕 열복사 노출 진행 → 정련 단계 최대 높이 도달. 주입 탄소·CO가 슬래그 FeO 환원해 금속 철로 환원 도움.