BOF 제강은 용선에서 강을 만드는 배치 공정입니다. 탄소(C), 망간(Mn), 인(P) 농도가 강 품질 영향. 주조 위해 미리 정한 온도·조성 달성 위해 내화물 라이닝 컨버터 내 용선에 산소(O₂) 분사. O₂가 욕조 내 여러 원소 산화 → 온도 상승, 유해 원소 농도 저하. 생성 액체 산화물 욕조 상부 떠올라 슬래그 층 형성. BOF 제강 효과 위해 상당한 슬래그 부피 필요하나, 컨버터 크기 한계로 슬래그 부피 제한됨.
컨버터 내 극대 표면적 덕에 반응 속도 매우 빠름. O₂ 금속 욕조 분사 → 대량 기체 발생 → O₂ 제트 충격으로 욕조 표면에서 전단된 금속 방울, 액체 슬래그와 에멀전 형성. 생성 기체 산화물(CO, CO₂) 슬래그 층 통과하며 폼 형성.
슬래그 폼 형성은 O₂ 분사 중간 부근 발생, 슬래그 FeO 흡수 감소 시기와 거의 일치. 최대 탈탄율 시기와 겹쳐 최대 폼 높이 불어넣기 전반부(약 35%) 직전 도달(고 탈탄 기체량 + 고 폼빌리티).
BOF 제강 특징: 다상 폼과 슬로핑
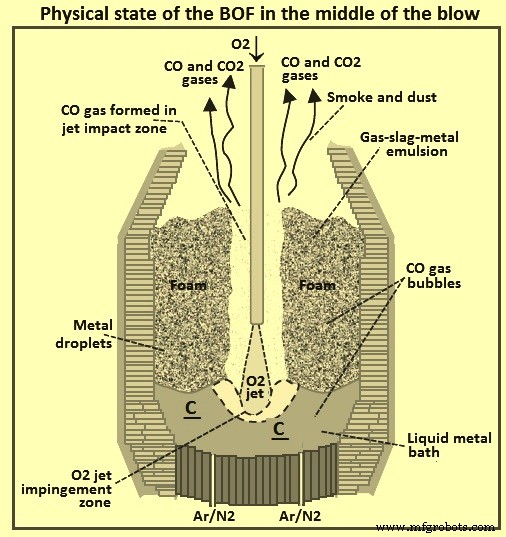
BOF 제강 공정 특징: 액체 슬래그, 금속 방울, 고체 '제2상' 입자(미용해 플럭스), 공정 기체로 구성된 다상 폼 형성. 이유: (1) 고속 O₂ 제트 용탕 충격 → 상당량 용탕 금속 방울 형태로 컨버터 상부 배출, (2) 덩어리 플럭스 배치 투입 → 느린 플럭스 용해 → 느린 액체 슬래그 형성, (3) 액체 슬래그, 미용해 플럭스, 금속 방울 → 점성 에멀전 형성 → 상향 공정 기체 차단, (4) 공정 기체 상당 부분 에멀전 내부 금속방울 C-슬래그 FeO 반응으로 생성. BOF 효과 위해 컨버터 내 대량 폼(기체-금속-슬래그 에멀전) 필요. 이 에멀전(그림 1)은 컨버터 크기 한계로 제한. 에멀전 부피 용기 용량 초과 시 슬래그 일부 컨버터 목 통해 배출.
그림 1 불어넣기 중반 BOF 물리 상태
슬래그 폼핑 이점: 정련 반응 표면적 증대, 용탕 대기 차단, 내화물 극한 연소 차단, 후연소·열전달 매체 형성. 반면 대량 형성·컨버터 입구 넘침 시 불리·위험 → 슬로핑.
슬로핑 정의와 결과
컨버터 밖으로 슬래그 배출 = 슬로핑. 불타는 컨버터에서 용탕·슬래그 조각이 분사 중 컨버터 목으로 던져지는 현상으로 시각 식별. 슬로핑 불규칙 현상. 심한 슬로핑 대량 분진 배출 동반. 결과: 수율 손실, 연속 생산 중단, 환경 오염, 보건·안전 비용, 흄 후드·컨버터 입구 손상. 슬로핑 발생 시 컨버터 아래·입구 배출 슬래그 청소 위해 강 생산 중단 → 컨버터 히트 시간 증가 → 생산성 악영향. 슬로핑 열수지 방해 → 불어넣기 완료 후 최종 용강 온도 영향. 반면 슬래그 폼핑 억제·미미 제한 시 분진 생성·복사열 손실 증가.
전통적으로 운영자 육안 모니터링·시정 조치로 위험 슬로핑 방지. 공정 중단 없이 필요 품질·수율 달성 중요 → 슬래그 폼 컨버터 배출 억제 필요성 큼.
생산 증대와 슬로핑 감소 요구 상충. O₂ 분사율 증대 → 생산 증대 가능하나, 동일 증대 → 컨버터 내 기체 생성율 증가. 정상 상태에서 기체 생성율 증가 → 폼 높이 증가 → 슬로핑 발생 확률 증가.
슬로핑 원인 변수
초기 이해: 슬로핑 두 주원인 (1) 저염기도·고점도·저표면장력 슬래그 특성 진화, (2) 고 욕조 온도·슬래그 고 FeO 함량 조장 탈탄. 실제 슬로핑 현상 더 복잡·동적·다변수 의존. 공정 변수: (1) 격렬한 용해 진행, (2) 슬래그 점도, (3) 표면장력, (4) 밀도, (5) 탈탄 공정 생성 기포 크기, (6) 약하거나 불안정한 용해 순환, (7) 컨버터 작업 라이닝 높이·부피·형상, (8) 랜스 높이, (9) 랜스 O₂ 유량, (10) 랜스 팁 홀 마모, (11) 용선·스크랩 화학 조성, (12) 탈탄율. 추가 희소 변수 존재. 다수 변수 영향 → 슬로핑 발생 혼돈적·예측 불가 통념 설명. 슬로핑 문제 지속 → 적정 폼 부피 유지하며 슬로핑 방지 방법 탐색. 불행히 꽤 어려운 과제.
슬래그 폼핑(재정리)
슬래그 폼핑 이점: 정련 반응 표면적 증대, 용탕 대기 차단, 내화물 보호, 후연소·열전달 매체. 대량 형성·넘침 시 불리·위험.
BOF 폼핑 영향 변수: 슬래그 조성, 표면 기체 속도, 욕조 온도, 기포 크기, 염기도, 밀도, 점도, 표면장력. 표면 기체 속도 m/s, 실제 기체 속도 × 기체 체적분율.
슬래그 조성: 폼핑 영향 최중요 변수, 불어넣기 중 폼핑 유리하게 진화. 물리화학적 물성(밀도, 점도, 표면장력, 염기도) 조성 따라 변함. 고 표면 기체 속도(>1m/s, O₂ 제강) 폼핑에서 액체 기체 흐름에 부양. VF 강의존 표면 기체 속도, 약의존 슬래그·액체 물리적 물성. 기체 홀드업 형성·존재 = 중력 + 기체 항력 지배.
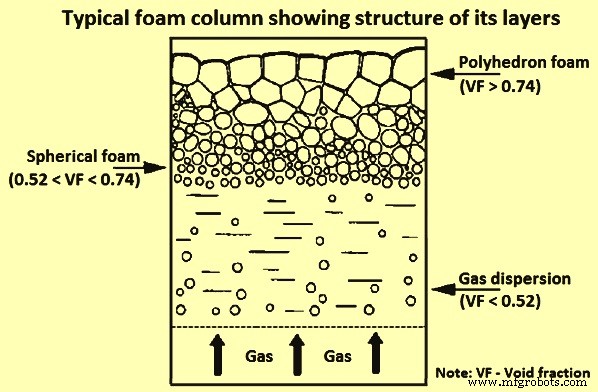
슬래그 폼: 정련 반응 주입·생성 기체 슬래그 포집 형성. 슬래그 폼 기체 포집량 = VF(기체 분율) 측정, VF 0.7~0.9 범위. 그림 2 VF별 폼 컬럼 층. 불어넣기 중 진화 슬래그 물리적 물성 복합 효과 → 폼 안정화 유리, 전반부 고 탈탄율 맞물려 폼 부피 급증.
그림 2 층 구조를 보여주는 대표적 폼 컬럼
폼핑 지수(FI): 폼핑 정도 지표, 폼 높이/표면 기체 속도 비율. 단위 시간(초), 통상 0.6~1.3초. FI = 기체 수직 통과 시간. 일정 O₂ 공급률 가정 시 기체 속도 주 탈탄 기간 대략 일정 → 폼 높이 FI 정비례.
FI 중요 물성: 에멀전 겉보기 점도. 겉보기 점도 높을수록 FI 높음. 겉보기 점도 증가 → 폼 높이 자동 증가. 충분히 높은 겉보기 점도면 폼 컨버터 넘침 → 슬로핑. 겉보기 점도 강영향 인자: 고체 입자 존재. 연구: 고체 입자 분율 10% 증가 → 겉보기 점도 50% 증가, 폼 높이 최소 동등 증가.
기체 생성(탈탄 반응)
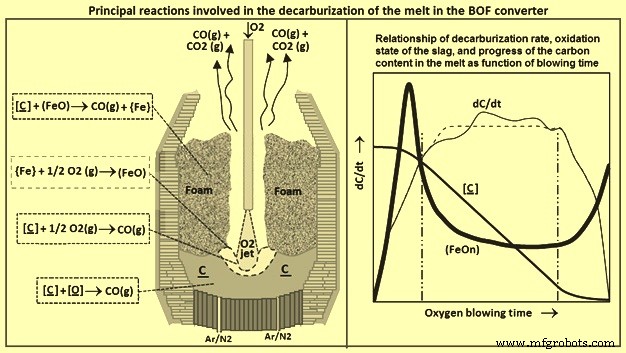
FI 식 따라 기체 생성율 폼 형성·성장 중요 역할. 기체 = 탈탄 산물. 경로: (1) 핫스팟 금속 표면 직접 산화: [C] + ½O₂(g) = CO(g), (2) 폼 내부 간접: [C] + (FeO) = CO(g) + {Fe}, (FeO) = {Fe} + ½O₂(g) = (FeO), (3) 용탕 내: [C] + [O] = CO(g).
(1) 탈탄, (2) Fe 산화 반응 즉시 시작·지속. (1) C 표면 함량 감소로 속도 감쇠. Fe 산화율 일정하나 FeO 슬래그 함량 (2) 소비 증가로 감소. 불어넣기 말기 FeO 다시 증가(저 C로 FeO 탈탄 참여 감소). 최말기 조절 탈탄 = 용탕 내 C-용해 O₂ 반응(3). 말기 탈탄율 = 용탕 하부→상부 C 질량전달, 반대 방향 용해 O₂ 질량전달 의존. BOF 컨버터 용탕 탈탄 주요 반응 그림 3.
그림 3 BOF 컨버터 용탕 탈탄 주요 반응
그림 3 우측: 최대 탈탄율(최대 기체 생성율) 불어넣기 25~30% 지점, (2) 첫 반응으로 폼 내부 상당 부분 진행. 속도 일정, 수준 FeO 가용성·금속방울 공급 의존. 불어넣기 80% 지점 기체 생성율 급감(용탕 저 C).
분사 방식(Blowing Regimes)
BOF 컨버터 실무 운전에서 욕조·슬래그 각각 O₂ 공급 완벽 균형 달성 어려움. 균형 벗어난 O₂ 상태 두 용어: (1) 하드 블로잉(hard blowing), (2) 소프트 블로잉(soft blowing).
하드 블로잉: O₂ 랜스 욕조 가까이 → 핫스팟 탈탄(1) 촉진, 후기 용탕 탈탄(3) 촉진 → 저산화 슬래그(under-oxidized slag).
소프트 블로잉: O₂ 랜스 욕조 멀리 → 슬래그 O₂ 공급 증가(2) → 탈탄율 저하, 과산화 슬래그(over-oxidized slag).
이상적 공정(랜스 최적 위치): 신선 O₂ 슬래그 공급 = 금속방울 탈탄 FeO 소비 균형. 탈탄율 높고 제어됨 → 컨버터 상부 큰 부분 채우는 안정적 폼 → 라이닝 마모·스컬링(skulling) 최소화. 수율·블로잉 결과 양호.
랜스 너무 깊으면: 슬래그 O₂ 공급 부족 → FeO 소비 균형 못 맞춤 → 슬래그 O₂ 기아. 탈탄율 여전히 높음(강한 O₂ 제트-욕조 접촉). 저 FeO로 슬래그 폼핑 안 됨. 에멀전 점성↑·수축. 에멀전 높이 감소 → 기체 채널링 쉬움, 스핏팅(spitting) 심화 → 방울 높이 튀어 컨버터 밖으로. 스핏팅 증가 → 수율 저하, 랜스·컨버터 콘·입구 스컬링. 하드 블로잉 다른 효과: 바닥 마모율 증가.
랜스 너무 높으면: 슬래그 O₂ 수준 상승(부드러운 O₂-욕조 접촉 + 덜 배출 금속방울로 FeO 소비 느림) → 탈탄율 저하, 폼 높이 감소, 라이닝 마모 촉진. 얕은 O₂ 제트 충격 → 욕조 혼합 저하 → 데드존 생성, 바닥 빌드업(build-up).
슬로핑 현상
저 탈탄율 + 과산화 슬래그 조합 = 시한폭탄. '과반응 조건(hyper-reactive conditions)'이라 부름: 과잉 O₂와 C가 불량 혼합으로 미반응. 미세 조건 변화 → 기체 생성·폼 성장 급격 증가 → 격렬한 슬로핑 유발.
슬로핑: 과도 폼 성장으로 컨버터 내 포집 못 해 폼이 컨버터 외측 흘러내림. 산화 상태 따라 속도 차이: 저산화 진한 슬래그=느림, 과산화 묽은 슬래그=빠름. 슬로핑 회피 = 슬래그 조성·산화 상태 타이트 제어 필요. 저산화 슬래그 → 겉보기 점도 과다(주 탈탄 초반 FeO 너무 낮음) → '건조' 매우 점성 폼(불어넣기 중간). 과산화 슬래그 → 기체 생성율·폼 내 기체 속도 과다.
슬로핑 원인 두 그룹: (1) 정적(사전 운전 조건): 컨버터 설계, 슬래그 부피·특성, 장입재 품질(특히 용선·스크랩), 블로잉 패턴(랜스 위치 제어), 첨가 타이밍, O₂ 유량. (2) 동적(블로잉 유형): 블로잉 패턴 편차, 컨버터 바닥 교반 정도. 과도 기체-슬래그-금속 에멀전 성장 → 슬로핑. 슬래그 산화도 따라 배출: 저산화 진한 슬래그=천천히, 고산화 묽은 슬래그=빠르게.
용선 저 Si: 불어넣기 초반 슬로핑 증가. 충분히 두꺼운 슬래그 층이 욕조 O₂ 제트 보호 못 함. Si 급속 연소 → 탈탄 단계 조기 시작 → 격렬 슬로핑, 랜스 스컬링 생성. 방지: 랜스 높이 올리거나 O₂ 유량 줄이거나 둘 다 + 플럭스 추가로 슬래그 형성 가속. 저 Si는 슬래그 부피 감소로 P, S 제거 영향도 줌.
용선 고 Si: 슬래그 부피 증가, 슬래그 Fe 증가 → 슬로핑. 해결: 불어넣기 중 적정 석회 첨가, 저염기도 회피, 1단계 O₂ 유량 줄여 탈탄 속도 조절, 1단계 과다 FeO 생성 방지 블로잉 패턴 선택.
슬로핑 방지(Prevention of Slopping)
슬로핑 제어법: 온라인(실시간) vs 오프라인(사전).
오프라인 제어
슬로핑 발생 히트 수 줄이기 위해 원인 인자 제거·최소화. 보고된 슬로핑 원인: (1) 용선 Si >1.2%, (2) 용선 Mn 0.5~0.9% 밖, (3) 컨버터 설계 용량 초과 장입, (4) 석회 용해 가속용 형석 사용, (5) 냉각제용 산화철(철광석, 소결광 등) 사용, (6) 신규 라이닝 로(내부 부피 작음), (7) O₂ 랜스 설계, (8) 정상보다 높은 랜스 위치. BOF 공장별 운영 조건 차이로 특정 요인 더 문제될 수 있음.
오프라인 제어 행동 예: 용선 목표 Mn 제한, 랜스-욕조 거리 정기 점검(보정). 문제 차이 → 오프라인 관행 공장별 상이. 타 제강 공정 측면과 충돌로 제한적 구현 흔함.
온라인 제어와 슬로핑 예측·감시
슬로핑: 비용·위험·예측 곤란. 극한 폼핑 시 예상되나 운전 중 정확한 순간 예측 어려움. 전통 방식: 컨버터 관찰, 슬로핑 징후 보이면 수동 시정. 이 접근법 효과 낮음 입증. 이유: 징후 보일 때 이미 슬로핑 시작, 컨버터·타 설비 동시 손상 + 수율 손실. 운영자 부주의·미경험·시정 조치 미숙 시 피해·손실 확대. 운영자 주의력·경험 중요, 컴퓨터 제어 시스템 사용 시에도.
다음 단계: 컨버터 음향·광강도 거동 경험, 다양한 모델 개발(음향·광신호 기반 슬로핑 예측). 이미지 파이버스코프로 얻은 로 내부 환경 영상 처리 슬로핑 예측. 컨버터 소리 신호 동적 폼핑 연구, 랜스 높이 변경 시정 조치 제안. 배가스 덕트 마이크 소리 신호 컨버터 슬래그 레벨 추정. 음향·영상 분석 외 퍼지 로직, 유전 알고리즘, 신경망, 랜스 진동 분석, 마이크로파 방식 등 지능 계산 기법도 슬로핑 제어에 활용.
슬래그 폼 억제 기술: 과도 폼핑 제어용. 일반 기술: 코크스 등 탄소재료 폼핑 슬래그 위에 살포. X선 투시: 코크스 입자 폼 기포 합병 촉진 → 폼 불안정화. 단, 입자 크기 > 폼 기포여야 함(입자 < 기포면 폼 안정화). 기타: 알루미늄 분말 주입, 랜스 높이 변경, 가스 유량 조작.
슬로핑 방지·예측·완화는 제강 오랜 과제이나, 고품질·비용효율 강 생산, 최적 컨버터 설계, 최소 환경 영향 위해 필수. 위 기술들(운전 컨버터 온라인 물리 측정 기반)은 간접적, 정확도·신뢰도 낮음(특히 고온).
슬로핑 경보·완화 시스템 개발 노력 3대 영역 집중: (1) 슬로핑 모델링·발생 잠재력, (2) 슬로핑 개시 감지 측정 장치, (3) 실시간 완화 조치로 본격 슬로핑 방지.
1그룹 예: 초기 용탕 조성 기반 최적 블로잉 프로파일 계산 연구. 다른 연구: 히트별 슬로핑 잠재력 계산 시스템 개발.
2그룹 예: 컨버터 입구 상대 슬래그 표면 레벨 측정 마이크로파 게이지, O₂ 랜스 진동 측정 감지 시스템, 슬래그 깊이 측정 무선파 활용.
유망 방향: 온라인 측정 장치 조합 조기 슬로핑 감지 → 공정 개입 완화. 슬래그 형성 광범위 연구. 폼 높이 변화 기술적 방정식 다수 제안. 콜드·핫 모델 실험 결과 기반 물리적 배경 모델 유도. 물리 모델 기반 동적 폼핑 제어 시스템 개발. 워터 모델로 검증. 접근법 추가 정교화.
한 연구: 소닉미터+가스 분석 조합 슬로핑 감지. 다른 연구: 적응 필터링·변화 탐지 알고리즘 활용 온라인 알람 시스템(운영자 경고) 제시.
카메라 슬로핑 감지
평가 위해 슬로핑 객관적 정량화 바람직. 한 연구: 스톱워치 든 사람 불어넣기 중 슬로핑 관측 시간 기록. VCR 카메라 사용, IR(적외선) 카메라 시도 소프트웨어 이슈로 실패.
후술 실험용 현장 카메라 시스템 구축. 슬로핑 발생 시 용융 금속 컨버터 상부서 바닥 낙하. 카메라 위치 낙하 슬래그 영상 포착 가능. 비디오 각 프레임 그레이레벨 임계값 분할. 밝기 상수/임계값으로 용융 금속-어두운 배경 분리. 밝은/어두운 픽셀 비율 → 슬로핑 심각도 지시. 2초 샘플링 주기 평균화, 다른 공정 데이터와 실시간 DB 저장.
소닉미터(sonic-meter) 슬로핑 감지
1970년대 초부터 많은 컨버터 공장 슬래그 폼 레벨 간접 모니터링용 소닉미터 사용. 기본 원리: 폼 레벨 상승 → 불어넣기 중 컨버터 소음 방출 특정 주파수 대역 감소. 소닉미터 신호 운영자 슬래그 레벨 변화 모니터링용, 컨트롤러 입력으로도 사용.
슬로핑 경보 시스템
핵심 측정값+고급 신호처리 결합 아이디어 개발. 시스템 식별 모델 재귀적 파라미터 추정 갱신, 슬로핑 개시 조기 경보 운영자 제공. 시스템 식별 모델 입력: 배가스 유량, 배가스 CO 함량. 소닉미터 신호 모델 출력 신호. 제한적 차지 수에서 합리적 작동 입증.
경보 시스템 추가 정교화: CO 함량 → 압력 측정 변경(배가스 분석 시간 지연 어려움 탓). 배가스 덕트 마이크(소닉미터 동일) 고해상도 오디오 데이터 → 특정 주파수 신호 강도 기반 슬래그 폼 높이 추정기 제공.