


제조공정

산업 제조
고로 슬래그와 조업에서의 역할
"슬래그를 잘 관리하면 고로가 알아서 돌아간다"는 현장 격언이 있을 만큼, 고로(Blast Furnace, BF) 슬래그 품질은 조업 안정과 양질의 쇳물 생산의 전제조건입니다. 슬래그 물성·생성 메커니즘·조업 영향·설계 인자·제품화까지 전 주기를 체계 정리했습니다.
이 요건들은 상호 보완·상충 관계이므로 우선순위 설정과 트레이드오프 관리가 슬래그 설계의 핵심입니다.
산소(O) 약 40%로 최대 단일 원소. 산화물 시스템·이온성 고체. 4대 주성분: SiO₂(실리카), CaO(석회), MgO(마그네시아), Al₂O₃(알루미나). 미량 성분(티타니아, 망간산화물, 알칼리 등)은 쇳물 화학·조업 제어에 결정적 영향.
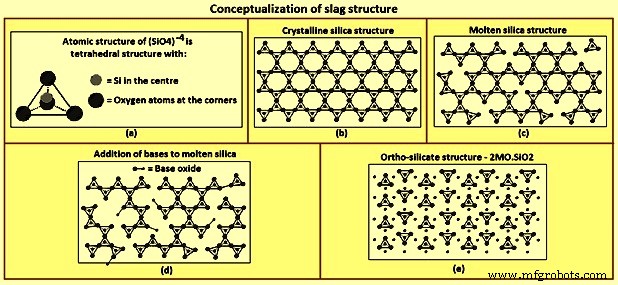
SiO₂ 사면체 네트워크(폴리머)가 기본 골격. 염기성 산화물(CaO, MgO)이 산소 공여로 사면체 결합 끊어 점도 낮춤. 산성 산화물(SiO₂, Al₂O₃)은 네트워크 형성, 염기성 산화물은 네트워크 절단 역할.
산/염기 산화물 비율로 슬래그 물성 예측. 대표 지수:
분자 수준 반영 지표(벨 비율, 광학 염기도)가 점도·액상온도·탈황능 예측력 우수.
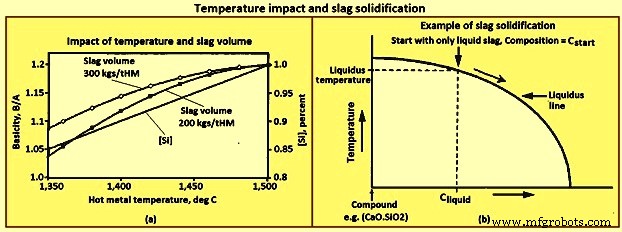
쇳물 온도↑ → [Si]↑ → (SiO₂)↓ → 염기도↑, 슬래그량↓. 슬래그량 클수록 동일 [Si] 변화에 염기도 변동 폭 작음(완충 효과). 조업 목표 [Si]·온도·슬래그량 동시 관리 필수.
다성분계이므로 단일 융점 없음. 액상선 온도(Liquidus Temperature) 이상에서만 전액상. 냉각 시 액상선 만나면 2CaO·SiO₂(디칼슘 실리케이트) 등 결정 석출→액상 조성 이동→액상 염기도 저하. 디칼슘 실리케이트 과다 석출 시 675℃에서 10% 체적 팽창→'더스팅(Dusting) 슬래그' 분해로 조업 장해. 회피 가이드라인: CaO < 0.9SiO₂ + 0.6Al₂O₃ + 1.75S.
급랭(펠레타이징, 그라뉼레이션)은 평형 응고 경로 우회→유리상 고정→안정적 부산물화.
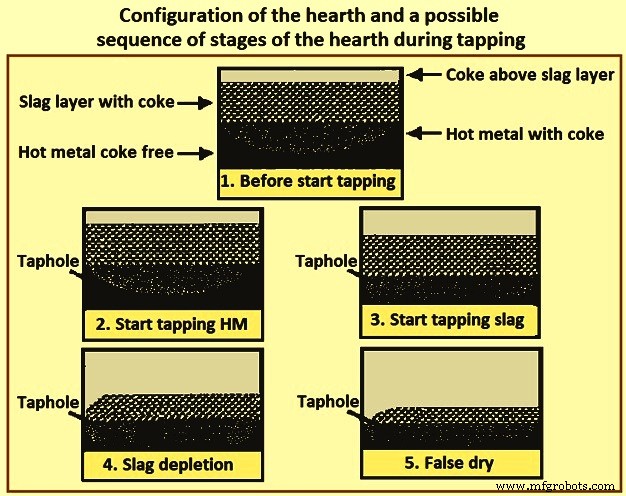
쇳물(고밀도)은 코크 프리 존으로, 슬래그(저밀도)는 데드맨 코크층 통과해 탭홀 도달. 슬래그 유속 < 탭출 속도 시 탭홀 부근 슬래그 고갈→가성 노심(Gas-hearth) 유사 상태→잔류 슬래그 증가. 코크층 공극률↑, 슬래그 점도↓로 유동 저항 최소화 필수.
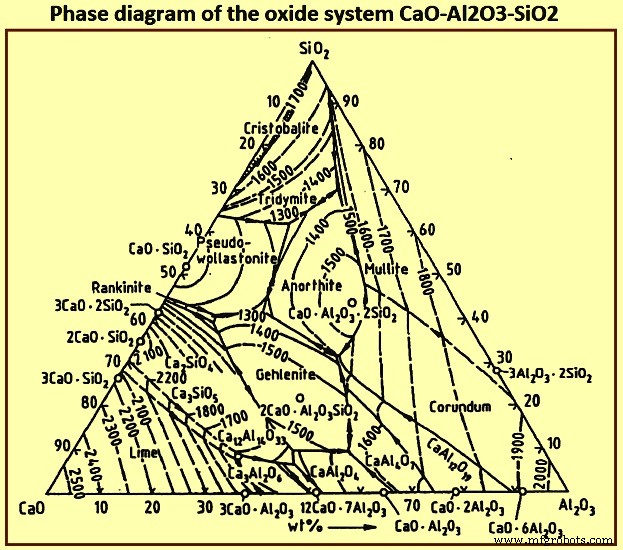
CaO-Al₂O₃-SiO₂ 3성분계 저융점역이 CaO-SiO₂ 이성분계 평행. MgO 10% 첨가 시 저융점역 위치 유지, 절대 온도만 조정(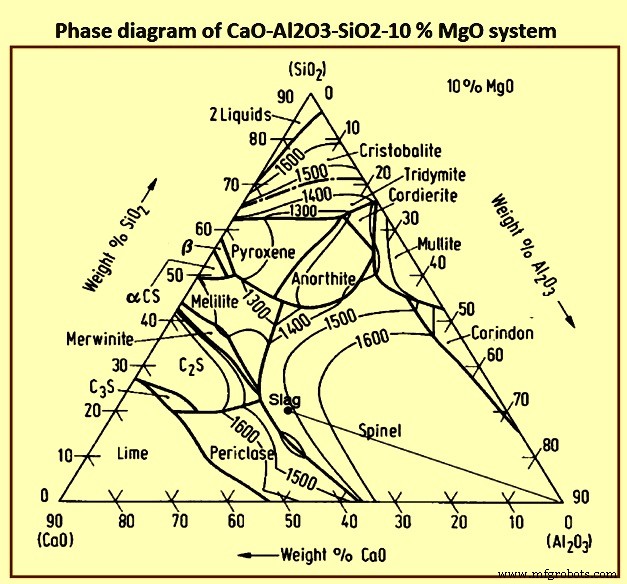 ).
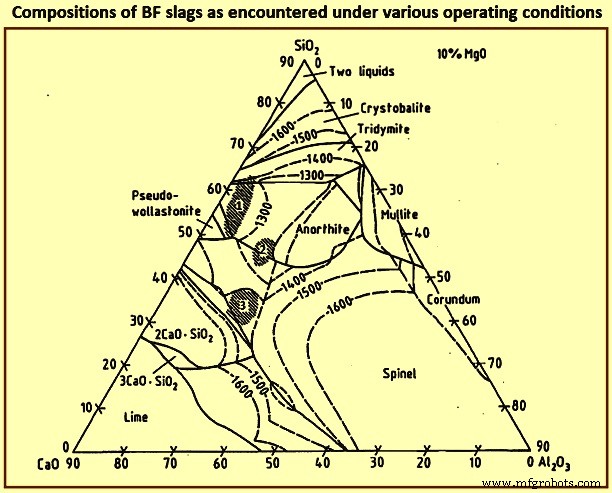
세계적 대형 고로 선호 조성(Region 3): 적정 알루미나 함량에서 돌로마이트로 MgO 보충, 염기도 1.0~1.2 유지. 저염기도(Region 1)는 저유황 부담만 가능, 고염기도(Region 2)는 과다 석회 투입→고슬래그량→고코크비 부담.
| Tab 1 고로 슬래그 최적 조성 (wt%) | |||
|---|---|---|---|
| Al₂O₃ | CaO | MgO | SiO₂ |
| 5 | 43 | 16 | 36 |
| 10 | 44 | 14 | 32 |
| 15 | 44 | 12.5 | 28.5 |
| 20 | 45 | 11 | 24 |
| 25 | 48 | 8 | 19 |
| 30 | 56 | 5 | 9 |
| 35 | 54 | 4 | 7 |
염기도 1.2 근방에서 연화 범위 20~50℃로 최소화, 액상 온도·점도·탈황능 균형 최적.
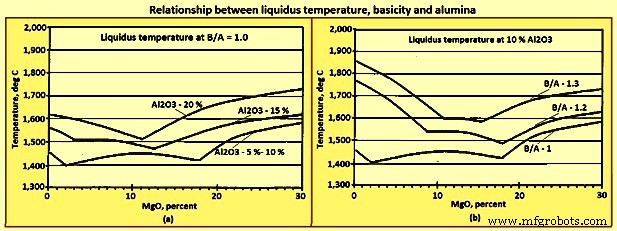
Al₂O₃↑, B/A↑ 시 액상선 온도↑. MgO 8~14% 구간에서 상승 폭 최소화.
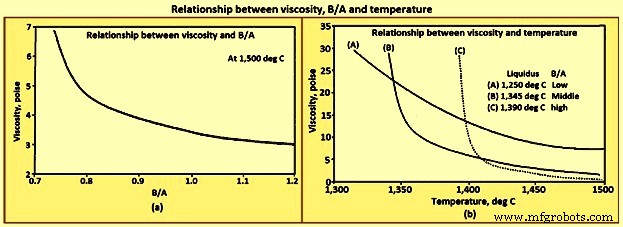
액상역: 온도↑, B/A↑ → 점도↓. 액상선 이하: 온도↑, B/A↓ → 점도↓(고체분율 감소 효과 지배). 허용 점도 2~5 poise(물 0.01 poise 기준).
고로 슬래그 FeO <1% vs 제강 슬래그 FeO 15~25% → 고로 탈황력 압도적 우위. 질량 수지·분배비 모델로 [S] 예측:
트렌드: [S]↓는 St↓, Sp↑, Svol↑로 달성. CaO가 MgO보다 탈황 효과 큼. Al₂O₃ 영향은 SiO₂보다 작음.
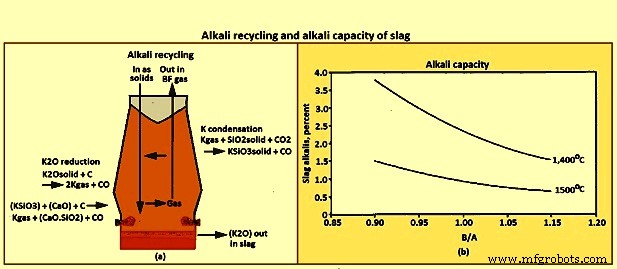
K, Na 알칼리 고로 내 재순환(Refluxing)→내부 농도 10배 축적→내화물·코크 열화, 광석 팽창, 스캡 형성, 유동 장해. 슬래그로 배출해야 함. 알칼리 용량↑는 저염기도·저온에서 유리. 알칼리 부하 최소화 원료 선정 병행 필수.
[Si] = (SiO₂) × a_SiO₂ / a_Si × K_eq / (P_CO)². (SiO₂)↓ → [Si]↓. 석영암(Quartzite) 등 고Al₂O₃ 부담으로 SiO₂ 희석해 [Si]·[S] 동시 저감 사례(Tab 4) 입증.
상충 매트릭스 (Tab 2)
| 목표 파라미터 | 염기도 | Al₂O₃ |
|---|---|---|
| 액상선 온도 낮추기 | 낮게 | 낮게 |
| 점도 낮추기 | 높게 | - |
| 알칼리 제거 늘리기 | 낮게 | 낮게 |
| [S] 낮추기 | 높게 | 높게 |
| [Si] 낮추기 | 높게 | 높게 |
사례 1: 알칼리 제거 증대하면서 [S] 유지 (Tab 3)
| 염기도 | 슬래그량 | K₂O% | K₂O 제거량 | (S)% | S 제거량 |
|---|---|---|---|---|---|
| 1.10 | 225 | 0.47 | 1.30 | 1.82 | 5.00 |
| 1.05 | 282 | 0.55 | 1.55 | 1.77 | 5.00 |
| 1.00 | 290 | 0.63 | 1.85 | 1.72 | 5.00 |
| 0.95 | 298 | 0.71 | 2.10 | 1.68 | 5.00 |
→ 염기도 낮추고 SiO₂ 증량으로 슬래그량 늘려 알칼리 용량 확보, 황 분배비 하락분은 슬래그량 증가로 상쇄.
사례 2: [Si] 저감하면서 타 물성 유지 (Tab 4)
| 항목 | 단위 | 기준 | 안1 | 안2 | 안3 |
|---|---|---|---|---|---|
| 염기도 | - | 1.12 | 1.13 | 1.13 | 1.12 |
| (MgO) | % | 11.8 | 11.5 | 11.7 | 11.5 |
| (Al₂O₃) | % | 7.8 | 10.2 | 10.3 | 11.7 |
| [Si] | % | 0.76 | 0.53 | 0.54 | 0.49 |
| [S] | % | 0.043 | 0.031 | 0.029 | 0.026 |
→ CaO, MgO 고정하고 고Al₂O₃ 부담(석영암)으로 SiO₂ 희석→ [Si]·[S] 동시 저감 성공.
냉각 속도별 분류:
현장에서는 독립 슬래그 처리사가 액상 슬래그 인수→다품종 제품화로 시장 확대 중.
제조공정
고로(BF) 부담 제조 및 장입 개요 고로(BF)는 노 바닥(hearth)을 제외하면 기본적으로 가스와 부담 입자가 반대 방향으로 흐르는 통로입니다. 안정적인 고로 조업의 기본 요건은 변동이 적은 이동 부담층을 노 내에 유지하는 것입니다. 구체적으로 안정된 가스 흐름과 혼합 부담층이 없는 부담층 구조를 형성해야 하며, 이 둘은 밀접하게 연관됩니다. 가스 흐름 안정성은 거의 전적으로 부담 투과성(permeability)에 의존하는데, 이는 부담 충전 구조(입자 크기, 입도 분포, 미분 비율 등)와 부담 하강 거동(고체 흐름)에 의해
고로 제철 공정과 일본 해부 연구 개요 고로(BF) 제철은 검증된 성능, 유연한 원료 사용, 높은 열에너지 보존 능력 덕분에 선철(hot metal, HM) 생산의 가장 실행 가능한 수단입니다. 고로 제철의 시작 시기는 명확하지 않지만, 14세기 유럽에서 제철로에 중요 공정 설계와 재엔지니어링이 도입되기 시작했습니다. 이후 고로 공정은 다른 대체 제철법 대비 선호 공정으로 자리잡았습니다. 고로 제철 공정은 시작 이래 지속가능성과 생존을 위해 지속적인 진화적 발전을 거쳐 고효율 공정이 되었습니다. 주요 발전 사항은 (i) 설비 현대